Fiche de tri opérateur : cinq signatures de défaut et leurs valeurs déclencheuses
Un évaporateur à effets multiples en 2026 doit évaporer environ 0,8n kg d'eau par kg de vapeur vive, soit environ 3,2 kg/kg sur une unité à 4 effets, alors que les installations consomment 9,3 à 30,6 kJ/kg pour un minimum théorique de 3 à 7 kJ/kg (revue ScienceDirect 2025). L'écart provient principalement de l'entartrage, de la perte de vide au dernier effet, de l'entraînement par moussage, des fuites de tubes et du déséquilibre du débit d'alimentation. Le diagnostic repose sur le suivi du ΔT par effet par rapport au design, de la pression absolue du dernier effet et de la conductivité du distillat. Il faut intervenir dès que le ΔT dérive de plus de 5 °C, que le vide dépasse 20 kPa abs ou que la conductivité du distillat dépasse 25 µS/cm.
Avant d'ouvrir une clé, l'opérateur a besoin d'une vue d'ensemble. Les cinq signatures de défaut ci-dessous couvrent environ 90 % des interventions MEE (données terrain HydropureWater, 2026). Chaque signature est associée à l'instrument à lire en priorité, à la valeur déclencheuse qui transforme une gêne en action et à la section de l'article où se trouve l'escalier de diagnostic complet. Affichez le tableau sur le panneau ; le reste de l'article est la référence qui l'accompagne.
| Signature sur le panneau | Valeur déclencheuse | Lecture prioritaire | Cause la plus probable | Aller à |
|---|---|---|---|---|
| ΔT par effet en baisse par rapport au design | Dérive > 5 °C = alerte ; > 8 °C = déclenchement CIP | Journal ΔT par effet vs ΔT design | Entartrage / encrassement des parois de tubes | Section entartrage |
| Pression absolue du dernier effet en hausse | > 20 kPa abs sur un MEE à 4–6 effets | Transmetteur de pression du dernier effet | Condenseur, pompe à vide ou jambe barométrique | Section vide |
| Conductivité du distillat en hausse | > 25 µS/cm avec ΔT stable | Conductivité distillat + COT | Moussage / entraînement en tête de vapeur | Section entraînement |
| Variation brutale de la conductivité du condensat | 10× la base dans une même équipe | Sonde de conductivité du condensat | Fuite de tube (souvent les deux derniers effets) | Section fuite de tube |
| Profil de température inter-effets inversé | La cascade de pression ne prédit pas le profil ΔT | Journaux température et débit par effet | Défaut de débit d'alimentation / distribution vapeur | Section alimentation |
Encrassement et entartrage : quand la surface chauffée ne transfère plus la chaleur
L'entartrage et l'encrassement sont responsables de la majorité des arrêts non planifiés dans les évaporateurs à effets multiples industriels (données terrain HydropureWater, 2026). Le mécanisme est simple : les sels à solubilité inversée — principalement CaSO₄, CaCO₃ et silice — précipitent sur les parois des tubes lorsque l'eau s'évapore et que les concentrations augmentent, et des encrassants organiques (résidus d'antimousse polymérisés, fragments de protéines, huiles résiduelles) se déposent par-dessus le tartre minéral. Une couche de 0,5 mm de CaSO₄ suffit pour réduire le coefficient global de transfert thermique U de 30–50 % et augmenter la consommation spécifique de vapeur dans les mêmes proportions.
La raison pour laquelle un MEE à circulation forcée s'entartre moins vite que les tubes à film tombant est donnée par la corrélation de Hugot Uh,i = 0,007·Ti·(u/1,8)^0,8 (selon l'article MDPI 2020 sur les MEE de sucreries, processes-08-00342) : la vitesse du liquide u entre à la puissance 0,8, donc doubler la vitesse dans une boucle à circulation forcée augmente U d'environ 75 % à température de saturation identique. Les tubes à film tombant fonctionnent à 1,5–2,0 m/s sur le film descendant ; dès que ce film s'amincit ou se déchire, le U local chute. L'indicateur de diagnostic est le ΔT par effet par rapport au design. Une dérive de plus de 5 °C sur un effet constitue une alerte ; au-delà de 8 °C, un CIP planifié est déclenché quelles que soient les heures de fonctionnement du faisceau.
Escalier de solutions documenté, par ordre croissant : (1) revoir le programme antitartre — dose, point d'injection et compatibilité avec la chimie de la saumure ; (2) réaliser un lavage acide inhibé en ligne pour le CaCO₃ si la métallurgie le permet ; (3) exécuter un CIP planifié en alternant détergent alcalin pour l'encrassement organique et acide inhibé (généralement HCl avec inhibiteur de corrosion ou acide sulfamique) pour le tartre minéral, avec une chimie adaptée au dépôt ; (4) si U ne récupère pas, sortir le faisceau pour nettoyage mécanique ou remplacement. Contexte historique : une usine de dessalement à six effets de 75 m³/j fonctionnait en Égypte dès 1912, et dès les années 1960 les opérateurs documentaient déjà que le nettoyage des dépôts salins était la première cause d'heures de fonctionnement perdues (ScienceDirect 2025). La technologie est mature : la défaillance est opérationnelle, non conceptuelle. Prévention en une phrase : maintenez le ΔT à ±5 °C du design par effet et cette section restera rarement une urgence.
Perte de vide au dernier effet : le défaut le plus facile à diagnostiquer et le plus souvent mal attribué
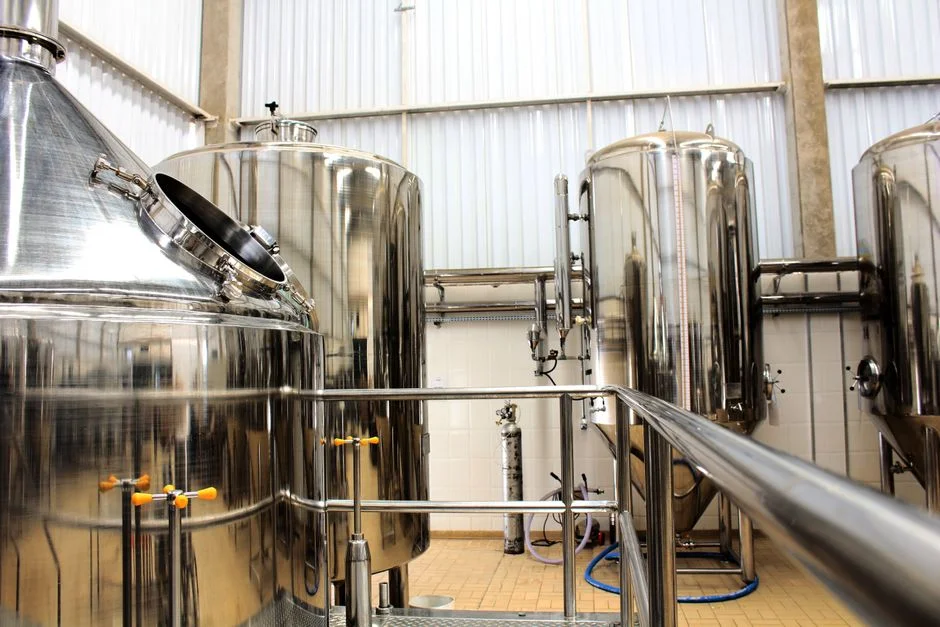
La pression absolue saine du dernier effet pour un MEE à 4–6 effets se situe entre 8 et 15 kPa abs ; un dépassement de 20 kPa abs déclenche l'escalier d'intervention. Une perte de 5 kPa élève le point d'ébullition local d'environ 4 °C et gonfle la pénalité d'élévation du point d'ébullition dans l'effet le plus concentré, où se trouve le liquide le plus visqueux. La perte de capacité se propage alors en amont, car le dernier effet est le goulot d'étranglement de la batterie.
Trois causes profondes expliquent environ 90 % des défauts de vide au dernier effet, classées par fréquence dans la base de service HydropureWater (2026) : (1) encrassement ou perte de débit d'eau de refroidissement du condenseur, (2) problème d'eau de joint ou d'alimentation vapeur de la pompe à vide, (3) perte d'étanchéité de la jambe barométrique ou restriction de la purge aval. Les remèdes, les corps de métier et les temps de réponse diffèrent, d'où les pertes de temps quand la cause est mal attribuée.
L'étape de diagnostic qui les sépare : à débit d'eau de refroidissement et alimentation vapeur de la pompe constants, observer la pression du dernier effet pendant 30 minutes. Une dérive rapide (quelques dizaines de minutes, pression qui monte par paliers) pointe vers le joint ou la jambe ; une dérive lente qui suit la température de retour d'eau de refroidissement pointe vers l'encrassement du condenseur ; une pression stable mais élevée pointe vers la capacité de la pompe à vide. Un MEE à alimentation forward est plus sensible à la perte de vide, car l'effet le plus chaud reçoit le liquide le plus dilué et la batterie n'a aucune marge de récupération : une conversion en backward-feed absorbe partiellement la perte de vide en plaçant le liquide le plus concentré dans l'effet le plus chaud, où la viscosité est minimale. Consultez la matrice de prévention et le guide d'ingénierie de rétrofit et d'amélioration MEE 2026 avant d'approuver toute reconstruction du système de vide, car la correction la moins coûteuse se situe souvent côté liquide, non côté vide.
Moussage et entraînement : quand le distillat indique une tête de vapeur instable
Lorsque la conductivité du distillat dépasse 25 µS/cm sur un MEE propre avec un profil ΔT stable, la cause est presque toujours mécanique ou chimique à l'interface vapeur–liquide, non dans le condenseur. Les composés organiques tensioactifs — surfactants issus du décatissage textile, résidus d'antimousse des réacteurs amont, fragments de protéines pharma, huiles et graisses résiduelles (FOG) issues de l'agroalimentaire — stabilisent les bulles qui éclatent en tête de vapeur et entraînent des gouttelettes de liquide vers le condenseur. Une hausse du COT du distillat confirme une cause organique ; un trouble visible sur un échantillon ponctuel confirme l'entraînement.
Escalier de solutions documenté en quatre étapes : (1) choix de l'antimousse — à base de silicone pour les systèmes peu moussants, à base d'alcool gras (par exemple alcool stéarylique) pour les systèmes très moussants ; (2) inspection et remise en état des débrumisseurs en tête de vapeur, car un plateau colmaté ou déplacé est une cause fréquente et une intervention gratuite ; (3) réduction de la vitesse de vapeur dans le séparateur d'entraînement sous 1,5 m/s en diminuant le débit ou en modernisant le séparateur ; (4) prétraitement de l'alimentation pour éliminer les huiles et graisses (FOG) et les surfactants avant évaporation : associer le MEE à une FAD de prétraitement pour eaux usées industrielles traite la charge organique en tête de ligne et réduit généralement les événements d'entraînement de plus de moitié. Si l'entraînement persiste après ces quatre étapes, la cause profonde est la chimie de l'alimentation, non l'équipement : orientez l'effort chimique en amont plutôt que de poursuivre le symptôme au condenseur. Pour les autres systèmes à membrane amont qui présentent des hausses de conductivité similaires en charge, la grille de diagnostic du Diagnostic d'un système d'osmose directe : guide terrain 2026 transpose les mêmes principes aux signatures de perte de flux.
Fuites de tubes et choix de matériaux : le défaut à forte conséquence que les évolutions de matériau évitent
Les fuites de tubes sont rares mais à forte conséquence. La signature est une variation brutale de la conductivité du condensat — souvent 10× la base dans une même équipe — ou un niveau de liquide en hausse dans l'effet aval sans correspondance avec le débit d'alimentation. La cause profonde est presque toujours la fatigue par corrosion à la plaque tubulaire, en particulier dans les deux derniers effets où la concentration en chlorures dépasse régulièrement 10 000 mg/L sur les rejets d'OI et les applications textiles.
Protocole de réponse : isoler l'effet qui fuit, transférer la saumure vers un bassin de rétention, évacuer le liquide aval en déchets, remplacer ou obturer le tube qui fuit, remettre en service après épreuve hydraulique à la pression de design. Une fois la saumure évacuée, le traitement des solides aval passe généralement par un filtre-presse à plaques pour le traitement des solides aval afin de récupérer le gâteau et clarifier le centrifugat avant son retour au bac à saumure. La norme 2026 de choix de matériaux impose de passer de l'inox 304 au duplex 2205 ou au titane sur les deux derniers effets dès que le Cl⁻ d'alimentation dépasse 5 000 mg/L : il s'agit désormais d'une spécification standard et non d'une amélioration, en particulier sur les saumures pharmaceutiques et chimiques à salinité élevée. Le coût du CIP et la production perdue lors d'un seul événement de fuite justifient généralement l'évolution de matériau en un cycle, ce qui explique pourquoi la spécification remonte côté achats avant le prochain remplacement de faisceau. Pour les installations dotées d'une biologie amont aérée pouvant générer les mêmes patterns de corrosion par chlorures sur les surfaces inox, le Diagnostic de l'encrassement des diffuseurs d'aération : guide terrain 2026 documente la même logique alliage/environnement pour le matériel d'aération.
Défauts de débit d'alimentation et de distribution vapeur : quand le profil de température s'inverse
Lorsque le profil de température inter-effets ne correspond pas à la prédiction issue de la cascade de pression — certains effets chauds, d'autres sous-alimentés — le défaut se situe dans le débit d'alimentation ou la distribution vapeur, non dans l'entartrage. Le diagnostic distinctif : les défauts d'alimentation produisent une inversion nette de température sur l'ensemble de la batterie avec des ΔT stables par effet ; l'entartrage produit un effondrement localisé du ΔT sur un effet avec un profil aval stable. Les deux défauts se ressemblent sur un panneau mal instrumenté et exigent des interventions opposées — décalaminer et nettoyer pour l'entartrage, restaurer le débit pour les défauts d'alimentation — d'où l'importance du motif d'inversion de température.
| Configuration | Écoulement vs vapeur | Idéal pour | Faiblesse |
|---|---|---|---|
| Alimentation forward | Cocourant, flash naturel | Alimentations non entartrantes, faible viscosité ; pas de pompes inter-effets | Très sensible à la perte de vide du dernier effet ; l'effet le plus chaud reçoit le liquide le plus dilué |
| Alimentation backward | Contre-courant, nécessite des pompes inter-effets | Saumures visqueuses ou entartrantes ; ΔT logarithmique le plus élevé pour la même surface chauffante (selon l'article MDPI 2020, processes-08-00342) | Une défaillance de pompe produit la signature d'inversion de température : réparez la pompe, non le bilan thermique |
| Alimentation croisée (parallèle) | Alimentation répartie entre les effets | Opérations batch à concentration variable | Peu courant ; tuyauterie plus complexe |
Pour le rétrofit 2026 d'une unité à alimentation forward traitant une saumure visqueuse ou entartrante, la conversion en backward-feed par ajout de pompes inter-effets présente un retour sur investissement typique de 14 à 24 mois sur les seules économies de vapeur (données terrain HydropureWater, 2026). La défaillance d'une pompe sur une batterie backward-feed produit la signature d'inversion de température de la fiche de tri : réparez la pompe, non le bilan thermique, et le profil de température se rétablit en un temps de séjour.
Matrice de prévention et cadre de décision pour rétrofit
La défaillance MEE la moins coûteuse est celle qui ne survient jamais. La matrice de prévention 2026 pour un évaporateur à effets multiples industriel sur eaux usées à salinité élevée repose sur quatre leviers : prétraitement de l'alimentation, programme antitartre, CIP planifié et discipline de fenêtre de fonctionnement. Maintenez le ΔT à ±5 °C du design par effet et vous verrez rarement une section défaut de cet article basculer en urgence. Lorsque la matrice de prévention ne suffit plus, trois rétrofits sont techniquement et économiquement viables en 2026.
Classés par bande de retour sur investissement : (1) recompression mécanique de vapeur (MVR) — le plus gros gain énergétique disponible, mais qui déplace le coût du header vapeur vers le bus électrique ; l'arbitrage n'est pertinent que si l'électricité est bon marché et la vapeur haute pression rare ; (2) recompression thermique de vapeur (TVC) — CAPEX plus faible, adapté aux sites disposant de vapeur basse pression excédentaire sans autre usage ; (3) conversion en backward-feed — plus faible gain de vapeur absolu mais retour sur investissement le plus court de la liste (14 à 24 mois sur les saumures visqueuses ou entartrantes, données terrain HydropureWater, 2026). L'évolution du matériau des tubes constitue un quatrième levier, traité dans la section sur les fuites ci-dessus. Pour les plages de CAPEX complètes et la matrice de décision associée à ces choix, le guide d'ingénierie de rétrofit et d'amélioration MEE 2026 fait référence, et les ingénieurs prêts à exécuter doivent l'associer au protocole d'installation et de mise en service MEE afin que le nouvel équipement soit mis en service sur le même tableau de bord KPI que celui utilisé pour diagnostiquer l'ancien.
Questions fréquentes
Quelle est l'économie de vapeur de design d'un évaporateur à effets multiples ?
Un évaporateur à effets multiples au design doit évaporer environ 0,8n kg d'eau par kg de vapeur vive, où n est le nombre d'effets. Un MEE à 4 effets propre se situe à environ 3,2 kg/kg ; une unité à 6 effets approche 4,8 kg/kg. Une économie de vapeur inférieure à 2,0 kg/kg sur un MEE à 4 effets constitue un défaut à investiguer ; en dessous de 1,5 kg/kg, c'est un déclencheur d'arrêt.
Comment distinguer entartrage et moussage sur un MEE ?
L'entartrage se manifeste par une baisse du ΔT sur l'effet affecté à pression vapeur constante, avec une économie de vapeur qui chute vers 0,5n ou en dessous. Le moussage se manifeste par une conductivité du distillat supérieure à 25 µS/cm et un COT distillat en hausse, sans changement du profil ΔT. Les deux signatures sont opposées sur le même panneau, d'où leur séparation sur la fiche de tri.
Un MEE à alimentation forward peut-il être converti en backward-feed en 2026 ?
Oui. La conversion ajoute des pompes inter-effets et re-tuyante les croisements de liquide, et constitue un rétrofit standard en 2026. Le retour sur investissement typique est de 14 à 24 mois sur les seules économies de vapeur pour les saumures visqueuses ou entartrantes (données terrain HydropureWater, 2026). L'inversion de température est normale en mise en service et anormale en exploitation ; sur une batterie backward-feed en marche, une inversion de température traduit un problème de pompe, non un problème de bilan thermique.
À quelle fréquence planifier le CIP sur un MEE à salinité élevée ?
Toutes les 200 à 400 heures de fonctionnement pour les alimentations entartrantes (rejet d'OI, saumure pharma, effluent textile), et au-delà de 800 heures pour les alimentations propres. Une dérive de ΔT supérieure à 8 °C par rapport à la valeur de design sur un effet déclenche un CIP quelles que soient les heures sur le faisceau, car le coût d'un CIP manqué est généralement un remplacement de faisceau.
Quel vide doit maintenir le dernier effet d'un MEE à 4–6 effets ?
La plage de fonctionnement saine se situe entre 8 et 15 kPa abs ; un dépassement de 20 kPa abs déclenche l'escalier d'intervention. Une perte de 5 kPa élève le point d'ébullition local d'environ 4 °C et gonfle la pénalité d'élévation du point d'ébullition dans l'effet le plus concentré, propageant la perte de capacité en amont.