Pourquoi les ateliers de teinture textile choisissent une station d'épuration enterrée
Le secteur textile chinois a rejeté 1,84 milliard de tonnes d'eaux usées et émis 206 000 tonnes de demande chimique en oxygène en 2015, ce qui a classé l'industrie aux troisième et quatrième rangs parmi 41 catégories industrielles clés pendant cinq années consécutives (2011–2015), selon le ministère de la Protection de l'environnement. Cette ampleur, combinée à l'implantation urbaine de la plupart des ateliers modernes, explique pourquoi les stations compactes enterrées sont devenues le choix d'achat par défaut en 2026.
La contrainte structurante est le foncier. Les parcs textiles de Chine, d'Inde, du Bangladesh, de Türkiye et d'Égypte se concentrent près des ports d'exportation et des bassins d'emploi, où les bassins bétonnés de surface concurrencent l'immobilier résidentiel et commercial à prix élevé. Un clarificateur qui occupe 200 m² au sol représente 200 m² que l'usine ne peut pas louer, et un bassin d'aération qui s'ouvre sur l'atmosphère est une source d'odeurs à l'origine de plaintes de riverains au titre des règlements municipaux de voisinage. La configuration enterrée règle ces deux problèmes par un seul choix de génie civil : le couvercle du bassin devient parking, jardin ou voie de circulation, et l'étage biologique est scellé sous la surface du sol, sans rejet atmosphérique. Une cheminée de ventilation à filtre charbon, dimensionnée pour 5 à 10 renouvellements d'air par heure, traite le gaz rejeté, et le local des surpresseurs est installé dans une enceinte adjacente plutôt qu'à côté de bassins ouverts.
Le troisième moteur est la réutilisation. L'impression et la teinture ne recyclent aujourd'hui que 30 % de l'eau de procédé, contre une moyenne de l'industrie textile inférieure à 70 % et un objectif industriel national de 80 % (selon le rapport 2018 du China National Textile and Apparel Council). Une unité A/O enterrée qui respecte l'autorisation de rejet au réseau peut être affinée ensuite pour la réutilisation sans perturber le site environnant, ce qu'une mise en conformité en surface permet rarement.
Ce que contient réellement une station d'épuration enterrée pour le textile
Une station compacte A/O enterrée moderne est un bassin unique, soudé ou coulé en place, divisé en six compartiments de procédés enchaînés par des déversoirs et des tuyauteries internes. Le lecteur doit savoir ce que fait chaque compartiment, car le cahier des charges doit préciser les performances à chaque interface, et pas seulement au refoulement final.
L'étape 1 est un dégrilleur rotatif mécanique (ouverture 5–10 mm en général) qui retient chiffons, fibres, emballages plastiques et chutes de couture de l'effluent brut. L'influent textile transporte beaucoup plus de solides fibreux qu'un effluent domestique, et un étage biologique non protégé se colmate en quelques jours.
L'étape 2 est un bassin tampon enterré avec agitateurs mécaniques, dimensionné pour un temps de séjour hydraulique de 8 à 12 heures. Les bains de teinture concentrés se déchargent en pulses de 2 à 4 heures ; sans homogénéisation, l'étage biologique subit des variations de DCO de plus de 3:1 et perd la nitrification. Le bassin tampon absorbe ces pulses et alimente la biologie aval à charge quasi constante.
L'étape 3 est la zone anoxique (« A » de A/O). La recirculation des liqueurs mixtes depuis le clarificateur alimente le compartiment anoxique, où les bactéries dénitrifiantes convertissent le nitrate en azote gazeux et réduisent encore une partie de la DCO soluble. Le procédé A/O est plus performant que l'aérobie simple sur les effluents textiles, car la boucle de recirculation des nitrates prend en charge la charge d'azote ammoniacal issue des auxiliaires à base d'urée et réduit la production de boues d'environ 20 à 30 % par rapport à un aérobie strict classique.
L'étape 4 est la zone aérobie (« O »). Des supports de biofilm immergés (garnissage combiné) associés à des diffuseurs à fines bulles réalisent une oxydation biologique de contact avec des matières en suspension (MES) de 3 000 à 5 000 mg/L et un temps de séjour aérobie de 12 à 24 heures selon la DCO de l'influent. C'est l'étage moteur : il oxyde la majeure partie de la DCO, oxyde les sulfures et dégrade les chromophores des colorants réactifs dans la mesure où la biologie le permet.
L'étape 5 est le compartiment de décantation, généralement un décanteur lamellaire ou à plaques inclinées intégré dans la même enveloppe enterrée. Les plaques inclinées à 55–60° sédimentent le floc biologique dans une trémie ; le surnageant clarifié s'écoule gravitairement vers la désinfection, tandis que les boues sédimentées retournent vers la zone anoxique ou sont évacuées vers le stockage à boues.
L'étape 6 est la désinfection, dimensionnée sur une valeur de temps de contact (CT) dérivée de la directive européenne 98/83/CE sur l'eau potable et des recommandations OMS pour l'eau de boisson. Un générateur de dioxyde de chlore à résiduel 0,5–1,5 mg/L, ou une dose UV de 30–40 mJ/cm², assure l'abattement des coliformes fécaux requis par la plupart des autorisations de rejet. L'ensemble est intégré dans une station compacte A/O enterrée série WSZ de débit 1–80 m³/h conçue pour un fonctionnement sans surveillance.
En amont de l'unité enterrée, une unité de flottation à air dissous (FAD) à microbulles traite les matières colorantes, les colorants réactifs hydrolysés et les auxiliaires colloïdaux qui résistent à l'oxydation biologique. La FAD est un standard du textile à 4–300 m³/h ; elle retire 50–70 % de la couleur apparente avant que l'effluent n'arrive à la biologie.
Objectifs d'entrée et de sortie : les chiffres textiles qui comptent en 2026
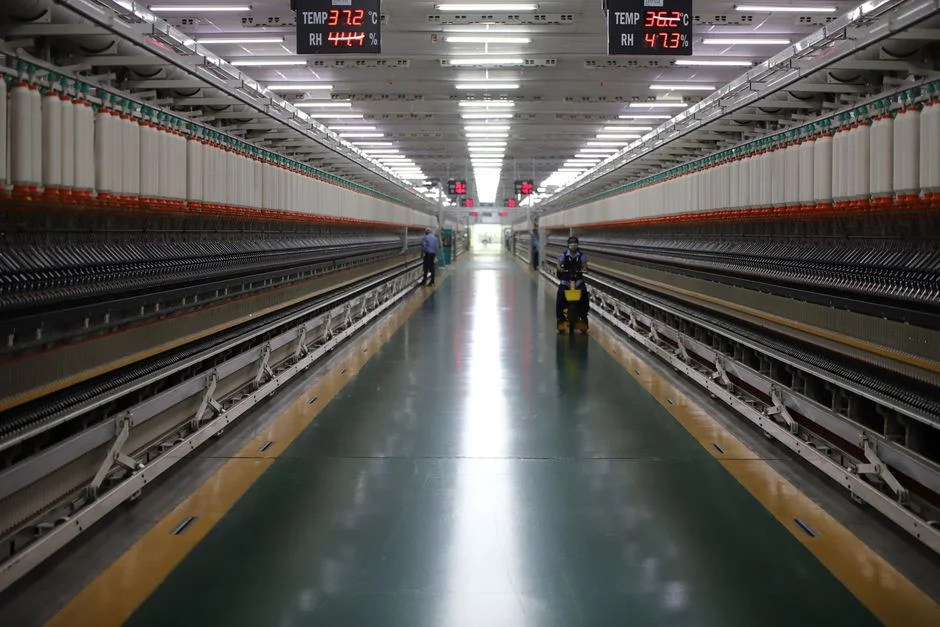
L'influent textile n'est pas une donnée unique. Le décapage alcalin fait monter le pH à 8–11 ; les bains de colorants réactifs portent la DCO dans la fourchette 800–2 500 mg/L ; les matières en suspension se situent à 100–500 mg/L ; et la température de l'effluent atteint 30–45 °C car les bains sont rejetés chauds. La première tâche de l'acheteur est de caractériser son effluent réel par un échantillon composite sur 24 heures couvrant un cycle complet de production ; les données ci-dessous constituent l'enveloppe de dimensionnement, et non l'hypothèse d'entrée à commander.
| Paramètre | Influent textile brut | Après FAD de prétraitement | Après station A/O enterrée | Après A/O + polissage MBR |
|---|---|---|---|---|
| DCO (mg/L) | 800–2 500 | 600–1 800 | 80–150 | <50 |
| DBO (mg/L) | 200–600 | 150–450 | 15–30 | <10 |
| MES (mg/L) | 100–500 | 40–120 | 20–40 | <5 |
| Couleur (Pt-Co) | 500–2 000 | 150–600 | 100–400 | <50 (avec ozone) |
| pH | 8–11 | 7–9 | 6,5–8,5 | 6,5–8,5 |
| Sulfures (mg/L) | 1–10 | 0,5–3 | <0,5 | <0,1 |
Les valeurs à inscrire au cahier des charges sont celles des colonnes « Après station A/O enterrée » et « Après A/O + polissage MBR ». Le rejet au réseau est généralement admis avec un effluent A/O dont la DCO reste sous 150 mg/L et les MES sous 40 mg/L. Lorsque l'objectif est la réutilisation, un système MBR intégré de traitement des eaux usées apporte une filtration submicronique et abaisse les MES sous 5 mg/L, seuil de la plupart des boucles d'eau de rinçage et d'appoint chaudière.
Deux paramètres spécifiques au textile doivent figurer dans tout tableau. D'abord, les sulfures : la littérature scientifique montre que les effluents textiles réduisent l'oxygène dissous et bloquent la pénétration de la lumière dans les milieux récepteurs, avec des concentrations en sulfure couramment comprises entre 1 et 10 mg/L. L'étage biologique oxyde les sulfures en conditions aérobies, mais un polissage par FAD ou ozone est en général nécessaire lorsque l'autorisation fixe le sulfure sous 0,5 mg/L. Ensuite, la couleur issue des colorants réactifs et directs persiste après le traitement biologique, car la structure du chromophore résiste à l'oxydation. Une couleur apparente supérieure à 400 Pt-Co après A/O signifie généralement qu'un polissage aval par ozone ou charbon actif est requis, et non un bassin d'aération plus grand. L'objectif du plan textile 2016–2020 d'une réduction de 23 % de la consommation d'eau par unité de valeur ajoutée industrielle constitue le cadre réglementaire qui justifie cette chaîne de polissage.
A/O enterré, MBR enterré ou boues activées classique en surface
Trois configurations sont envisageables pour un atelier de teinture de 50–500 m³/j. Le choix dépend du mode de rejet (réseau ou réutilisation), du foncier disponible et de la tolérance au CAPEX — et non d'une capacité technique, car les trois peuvent respecter une autorisation-type DCO <150 mg/L au réseau s'ils sont correctement dimensionnés.
| Critère | Station A/O enterrée (WSZ) | A/O enterré + MBR | Boues activées classique en surface |
|---|---|---|---|
| Plage de débit | 1–80 m³/h | 10–2 000 m³/j (par module MBR) | Économique au-delà de 2 000 m³/j |
| CAPEX relatif par m³/j | 1,0× (référence) | 1,5–2,5× | 0,7–0,9× à grande échelle |
| Emprise visible | Aucune (bassin enterré, couvercle aménagé) | Aucune | Parc de bassins complet en surface |
| MES en sortie (mg/L) | 20–40 | <5 | 20–30 |
| Potentiel de réutilisation | Aucun sans polissage | Réutilisation ≥70 % possible | Aucun sans traitement tertiaire |
| Exposition aux odeurs | Scellé ; cheminée filtrante | Scellé ; cheminée filtrante | Bassins ouverts ; barrière anti-odeurs souvent requise |
| Meilleur cas d'usage | Rejet au réseau, site urbain, sans foncier | Pôle en tension sur l'eau, objectif ≥70 % de réutilisation | Site rural, >2 000 m³/j, terrain disponible |
La règle de décision est simple. Si l'autorisation de rejet est un réseau municipal et que le site ne peut pas consacrer de la surface à des bassins en élévation, la station compacte A/O enterrée série WSZ est la bonne spécification. Si le tarif de l'eau sur le site permet de rentabiliser la réutilisation en moins de quatre ans, ajoutez une chaîne aval de type procédé MBR. Si l'usine traite plus de 2 000 m³/j et dispose d'une parcelle non urbaine, les boues activées classiques en béton civil restent l'option au plus faible coût unitaire — et la configuration enterrée cesse d'avoir du sens.
Dimensionnement et emprise : adapter la station enterrée à votre teinturerie
Le dimensionnement hydraulique démarre avec les données de production de l'usine. Une teinturerie d'ennoblissement tissé rejette typiquement 80–150 L d'effluent par kilogramme de tissu traité, et ce ratio est reproductible pour le coton, le polyester et les mélanges. Une usine tissée de 20 000 m²/j tournant à 0,30 kg/m² rejette donc environ 1 600–3 000 m³/j, soit 65–125 m³/h en simple poste ou 1 500–2 000 m³/j en régime continu double poste — à l'intérieur ou juste au-dessus de la limite haute de l'enveloppe WSZ. La plupart des teintureries de 50–500 m³/j spécifient une unité WSZ unique dans le haut de la plage, ou deux unités en parallèle pour la redondance.
La vérification de charge traduit la donnée hydraulique en volume de bassin. Charge de DCO de pointe en mg/L × débit en m³/h ÷ 1 000 = kg de DCO par heure. L'étage aérobie doit être dimensionné pour 0,3–0,5 kg de DBO éliminée par kg de MES par jour à 3 000–5 000 mg/L de MES — la charge de référence pour l'oxydation biologique de contact sur garnissage combiné. Cette règle empirique détecte les bassins sous-dimensionnés qui passeraient un contrôle hydraulique mais échoueraient sur la charge organique.
La profondeur d'enfouissement d'un bassin de classe WSZ est typiquement de 0,5–1,5 m de couverture au-dessus du couvercle, en charge piétonne, véhicule léger ou paysagère. Un enfouissement plus profond (2–3 m) est mécaniquement faisable, mais augmente le coût de terrassement et, surtout, impose un dispositif anti-flottaison. Dans les pôles textiles de delta — Bangladesh, Vietnam, basse Égypte — la nappe phréatique se trouve à moins de 1 m du sol une partie de l'année. Le fournisseur doit chiffrer le lest béton anti-flottaison ou les ancrages en tant que ligne distincte ; l'omettre est la cause la plus fréquente d'un bassin vide qui remonte à la surface en saison humide.
La ventilation se raccorde au local des surpresseurs. Une cheminée à filtre charbon dimensionnée pour 5 à 10 renouvellements d'air par heure évacue les H₂S et les COV, et la cheminée doit déboucher au-dessus de tout local habité sur le site ou à proximité. Les capots acoustiques sur les surpresseurs sont standards ; sans eux, le bassin biologique enterré apaise le site, mais le local de surface réintroduit le bruit que la configuration enterrée devait éliminer.
CAPEX, OPEX et chiffres de cycle de vie pour une station d'épuration textile enterrée en 2026
Le CAPEX d'une station compacte A/O enterrée clés en main vaut typiquement 1,5–3,5 fois le coût d'une cuve acier de surface de capacité hydraulique équivalente, car le terrassement, l'étanchéité, le lest structurel et les tuyauteries enterrées ajoutent des coûts que la version de surface évite. La plage de référence est l'enveloppe station d'épuration enterrée intégrée WSZ 1–80 m³/h. L'OPEX est dominé par l'énergie d'aération — typiquement 0,4–0,8 kWh par m³ traité pour l'étage biologique — suivie par la correction de pH et l'évacuation des boues. Un système de dosage de réactifs piloté par automate est l'équipement standard pour les flux de décapage alcalin qui arrivent à pH 8–11.
Le volume de boues est le second levier d'OPEX. Une presse à boues à plateaux et cadres déshydrate les boues activées en un gâteau à 60–65 % d'humidité, ce qui réduit de 30–50 % le tonnage et le coût d'évacuation par rapport à un lit de séchage. La presse est rentabilisée en moins de deux ans sur une installation de 200 m³/j aux tarifs d'évacuation habituels d'un pôle textile.
L'économie de la réutilisation est le vrai moteur de la montée en gamme. Faire passer le taux de réutilisation d'eau de la base impression/teinture de 30 % vers 80 % rembourse le CAPEX additionnel d'un polissage MBR en 2 à 4 ans aux tarifs d'eau pratiqués dans les pôles textiles, et sert directement l'objectif du plan textile 2016–2020 d'une réduction de 23 % de la consommation d'eau par unité de valeur ajoutée industrielle. Pour les directions qui arbitrent le CAPEX, le bon cadrage est : l'A/O enterré constitue la base « rejet au réseau » ; l'A/O enterré + MBR est l'investissement « réutilisation positive » que la trajectoire réglementaire finira de toute façon par imposer.
Checklist de sélection : 7 critères avant de signer le bon de commande
Étape 1 — caractérisation de l'influent. Prélevez un échantillon composite sur 24 heures couvrant au moins un cycle complet de production, avec un poste de teinture en pointe, et analysez DCO, DBO, MES, pH, couleur, température, sulfures et azote total. Ne vous contentez pas des hypothèses d'entrée du fournisseur à la place des données du site.
Étape 2 — autorisation de rejet. Verrouillez le tableau de sortie sur l'autorisation réelle : réseau municipal, eaux de surface ou boucle de réutilisation. Le tableau de la section paramètres donne l'enveloppe à spécifier.
Étape 3 — profil hydraulique. Confirmez les débits moyen, de pointe et minimal horaires sur la semaine de production, et décidez si un bassin tampon amont est requis à l'intérieur de l'enveloppe enterrée.
Étape 4 — confirmation des contraintes de site. Profondeur d'enfouissement, hauteur de nappe, distances de recul aux bâtiments et charge d'exploitation sur le couvercle (piéton, véhicule léger ou paysager) conditionnent le dimensionnement structurel et anti-flottaison. Chaque poste doit être chiffré séparément par le fournisseur.
Étape 5 — FAD de prétraitement. Si la classe de colorants inclut des colorants réactifs, dispersés ou de cuve, une FAD en amont de l'A/O enterré est obligatoire pour l'abattement de la couleur et des colloïdes ; le devis du fournisseur doit inclure l'unité de flottation à air dissous (FAD) à microbulles.
Étape 6 — traitement des boues. Spécifiez une presse à boues à plateaux et cadres avec une siccité inférieure à 65 % et confirmez la filière d'élimination du gâteau déshydraté.
Étape 7 — automatisme et service. Spécifiez un automate avec télémétrie distante et confirmez le délai d'intervention local. La plupart des équipes HSE des usines textiles sont trop peu fournies pour assurer une présence continue, et une station enterrée qui exige un opérateur est la mauvaise station. Le guide de maintenance d'une station d'épuration enterrée est le document de référence à joindre au cahier des charges pour que tous les soumissionnaires chiffrent le même périmètre de maintenance préventive.
Questions fréquentes
Quelle plage de débit couvre une station compacte A/O enterrée pour le textile ?
La station compacte A/O enterrée série WSZ est dimensionnée pour 1–80 m³/h, entièrement automatisée, et intègre dégrillage, bassin tampon, oxydation biologique anoxie–aérobie, décantation et désinfection dans une seule unité enterrée. Cela couvre l'enveloppe complète des opérations textiles et de teinture de taille intermédiaire, d'environ 24 m³/j jusqu'à 1 920 m³/j par unité, avec des unités en parallèle pour la redondance ou pour les usines au-delà de 2 000 m³/j.
Quel taux de réutilisation d'eau une usine textile peut-elle viser avec cette configuration ?
L'impression et la teinture recyclent aujourd'hui environ 30 % de l'eau de procédé, contre une moyenne de l'industrie textile inférieure à 70 % et un objectif industriel national de 80 % (selon le rapport 2018 du China National Textile and Apparel Council). Le passage de l'effluent d'une station A/O enterrée à travers un polissage par système MBR intégré de traitement des eaux usées atteint typiquement 70–80 % de réutilisation, rejoignant l'objectif industriel national et s'inscrivant dans la cible du plan textile 2016–2020 d'une réduction de 23 % de la consommation d'eau par unité de valeur ajoutée industrielle.
Comment l'installation traite-t-elle la couleur et les sulfures issus des bains de colorants réactifs ?
Une unité de flottation à air dissous (FAD) à microbulles en amont de l'A/O enterré retire 50–70 % de la couleur apparente et les auxiliaires colloïdaux qui résistent à la biologie ; l'étage d'oxydation biologique de contact anoxie–aérobie oxyde ensuite les sulfures en dessous de 0,5 mg/L. Pour les chromophores les plus stables des colorants réactifs et directs, un polissage par ozone ou charbon actif est ajouté en aval du MBR pour faire descendre la couleur sous 50 Pt-Co.
Que fait une station enterrée face aux odeurs et au bruit par rapport à un bassin ouvert ?
Le scellement des compartiments biologiques sous la surface du sol supprime à la source les rejets atmosphériques de H₂S et de composés organiques volatils ; une cheminée à filtre charbon, dimensionnée pour 5 à 10 renouvellements d'air par heure, traite le gaz. Le bruit des surpresseurs est contenu par des capots acoustiques dans un local de surface séparé, et la couche de terre au-dessus du bassin apporte un amortissement acoustique supplémentaire — au final, plus de bassin d'aération visible et aucune plainte de voisinage pour odeur ou bruit, ce qui est la raison principale pour laquelle les teintureries urbaines spécifient la configuration enterrée.
Quelle maintenance requiert réellement une station d'épuration textile enterrée, et exige-t-elle un opérateur ?
La maintenance courante suit un guide de maintenance d'une station d'épuration enterrée documenté : contrôle mensuel des diffuseurs et du garnissage biologique, vidange trimestrielle des boues et curage annuel des trémies du bassin tampon et de stockage des boues. L'unité est conçue pour fonctionner sans surveillance avec automate et télémétrie distante ; un seul technicien HSE qui passe une fois par poste suffit — aucun opérateur dédié n'est requis à l'échelle 1–80 m³/h.