Réglementations applicables à une usine de métallurgie à Canfield
La réglementation fédérale 40 CFR Part 433, catégorie de source ponctuelle « Metal Finishing », définit des normes catégorielles de prétraitement pour toute installation qui réalise des opérations de formage, finition, forgeage, fonderie, projection métallique ou lavage d'usinage co-localisées avec des chaînes de placage ou d'anodisation. Un atelier d'emboutissage qui expédie uniquement des pièces sèches vers un finisseur externe se situe généralement hors catégorie ; une installation qui exploite son propre bain de zinc, nickel ou acide chromique y est assujettie (selon 40 CFR Part 433, 2026). La règle distingue les PSES (Pretreatment Standards for Existing Sources) des PSNS (Pretreatment Standards for New Sources), ces dernières étant plus strictes car elles s'appliquent aux sources construites après la date de promulgation. La plupart des programmes de prétraitement des POTW appliquent des limites locales équivalentes aux PSNS à tous les usagers industriels comme base conservatrice ; une installation existante doit donc généralement se dimensionner sur les valeurs PSNS.
Vient s'ajouter au Part 433 le cadre des limites locales 40 CFR 403.5, qui impose à chaque POTW de fixer des plafonds par polluant afin d'éviter le pass-through et les interférences dans la station réceptrice (selon EPA, 2026). Les limites locales sont au moins aussi strictes que les normes catégorielles et, en pratique, elles ajoutent les paramètres sous-pondérés par la règle fédérale : cuivre, nickel, zinc, plomb, argent, huiles et graisses, MES et pH. L'Ohio EPA dispose d'une autorité déléguée pour superposer des exigences supplémentaires aux normes catégorielles fédérales ; un rejet situé dans la zone de Canfield et dirigé vers le système POTW du comté de Mahoning/Youngstown doit également satisfaire cette ordonnance locale d'assainissement. L'installation doit respecter la limite la plus stricte paramètre par paramètre, raison pour laquelle l'enveloppe de conception se construit à partir du tableau du POTW, et non du seul tableau fédéral.
| Couche réglementaire | Référence | Paramètres plafonnés | Exigence par rapport au Part 433 |
|---|---|---|---|
| Catégorie fédérale — PSES | 40 CFR Part 433 | Cd, Cr, Cu, Pb, Ni, Ag, Zn, TTO | Base pour les sources existantes |
| Catégorie fédérale — PSNS | 40 CFR Part 433 | Cd, Cr, Cu, Pb, Ni, Ag, Zn, TTO | Plus strict ; sources nouvelles post-promulgation |
| Cadre fédéral des limites locales | 40 CFR 403.5(c) | Polluants de pass-through et d'interférence | Au moins aussi strict que la catégorie |
| Ordonnance Ohio EPA / POTW comté de Mahoning | Ohio Administrative Code + ordonnance locale d'assainissement | Ajoute huiles et graisses, MES, pH et métaux spécifiques au site | Souvent plus strict que le niveau fédéral |
Les quatre familles de contaminants issues d'un atelier de métallurgie
La plupart des ateliers de métallurgie génèrent les mêmes quatre familles de contaminants, quel que soit le mix de procédés, et la conception 2026 doit les traiter en série plutôt que de les condenser en une seule étape réactionnelle. Les huiles libres et émulsifiées proviennent des composés d'emboutissage, d'usinage et d'étirage et se situent généralement entre 50 et 500 mg/L sur le drain mixte de l'atelier (données terrain HydropureWater, 2026). Les métaux lourds dissous — zinc, nickel, cuivre, chrome, plomb, cadmium — arrivent dans les eaux de rinçage de placage et les déchets de décapage acide à 5–200 mg/L et ne précipitent pas sans une étape explicite commandée par le pH. Le chrome hexavalent issu de l'anodisation chromique, du chromage dur et du revêtement de conversion constitue le paramètre le plus critique ; une chaîne de chrome dur peut faire monter Cr(VI) au-delà de 50 mg/L et descendre le pH sous 2 lors d'un vidage de rinçage.
Les matières en suspension issues de la limaille de meulage, du sable de fonderie et du report de floc hydroxyde se situent entre 100 et 1 000 mg/L et colmatent les décanteurs et unités de FAD si elles ne sont pas traitées en tête de chaîne. Le cyanure apparaît dès qu'un placage alcalin au cyanure (Zn, Cu, Cd, Ag) est exploité et doit être oxydé avant la précipitation des métaux, sinon il resolubilise les précipités en aval. Les variations de pH entre 2 et 12 selon les vidanges par lots rendent le bassin tampon obligatoire, car une sonde pH en aval qui tente simultanément de suivre des pics d'acide et de base ne peut pas maintenir de façon fiable le point de consigne de précipitation 8,5–9,5. Les quatre familles ne répondent pas à la même chimie : les huiles exigent une séparation physique ou une rupture chimique, le chrome hexa une réduction, le cyanure une oxydation et les métaux dissous une précipitation pilotée par le pH ; d'où l'ordre impératif des opérations unitaires.
Chaîne de traitement dimensionnée pour la conformité 2026
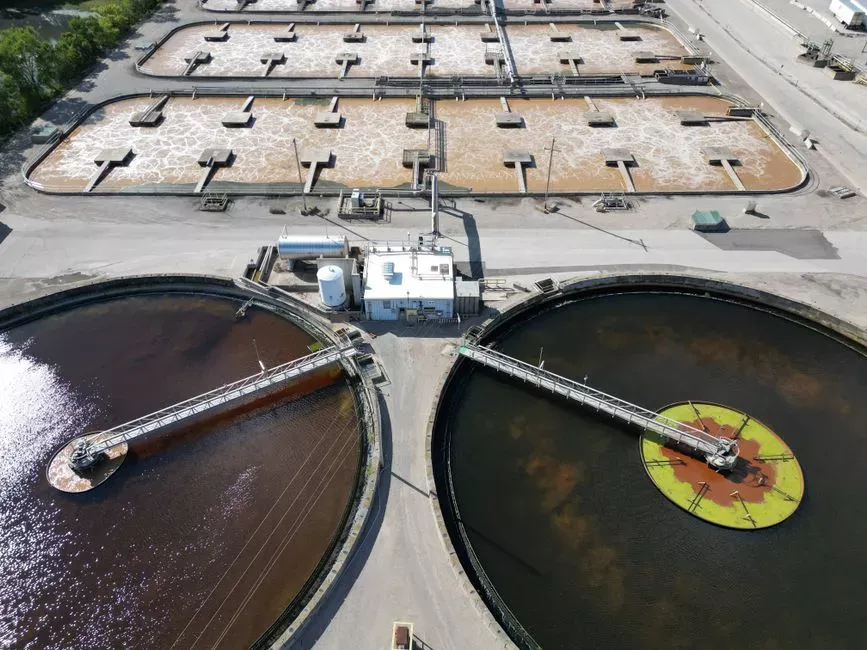
La chaîne standard 2026 pour une usine de métallurgie de la zone de Canfield se compose de : bassin tampon → élimination des huiles et graisses → réduction du chrome hexavalent → oxydation du cyanure (le cas échéant) → précipitation par hydroxyde → flottation à air dissous (FAD) ou décantation lamellaire → ajustement final du pH. Un dégrilleur mécanique rotatif placé en amont du bassin tampon retient les chiffons et débris métalliques et évite leur entrée dans la chaîne boues, première cause de défaillance prématurée des toiles de filtre presse en aval. Le bassin tampon lisse le pH dans une plage 6–9 et ramène le coefficient de variation de débit sous 0,5 ; échantillonnez sur une semaine complète avant de dimensionner le bassin, car un composite sur 4 heures qui manque la vidange du vendredi après-midi sous-dimensionnera l'ouvrage (données terrain HydropureWater, 2026).
L'étape 2 consiste à éliminer huiles et graisses via une flottation à air dissous pour la séparation des huiles et des hydroxydes métalliques ou un décanteur à plaques lamellaires en amont de la chimie. La FAD se règle sur trois paramètres : charge hydraulique superficielle de 4–20 m/h selon le modèle et la densité du floc, rapport air/solides de 0,005–0,060 avec 0,02 comme point de conception typique, et taux de recirculation de 10–30 % du débit direct. Un rapport A/S plus élevé produit un flottant plus sec mais consomme davantage au blower et peut fragmenter les flocs fragiles ; un taux de recirculation plus élevé améliore l'abattement des MES mais dilue la chimie et gonfle la demande sur le bassin tampon. L'étape 3 réduit le chrome hexavalent par le métabisulfite de sodium (ou le sulfate ferreux) à pH 2–3, avec un ORP régulé entre 250 et 300 mV. L'étape 4 oxyde les cyanures par NaOCl en cas de placage alcalin au cyanure, et cette étape doit précéder la précipitation des métaux. L'étape 5 précipite les métaux dissous sous forme Cr(OH)3, Zn(OH)2, Ni(OH)2, Cu(OH)2, Pb(OH)2 et Cd(OH)2 à pH 8,5–9,5. L'étape 6 sépare le floc dans une FAD ou un décanteur lamellaire ; l'injection des réactifs est pilotée par une skid de dosage automatique commandée par API pour l'ajustement pH et ORP avec régulation prédictive (asservie au débit) et rétroaction (pH/ORP). L'étape 7 ajuste le pH entre 6 et 9 et polit les MES résiduelles. Des alarmes et verrouillages sur excursion pH, ORP hors plage et MES élevées doivent renvoyer automatiquement le débit vers la nourrice du bassin tampon afin qu'une dérive chimique ne se transforme pas en non-conformité de rejet. Pour une comparaison décanteur vs FAD sur les eaux usées minières et métallurgiques, voir l'analyse FAD ou décanteur pour eaux usées minières et métallurgiques.
| Étape | Opération unitaire | Plage de fonctionnement | Mode de défaillance en cas d'omission |
|---|---|---|---|
| 1 | Bassin tampon | pH 6–9, CV débit < 0,5 | La chimie en aval cherche en permanence son point de consigne |
| 2 | Élimination huiles/graisses (FAD ou lamellaire) | 4–20 m/h, A/S 0,02, recirculation 10–30 % | Entraînement d'huile qui encrasse la précipitation |
| 3 | Réduction chrome hexa (Na2S2O5 / FeSO4) | pH 2–3, ORP 250–300 mV | Cr(VI) traverse le système sous forme soluble |
| 4 | Oxydation cyanure (NaOCl) | pH > 10, ORP > 600 mV | CN resolubilise les précipités métalliques |
| 5 | Précipitation par hydroxyde | pH 8,5–9,5 | Métaux dissous dépassent les plafonds PSNS |
| 6 | FAD ou décanteur lamellaire | Lit de floc, charge surfacique de l'étape 2 | Entraînement MES vers le rejet |
| 7 | Ajustement pH + polissage MES | pH 6–9, MES < 30 mg/L | Non-conformité POTW, risque de surtaxe |
Tableau des paramètres : influent, cibles de conception et enveloppe de rejet
Le tableau ci-dessous consolide les valeurs de conception qu'un ingénieur de la zone de Canfield doit transmettre à un fournisseur ou utiliser pour vérifier une offre. L'installation doit respecter la limite la plus stricte entre 40 CFR Part 433 et le tableau local du POTW du comté de Mahoning ; les lignes Cr(VI) et cyanure ne s'appliquent que si ces procédés sont présents sur le site. Les valeurs marquées « typique » reflètent les données terrain HydropureWater collectées en 2026 sur des drains mixtes d'ateliers de métallurgie ; les valeurs marquées « équivalent PSNS » reprennent les plafonds journaliers maximaux new-source du Part 433 et constituent la cible de conception pratique, y compris pour les sources existantes.
| Paramètre | Eau brute, plage typique | Cible de conception (post-chaîne) | Plafond effluent équivalent PSNS |
|---|---|---|---|
| pH | 2–12 (vidanges par lots) | 6–9 | 6–9 (selon 40 CFR 403.5) |
| Huiles et graisses | 50–500 mg/L | < 25 mg/L | Plafond local POTW, souvent 50 mg/L |
| MES | 100–1 000 mg/L | < 30 mg/L | Plafond local POTW, souvent 30–50 mg/L |
| Métaux dissous totaux (somme) | 5–200 mg/L | < 2 mg/L | PSNS par métal, voir ci-dessous |
| Cadmium | 0,1–5 mg/L | < 0,05 mg/L | 0,11 mg/L (Part 433 PSNS) |
| Chrome (total) | 1–50+ mg/L | < 0,5 mg/L | 2,77 mg/L (Part 433 PSNS) |
| Cuivre | 1–50 mg/L | < 1 mg/L | 3,38 mg/L (Part 433 PSNS) |
| Plomb | 0,5–20 mg/L | < 0,2 mg/L | 0,69 mg/L (Part 433 PSNS) |
| Nickel | 1–80 mg/L | < 1 mg/L | 3,98 mg/L (Part 433 PSNS) |
| Argent | 0,05–5 mg/L | < 0,1 mg/L | 0,43 mg/L (Part 433 PSNS) |
| Zinc | 5–100 mg/L | < 1 mg/L | 2,61 mg/L (Part 433 PSNS) |
| Cr(VI) (le cas échéant) | Jusqu'à 50+ mg/L | < 0,05 mg/L | 0,5 mg/L (POTW typique) |
| Cyanure (le cas échéant) | 1–50 mg/L | < 0,1 mg/L | 1,0 mg/L (POTW typique) |
| Siccité du flottant FAD | — | 2–5 % | n/a (interne à la chaîne boues) |
Traitement des boues et retour sur investissement du filtre presse à plateaux
Les boues d'hydroxyde métallique flottées sortent généralement de la FAD entre 2 et 5 % de siccité et atteignent 25–35 % avec un filtre presse à plateaux pour boues d'hydroxyde métallique (données terrain HydropureWater, 2026). Un filtre à bande est moins coûteux et continu mais plafonne autour de 22 % de siccité sur hydroxyde métallique : si le transporteur facture à la tonne humide, le filtre presse à plateaux rentabilise son surcoût d'investissement dans un délai mesurable. Un dégrilleur mécanique rotatif pour chiffons et débris métalliques en amont du bassin tampon empêche les chiffons, lingettes et débris métalliques d'entrer dans la chaîne boues, première cause de défaillance prématurée des toiles de filtre presse en service hydroxyde métallique. Des alarmes et verrouillages sur excursion pH, ORP hors plage et MES élevées doivent renvoyer automatiquement le débit vers la nourrice du bassin tampon afin qu'une dérive chimique ne se traduise pas à la fois par une non-conformité de rejet et par un lot de boues contaminées. Pour le choix du polymère en amont de la FAD, le guide de principe et de sélection d'un système de dosage de PAC couvre les courbes de débit qui s'appliquent aussi au choix du flocculant. Un cycle de vie comparable pour les usines minières et métallurgiques est décrit dans l'article parallèle comment les usines minières et métallurgiques près de Franklin, États-Unis, respectent les limites de prétraitement 2026.
Quand un polissage est nécessaire — et la question PFAS en 2026
La plupart des usines de métallurgie atteignent les limites d'assainissement avec la chaîne décrite ci-dessus et n'ont jamais besoin d'une étape de polissage. Les cas qui l'exigent sont prévisibles : la POTW réceptrice durcit ses limites locales sous les PSNS, l'usine souhaite réutiliser ses eaux de rinçage et a besoin d'une eau de qualité osmotique, ou une nouvelle réglementation impose un étage de polissage. Pour durcir la DBO/DCO ou réutiliser l'eau, un bioréacteur à membranes (BRM) PVDF assure une filtration sous 1 μm et un effluent stable, réutilisable comme appoint de tour de refroidissement ou pour le recyclage des eaux de rinçage. Pour descendre sous le ppm de TDS ou atteindre des plafonds métalliques spécifiques comme un nickel inférieur à 0,1 mg/L, une osmose inverse (OI) est nécessaire, et le filtre multicouche en amont doit maintenir un SDI15 sous 3 sous peine de défaillance prématurée des membranes OI.
Sur les PFAS : la réglementation EPA 2026 sur les PFAS vise les installations de finition chrome, et il n'existe aujourd'hui aucune limite numérique PFAS applicable aux finishers chrome (selon EPA Metal Finishing Effluent Guidelines, 2026). La bonne attitude pour 2026 consiste à dimensionner la chaîne pour qu'un échange d'anions ou un GAC puisse être ajouté ultérieurement, et non à l'installer aujourd'hui et à payer son exploitation en l'absence de toute limite réelle. La boucle fermée ZLD est rarement rentable pour une usine de métallurgie, sauf si la rareté de l'eau ou un cas de réutilisation précis justifie le capital. Une skid de dosage automatique montée sur châssis avec régulation API prédictive/rétroaction constitue le point d'intégration qui permet à toute future skid de polissage de s'insérer dans l'architecture de contrôle existante sans recâbler la partie humide.
Liste de contrôle conformité zone de Canfield pour 2026
- Confirmer si l'installation relève du 40 CFR Part 433 — un atelier d'emboutissage qui expédie uniquement des pièces sèches vers un finisseur externe se situe généralement hors catégorie ; un bain de zinc, nickel ou acide chromique sur place y assujettit l'installation.
- Récupérer le tableau de limites locales en vigueur de la POTW du comté de Mahoning/Youngstown ; l'enveloppe de conception se construit à partir du tableau de la POTW, et non du seul tableau fédéral, car les limites locales sont au moins aussi strictes que le Part 433 (selon 40 CFR 403.5).
- Échantillonner sur une semaine complète de débit composite avant de spécifier le bassin tampon — un composite sur 4 heures qui manque la vidange du vendredi après-midi sous-dimensionnera le bassin et surchargera la chimie en aval.
- Vérifier les verrouillages automatiques de dosage sur pH et ORP, et confirmer la présence d'une colonne d'étalonnage et d'un totalisateur de courses sur chaque pompe ; sans cela, l'opérateur dose à l'aveugle.
- Prévoir dès maintenant l'emprise et le cheminement des drains pour une future skid de polissage, même si elle n'est pas installée en 2026 — il est bien moins coûteux de couler la dalle et de poser les attentes aujourd'hui que de faire un retrofit lors d'un futur épisode de conformité lié aux PFAS.
Foire aux questions
Le 40 CFR Part 433 s'applique-t-il à toute usine de métallurgie près de Canfield ?
Non. Le Part 433 couvre les opérations de formage, finition, forgeage, fonderie, projection métallique et lavage d'usinage co-localisées avec des chaînes de placage ou d'anodisation. Un atelier d'emboutissage qui expédie uniquement des pièces sèches vers un finisseur externe se situe généralement hors catégorie ; une installation qui exploite son propre bain de zinc, nickel ou acide chromique y est assujettie (selon 40 CFR Part 433, 2026).
Quelle est la différence entre PSES et PSNS pour un rejet de métallurgie ?
Les PSES sont les normes de prétraitement pour les sources existantes ; les PSNS sont les normes plus strictes pour les sources nouvelles construites après la date de promulgation. La plupart des POTW appliquent des limites locales équivalentes aux PSNS à tous les usagers industriels comme base conservatrice ; il faut donc se dimensionner sur les valeurs PSNS sauf si le tableau local de la POTW est plus strict (selon 40 CFR Part 433).
Comment élimine-t-on le chrome hexavalent avant l'étape de précipitation des métaux ?
Le chrome hexavalent est réduit en chrome trivalent par du métabisulfite de sodium ou du sulfate ferreux à pH 2–3 avec un ORP régulé entre 250 et 300 mV. La forme trivalente précipite ensuite sous forme Cr(OH)3 lors de l'étape de précipitation à pH 8,5–9,5, alors que l'hydroxyde de Cr(VI) resterait soluble.
Quand une usine de métallurgie a-t-elle besoin d'une étape de polissage au-delà de la chaîne standard ?
Un polissage est nécessaire lorsque la POTW du comté de Mahoning durcit ses limites locales sous les PSNS, lorsque l'usine réutilise ses eaux de procédé, ou lorsqu'une future réglementation l'impose. Le BRM prend en charge le durcissement DBO/DCO et la réutilisation de l'eau, l'OI traite les TDS sub-ppm ou un nickel inférieur à 0,1 mg/L, et l'échange d'anions ou le GAC traite la réglementation PFAS que l'EPA prépare pour les installations de finition chrome en 2026.