Les trois couches réglementaires qui contrôlent réellement une usine de Navasota
Les usines de métaux transformés près de Navasota (Texas) respectent les limites de prétraitement du réseau d'assainissement en empilant les normes catégorielles PSES/PSNS du 40 CFR Part 433 (Metal Finishing) sur les limites locales de la station d'épuration (POTW) du 40 CFR 403.5, puis en faisant passer les eaux usées par une égalisation de débit, une séparation des huiles, une réduction du chrome hexavalent à un potentiel d'oxydoréduction de 250 à 300 mV, une oxydation des cyanures, une précipitation par hydroxyde à pH 8,5–9,5 et une clarification par flottation à air dissous (DAF) avant ajustement final du pH. La couche applicable est la plus stricte ; les conditions du permis TPDES Industrial User de la TCEQ et le règlement local du POTW de la région de Brazos ajoutent des plafonds pour Cu, Ni, Zn, Pb et les huiles & graisses par-dessus le tableau fédéral.
Le 40 CFR Part 403 est l'épine dorsale. Il définit trois instruments de prétraitement exécutoires (interdictions générales, interdictions spécifiques et normes catégorielles) et autorise le POTW à fixer des limites locales au titre du 40 CFR 403.5, toujours au moins aussi strictes que le tableau catégoriel fédéral. Les trois sont appliqués simultanément par l'EPA, la TCEQ et l'autorité de contrôle (le POTW), qui retient l'exigence la plus stricte lorsque plusieurs dispositions coexistent (selon l'EPA, NPDES Pretreatment Standards and Requirements — Applicability).
Le 40 CFR Part 433 couvre la catégorie Metal Finishing : formage, finitions, forge, fonderie, projection métallique et lavage d'usinage colocalisé avec des chaînes de placage ou d'anodisation. Un atelier d'emboutissage qui expédie uniquement des pièces sèches vers un finisseur séparé se trouve généralement hors catégorie ; une installation qui exploite ses propres bains de zinc, nickel ou acide chromique s'y trouve. La Part 433 répartit les limites en PSES (Pretreatment Standards for Existing Sources) et PSNS (Pretreatment Standards for New Sources), les PSNS étant plus sévères car elles s'appliquent aux sources construites après la date de promulgation. En pratique, la plupart des programmes de prétraitement des POTW appliquent des valeurs équivalentes aux PSNS à tous les utilisateurs industriels : une usine existante de Navasota doit donc, elle aussi, dimensionner selon les PSNS.
La couche texane lie une usine de Navasota via les conditions du permis TPDES Industrial User de la TCEQ, délivré au titre du 30 TAC Chapter 305 (permis généraux) et du 30 TAC Chapter 315 (prétraitement). À cela s'ajoute le règlement local d'assainissement du POTW de la région de Brazos, élaboré en vertu du 40 CFR 403.5, qui plafonne généralement Cu, Ni, Zn, Pb et les huiles & graisses à des valeurs plus strictes que les PSNS. Un utilisateur industriel bascule en statut d'utilisateur industriel significatif (SIU) à 25 000 gpd d'eaux usées de procédé, ou lorsque son flux de procédé représente 5 % ou plus de la capacité hydraulique ou organique moyenne par temps sec du POTW, selon le 40 CFR 403.3(v). Dès qu'une usine de Navasota est un SIU, les rapports de surveillance de référence, les rapports de conformité trimestriels et les plans de lutte contre les rejets massifs sont tous exécutoires : l'enveloppe de conception doit donc être construite à partir de la plus stricte des quatre couches, et non du seul tableau catégoriel fédéral.
Ce que rejette un avaloir de fabrication métallique à Navasota
Un avaloir mixte de fabrication métallique dans le comté de Brazos véhicule quatre familles de polluants : huiles libres et émulsionnées issues des composés d'emboutissage, d'usinage et d'emboutissage profond ; métaux lourds dissous (Zn, Ni, Cu, Cr, Cd, Pb) provenant des rinçages de placage et du décapage acide ; chrome hexavalent issu de l'anodisation chromique, du chrome dur et du revêtement de conversion ; matières en suspension issues des copeaux de meulage, du sable de fonderie et du report de flocs d'hydroxyde. Les cyanures apparaissent dès qu'un placage alcalin en cyanure (Zn, Cu, Cd, Ag) est encore utilisé et doivent être détruits en amont de la précipitation des métaux, faute de quoi ils resolubilisent les précipités en aval.
| Paramètre | Plage typique à l'entrée du bassin tampon | Facteur de dimensionnement |
|---|---|---|
| Huiles (libres + émulsionnées) | 50–500 mg/L | Rejets ponctuels de fluides de coupe |
| Métaux dissous (somme Cu/Ni/Zn/Pb/Cd) | 5–200 mg/L | Rejets de rinçage de la chaîne de placage |
| Chrome hexavalent | 0–50+ mg/L (pointe) | Rejet de rinçage de la chaîne de chrome dur |
| Matières en suspension (MES) | 100–1 000 mg/L | Copeaux, sable, flocs d'hydroxyde |
| pH | 2–12 selon les rejets batch | Décapage acide vs nettoyage alcalin |
Source : données de terrain HydropureWater, 2026. Les plages reflètent des échantillons composites prélevés en tête d'installations de prétraitement de fabrication métallique mixte ; les valeurs réelles dépendent du mix de procédés et du taux de marche.
La chaîne de chrome dur est le paramètre qui met à mal les bassins tampon sous-dimensionnés. Un rejet typique de rinçage de chrome dur fait grimper le Cr(VI) au-dessus de 50 mg/L et chute le pH sous 2 lors d'une seule bouffée. Un composite sur 4 heures qui manque le rejet du vendredi après-midi sous-dimensionne le bassin tampon d'un ordre de grandeur et envoie cette bouffée directement dans le réacteur de réduction du chrome, où le temps de séjour s'épuise avant que la sonde ORP ne l'ait détectée. La règle est d'échantillonner une semaine complète de débit composite, en capturant volontairement au moins un rejet de rinçage, avant de spécifier les équipements. Les quatre familles de polluants ne répondent pas non plus toutes à la même chimie : les huiles nécessitent une séparation physique ou une rupture chimique, le chrome hexavalent une réduction, les cyanures une oxydation, et les métaux dissous une précipitation pilotée par le pH ; c'est pourquoi une seule étape réactionnelle ne peut pas tout traiter et que la filière standard se déroule en série, et non en parallèle.
La filière de prétraitement standard, étape par étape
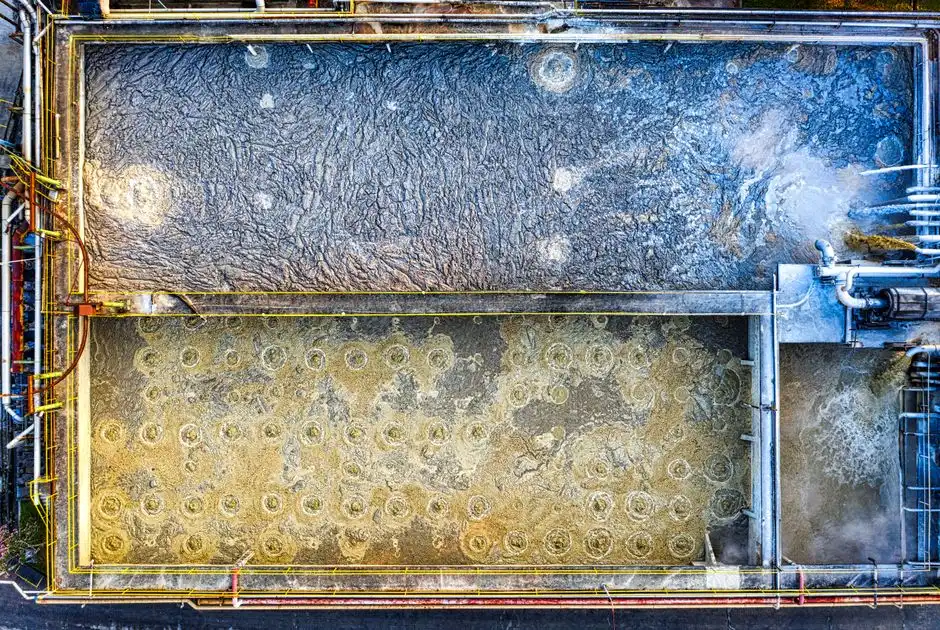
La filière ci-dessous est la séquence standard utilisée par une usine de métaux transformés près de Navasota pour atteindre les limites POTW équivalentes aux PSNS. Chaque étape a un rôle défini, une spécification de sortie définie et un mode de défaillance défini si elle est omise.
- Dégrillage de tête. Un dégrilleur rotatif mécanique pour protection de tête d'installation retire chiffons, lingettes et ferrailles avant le bassin tampon. Son omission envoie des débris dans la toile du filtre-presse en aval et constitue la cause la plus fréquente de défaillance prématurée de la presse.
- Égalisation de débit. Cible pH 6–9 lissé et coefficient de variation du débit inférieur à 0,5. C'est l'opération unitaire qui permet à la chimie en aval de fonctionner, car les ateliers de placage rejettent par batch, non en régime permanent.
- Séparation huile/eau. Un séparateur API ou un paquet de plaques coalesceuses abaisse les huiles grossières à environ 50 mg/L avant le traitement chimique. Son omission surcharge la couche flottée de la DAF en huile libre et prive le floc de sites d'accrochage pour les bulles d'air.
- Réduction du chrome hexavalent. Le métabisulfite de sodium (ou le sulfate ferreux) à pH 2–3, avec un ORP contrôlé à 250–300 mV, réduit Cr(VI) en Cr(III). Spécification de sortie : <0,1 mg/L de Cr(VI). L'omission de cette étape rend la précipitation aval de Cr(OH)3 impossible, car l'hydroxyde de Cr(VI) reste soluble sur toute la fenêtre de précipitation pH 8,5–9,5.
- Oxydation des cyanures. NaOCl à pH élevé (>10) détruit les cyanures libres et totaux jusqu'à <0,1 mg/L. Son omission resolubilise les précipités métalliques en aval et libère à nouveau du HCN au niveau de la couche flottée de la DAF.
- Précipitation par hydroxyde. NaOH porte le pH à 8,5–9,5 ; Cr(OH)3 décante proprement dans cette fenêtre, tout comme Cu, Ni, Zn et Pb. La précipitation par sulfure est l'alternative pour les plafonds de métaux lourds plus sévères. Le dosage est piloté par commande anticipée (asservie au débit) et par retour (pH/ORP) sur un skid de dosage chimique automatique piloté par automate.
- DAF ou décanteur lamellaire. Un système DAF pour prétraitement des métaux transformés est préféré lorsque les huiles et les flocs flottés dominent le flux ; un décanteur à haute efficacité (lamellaire) est préféré lorsque l'hydroxyde métallique dense domine. La spécification de sortie DAF typique est <10 mg/L de MES sur une installation bien réglée.
- Ajustement final du pH et dérivation automatique. Ajustement final du pH à 6–9. Des alarmes et des verrouillages sur excursion de pH, ORP hors plage et MES élevées doivent renvoyer automatiquement le flux vers la conduite du bassin tampon, pour qu'un incident chimique ne devienne pas une non-conformité de rejet.
Dimensionnement de l'étape DAF pour une usine de Navasota
Le dimensionnement de la DAF dépend de trois paramètres : la charge hydraulique superficielle, le rapport air/solides et le taux de recirculation. Pour un avaloir mixte de fabrication métallique, le point de conception se situe autour d'un rapport air/solides de 0,02 avec une recirculation de 20 % du débit direct. Pousser le A/S plus haut produit une couche flottée plus sèche, mais coûte en puissance de surpresseur et peut fragmenter les flocs fragiles ; pousser le taux de recirculation plus haut améliore l'abattement des MES mais dilue la chimie et gonfle le besoin d'égalisation.
| Paramètre | Plage de fonctionnement | Point de conception (avaloir mixte) | Effet d'une augmentation |
|---|---|---|---|
| Charge hydraulique superficielle | 4–20 m/h | 10–15 m/h | Débit plus élevé, temps de contact réduit |
| Rapport air/solides (A/S) | 0,005–0,060 | 0,02 | Couche flottée plus sèche, plus de puissance de surpresseur, risque de fragmentation des flocs |
| Taux de recirculation (% du débit direct) | 10–30 % | 20 % | Meilleur abattement MES, dilution de la chimie, gonflement du besoin d'égalisation |
Pour les flux plus chargés en huile (condensats de compresseur ou débordements de fluides d'emboutissage), le point de conception se déplace vers un A/S plus élevé et une recirculation plus forte pour maintenir les MES sous 10 mg/L ; le dimensionnement DAF pour condensats huileux de compresseur couvre cette plage. Un flux de lavage de rack ou de rinçage de placage se situe plus près du point A/S 0,02 ci-dessus. Le choix DAF ou décanteur pour les métaux transformés est synthétisé dans le guide de sélection DAF ou décanteur pour les métaux transformés, qui est la prochaine lecture pour tout ingénieur comparant les deux technologies.
Traitement et économie de transport des boues
La boue flottée d'hydroxyde métallique quitte le système DAF pour prétraitement des métaux transformés à 2–5 % de matières sèches. C'est ce chiffre qui conditionne l'économie de transport. Un filtre-presse à plateaux et cadres pour boues d'hydroxyde métallique déshydrate jusqu'à 25–35 % de matières sèches ; une presse à bande est moins coûteuse et continue, mais plafonne autour de 22 % sur hydroxyde métallique. Si le transporteur facture au poids humide, le filtre-presse à plateaux est rentabilisé par le tonnage réduit malgré un CAPEX plus élevé : un gâteau à 30 % à 10 tonnes humides/jour devient environ 2 tonnes humides/jour, ce qui se cumule sur une année de transport. La protection en amont est le dégrilleur : un dégrilleur rotatif mécanique en amont de la presse est la cause la plus fréquente de défaillance prématurée de la toile, et son omission est le poste le plus coûteux de la filière de déshydratation.
Quand une étape de polissage vaut son coût
La plupart des usines de Navasota atteignent les limites de rejet avec la filière standard et n'ont jamais besoin d'une étape de polissage. Les trois déclencheurs qui changent le calcul sont prévisibles : le POTW durcit ses limites locales en dessous des PSNS, l'usine veut réutiliser ses eaux de rinçage et a besoin d'une eau d'osmose inverse, ou la réglementation EPA 2026 sur les PFAS, ciblant les finisseurs chrome, introduit une limite numérique. La page Effluent Guidelines Metal Finishing de l'EPA indique que la réglementation est active pour 2026, mais aucune limite numérique PFAS n'a encore été publiée pour les finisseurs chrome. La bonne décision pour 2026 est de concevoir la filière pour qu'un skid de polissage puisse être ajouté plus tard, et non de l'installer maintenant et de payer pour l'exploiter avant toute limite réelle.
Pour durcir les abattements DBO/DCO ou réutiliser en appoint de tour de refroidissement, un système BBR à membranes PVDF immergées pour polissage DBO/DCO offre une filtration submicrométrique et un effluent stable. Pour descendre sous-ppm en TDS ou respecter des plafonds métalliques spécifiques comme Ni <0,1 mg/L, l'osmose inverse (OI) est indispensable, et un filtre multicouche en amont doit maintenir un SDI15 inférieur à 3, faute de quoi les membranes OI vieillissent prématurément. Sur la question spécifique des PFAS, l'échange d'anions ou le charbon actif en grains (GAC) est la solution de polissage éprouvée pour les espèces PFAS à longue chaîne associées au placage chrome. Le « zéro rejet » en boucle fermée est rarement rentable pour une usine de métaux transformés, sauf si la rareté de l'eau ou un cas économique de réutilisation le justifie. La même logique s'applique dans d'autres marchés américains du prétraitement, notamment les contextes de l'Illinois et du Kentucky couverts par le guide de prétraitement des métaux transformés près de Sycamore et le guide de prétraitement des mines et métaux près de Kimper.
Questions fréquentes
Le 40 CFR Part 433 s'applique-t-il à un atelier d'emboutissage qui n'expédie que des pièces sèches ?
Non. La Part 433 couvre les opérations de formage, finitions, forge, fonderie, projection métallique et lavage d'usinage colocalisées avec des chaînes de placage ou d'anodisation. Un atelier d'emboutissage qui n'expédie que des pièces sèches vers un finisseur séparé se trouve généralement hors catégorie ; une installation qui exploite ses propres bains de zinc, nickel ou acide chromique s'y trouve.
À quel point les limites locales du POTW de la région de Brazos sont-elles plus strictes que les PSNS ?
Les limites locales établies au titre du 40 CFR 403.5 sont toujours au moins aussi strictes que le tableau catégoriel fédéral et le sont généralement davantage. En pratique, elles ajoutent des plafonds pour Cu, Ni, Zn, Pb, Ag, huiles & graisses, MES et pH au-delà des valeurs PSES/PSNS de la Part 433. L'enveloppe de conception doit être construite à partir du tableau du POTW, et non du seul tableau fédéral.
À quel débit un utilisateur industriel de Navasota devient-il un utilisateur industriel significatif ?
Un IU devient un SIU à 25 000 gpd d'eaux usées de procédé (hors eaux sanitaires, eaux de refroidissement sans contact et purges de chaudière), ou lorsque le flux de procédé représente 5 % ou plus de la capacité hydraulique ou organique moyenne par temps sec du POTW, selon le 40 CFR 403.3(v).
Quels ORP et pH sont requis pour la réduction du chrome hexavalent ?
Le métabisulfite de sodium (ou le sulfate ferreux) à pH 2–3, avec un ORP contrôlé à environ 250–300 mV, réduit Cr(VI) en Cr(III). La forme trivalente précipite ensuite sous forme de Cr(OH)3 dans l'étape de précipitation à pH 8,5–9,5.
Une étape de polissage est-elle requise aujourd'hui pour les PFAS chez un finisseur chrome de Navasota ?
Aucune limite numérique PFAS n'a été publiée. La réglementation EPA 2026 cible les installations de finition chrome (selon la page Metal Finishing Effluent Guidelines de l'EPA) : la bonne décision aujourd'hui est de concevoir la filière de prétraitement pour qu'un skid de polissage par échange d'anions ou GAC puisse être ajouté ultérieurement, plutôt que de l'installer maintenant.