Pourquoi l'effluent textile est une priorité 2026 pour les usines britanniques
Les usines britanniques ne peuvent plus reporter la mise à niveau de leur effluent en 2026 : trois pressions convergent désormais sur les rejets des ateliers de teinture, à savoir le durcissement des valeurs limites de l'autorisation de l'Environment Agency, les restrictions chimiques imposées par les marques et la hausse des factures d'eau et d'assainissement. Le traitement humide textile figure parmi les procédés industriels les plus consommateurs d'eau, avec jusqu'à 300 L d'eau de procédé par kg de tissu fini (Soares et al., 2014, via la page thématique ScienceDirect). Avec 10 à 15 % des pigments de teinture appliqués perdus dans l'effluent (Yuranova et al., 2004, via la page thématique ScienceDirect) et plus de 100 000 colorants commerciaux en circulation, une station biologique générique n'est pas conçue pour gérer la charge en chromophores, la salinité ni les auxiliaires d'un atelier moderne de teinture réactive.
La couche réglementaire empile désormais trois régimes. D'abord, les autorisations EPR 2010 délivrées par l'Environment Agency régissent tout rejet direct vers les eaux de surface ou souterraines, avec des valeurs limites de plus en plus fixées sur la couleur, la salinité et les substances persistantes. Ensuite, les autorisations de rejet industriel (trade-effluent consents) délivrées par l'opérateur d'assainissement local (Thames, United Utilities, Yorkshire Water, Severn Trent) encadrent plus de 90 % des unités de traitement humide britanniques qui rejettent au réseau. Enfin, les ZDHC Wastewater Guidelines 2.1 et ZDHC MRSL 3.1 fixent des cibles de rejet commerciales plus strictes que les valeurs minimales de l'autorisation et sont désormais intégrées aux exigences fournisseurs de la plupart des marques de la grande distribution britannique (guidance ZDHC Foundation, 2024). Un Chemicals Investigation Programme mené en 2019 par l'Environment Agency maintient par ailleurs les apprêts et composés perfluorés (PFAS, PFCs) sous surveillance active. L'usine qui ne revoit pas en 2026 son autorisation, sa chimie et sa position sur la réutilisation paiera la différence en charges d'assainissement, constats d'audit marque et économies de réutilisation manquées.
Composition des eaux usées textiles : profil des polluants
L'eau usée textile n'est pas un effluent unique : c'est une succession de rejets spécifiques aux procédés qui se mélangent dans les canalisations. On y retrouve le dégraissage (pH élevé, DBO, graisses), le blanchiment (résidus de H₂O₂, apprêts d'amidon), la teinture (colorants réactifs, azoïques, dispersés, soufrés, de cuve ou acides non fixés, plus 50 à 100 g/L de sel de Glauber issu des bains réactifs) et l'impression/apprêt (métaux des pigments, adoucissants, formaldéhyde, PFCs). La page thématique ScienceDirect sur les eaux usées textiles recense les familles chimiques qu'une station de traitement doit traiter : colorants, amidons, peroxyde d'hydrogène, tensioactifs, acides, bases, savons métalliques et dispersants.
Quantifier ce profil clarifie le problème d'ingénierie. La teinture réactive apporte à elle seule 50 à 100 g/L de TDS via le chlorure de sodium et le sulfate de sodium, si bien que la charge en sels inorganiques dépasse souvent la charge en DCO organique. Les familles de colorants se comportent très différemment en station biologique : les colorants azoïques réactifs et dispersés sont notoirement récalcitrants, car leurs chromophores sont conçus pour résister au lavage, à la lumière et à l'attaque microbienne ; les colorants soufrés et de cuve présentent une DCO élevée et une couleur forte ; les colorants acides et directs sont plus accessibles à la biosorption. La variabilité constitue la deuxième contrainte d'ingénierie : un atelier de teinture fonctionnant en trois équipes peut faire varier le pH de 4 à 12 sur une seule journée au fil des lots. La flottation à air dissous (DAF) et les bassins d'égalisation existent précisément pour aplanir ces variations avant qu'elles n'atteignent le stade biologique.
Voies de rejet au Royaume-Uni et valeurs limites 2026
Identifier le régime applicable est la première étape avant toute spécification d'équipement. Les sites textiles britanniques relèvent de l'une des deux voies d'autorisation, et ce choix conditionne à la fois la qualité cible et l'autorité de contrôle.
- Rejet au réseau d'assainissement — autorisation de rejet industriel (trade-effluent consent) délivrée par la compagnie d'eau et d'assainissement locale au titre du Water Industry Act 1991. Les valeurs limites sont propres au site, mais couvrent généralement la DBO (souvent ≤300 mg/L), la DCO (souvent ≤1 000 mg/L), les MES, l'azote ammoniacal, les huiles et graisses, le pH (couramment 6 à 10), la température (≤43 °C au point de raccordement au réseau), les sulfures et les métaux (Cr, Cu, Ni, Zn). De nombreux opérateurs ajoutent désormais une limite de couleur en unités Hazen ou en absorbance m⁻¹, ainsi qu'un plafond de conductivité ou de chlorures, en particulier pour les ateliers de teinture.
- Rejet direct vers les eaux de surface ou souterraines — autorisation au titre des Environmental Permitting (England and Wales) Regulations 2010 (EPR 2010), délivrée par l'Environment Agency. Les autorisations EPR sont sur mesure, de plus en plus strictes sur la couleur (vraie et apparente), la salinité et les substances persistantes, et toute nouvelle demande exige une évaluation des risques H1 ainsi qu'un suivi chimique détaillé.
Au-delà du régime légal, deux moteurs non réglementaires orientent l'investissement en 2026 : le Chemicals Investigation Programme de 2019 (Environment Agency, 2019), qui a étendu la surveillance des PFAS aux apprêts textiles, et les ZDHC Wastewater Guidelines 2.1, sur lesquelles les acheteurs des marques réalisent désormais des audits. Une usine rejetant vers Thames ou United Utilities doit en pratique satisfaire aux deux référentiels.
| Régime | Émetteur | Paramètres typiquement limités | Tendance de durcissement 2026 |
|---|---|---|---|
| Autorisation de rejet industriel (réseau) | Compagnie d'eau locale (Thames, United Utilities, Yorkshire, Severn Trent, etc.) | DBO, DCO, MES, azote ammoniacal, huiles/graisses, pH, température, métaux, sulfures | Ajout de limites de couleur (Hazen/absorbance), plafonds de chlorures/conductivité, durcissement sur Zn et Cr |
| Autorisation EPR 2010 (rejet direct) | Environment Agency | DCO, DBO, MES, azote ammoniacal, N total, P total, couleur vraie et apparente, salinité, métaux, toxicité globale de l'effluent | Unités de couleur plus strictes, liste de vigilance sur les micropolluants, PFAS dans les apprêts |
| ZDHC Wastewater Guidelines 2.1 (commercial) | ZDHC Foundation (adopté par les marques) | DCO, DBO, MES, TDS, couleur, pH, métaux, AOX, tensioactifs, substances per- et polyfluorées | Déjà plus strict que la plupart des autorisations britanniques minimales ; audits marques en cours |
Chaîne de procédé : du dégrilleur à l'effluent traité
Une station moderne d'effluent textile britannique suit une chaîne de procédé fixe : dégrillage grossier, égalisation des débits et charges, flottation DAF, oxydation biologique, polissage tertiaire, traitement des boues et, pour les sites avec réutilisation, une filière membranaire. Chaque étape a un rôle ; en négliger une, la suivante sous-performe.
- Dégrillage grossier — un dégrilleur rotatif élimine peluches, chutes de tissu et emballages qui s'enrouleraient autour des pompes et endommageraient les fibres des membranes MBR. Ouverture typique 2 à 5 mm, nettoyage automatique.
- Égalisation des débits et charges — un tampon de 24 à 48 h lisse les pics de pH, de température et de salinité issus de la teinture par lots. Sans cela, la biologie souffre et les chocs salins dégradent la décantation des boues activées.
- Flottation DAF — la couleur coagulée, les matières en suspension, les huiles et les fibres fines sont entraînées par des micro-bulles. Le dispositif de flottation à air dissous traite typiquement 4 à 300 m³/h et élimine 60 à 90 % des MES ainsi qu'une part importante de la couleur dispersée et réactive lorsqu'il est associé aux coagulants adaptés.
- Traitement biologique — MBR (PVDF immergé à 0,1 µm) ou SBR. Le MBR offre une emprise réduite, des MES quasi nulles dans l'effluent et un perméat prêt à la réutilisation.
- Polissage tertiaire — FBR-Fenton ou ozone pour détruire les chromophores résiduels que la biologie ne peut pas atteindre.
- Déshydratation des boues — les boues combinées de la DAF et des boues activées en excès sont envoyées vers une filtre-presse pour la déshydratation des boues avant élimination hors site.
Pour l'étape de dégrillage, un dégrilleur rotatif dimensionné au débit de pointe protège chaque unité en aval contre le ragging et l'endommagement des pompes, une assurance bon marché comparée à un module MBR colmaté.
| Étape | Affluent textile typique | Cible après étape | Abattement typique |
|---|---|---|---|
| Dégrilleur (2 à 5 mm) | Peluches, chiffons, emballages | Liqueur exempte de solides | >95 % des solides grossiers |
| Égalisation (24 à 48 h) | pH variant de 4 à 12, DCO 1 000 à 3 000 mg/L | pH 7 à 9, DCO 500 à 1 500 mg/L | Lissage des pics ; baisse modérée de la DBO |
| DAF | MES 500 à 2 000 mg/L, couleur 200 à 1 000 Pt-Co | MES 50 à 200 mg/L, <200 Pt-Co | 70 à 90 % MES, 50 à 80 % couleur avec coagulant |
| MBR (PVDF 0,1 µm) | DCO 500 à 1 500 mg/L, TDS 2 000 à 10 000 mg/L | DCO <100 mg/L, turbidité <1 NTU | 85 à 95 % DCO, >99 % MES |
| FBR-Fenton (1 à 5 mg/L Fe, 160 mg/L H₂O₂) | Couleur résiduelle 50 à 200 Pt-Co, DCO 100 à 300 mg/L | Couleur apparente <15 Pt-Co | Jusqu'à 93 % de décoloration ; 80 à 93 % DCO (Su et al., 2011b) |
MBR ou SBR : choisir le bon stade biologique
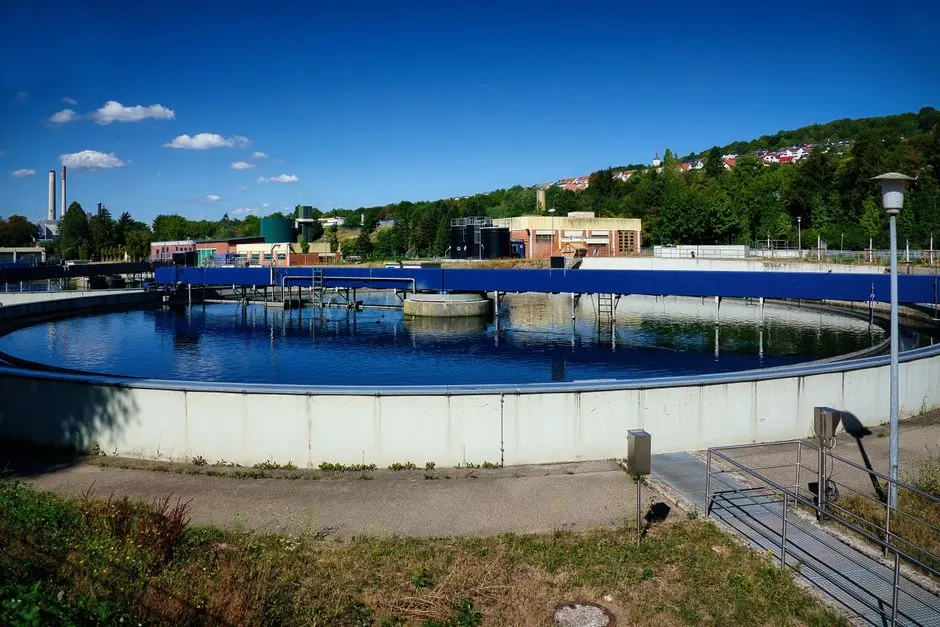
Les deux choix biologiques les plus courants dans les stations textiles britanniques sont le MBR et le SBR. La décision repose sur l'intention de réutilisation, l'emprise au sol et la stabilité de l'autorisation.
MBR : un module membranaire PVDF immergé, typiquement de porosité nominale 0,1 µm, est placé dans le bassin d'aération. Un système de bioréacteur à membranes MBR fournit un perméat avec des MES effectivement inférieures au seuil de détection et une turbidité inférieure à 1 NTU, apte à alimenter directement l'osmose inverse. Le MBR tolère des matières en suspension dans le bassin plus élevées (8 000 à 12 000 mg/L) qu'une boue activée classique, ce qui divise environ par deux le volume de bassin nécessaire. Les données de terrain sur les MBR d'ateliers de teinture montrent un abattement stable de la DCO de 85 à 95 % et une réduction significative des colorants azoïques lorsqu'une zone anaérobie est prévue en amont. Inconvénients : produits de nettoyage membranaire, énergie d'aération et compétence d'exploitation requise.
SBR : un bassin unique fonctionne en cycles remplissage–réaction–décantation–vidange. Il présente un CAPEX inférieur, des automatismes plus simples et tolère bien les charges par lots d'un atelier de teinture. Les MES de l'effluent sont plus élevées (typiquement 20 à 80 mg/L), si bien qu'il est généralement rejeté au réseau plutôt que réutilisé. Le SBR convient aux sites de 50 à 500 m³/j, aux débits intermittents et aux autorisations stables. Lorsqu'un SBR intègre un étage anaérobie/aérobie, le travail biologique sur la couleur devient significatif : une étude en pile à combustible microbienne sur un effluent textile réel (Kumar Sonu et al., 2020, via la page thématique ScienceDirect) a mesuré simultanément 82,14 % d'abattement de la DCO, 68 % d'abattement des TDS et 74,8 % de décoloration, montrant que la limite de la couleur est biologique lorsque le séquençage est adapté.
Règle de décision simple : si la réutilisation est prévue, choisir le MBR avec le module membranaire DF ; si le site est en rejet seul avec une autorisation à faible risque, un SBR peut suffire.
| Paramètre | MBR (PVDF 0,1 µm) | SBR |
|---|---|---|
| Plage de débit typique (textile britannique) | 10 à 2 000 m³/j | 50 à 500 m³/j |
| Emprise par rapport à CAS | ~40 % de CAS | ~70 % de CAS |
| MES de l'effluent | <1 mg/L (effectivement nul) | 20 à 80 mg/L |
| Perméat prêt à la réutilisation | Oui (alimentation OI) | Non (filtration supplémentaire requise) |
| Compétence d'exploitation | Élevée (CIP membranaire) | Modérée (cycles temporisés) |
| CAPEX par rapport au SBR | ~1,3 à 1,6× | Base de référence |
Polissage tertiaire : ozone, Fenton et charbon actif
Le polissage tertiaire comble l'écart entre un perméat de MBR biologiquement propre mais encore coloré et un effluent accepté par l'opérateur d'assainissement. Les trois options opérationnelles sont l'ozonation, le Fenton (de préférence FBR-Fenton) et le polissage sur charbon actif.
Ozonation : elle attaque rapidement les chromophores. L'ozonation seule n'atteint que 28,5 % d'abattement de la DCO en 30 minutes d'après Azbar et al. (2004) (via la page thématique ScienceDirect), mais combinée à un réacteur à lit fluidisé et à du charbon actif en grain elle atteint 60 % d'abattement de la DCO (Lin et Lai, 1999, via la page thématique ScienceDirect). Un ozoneur conditionné est le complément le plus simple pour traiter le plafond de couleur et fonctionne bien en polissage d'un perméat de MBR.
FBR-Fenton : c'est le gros porteur. Le Fenton classique exige environ 400 mg/L de Fe²⁺ et 550 mg/L de H₂O₂ pour une décoloration complète (Badawy et Ali, 2006, via la page thématique ScienceDirect). Le FBR-Fenton atteint jusqu'à 93 % de décoloration avec seulement 1 à 5 mg/L de Fe²⁺ et 160 mg/L de H₂O₂ (Su et al., 2011b, via la page thématique ScienceDirect), car la surface du support maintient le fer dans la zone réactive et réduit la production de boues. La même étude a relevé des abattements de DCO de 80 à 93 % sur un effluent textile réel. La chimie et les étapes d'intégration sont décrites en détail dans ce guide du système d'oxydation Fenton.
Charbon actif (PAC ou GAC) : c'est le filet de sécurité pour la DCO résiduelle, les traces organiques et les éventuels AOX récalcitrants, couramment placé en polissage final avant l'OI ou pour les autorisations sensibles.
Réutilisation et ZLD : fermer la boucle d'un atelier de teinture britannique
Une fois la couleur et la DCO conformes à l'autorisation, la question d'ingénierie suivante est la réutilisation. Un atelier de teinture qui s'approvisionne actuellement en eau de ville à 1,50 à 2,50 £/m³ et paie en plus l'assainissement dispose d'un levier de retour sur investissement que peu d'autres secteurs industriels possèdent. La page thématique ScienceDirect note que les traitements avancés permettent de récupérer efficacement l'eau des effluents textiles et de la réutiliser en production, conclusion que les usines alignées ZDHC citent désormais dans leurs rapports de durabilité.
Les chaînes de réutilisation associent UF et OI. L'UF prend en charge la turbidité, les MES et la majeure partie des bactéries ; un système d'ultrafiltration dimensionné à 0,01 à 0,05 µm protège l'OI de l'encrassement. Un système d'osmose inverse industriel dessale ensuite le perméat d'UF, avec un taux de récupération pouvant atteindre 95 % en configuration simple ou double passe. La dureté des effluents textiles (en particulier liée aux ajouts de procédé) impose un adoucisseur industriel en amont de l'OI pour éviter l'entartrage des membranes. Les taux de réutilisation typiques d'un atelier de teinture britannique se situent entre 30 et 50 % de l'effluent traité, ce qui peut diviser par deux la demande en eau de ville et réduire proportionnellement le volume rejeté au réseau. Le ZLD complet avec évaporation et cristallisation ne se justifie qu'à de très petits débits (<500 m³/j) ou lorsqu'une autorisation de rejet est impossible à obtenir ; la plupart des sites britanniques s'arrêtent à la réutilisation par OI.
Structure de coût et cadre de décision pour 2026
Le CAPEX d'une station britannique d'effluent textile est dominé par le stade biologique (un MBR représente environ 1,3 à 1,6× le CAPEX d'un SBR à débit comparable) et par toute chaîne membranaire de réutilisation. Les skid DAF et Fenton représentent typiquement 10 à 20 % du CAPEX total chacun ; le génie civil, les bassins d'égalisation et le bassin MBR constituent les postes de génie civil lourds. L'OPEX est dominé par l'évacuation des boues, les réactifs Fenton (H₂O₂ et sel de fer), l'énergie d'ozonation, le remplacement des membranes OI et l'évacuation de la saumure lorsqu'un ZLD s'applique. À titre indicatif, le CAPEX d'une station MBR textile conditionnée de 100 m³/j (dégrillage + DAF + égalisation + MBR + Fenton + boues) se situe dans la fourchette basse à un chiffre en millions de livres ; les installations de 500 m³/j évoluent à peu près linéairement avec le débit, avec un coût de génie civil par m³ décroissant. Ces chiffres dépendent du débit et de l'autorisation et doivent être confirmés par une demande spécifique au site.
Un cadre de décision en cinq étapes couvre les cas courants :
- Confirmer la voie d'autorisation — autorisation de rejet industriel au réseau ou autorisation EPR 2010 en rejet direct. Cela fixe la qualité cible.
- Définir l'objectif de réutilisation — 0 % (rejet seul), 30 à 50 % (réutilisation par OI) ou 100 % (ZLD).
- Choisir le stade biologique — MBR pour la réutilisation, SBR pour les autorisations à faible risque en rejet seul.
- Choisir le tertiaire selon la limite de couleur — FBR-Fenton pour une couleur élevée, ozone pour une couleur modérée, polissage GAC pour les autorisations sensibles.
- Ajouter la chaîne de réutilisation si l'eau de ville dépasse 2 £/m³ ou si l'autorisation se durcit — UF + OI plus adoucisseur, avec gestion de la saumure dimensionnée à l'autorisation.
Pour les petits sites britanniques (10 à 200 m³/j), les stations modulaires conteneurisées avec MBR et DAF pré-intégrés réduisent le génie civil, raccourcissent les délais d'autorisation et peuvent être mises en service en quelques semaines plutôt qu'en plusieurs mois, une réponse pratique pour les usines qui ont besoin d'une solution 2026 sans une construction de six mois.
| Configuration | Part indicative du CAPEX | Principaux postes d'OPEX | Meilleur ajustement |
|---|---|---|---|
| Rejet seul (SBR + DAF + boues) | DAF 15 %, SBR 50 %, génie civil 25 %, boues 10 % | Évacuation des boues, énergie | 50 à 500 m³/j, autorisation stable |
| Rejet (MBR + DAF + FBR-Fenton + boues) | DAF 12 %, MBR 45 %, Fenton 15 %, boues 10 %, génie civil 18 % | Réactifs Fenton, boues, énergie | 10 à 2 000 m³/j, autorisation stricte |
| Réutilisation (idem + UF + OI + adoucisseur) | Ajouter UF+OI+adoucisseur ~25 à 30 % | Remplacement des membranes OI, énergie, saumure | Eau de ville >2 £/m³, objectifs marque sur l'eau |
Questions fréquentes
Quelle est la valeur limite de couleur typique dans une autorisation de rejet textile britannique ?
Il n'existe pas de valeur unique au Royaume-Uni ; les autorisations de rejet industriel des compagnies d'eau fixent couramment une limite de couleur vraie entre 50 et 200 mg/L Pt-Co (ou une absorbance équivalente à 436 nm), avec des valeurs plus strictes pour les autorisations EPR 2010 en rejet direct. Les ZDHC Wastewater Guidelines 2.1 définissent des cibles commerciales plus strictes que les audits marque font désormais appliquer. (Source : guidance ZDHC Foundation, 2024 ; modèles d'autorisation de rejet industriel des compagnies d'eau britanniques.)
Mieux vaut-il un MBR ou un SBR pour un petit atelier de teinture britannique ?
Le SBR est généralement le choix de moindre CAPEX pour des débits de 50 à 500 m³/j lorsque l'effluent est rejeté au réseau avec une autorisation à faible risque. Le MBR convient mieux si le site prévoit une réutilisation d'eau, dispose d'une autorisation stricte sur les MES ou est contraint en emprise au sol : la membrane PVDF immergée à 0,1 µm donne un effluent avec des MES quasi nulles et un perméat prêt pour l'OI. (Source : données de terrain HydropureWater, 2026.)
Un effluent textile peut-il être réutilisé comme eau de procédé ?
Oui. Un perméat de MBR poli par UF et OI peut être réutilisé pour le lavage, le rinçage et les applications de procédé de qualité inférieure, avec des taux de récupération pouvant atteindre 95 %. Un adoucisseur industriel en amont de l'OI prévient l'entartrage, et une réutilisation de 30 à 50 % peut diviser par deux la demande en eau de ville et les charges d'assainissement d'un atelier de teinture typique. (Source : page thématique ScienceDirect sur les eaux usées textiles ; données de terrain HydropureWater, 2026.)
Quel est le coût d'une station d'effluent textile britannique en 2026 ?
Le CAPEX dépend du débit et de l'autorisation. À titre indicatif, une station conditionnée MBR + DAF + FBR-Fenton de 100 m³/j se situe dans la fourchette basse à un chiffre en millions de livres, avec une évolution à peu près linéaire en fonction du débit et un coût de génie civil par m³ décroissant. Les systèmes MBR/DAF conteneurisés pour les sites de 10 à 200 m³/j réduisent généralement significativement le génie civil et les délais d'autorisation. (Source : données de terrain HydropureWater, 2026, valeurs indicatives uniquement.)