Pourquoi les boues d'eaux usées d'aliments pour animaux constituent un cas particulier
Le traitement des boues d'eaux usées d'aliments pour animaux associe une filière FAD-BRM ou FAD-ultrafiltration pour éliminer les huiles et graisses (FOG), les matières en suspension et une DBO/DCO élevée (souvent 1 500–10 000 mg/L), puis une déshydratation en aval, avant d'orienter le gâteau soit vers une élimination réglementée (épandage au sol selon 40 CFR Part 503, enfouissement ou incinération aux États-Unis), soit vers la récupération de protéines unicellulaires. Une étude NTU de 2025 rapporte 91,4 % de récupération du carbone organique et 63 % de conversion en protéines unicellulaires de qualité alimentaire, soit plus du double des ~50 % de récupération obtenus en digestion anaérobie classique.
Les usines d'aliments pour animaux, les fabriques d'aliments pour animaux de compagnie, les lignes d'aliments pour l'aquaculture et les ateliers d'équarrissage ne fonctionnent pas comme des stations d'épuration urbaines. Leur affluent varie entre des eaux de lavage diluées issues des refroidisseurs de granulés et des effluents concentrés provenant de la cuisson, de l'hydrolyse du sang ou des cuiseurs de plumes. Un seul poste peut faire varier la DBO d'un ordre de grandeur selon le procédé qui se déverse au sol. C'est pourquoi les conceptions municipales standards sont sous-performantes dans ce secteur : la cinétique biologique, la charge en FOG et les volumes de gâteau diffèrent sur tous les plans.
À l'échelle mondiale, ONU-Habitat chiffre la production de boues d'épuration à plus de 100 millions de tonnes par an (cité dans S3, S5), et les usines d'aliments pour animaux et d'équarrissage y contribuent de façon significative. La chimie est la même qui rend les boues activées difficiles à décanter : forte teneur en protéines, vitamines du groupe B, acides aminés et lipides (selon la revue de 1989 sur les boues activées en alimentation animale, S2). Cette densité en nutriments explique aussi pourquoi le déchet devient attractif comme futur ingrédient pour l'alimentation animale, une fois la réglementation levée.
Deux cadres réglementaires doivent être pris en compte avant tout schéma de réutilisation. Aux États-Unis, 40 CFR Part 503 régit l'épandage, le dépôt en surface et l'incinération des boues d'épuration et des biosolides (selon l'EPA, S4). Dans l'Union européenne, l'interdiction d'utilisation de protéines animales transformées (règlement CE 999/2001) empêche la plupart des protéines animales transformées de réintégrer la chaîne alimentaire, ce qui exclut de fait de nombreuses filières boues-vers-aliments, quelle que soit la performance du procédé.
Caractéristiques de l'affluent à intégrer dès la conception
L'affluent brut d'une usine d'aliments pour animaux présente typiquement une DBO de 1 500–10 000 mg/L, une DCO de 500–4 000 mg/L avec un rapport DBO/DCO de 0,3–0,5, des MES de 500–3 000 mg/L, des FOG de 200–2 000 mg/L, un NTK de 100–500 mg/L et un pH de 5–9. Les équarrisseurs atteignent des valeurs plus élevées : les flux de sang brut et d'hydrolysat de plumes peuvent culminer à 25 000 mg/L de DBO et sont en général segregés dès le prétraitement pour un traitement séparé plutôt que mélangés au bassin tampon principal.
Un paramètre qui piège souvent les concepteurs est le rapport C:N:P. Les eaux usées d'usine d'aliments sont riches en carbone et pauvres en phosphore ; une étape biologique nécessite donc un dosage de phosphore (typiquement de l'acide phosphorique ou du phosphate monoammonique) pour maintenir la cinétique d'élimination. Ignorer ce point transforme le bassin d'aération en un milieu mousseux à mauvaise floculation.
| Paramètre | Bas | Typique | Haut (équarrissage) | Implication pour la conception |
|---|---|---|---|---|
| DBO (mg/L) | 1 500 | 5 000 | 25 000 | Oriente le choix anaérobie/aérobie ; UASB envisageable au-delà de 2 000 mg/L |
| DCO (mg/L) | 500 | 2 500 | 15 000 | Détermine le besoin d'aération et la charge organique du BRM |
| MES (mg/L) | 500 | 1 500 | 3 000 | Dimensionne la FAD et la demande en polymère |
| FOG (mg/L) | 200 | 800 | 2 000 | Doit être extrait avant membrane pour éviter le colmatage |
| NTK (mg/L) | 100 | 300 | 500 | Détermine le volume de nitrification/dénitrification |
| pH | 5 | 7 | 9 | Bassin tampon requis ; influence la chimie de la FAD |
| Rapport C:N:P | 100:10:0,5 | 100:6:1 | 100:5:0,3 | Dosage de phosphore requis pour l'élimination biologique |
Ces valeurs doivent être confirmées sur au moins 12 mois d'échantillonnage composite du site avant toute commande d'équipement ; les variations sont suffisamment larges pour qu'une seule campagne d'échantillonnage soit trompeuse.
La filière de traitement centrale : dégrillage, FAD, biologique, membrane
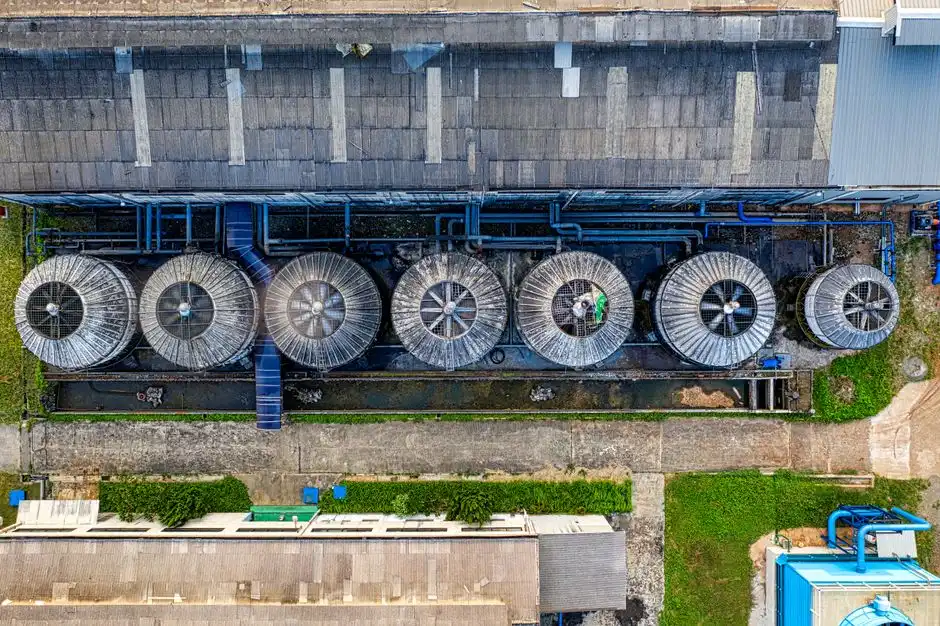
Une filière 2026 déployable pour une usine d'aliments pour animaux se décompose en quatre étapes : dégrillage en prétraitement, flottation à air dissous pour les FOG et MES, une étape biologique dimensionnée pour une DBO élevée, et un polissage membranaire. Une architecture de référence est : dégrilleur → dessableur → bassin tampon → système FAD ZSQ → UASB ou boues activées classiques → BRM HydropureWater → système d'ultrafiltration PVDF 0,03 µm → réutilisation ou rejet.
L'étape 1 de prétraitement met en œuvre un dégrilleur rotatif mécanique à ouverture de 3–6 mm pour retenir chiffons, plumes et fines de céréales avant qu'ils n'atteignent pompes et membranes. L'étape 2 FAD est l'organe principal pour les FOG : une FAD correctement réglée élimine 90–95 % des FOG et 70–90 % des MES pour des débits de 4–300 m³/h, avec un rapport air/solides de 0,02–0,05 adapté aux graisses d'usine d'aliments (données terrain HydropureWater, 2026). Sans cette étape FAD, les FOG recouvrent chaque membrane en aval et divisent par deux le flux du BRM en quelques jours.
L'étape 3 biologique doit être sélectionnée en fonction de la charge de l'affluent. Pour une DBO supérieure à 2 000 mg/L, un réacteur anaérobie UASB ou CSTR est rentable grâce au biogaz tout en éliminant 60–80 % de la charge organique ; un guide de comparaison BRM contre boues activées classiques polit ensuite l'effluent à moins de 1 µm sur environ 60 % de l'emprise au sol d'une station à boues activées classique. L'étape 4 de polissage par ultrafiltration PVDF 0,03 µm fournit une eau réutilisable pour le lavage ou alimente une skid d'osmose inverse si l'usine exige une qualité eau de chaudière.
Le flux latéral de boues ne doit pas être traité après coup. Les boues activées résiduaires sont épaissies par FAD ou table gravitaire, puis déshydratées à 18–25 % de siccité sur une filtre-presse à plateaux avant élimination ou valorisation. C'est l'ensemble de la filière, incluant la déshydratation, qui détermine l'atteinte des objectifs d'OPEX.
| Étape | Opération unitaire | Spécification clé | Élimination / sortie typique |
|---|---|---|---|
| 1 Prétraitement | Dégrilleur rotatif | Ouverture 3–6 mm | Protège pompes et membranes |
| 2 FOG / MES | FAD | A/S 0,02–0,05, 4–300 m³/h | 90–95 % FOG, 70–90 % MES |
| 3a DBO forte | UASB / CSTR | DBO >2 000 mg/L | 60–80 % DBO + biogaz |
| 3b Polissage | BRM | Fibres creuses 0,1–0,4 µm | Effluent sub-1 µm, ~60 % plus compact qu'un CAS |
| 4 Polissage réutilisation | UF (PVDF) | 0,03 µm | MES <1 mg/L, eau de lavage réutilisable |
| Flux latéral boues | Filtre-presse à plateaux | Surface 1–500 m² | Gâteau à 18–25 % de siccité |
Gestion et déshydratation des boues : là où se concentre le coût réel
La gestion et la déshydratation des boues représentent 50–60 % de l'OPEX total de traitement dans les usines d'aliments et agroalimentaires, et non le réacteur biologique. Les ingénieurs surdimensionnent régulièrement l'étape biologique et sous-dimensionnent la ligne de déshydratation, puis passent la décennie suivante à en payer le prix en frais de transport.
L'épaississement constitue le premier levier. Une table gravitaire ou un épaississeur à tambour rotatif amène les boues activées résiduaires à 4–6 % de siccité ; un épaississement par FAD peut atteindre 5–7 % de siccité en une seule étape (données terrain HydropureWater, 2026). L'épaississeur retenu alimente la filtre-presse à plateaux, qui fonctionne à 7–15 bar et fournit un gâteau à 18–25 % de siccité sur une surface de filtration de 1–500 m². Le conditionnement par polymère consomme typiquement 5–15 kg de polyacrylamide cationique par tonne sèche de solides ; optimiser ce seul dosage réduit souvent la dépense en polymère de 20–30 %.
Aux États-Unis, l'orientation du gâteau est régie par 40 CFR Part 503 (S4). Trois valorisations finales sont reconnues : l'épandage agricole (agricole, remise en état, ou distribution et commercialisation), le dépôt en surface en monodécharge ou ISD de déchets ménagers, et l'incinération. Chacune impose ses propres exigences de réduction des pathogènes, de réduction de l'attractivité vectorielle et de plafonds en polluants. L'EPA collecte les rapports annuels sur les biosolides auprès d'environ 2 350 installations dans 41 États (S4) ; la plupart des petites usines d'aliments se situent sous le seuil de déclaration, mais les mêmes plafonds de la Part 503 s'appliquent à tout ce qu'elles envoient au sol. Une comparaison d'équipements de déshydratation 2026 détaille la sélection des fournisseurs une fois l'objectif de déshydratation fixé.
Élimination ou valorisation : enfouissement, épandage ou protéines unicellulaires
Trois options de fin de chaîne sont crédibles pour un projet d'usine d'aliments en 2026 : enfouissement ou incinération, épandage selon 40 CFR Part 503, et récupération de protéines unicellulaires (SCP). Chacune présente un équilibre différent entre CAPEX, charge réglementaire et maturité en 2026.
Voie A — enfouissement ou incinération — constitue l'option par défaut dans de nombreuses juridictions. Elle est simple, mais S3 et S5 la décrivent comme lente, énergivore et polluante, et la hausse des taxes d'enfouissement pousse les exploitants à s'en détourner. Voie B — épandage selon 40 CFR Part 503 — exige que le gâteau satisfasse aux critères de réduction des pathogènes et de l'attractivité vectorielle, ainsi qu'aux plafonds en métaux lourds (selon l'EPA, S4). Elle n'est viable que si les boues de l'usine présentent un profil métallique propre et qu'une exploitation agricole ou un site de remise en état local accepte le matériau.
Voie C — récupération SCP — est celle qui fait les gros titres. Le procédé solaire-électrochimique NTU 2025 récupère 91,4 % du carbone organique et en convertit 63 % en SCP de qualité alimentaire, contre environ 50 % pour la digestion anaérobie classique (selon S3, S5). Les chiffres de laboratoire revendiquent également 10 % d'efficacité énergétique, jusqu'à 13 L d'hydrogène vert par heure et 99,5 % d'émissions carbone en moins par rapport aux méthodes en place. Le hic : la technologie reste à l'échelle du laboratoire, et l'équipe NTU elle-même identifie le coût électrochimique et l'intégration en station d'épuration comme les verrous du passage à l'échelle (S3, S5). Un acheteur 2026 doit suivre les projets pilotes sans encore spécifier la SCP comme voie principale de fin de chaîne. Une skid de dosage de réactifs commandée par API maintient la flexibilité amont suffisante pour alimenter une future ligne SCP si l'économie évolue.
| Voie | CAPEX (relatif) | OPEX (relatif) | Complexité réglementaire | Durabilité | Maturité 2026 |
|---|---|---|---|---|---|
| Enfouissement / incinération | Faible | Élevé (taxes, transport) | Faible | Médiocre | Mature, mais en durcissement |
| Épandage 40 CFR Part 503 | Faible à moyen | Moyen (suivi PVR) | Moyen à élevé (Part 503, métaux) | Bonne quand les solsacceptent | Mature, suivi EPA |
| Récupération SCP (type NTU) | Élevé (électrochimie) | Non prouvé à l'échelle | Élevé (interaction interdiction ESST) | Excellente en labo | Pilote uniquement |
Concevoir pour 2026 : spécifications, conformité et filière évolutive
Le plus court chemin vers une spécification 2026 défendable consiste à ancrer la filière sur des équipements éprouvés aujourd'hui tout en réservant la place pour la voie SCP. FAD pour les FOG et MES, BRM ou UF pour le polissage, et filtre-presse à plateaux pour la déshydratation sont tous validés en service alimentaire et feed (données terrain HydropureWater, 2026). L'automatisme API et une skid de dosage de réactifs commandée par API permettent de réorienter la même ligne vers la récupération SCP si la technologie mûrit. Une étude de cas d'épuration dans un atelier d'équarrissage JBS montre comment cette même architecture est déployée dès aujourd'hui en service d'équarrissage adjacent.
Sur la conformité, fixer la base de référence avant le démarrage de la conception : 40 CFR Part 503 aux États-Unis, directive européenne sur les eaux urbaines résiduaires 91/271/CEE pour les installations rejetant à l'égout, et interdiction d'utilisation de protéines animales transformées (CE 999/2001) pour toute voie susceptible de toucher la chaîne alimentaire. Anticiper ensuite le durcissement : abaissement des limites DBO et azote total, surveillance accrue des PFAS, tarification carbone possible des voies d'élimination : toutes ces tendances s'amplifient sur la période 2026–2030. Le choix du dégrilleur rotatif mécanique, le volume du bassin tampon et la plage de modulation du réacteur biologique constituent les points les moins coûteux pour acheter dès aujourd'hui la marge de manœuvre nécessaire.
Avant toute commande d'équipement, extraire la base de données EPA des rapports annuels sur les biosolides (S4) comme référence gratuite : elle fournit la répartition réelle des valorisations finales sur ~2 350 installations américaines et constitue la meilleure source publique décrivant un marché réglementé de l'élimination des gâteaux en 2026.
Questions fréquentes
Combien coûte le traitement des boues d'eaux usées d'aliments pour animaux ?
Pour une usine d'aliments de 100–500 m³/j, le CAPEX indicatif se situe entre 0,5 et 2,0 M USD pour une filière FAD-BRM-filtre-presse, avec un OPEX d'environ 0,3–1,2 USD par mètre cube traité. La logistique des boues (épaississement, déshydratation, transport, mise en décharge) constitue le poste dominant, généralement 50–60 % de l'OPEX, d'où l'importance d'accorder plus d'heures d'ingénierie à la déshydratation qu'au bassin d'aération.
Les boues d'usine d'aliments peuvent-elles être transformées en aliments pour animaux ?
Seulement via une voie réglementaire documentée. Aux États-Unis, 40 CFR Part 503 régit l'épandage, et tout biosolide réintégrant la chaîne alimentaire doit satisfaire aux critères de réduction des pathogènes et aux plafonds en polluants (selon l'EPA, S4). Dans l'Union européenne, l'interdiction d'utilisation de protéines animales transformées (CE 999/2001) restreint les boues susceptibles de réintégrer la chaîne alimentaire. Les voies SCP émergentes (par exemple le procédé NTU 2025) se situent dans une zone grise réglementaire en 2026 et ne constituent pas encore une spécification défendable.
Quel est le meilleur traitement biologique pour un affluent d'aliments à forte charge ?
Pour une DBO supérieure à 2 000 mg/L, un réacteur anaérobie UASB ou CSTR constitue la bonne étape primaire : il élimine 60–80 % de la charge organique tout en produisant du biogaz, et l'effluent est ensuite poli sur un BRM aérobie. Pour des charges plus faibles, le BRM seul reste compétitif et économise de l'emprise au sol. Un guide de comparaison BRM contre boues activées classiques détaille le choix.
Quelle quantité de boues une usine d'aliments produit-elle ?
Une usine d'aliments produit typiquement 0,3–1,0 kg de matières sèches par mètre cube d'eau usée traitée, selon le mélange de matières premières et l'efficacité du captage amont des FOG. Les équarrisseurs produisent davantage en raison des flux segregés de sang et de plumes, traités sur une filière latérale dédiée.
Le procédé solaire-vers-protéines NTU est-il commercialisé en 2026 ?
Non. Les chiffres de 91,4 % de récupération du carbone organique et 63 % de conversion en SCP (S3, S5) restent à l'échelle du laboratoire, et l'équipe NTU elle-même identifie le coût électrochimique et l'intégration en station d'épuration comme les questions ouvertes de montée en échelle. Spécifier pour livraison 2026 une ligne classique FAD + BRM + filtre-presse, et suivre les données pilotes à mesure qu'elles mûrissent.