Pourquoi les boues de café humide posent un problème d'ingénierie spécifique
Le traitement des boues d'effluents de transformation du café cible les biosolides produits par le dépulpage humide, qui consomme 15 à 20 L d'eau par kg de café vert selon le référentiel documenté par Dadi et al. 2018 (cité en S3). Sur une ligne de 10 t/j de café vert, ce ratio correspond à 150 à 200 m³/j de liqueur de process qui véhicule la majeure partie de la matière organique de la cerise. Les sous-produits humides se répartissent en 43 % de pulpe, 12 % de mucilage et 6,1 % de parche (von Enden et al. 2002, cité en S3), et la fraction soluble libère des mélanoidines, des polyphénols et de la caféine qui résistent aux traitements biologiques classiques. Les solides décantés et flottés sont acides (pH 3,5 à 4,5), présentent une DCO élevée (souvent 10 000 à 25 000 mg/L dans le jus de pulpage brut) et se déshydratent mal sans conditionnement, car les mélanoidines et les pectines portent une forte charge anionique. Comme le rappelle S4, « un abattement de 90 % sur 5 000 mg/L laisse 500 mg/L » : la biologie peut éliminer l'essentiel de la charge, mais les solides résiduels qu'elle produit doivent quand même passer par des étapes d'épaississement, de digestion et de gestion du gâteau dimensionnées. Sans file boues dédiée, les biosolides s'accumulent dans les bassins tampon, dégagent du méthane de façon incontrôlée et transforment un problème de rejet liquide gérable en source d'odeurs et de nuisances vectorielles que les autorités réglementaires n'acceptent pas.
File eau en amont et empreinte boues associée
La file liquide fixe la masse, le type et l'aptitude à la déshydratation des solides que les équipements aval devront traiter. Une séquence 2026 typique pour une usine humide se compose ainsi : dégrillage → bassin tampon → correction de pH → anaérobie (UASB ou AnMBR) → polissage aérobie → charbon actif → filtration membranaire → désinfection ozone/UV. L'étude intégrée 2026 parue dans Materials (S1) indique que cette configuration a permis d'atteindre un abattement du COT de 82,4 à 95,4 %, du NH₄-N de 0 à 77,4 %, du PO₄ de 0 à 39,9 % et de la turbidité de 96,3 à 99,8 %, à un pH de 4,02 à 7,25, sur un effluent synthétique de café torréfié. Sur les effluents humides en particulier, Kondo et al. (cité en S3) ont combiné un UASB avec un photo-Fenton à H₂O₂ 2,5×10⁻¹ mol/L et Fe²⁺ 6,3×10⁻² mol/L pour atteindre 95 % d'abattement de la DBO, tandis que Pérez et al. 2007 (cité en S3) ont appliqué un traitement UV/H₂O₂ après coagulation-floculation et rapporté 87 % d'abattement de la DCO. Ces valeurs sont celles qui importent pour le bilan massique des boues : chaque point de DCO éliminé par voie biologique se convertit en boues activées résiduelles (WAS) à hauteur d'environ 0,4 à 0,6 kg de MS par kg de DCO oxydée (données terrain HydropureWater, 2026). Un système MBR pour la file biologique amont réduit l'encombrement au sol mais augmente la production de boues par m³ traité par rapport à un bassin classique à boues activées. Les étapes anaérobies diminuent encore la production de biomasse puisque la DCO part en biogaz et non en biomasse, mais le digesteur produit lui-même un résidu co-épaissi que la file boues doit toujours traiter.
| Étape de la file liquide | Fonction principale | Contribution aux boues | Référence |
|---|---|---|---|
| Dégrillage / dessablage | Rétention fibres, parche, pierres | 2 à 5 % de MS dans l'affluent, faible organique | Pratique d'ingénierie |
| Bassin tampon | Lissage des pointes hydrauliques et organiques | 5 à 10 % de solides décantables, acide | S3 (Dadi et al. 2018) |
| UASB / AnMBR | Abattement anaérobie de la DCO à haut régime | Boues granulaires et floculeuses, 3 à 6 % MS | Titres de S2 / S5 |
| Polissage aérobie / MBR | DCO résiduelle, nitrification | WAS à 0,4–0,6 kg MS/kg DCO ox. | Données terrain HydropureWater, 2026 |
| Charbon actif + membrane | Couleur, mélanoidines, DCO résiduelle | Charbon usé / purge de concentrat | S1 |
| Désinfection UV / ozone | Maîtrise des pathogènes | Solides négligeables | S1 |
File boues : épaississement, digestion, déshydratation
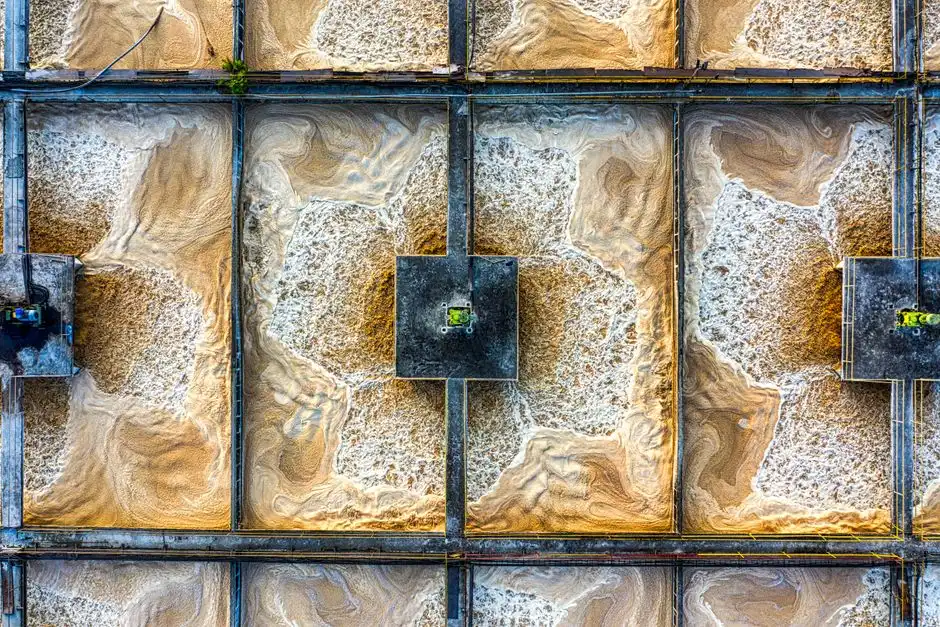
Une fois la biologie amont réalisée, la file boues prend le relais en quatre étapes distinctes. L'épaississement vise 3 à 5 % de matière sèche ; un système DAF pour épaississement des boues est préféré aux épaississeurs gravitaires lorsque l'alimentation est riche en huiles et graisses (FOG) et en fines de pulpe flottées, ce qui est typique des effluents de café. La stabilisation dans un digesteur anaérobie mésophile à 35–37 °C et 15–20 jours de temps de séjour hydraulique (TSH), ou thermophile à 50–55 °C et 12–15 jours de TSH, réduit le nombre de pathogènes et produit un biogaz utilisable ; les travaux de co-digestion en AnMBR indexés en S2/S5 constituent l'architecture de référence à haute teneur en solides. Le conditionnement au polyacrylamide cationique à 4–10 kg de polymère actif par tonne sèche de solides sert de base, avec chaux ou chlorure ferrique en recours lorsque les mélanoidines dégradent les performances du polymère. La déshydratation mécanique par une filtre-presse à plateaux pour la déshydratation des boues de café atteint 25 à 35 % de MS dans le gâteau ; les presses à bandes atteignent 18 à 25 % de MS et les centrifugeuses décanteuses 20 à 28 % de MS. Le dosage de polymère est assuré par un système automatique de dosage de polymère piloté par un jar-test en ligne. La fin de vie du gâteau se décline généralement en compostage avec pulpe de café fraîche à un ratio 1:1 v/v (bouclage vers la plantation), mise en décharge ou co-incinération dans la chaudière à coques de l'usine.
| Opération unitaire boues | Paramètre de conception | Plage typique | Facteur de choix |
|---|---|---|---|
| Épaississement DAF | Temps de séjour hydraulique | 20 à 40 min | FOG + fines de pulpe flottées |
| Épaississeur gravitaire | MS en sousverse | 3 à 5 % | Alimentation pauvre en FOG, peu de fibres |
| Digesteur mésophile | TSH | 15 à 20 jours | Destruction des VS, biogaz |
| Digesteur thermophile | TSH | 12 à 15 jours | Cinétique plus rapide, abattement des pathogènes |
| Conditionnement polymère | Dose active | 4 à 10 kg/t MS | Objectif de siccité du gâteau |
| Filtre-presse à plateaux | Siccité du gâteau | 25 à 35 % | Économie de transport / élimination |
| Presse à bandes | Siccité du gâteau | 18 à 25 % | CAPEX modéré, service continu |
| Centrifugeuse décanteuse | Siccité du gâteau | 20 à 28 % | Débit variable, conduite simplifiée |
Matrice de choix des équipements pour la file boues
Dans une usine de café, les décisions d'achat tournent autour de trois comparaisons : type d'épaississeur, architecture de digestion et matériel de déshydratation. Un épaississeur DAF surclasse un épaississeur gravitaire circulaire sur boues de café, car les fines de pulpe flottées ne se compactent pas bien sous gravité : le DAF atteint 4 à 5 % de MS contre 3 à 4 % en gravitaire, avec une demande en polymère comparable de 3 à 6 kg/t MS. Pour la digestion, un AnMBR thermophile co-digestant les eaux usées de café avec les WAS délivre le rendement volumique en méthane le plus élevé parmi les publications indexées (titres de S2/S5), mais un UASB classique reste l'option au CAPEX le plus bas pour les usines de moins de 5 t/j de café vert, et un bassin anaérobie couvert convient aux exploitations saisonnières disposant de terrain. Côté déshydratation, une filtre-presse à plateaux pour la déshydratation des boues de café l'emporte sur la siccité (30 à 35 % de MS atteignables en routine), tandis qu'une centrifugeuse décanteuse l'emporte sur l'encombrement et la simplicité d'exploitation ; la presse à bandes se situe entre les deux. Une option émergente à tester est le floculant à base de polysaccharide de graines de tamarin (C T et al., Environ Res 2024), un conditionneur naturel qui a montré une réduction efficace de la DCO sur les eaux de pulpage de cerises de café, sans les préoccupations liées à l'acrylamide des CPAM synthétiques. Règle pratique : choisir une filtre-presse à plateaux lorsque le gâteau doit dépasser 30 % de MS pour des raisons économiques de transport, et choisir une centrifugeuse lorsque le débit est très variable et que le bassin local de main-d'œuvre ne permet pas de maintenir une équipe presse.
| Décision | Option A | Option B | Choisir A si… | Choisir B si… |
|---|---|---|---|---|
| Épaississeur | DAF (4 à 5 % MS) | Gravitaire (3 à 4 % MS) | FOG élevé, pulpe flottée | FOG faible, CAPEX limité |
| Digesteur | AnMBR (rendement CH₄ élevé) | UASB classique | Priorité à la récupération d'énergie | Sensibilité au CAPEX, <5 t/j |
| Déshydratation | Filtre-presse à plateaux (30 à 35 % MS) | Centrifugeuse décanteuse (20 à 28 % MS) | Transport longue distance du gâteau | Débit variable, main-d'œuvre limitée |
| Polymère | CPAM cationique | Polysaccharide de graines de tamarin | Relation dose-effet éprouvée | Marchés certification « naturel » |
Paramètres d'exploitation, dosage de polymère et suivi
Le pilotage quotidien d'une file boues de café repose sur quatre consignes. L'âge des boues dans le digesteur doit être maintenu entre 15 et 25 jours pour une co-digestion mésophile mélangeant café et WAS, avec un objectif de destruction des solides volatils (VS) de 45 à 60 % ; un taux inférieur à 40 % traduit une sous-charge ou une inhibition toxique par du H₂O₂ résiduel lorsque la file amont est en photo-Fenton. Le choix du polymère : CPAM cationique à densité de charge 50 à 80 % et masse moléculaire 8 à 12 MDa, avec jar-test sur site avant déploiement ; la dose se situe généralement entre 4 et 10 kg de polymère actif par tonne sèche de solides. Les cycles de filtre-presse : pression d'alimentation 6 à 10 bar et 15 à 20 minutes de pressage, pour produire un gâteau final de 25 à 35 % de MS ; un diptest sur les boues conditionnées doit être réalisé lors de la mise en service pour vérifier que le polymère a bien floculé la fraction colloïdale de mélanoidines et non simplement ponté les particules plus grosses. Le suivi : mesure quotidienne des MS en alimentation et gâteau, mesure hebdomadaire du temps de succion capillaire (CST) avec un objectif <20 s pour des boues bien conditionnées, et VS hebdomadaire sur l'alimentation et la sortie du digesteur. Un système automatique de dosage de polymère couplé au débit d'affluent et à une sonde de courant d'écoulement maintient la dose à ±5 % de la cible et constitue l'amélioration la plus rentable pour stabiliser la siccité du gâteau.
Enveloppe de coûts 2026 et considérations de ROI
Pour une file de traitement des eaux usées d'usine humide en 2026, le coût d'exploitation global est documenté dans la fourchette de 0,05 à 2,00 $US par gallon dans l'analyse technique 2026 du coût au gallon du traitement des eaux usées ; une installation de 200 m³/j sur café se place dans la fourchette intermédiaire de 0,40 à 0,90 $US par gallon une fois la file boues incluse. L'OPEX se répartit approximativement en polymère 25 à 35 %, énergie 20 à 30 %, main-d'œuvre 15 à 25 % et élimination du gâteau 20 à 30 % (données terrain HydropureWater, 2026). Le revenu biogaz est significatif : la co-digestion mésophile produit 0,20 à 0,35 m³ de CH₄ par kg de VS détruit, ce qui, aux prix industriels du gaz en 2026, compense typiquement 30 à 50 % de l'OPEX du digesteur. Le CAPEX d'un ensemble filtre-presse à plateaux automatique de 50 m² se situe à six chiffres bas en USD ; lorsque l'élimination du gâteau se fait en décharge à 40 à 80 $US par tonne humide, la presse est rentabilisée en 2 à 4 ans, plus rapidement lorsque le gâteau peut être composté sur site avec la pulpe et éviter les frais de mise en décharge. Un guide complémentaire 2026 sur l'oxydation avancée pour eaux usées organiques détaille les interactions CAPEX/OPEX amont lorsqu'un polissage est requis.
| Poste de coût | Part de l'OPEX 2026 | Facteur | Levier |
|---|---|---|---|
| Polymère | 25 à 35 % | Dose × volume de gâteau | Optimisation par jar-test, dosage automatique |
| Énergie | 20 à 30 % | Pompes, presse, aération | Variateurs, cogénération sur biogaz |
| Main-d'œuvre | 15 à 25 % | Heures opérateurs | Automatisation, SCADA |
| Élimination du gâteau | 20 à 30 % | Transport + mise en décharge | Compostage sur site avec pulpe |
| Crédit biogaz | −30 à −50 % de l'OPEX digesteur | 0,20 à 0,35 m³ CH₄/kg VS | Co-digestion WAS + liqueur de café |
Questions fréquentes
Quelle quantité de boues une usine humide de café produit-elle réellement par tonne de café vert ?
Avec 15 à 20 L d'eau de process par kg de café vert et une répartition massique des sous-produits de 43 % pulpe, 12 % mucilage et 6,1 % parche (S3, citant Dadi et al. 2018 et von Enden et al. 2002), une ligne de 10 t/j produit environ 6 à 9 tonnes sèches de boues décantables et de boues activées résiduelles pour 100 t de café vert, selon le rendement de la biologie amont. En incluant les WAS, il faut compter 8 à 12 tonnes sèches pour 100 t de café vert.
Quel objectif de siccité du gâteau les ingénieurs doivent-ils viser ?
Pour les scénarios de mise en décharge ou de co-incinération, visez 30 à 35 % de MS avec une filtre-presse à plateaux, atteignable en routine à 6 à 10 bar de pression d'alimentation avec conditionnement au CPAM cationique (4 à 10 kg/t MS). Un gâteau inférieur à 25 % de MS est coûteux à transporter et complique les ratios de compostage.
La digestion anaérobie des boues de café vaut-elle le CAPEX engagé ?
Oui, au-delà d'environ 5 t/j de café vert. La co-digestion des eaux usées de café avec les WAS dans un digesteur mésophile à 35–37 °C et 15–20 jours de TSH produit 0,20 à 0,35 m³ de CH₄ par kg de VS détruit, ce qui, aux prix industriels du gaz en 2026, compense 30 à 50 % de l'OPEX du digesteur et offre typiquement un retour sur investissement de 2 à 4 ans lorsqu'elle est associée à une presse de déshydratation.