Pourquoi les boues de transformation de produits de la mer constituent un cas particulier
Les boues d'eaux usées de transformation de produits de la mer contiennent 4 à 8 % de protéines brutes, 0,3 à 0,9 kg N/m³·j dans le flux d'entrée, et les chlorures issus des eaux de process portent régulièrement la conductivité au-dessus de 5 000 µS/cm — un profil de charge qui rend inopérante toute filière boue copiée d'une installation municipale. Les solides arrivent sous forme d'un mélange de particules de chair, coquilles, écailles, huiles et matières grasses émulsifiées. Ils s'hydrolysent en quelques heures, libérant de l'ammoniac et des sulfures volatils qui rendent les boues à la fois putrescibles et odorantes. La teneur en eau liée des boues biologiques fraîches se situe couramment entre 8 et 12 g d'eau/g MS, ce qui explique la sous-performance de la déshydratation mécanique lorsque la biologie en amont est mal conduite. Les données d'exploitation sur les boues granulaires aérobies montrent que l'abattement simultané de la DCO et du NTK ne se maintient que dans une fenêtre étroite : 94 à 96 % de DCO à une charge organique OLR de 2,6 à 4,8 kg DCO/m³·j et une charge azotée NLR de 0,3 à 0,6 kg N/m³·j (Penerbit UTM Press, 2025). Hors de cette enveloppe, l'abattement du NTK chute à 66 % à NLR 0,9 kg N/m³·j, et le bassin tampon cesse d'être optionnel. Deux voies de gestion en découlent : les boues activées en excès (WAS) sont envoyées vers l'épaississement, la déshydratation et l'élimination, tandis que le centrat — riche en NH₄⁺ et PO₄³⁻ — est dirigé vers la cristallisation de la struvite comme étape de récupération en flux latéral.
Vue d'ensemble de la filière : de la flottation à air dissous au gâteau déshydraté
Une filière standard 2026 pour une usine de poissons ou de crevettes commence par un dégrillage rotatif pour retirer les coquilles et les gros débris, suivi d'une préclarification par flottation à air dissous pour les matières grasses et les solides colloïdaux. La filière complète se déroule comme suit : dégrillage rotatif, préclarification par flottation à air dissous, bassin tampon pour le lissage hydraulique et de charge, traitement biologique (boues granulaires, AAO+GS ou AS/PN+Anammox), épaississement des boues, cristallisation de struvite en flux latéral sur le centrat, puis déshydratation mécanique jusqu'à un gâteau empilable. La flottation à air dissous est placée en amont de la biologie parce que les matières grasses, les coquilles et les protéines colloïdales colmateraient sinon les membranes, perturberaient la pression de sélection des granules dans les SBR et court-circuiteraient la nitrification. Les unités de préclarification par flottation à air dissous et d'épaississement des boues dimensionnées à 20–40 m/h de charge hydraulique atteignent typiquement en une seule étape plus de 90 % d'abattement des matières grasses et 60 à 80 % d'abattement des MES, et les dégrilleurs mécaniques rotatifs en amont protègent la flottation des bourrages. La récupération de struvite se positionne en flux latéral car le centrat issu de la presse de déshydratation est nettement plus riche en NH₄⁺ et PO₄³⁻ que l'eau brute — déplacer la précipitation de la struvite dans le flux principal dilue l'alimentation et gaspille le réactif. Deux leviers de commande font évoluer l'économie globale de la filière : (a) le ratio de mélange entre boues primaires et WAS, et (b) la cible d'épaississement des WAS avant l'étape struvite/digestion. Une cible d'épaississement de 3 à 5 % MS contre 1 % MS divise par trois environ le volume demandé à la presse et réduit la dose de polymère par tonne de gâteau.
Options de l'étape biologique pour le flux liquide
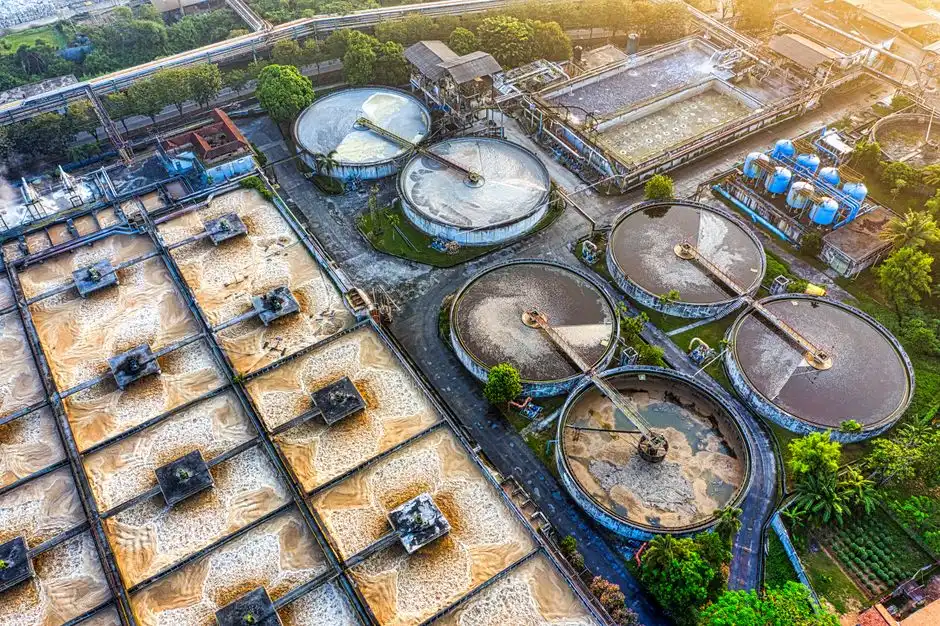
Trois configurations dominent les choix des transformateurs de produits de la mer en 2026, le bon choix dépendant de la charge de l'affluent, de l'emprise au sol et de la cible de rejet en azote. Les boues granulaires aérobies en configuration SBR/SBAR fournissent 94 à 96 % d'abattement de la DCO sur une plage OLR de 2,6 à 7,2 kg DCO/m³·j, avec un abattement du NTK de 95 % lorsque la NLR reste à 0,3–0,6 kg N/m³·j ; la nitrification complète n'est maintenue que pour une OLR < 4,8 kg DCO/m³·j (Penerbit UTM Press, 2025). Le procédé AAO avec boues granulaires — Anaérobie-Anoxie-Oxique — exploite le carbone endogène pour la dénitrification dans la zone anoxique, puis achève la nitrification dans la zone oxique, et constitue la voie renforcée documentée pour les eaux usées de produits de la mer lorsque l'abattement simultané C/N est requis (Water Environ Res, 2026). AS/PN + Anammox atteint plus de 85 % d'abattement de la DCO à pH 7,7–8,2 et oxygène dissous 0,5–0,9 mg/L, l'étape de nitritation partielle étant conçue pour laisser des concentrations voisines de NH₄⁺ et NO₂⁻ dans l'effluent, de sorte que le réacteur Anammox aval fonctionne en autotrophie et réduise la puissance d'aération de 40 à 60 % par rapport à une nitrification/dénitrification complète (J. Environ. Sci. Health A, 2024). Règle pratique : affluent fort, riche en azote et variable → AAO+GS ou granules aérobies ; emprise réduite et cible N autotrophe → AS/PN+Anammox ; rétrofit d'une boue activée classique existante → démarrer en PN, puis évaluer la capacité Anammox. Seules les voies anaérobie/granulaire produisent un centrat suffisamment concentré pour alimenter la cristallisation de struvite — les voies aérobies diluent l'ammoniac dans le flux principal et cassent le bilan de masse de la struvite. Les systèmes MBR intégrés et les modules membranaires MBR constituent l'option pour un effluent de qualité réutilisable ou pour les sites où les limites de rejet sur les MES sont inférieures à 10 mg/L.
| Configuration | Fenêtre OLR (kg DCO/m³·j) | Abattement DCO | Abattement NTK/N | Puissance d'aération | Centrat N/P adapté à la struvite |
|---|---|---|---|---|---|
| Boues granulaires aérobies (SBR/SBAR) | 2,6–4,8 (nitrification complète) ; jusqu'à 7,2 (DCO seule) | 94–96 % | 95 % à NLR 0,3–0,6 ; chute à 66 % à NLR 0,9 | Élevée | Faible |
| AAO + boues granulaires | 2,6–5,0 | 90–95 % | 85–92 % | Modérée à élevée | Modérée |
| AS/PN + Anammox | 2,0–4,0 | >85 % | >85 % (autotrophe) | Faible (économie de 40–60 %) | Forte (équilibre NH₄⁺/NO₂⁻) |
| MBR (CAS membranaire) | 1,5–3,0 | 95–98 % | 90–95 % (avec pré-anoxie) | Élevée | Faible |
Récupération de struvite en flux latéral depuis l'effluent de la filière boue
La struvite (MgNH₄PO₄·6H₂O) précipite selon un rapport molaire Mg²⁺:NH₄⁺:PO₄³⁻ de 1:1:1, à 25 °C, sous agitation à 200 tr/min, avec une durée cumulée réaction et décantation de 2,5 h — ce sont les conditions optimisées rapportées pour un centrat de boues granulaires anaérobies issu d'une usine de produits de la mer (Water Environ Res, mai 2026). La sonication en mode dégazage accélère la nucléation, améliore la distribution granulométrique des cristaux et évite la sursaturation localisée que produit seule l'agitation mécanique ; un cristalliseur soniqué surpasse ainsi un réacteur agité en rendement de récupération comme en pureté des cristaux. Les cristaux sont prismatiques et de haute pureté, adaptés comme engrais à libération lente, ce qui permet au poste « valeur » du bilan de compenser les coûts chimiques et d'éviter la charge de retour d'ammoniac observée lorsque le centrat est recyclé en tête de station. Positionnez cette étape en flux latéral après l'épaississement ou la déshydratation des boues, et non comme polissage sur le flux principal : l'alimentation est le centrat de la filière à boues granulaires anaérobies, et non l'eau brute. Trois risques à signaler dans une conception 2026 : le coût du réactif magnésien (typiquement MgCl₂ ou MgO à 1,0–1,2× la dose stœchiométrique), l'ammoniac résiduel qui ne précipite pas et peut nécessiter une étape de polissage aval, et la charge en chlorures issue des saumures de produits de la mer qui diminue la pureté des cristaux si elle traverse jusqu'au réacteur. Les skids de dosage chimique commandés par API sont le package standard pour l'alimentation en Mg²⁺, car le rapport molaire doit être maintenu à ±5 % près pour conserver un rendement supérieur à 80 %.
Épaississement et déshydratation : fermer la boucle
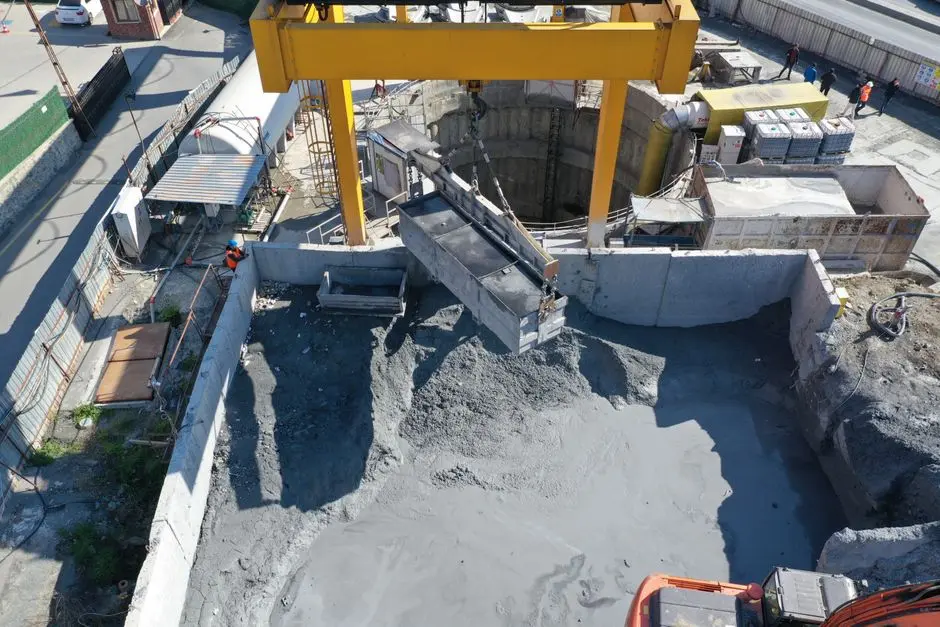
L'étape d'épaississement avant la déshydratation mécanique fixe le besoin réel de capacité de la presse, et c'est le plus souvent un mauvais choix à ce stade qui explique la sous-performance d'une presse. La flottation à air dissous utilisée comme épaississeur de boues est le chemin le plus rapide pour passer d'environ 1 % MS à l'alimentation à 3–5 % MS ; dans cette plage, une boue biologique conditionnée au polymère atteindra une siccité de gâteau de 22 à 28 % MS dans une presse à plateaux — environ le double de ce que l'on obtient en alimentant la presse à 1 % MS. Les épaississeurs à décanteur lamellaire constituent l'alternative compacte pour les unités plus petites, et la plage typique de charge hydraulique de 20–40 m/h définit l'enveloppe hydraulique pour le calcul de surface des lamelles. Les presses à plateaux restent la pièce maîtresse pour les transformateurs de poissons et de crevettes, disponibles de 1 m² à 500 m² de surface filtrante, et proposées en modes manuel, hydraulique et à commande API — la commande API devient pertinente dès que le nombre de cycles par poste dépasse 6. Le conditionnement par polymère utilise du polyacrylamide cationique (CPAM), avec une densité de charge et une masse moléculaire adaptées à l'origine de la boue ; la dose elle-même est un paramètre à optimiser sur site par jar-test, car elle suit étroitement la configuration biologique en amont et la siccité MS atteinte à l'épaississement. Les épaississeurs à décanteur lamellaire dimensionnés pour 10–200 m³/h couvrent la plupart des enveloppes hydrauliques d'usines de produits de la mer. Le pressat retourne en tête de station ; le gâteau déshydraté peut être dirigé vers le compostage lorsque la caractérisation le permet (ResearchGate, 2025), à défaut vers l'enfouissement ou l'incinération.
| Étape d'épaississement / déshydratation | MS alimentation % | Siccité MS gâteau atteignable | Plage de capacité | Dose polymère (CPAM) | Remarques |
|---|---|---|---|---|---|
| Épaississeur par flottation à air dissous | 0,5–1,5 % | 3–5 % (sortie épaississeur) | >20 m³/h | Non requis (flottation à l'air) | Alimente la presse ou le réacteur de struvite |
| Épaississeur à décanteur lamellaire | 0,5–1,0 % | 2–4 % | 10–200 m³/h | 1–3 g/kg MS si utilisé comme épaississeur | Emprise réduite ; CAPEX inférieur à la flottation à air dissous |
| Presse à plateaux (conditionnée polymère) | 3–5 % | 22–28 % | 1–500 m² de surface filtrante | 3–8 kg CPAM/t MS (optimisé par jar-test) | Fonctionnement batch ; API pour >6 cycles/poste |
Choisir le bon équipement pour un rétrofit ou un projet neuf en 2026
Les décisions d'achat se résument à trois nombres : DCO/N cibles de l'effluent, volume de boue à déshydrater par jour (m³/j) et siccité requise du gâteau (% MS). L'emprise au sol et le profil des opérateurs restreignent ensuite le choix de la biologie : boues granulaires en SBR ou AAO+GS pour les charges élevées et les emprises réduites lorsque des opérateurs qualifiés sont disponibles ; MBR pour les espaces les plus contraints, les effluents de qualité réutilisable et les sites où les limites de rejet sur les MES sont <10 mg/L. Le volet déshydratation se calibre par capacité : épaississement par flottation à air dissous pour >20 m³/h, lamellaire pour la bande 10–200 m³/h, presse à plateaux pour le service batch de 1 m² à 500 m² de surface filtrante. En 2026, un fournisseur crédible doit remettre un P&ID, une logique de commande, une courbe de consommation de polymère, un bilan de masse de la struvite si l'étape centrat est incluse, et un coût d'exploitation et maintenance par m³ d'effluent. Pour référence parallèle dans l'industrie alimentaire, le guide d'ingénierie de la flottation à air dissous pour les eaux usées agroalimentaires couvre le dimensionnement et les modèles de coût sur la même enveloppe hydraulique, et le guide de choix des équipements de déshydratation des boues étend le cadre d'achat aux rétrofits d'usines au Royaume-Uni. Pour les usines où le rejet d'ammoniac est la contrainte déterminante, la comparaison des technologies d'élimination de l'azote ammoniacal s'articule avec cette filière au point de décision de l'étape biologique.
Foire aux questions
Quel est le meilleur procédé biologique pour les eaux usées de transformation de poissons et crevettes en 2026 ?
Pour un affluent fort, riche en azote et variable, l'AAO+GS ou les boues granulaires aérobies en SBR fournissent 94 à 96 % d'abattement de la DCO et 85 à 95 %
Foire aux questions
Quel est le meilleur procédé biologique pour les eaux usées de transformation de produits de la mer en 2026 ?
En 2026, les systèmes de bioréacteur à membranes (BRM) combinés à des réacteurs à lit de boues anaérobies à flux ascendant (UASB) sont considérés comme la référence pour les eaux usées très chargées de produits de la mer. Cette approche hybride gère efficacement les concentrations élevées de protéines et de matières grasses, les UASB atteignant des rendements d'abattement de la demande chimique en oxygène (DCO) de 70 à 85 % tout en produisant du biogaz valorisable en énergie.
Pour les installations privilégiant l'élimination de l'azote, les systèmes Integrated Fixed-Film Activated Sludge (IFAS) sont de plus en plus appréciés pour leur capacité à absorber les fluctuations de charge organique et les variations saisonnières de volume de production, sans le risque de perte de biomasse fréquent dans les boues activées classiques.
Comment récupérer la struvite à partir du centrat de boues de produits de la mer ?
La récupération de struvite à partir du centrat de boues de produits de la mer s'effectue par précipitation contrôlée dans des réacteurs à lit fluidisé, où les ions magnésium et phosphate cristallisent en phosphate d'ammonium et de magnésium (MgNH₄PO₄·6H₂O). En ajustant le pH entre 8,5 et 9,5 et en maintenant un rapport molaire 1:1:1 pour Mg, NH₄ et PO₄, les installations peuvent récupérer jusqu'à 80 à 90 % du phosphore du flux de centrat.
Ce processus atténue non seulement les problèmes d'entartrage en aval dans les tuyauteries et les échangeurs, mais produit aussi un engrais à libération lente de haute valeur, conforme aux exigences d'économie circulaire pour le recyclage des nutriments en gestion des eaux usées industrielles.
Pourquoi utilise-t-on une flottation à air dissous avant le traitement biologique dans les usines de produits de la mer ?
La flottation à air dissous est une étape essentielle de prétraitement primaire, car les eaux usées de transformation de produits de la mer contiennent typiquement des concentrations élevées de matières grasses et de matières en suspension réfractaires à la biodégradation. En injectant des microbulles, les systèmes de flottation à air dissous peuvent réduire les matières en suspension (MES) de 70 à 90 % et les matières grasses jusqu'à 95 % avant que l'eau n'atteigne le traitement secondaire.
Retirer ces constituants en amont empêche la formation de couches d'écume, protège les membranes aval du colmatage dans les systèmes MBR, et abaisse la charge organique à des niveaux qui préviennent l'inhibition ou le foisonnement des boues dans les bassins aérobies.
Quelle siccité de gâteau une presse peut-elle atteindre sur des boues biologiques de produits de la mer ?
Sur des boues biologiques de produits de la mer, les presses modernes haute pression atteignent typiquement une siccité de gâteau comprise entre 25 % et 35 % de matières sèches. Cette performance dépend fortement d'un conditionnement polymère efficace, exigeant typiquement 5 à 10 kg de polymère sec par tonne sèche de solides pour déstabiliser les substances polymères extracellulaires riches en protéines.
Lorsque la boue contient des concentrations élevées de coagulants minéraux issus du traitement primaire, la siccité peut atteindre le haut de cette plage, ce qui réduit significativement le volume de boues et les coûts associés d'élimination ou d'incinération par rapport à une centrifugation classique, souvent plafonnée à 20–22 % de siccité.
Comment choisir entre MBR et boues granulaires pour un rétrofit d'effluent de produits de la mer ?
Le choix entre un bioréacteur à membranes (BRM) et des boues granulaires aérobies (AGS) pour un rétrofit dépend principalement de l'emprise au sol de l'installation et des exigences de qualité de l'effluent. Le BRM est le choix supérieur lorsque le site est très contraint en surface et que l'installation doit satisfaire des limites de rejet strictes en turbidité et en pathogènes, car les membranes constituent une barrière physique qui garantit un effluent de qualité élevée et stable, indépendamment de la décantabilité des boues.
À l'inverse, l'AGS est privilégié pour les rétrofits où l'efficacité énergétique et la simplicité d'exploitation sont prioritaires. Les systèmes AGS éliminent le besoin en produits chimiques de nettoyage des membranes et en aération intensive pour le balayage membranaire, offrant un coût global de cycle de vie plus faible. En revanche, l'AGS exige une charge organique entrante plus stable, ce qui le rend moins adapté aux installations subissant des fluctuations extrêmes et imprévisibles des volumes quotidiens de production.