Comment fonctionnent les désulfuration des fumées (FGD) : mécanismes humides, secs et hybrides
Les systèmes de désulfuration des fumées (FGD) éliminent 90 à 98 % du SO₂ des fumées issues de la combustion du charbon, mais des solutions alternatives telles que les laveurs à lit fluidisé circulant (CFB) et les absorbeurs sécheurs par pulvérisation (SDA) présentent des compromis en matière d’efficacité, de consommation d’eau et de coût. Les systèmes FGD humides dominent (85 % des installations aux États-Unis) grâce à leurs taux d’élimination élevés, tandis que les systèmes FGD secs et les laveurs à l’eau de mer gagnent du terrain dans les régions confrontées à la pénurie d’eau. Ce guide compare 5 technologies selon 12 paramètres, notamment l’efficacité d’élimination du SO₂ (FGD humide : 98 %, FGD sec : 80 à 90 %), la consommation de réactif (FGD humide : rapport stœchiométrique de 1,05 à 1,10) et les dépenses d’investissement (CAPEX) (150 à 300 $/kW pour le FGD humide), afin de vous aider à sélectionner le système optimal selon la taille de votre installation, le type de combustible et les exigences réglementaires.
Les systèmes de désulfuration humide des fumées (FGD) utilisent l’oxydation forcée du calcaire (LSFO) pour atteindre des efficacités d’élimination du dioxyde de soufre supérieures à 98 %. Dans ce procédé, les fumées pénètrent dans une tour de pulvérisation où elles sont mises en contact avec une suspension de calcaire (CaCO₃). La réaction chimique se déroule en deux étapes principales : premièrement, l’absorption du SO₂ dans la phase liquide pour former du sulfite de calcium (CaSO₃), puis l’oxydation forcée du sulfite en sulfate de calcium dihydraté (CaSO₄·2H₂O), communément appelé gypse. La réaction principale est la suivante : CaCO₃ + SO₂ + ½O2 + 2H₂O → CaSO₄·2H₂O + CO₂. Ce sous-produit est souvent d’une qualité suffisante pour être vendu à l’industrie des plaques de plâtre, ce qui permet de compenser une partie des coûts d’exploitation.
Les systèmes FGD secs, notamment l’injection de sorbant sec (DSI) et les absorbeurs sécheurs par pulvérisation (SDA), fonctionnent sans produire de flux d’eaux usées liquides. Dans un système SDA, une suspension de chaux est atomisée dans les fumées ; la chaleur des fumées évapore l’eau tandis que la chaux réagit avec le SO₂. Le procédé DSI consiste à injecter directement des réactifs alcalins secs, tels que le bicarbonate de sodium ou le trona, dans les conduits. Bien que ces systèmes réduisent considérablement la consommation d’eau, ils offrent généralement des efficacités d’élimination du SO₂ plus faibles (80 à 90 %) que les systèmes humides. Pour assurer un contrôle haute efficacité des particules en aval de ces procédés, le filtre à manches à décolmatage par impulsions de Zhongsheng pour le contrôle des particules en aval du FGD est souvent intégré à la conception du système.
Les laveurs à lit fluidisé circulant (CFB) constituent une technologie sèche avancée dans laquelle les fumées traversent un lit de chaux hydratée et de solides recirculés. Le rapport élevé entre les solides et les gaz ainsi que le temps de séjour prolongé permettent aux laveurs CFB de traiter des concentrations de SO₂ supérieures à celles des systèmes SDA standards, avec une élimination pouvant atteindre 95 %. Les laveurs à l’eau de mer, quant à eux, exploitent l’alcalinité naturelle de l’eau de mer (pH de 7,8 à 8,3) pour neutraliser le SO₂ sans ajout de réactifs chimiques. Ils sont ainsi particulièrement économiques pour les centrales électriques côtières, mais leur utilisation est limitée par la situation géographique et par des autorisations strictes de rejet en milieu marin. Des systèmes hybrides peuvent également être déployés, en combinant une étape de prétraitement des gaz acides par DSI avec un laveur humide en aval afin de maximiser la captation de plusieurs polluants. En savoir plus sur les systèmes de lavage humides et leurs alternatives pour le contrôle de la pollution atmosphérique industrielle afin de comprendre ces différentes solutions en détail.
FGD vs alternatives : tableau comparatif des performances
Une évaluation technique comparative des technologies de contrôle du SO₂ révèle que, si la désulfuration humide des fumées offre les taux d’élimination les plus élevés, les systèmes secs et hybrides présentent des avantages significatifs en matière de consommation d’eau et de dépenses d’investissement. Le tableau suivant regroupe des données issues des fiches techniques de l’EPA et des références de performance des fournisseurs (notamment Amec Foster Wheeler et les données de terrain de Zhongsheng) afin de fournir une comparaison de référence selon 12 critères essentiels.
| Technologie | Élimination du SO₂ (%) | Rapport de réactif (stœchiométrique) | Consommation d’eau (L/kWh) | Qualité du sous-produit | CAPEX ($/kW) | OPEX ($/tonne de SO₂) | Puissance de la centrale (MW) | Niveau de conformité |
|---|---|---|---|---|---|---|---|---|
| FGD humide (LSFO) | 95-98 % et plus | 1.05-1.10 | 0.5-1.0 | Gypse commercialisable | $150-$300 | $1.20-$2.50 | 50-1500 | EPA MATS, EU IED |
| FGD sec (SDA) | 85-90 % | 1.20-1.50 | 0.2-0.3 | Déchets destinés à la mise en décharge | $100-$180 | $1.80-$3.20 | 50-300 | CSAPR Phase 1 |
| Épurateur CFB | 90-95 % | 1.10-1.30 | 0.15-0.25 | Déchets solides secs | $120-$200 | $1.50-$2.80 | 50-600 | EPA MATS |
| Épurateur à l’eau de mer | 90-95 % | 0.00 | Élevée (à passage direct) | Aucun (liquide) | $100-$250 | $0.50-$1.00 | 100-1000 | Zones côtières uniquement |
| Sorbant sec (DSI) | 50-80 % | 2.00-3.00 | Négligeable | Mélange de cendres et de sels | $50-$100 | $3.00-$5.00 | Toute puissance | Unités de pointe |
Remarque : les chiffres de CAPEX et d’OPEX sont des estimations pour 2025 fondées sur les tendances actuelles des coûts des réactifs et de la main-d’œuvre. Les systèmes FGD humides nécessitent généralement un traitement avancé des eaux usées ; comparez les systèmes industriels d’osmose inverse et d’ultrafiltration pour le traitement des eaux usées des installations FGD afin d’évaluer les coûts associés à la gestion de l’eau.
Ventilation des coûts : épurateurs FGD par voie humide et solutions alternatives en 2025
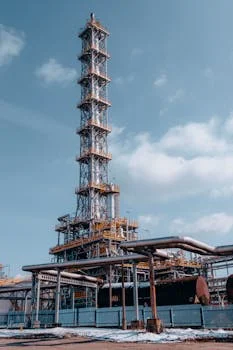
Les dépenses d’investissement prévues pour la modernisation d’une installation FGD humide de 500 MW en 2025 varient de 150 à 300 $ par kilowatt, selon les contraintes du site et la configuration des conduits existants. Bien que les systèmes humides nécessitent l’investissement initial le plus élevé, leurs coûts de réactifs plus faibles et les recettes potentielles liées aux sous-produits permettent souvent d’obtenir un coût total de possession (TCO) plus avantageux pour les applications industrielles à grande échelle utilisant du charbon à forte teneur en soufre. À titre d’exemple, le calcaire coûte généralement entre 20 et 40 $ la tonne, tandis que la chaux utilisée dans les systèmes SDA ou CFB peut dépasser 120 $ la tonne. Les réactifs à base de sodium destinés aux systèmes DSI sont encore plus volatils et sont souvent vendus entre 200 et 400 $ la tonne.
Les dépenses d’exploitation (OPEX) dépendent fortement de la consommation d’électricité et des besoins de maintenance. Un système FGD humide entraîne une pénalité énergétique de 1 % à 2 % de la production totale de la centrale en raison de l’énergie nécessaire au fonctionnement des pompes à boues à grand débit et des soufflantes d’air d’oxydation. À l’inverse, les systèmes secs nécessitent moins d’énergie auxiliaire, mais leurs coûts d’élimination des déchets solides sont plus élevés. En 2025, les coûts de mise en décharge des déchets FGD secs devraient atteindre 30 à 80 $ la tonne, tandis que le gypse commercialisable issu du système intégré d’épuration FGD de Zhongsheng pour l’élimination du SO₂ et des particules peut générer des recettes de 5 à 15 $ la tonne.
| Composant du coût (prévision 2025) | FGD humide (LSFO) | FGD sec (SDA) | Épurateur CFB | Système DSI |
|---|---|---|---|---|
| Coût des réactifs ($/tonne) | $25 - $45 | $90 - $135 | $85 - $125 | $210 - $420 |
| Électricité (% de la production) | 1.5% - 2.0% | 0.5% - 1.0% | 0.8% - 1.2% | <0.3% |
| Maintenance annuelle (% CAPEX) | 3% - 5% | 2% - 4% | 3% - 4% | 1% - 2% |
| Élimination des déchets/Revenus | +$10 (Revenus) | -$45 (Coût) | -$40 (Coût) | -$60 (Coût) |
Pour calculer le retour sur investissement (ROI) d’une modernisation du système FGD, les ingénieurs doivent utiliser la formule suivante : Bénéfice annuel = [Élimination annuelle de SO₂ (tonnes) × (Pénalité réglementaire évitée - OPEX par tonne)] - [CAPEX annualisé]. Pour une centrale de 500 MW brûlant du charbon contenant 3 % de soufre, le passage d’un système DSI à un système FGD humide pourrait permettre d’économiser plus de 5 millions de dollars par an en coûts de réactifs uniquement, ce qui justifie le CAPEX initial plus élevé sur une période de 5 à 7 ans, selon les perspectives 2024 de l’EIA concernant l’électricité et la main-d’œuvre.
Choisir le système FGD adapté : cadre décisionnel pour les responsables de centrales
La sélection d’un système optimal de contrôle du SO₂ nécessite une analyse multivariable de la teneur en soufre du combustible, de la disponibilité locale de l’eau et de la possibilité de commercialiser les sous-produits de combustion. Le processus décisionnel doit d’abord porter sur la conformité réglementaire, puis sur la viabilité économique et les contraintes propres au site. Si votre permis exige un taux d’élimination de 95 % ou plus, le FGD humide ou le CFB sont généralement vos seules options viables, selon les données de performance de l’EPA.
- Étape 1 : Évaluer les exigences d’élimination du SO₂ : Déterminez les limites fixées par le permis local (par exemple, CSAPR Phase 2). Le charbon à forte teneur en soufre (>3 %) nécessite presque toujours un système FGD humide ou CFB afin de rester conforme sans gaspillage excessif de réactifs.
- Étape 2 : Évaluer la disponibilité de l’eau : Le FGD humide consomme 0,5 à 1,0 L/kWh. Dans les régions où l’eau est rare ou dans les centrales soumises à des exigences de « Zero Liquid Discharge » (ZLD), le FGD sec (SDA) ou les laveurs CFB sont privilégiés, car ils éliminent le besoin d’une station d’épuration complexe.
- Étape 3 : Analyser la flexibilité du combustible : Si la centrale prévoit d’utiliser différentes catégories de charbon, du bitumineux au subbitumineux, un laveur CFB offre une flexibilité supérieure grâce à sa capacité à gérer de fortes variations des concentrations de SO₂ à l’entrée.
- Étape 4 : Évaluer le marché des sous-produits : Étudiez les fabricants locaux de panneaux de plâtre. Si un marché pour le gypse existe dans un rayon de 100 miles, les revenus peuvent compenser significativement la pénalité énergétique du FGD humide. En l’absence de marché, le coût de la déshydratation et de la mise en décharge du gypse peut favoriser un système sec.
- Étape 5 : Examiner les contraintes d’espace : Les systèmes FGD humides occupent une surface importante en raison de la tour d’absorption et des cuves de préparation de la suspension. Les systèmes DSI et SDA sont plus compacts et plus faciles à intégrer dans des configurations exigües entre la chaudière et la cheminée.
Un arbre de décision simplifié : l’eau est-elle disponible ? Si Non, sélectionnez un système DFG à sec ou SDA. Si Oui, demandez : la teneur en soufre du charbon est-elle >2 % ? Si Oui, sélectionnez un système DFG humide pour optimiser les coûts d’exploitation (OPEX). Si Non, un épurateur CFB peut offrir le meilleur équilibre entre les dépenses d’investissement (CAPEX) et l’efficacité.
Alternatives émergentes : épurateurs à l’eau de mer et injection de sorbant sec
Les épurateurs à l’eau de mer et l’injection de sorbant sec (DSI) constituent des alternatives spécialisées capables de réduire les coûts des réactifs à un niveau proche de zéro ou de minimiser l’investissement initial pour les installations présentant des exigences de réduction moins élevées. Les épurateurs à l’eau de mer utilisent les ions bicarbonate et carbonate naturellement présents dans l’eau de mer pour neutraliser le dioxyde de soufre. Aucun produit chimique commercial n’étant acheté, les coûts d’exploitation (OPEX) sont principalement liés à l’électricité nécessaire au fonctionnement de pompes d’eau de mer de grande capacité. Toutefois, ces systèmes nécessitent des matériaux résistants à la corrosion (par exemple, de l’acier inoxydable haut de gamme ou du PRV), ce qui peut porter les dépenses d’investissement (CAPEX) à 100–250 $/kW.
Les données de performance en conditions réelles issues d’installations côtières, notamment d’une unité de 600 MW au Chili, démontrent une réduction constante de 90 % du SO₂. Le principal défi reste l’impact environnemental du rejet ; l’effluent doit être aéré afin de rétablir les niveaux d’oxygène dissous et traité pour ajuster le pH avant son retour dans l’océan. Cela nécessite des autorisations réglementaires spécifiques qui peuvent ne pas être disponibles dans toutes les juridictions.
L’injection de sorbant sec (DSI) est l’alternative à « faible CAPEX » qui connaît la croissance la plus rapide, avec des coûts d’installation souvent inférieurs à 100 $/kW. Elle est particulièrement efficace pour les installations qui ne fonctionnent que pendant les périodes de pointe ou qui utilisent du charbon à faible teneur en soufre et doivent combler un faible écart pour respecter les exigences EPA MATS. Bien que la DSI soit limitée à une réduction d’environ 80 % dans les configurations autonomes, les systèmes hybrides DSI + DFG humide apparaissent comme une solution permettant de réduire de 30 à 50 % l’utilisation de réactifs du DFG humide. En injectant du trona en amont, la majeure partie des gaz acides est neutralisée, ce qui permet à l’épurateur humide en aval de fonctionner avec un rapport liquide/gaz plus faible et une consommation d’énergie réduite pour le pompage.
Liste de contrôle de conformité : respecter les normes EPA MATS et la directive européenne IED avec des systèmes FGD
La conformité aux normes EPA sur le mercure et les toxiques atmosphériques (MATS) ainsi qu’à la directive européenne relative aux émissions industrielles (IED) nécessite des taux d’élimination du SO₂ de 90 % à 95 % pour la plupart des unités alimentées au charbon. Les responsables environnementaux doivent s’assurer que leur choix de système FGD tient compte à la fois des limites actuelles et du potentiel de durcissement progressif de la réglementation, notamment avec la phase 2 de la CSAPR, qui fixe des plafonds saisonniers stricts d’émissions de SO₂ dans 28 États américains.
Liste de contrôle de conformité environnementale :
- Rendement d’élimination : Le système garantit-il une élimination supérieure à 90 % pour les nouvelles sources (EPA MATS) ou supérieure à 95 % pour les installations de plus de 300 MW (IED) ?
- Capture multipolluants : Le système FGD humide atteint-il un taux d’élimination du mercure d’au moins 50 à 90 % ? (Les laveurs humides sont très efficaces pour capturer le mercure oxydé.)
- Surveillance : Un système de surveillance continue des émissions (CEMS) est-il intégré conformément aux exigences de la norme EPA 40 CFR Part 75 ?
- Autorisation des eaux usées : Pour un système FGD humide, une autorisation NPDES a-t-elle été obtenue pour le flux de purge ? (Les systèmes secs évitent cette exigence.)
- Déchets solides : Pour un système FGD sec, les déchets sont-ils classés comme non dangereux selon la réglementation RCRA, et une décharge autorisée est-elle disponible ?
- Fréquence de maintenance : Les calendriers d’étalonnage des CEMS et d’inspection des buses des laveurs sont-ils alignés sur les cycles de déclaration imposés par les États ?
Dans les régions à forte teneur en soufre comme l’Illinois ou le Texas, où les limites peuvent être aussi basses que 0,2 lb/MMBtu, les systèmes FGD secs peuvent avoir des difficultés à rester conformes sans injection excessive de réactif, ce qui peut entraîner le colmatage des filtres à manches. Dans ces situations, un système FGD humide à haut rendement reste la référence en matière de sécurité réglementaire à long terme.
Foire aux questions
Quel est le principal inconvénient des laveurs humides ?
Les principaux inconvénients sont la forte consommation d’eau (0,5 à 1,0 L/kWh) et la nécessité de disposer d’une station d’épuration dédiée pour traiter le flux de purge. De plus, les laveurs humides présentent un coût d’investissement élevé et nécessitent un espace important pour l’absorbeur et les équipements de traitement de la suspension.
Quelle est la différence entre la DFG par voie humide et la DFG par voie sèche ?
La DFG par voie humide utilise une suspension liquide de calcaire pour absorber le SO₂, avec un taux d’élimination de 95-98 % et un sous-produit de gypse commercialisable. La DFG par voie sèche utilise un sorbant à base de chaux sèche ou atomisée, avec un taux d’élimination de 80-90 % et sans production de déchets liquides, mais elle génère un déchet solide sec qui doit être mis en décharge.
Un laveur CFB est-il plus performant qu’un absorbeur par atomisation à sec ?
Oui, pour des concentrations élevées de SO₂. Les laveurs CFB peuvent traiter des concentrations en entrée allant jusqu’à 8 000 ppm et atteindre un taux d’élimination de 95 % grâce à la recirculation des solides, ce qui réduit la consommation de réactif de 20-30 % par rapport à un SDA standard, généralement limité à 3 000 ppm et à un taux d’élimination de 90 %.
Les laveurs à l’eau de mer peuvent-ils remplacer la DFG par voie humide ?
Uniquement pour les centrales électriques côtières. Bien qu’ils atteignent un taux d’élimination de 90 % sans coûts de réactifs, ils nécessitent un débit considérable d’eau de mer et des infrastructures résistantes à la corrosion. Ils peuvent également avoir des difficultés à atteindre le seuil d’élimination de 95 % exigé par la directive IED de l’UE sans ajustement supplémentaire du pH.
Quel est le coût par tonne de SO₂ éliminée pour la DFG par voie humide ?
Les coûts d’exploitation varient généralement de 1,20 $ à 2,50 $ par tonne de SO₂ éliminée. Ils comprennent le coût du calcaire, de l’énergie auxiliaire et de la main-d’œuvre. Les systèmes de DFG par voie sèche présentent souvent des coûts d’exploitation plus élevés (1,50-3,00 $/tonne) en raison du prix plus élevé de la chaux et de l’absence de revenus issus des sous-produits.
Quel est l’impact de la DFG sur le contrôle des matières particulaires (MP) ?
Les laveurs DFG par voie humide jouent le rôle d’une étape finale de « polissage » pour les particules, tandis que les systèmes de DFG par voie sèche nécessitent un filtre à manches ou un dépoussiéreur à sacs en aval pour capturer le sorbant ayant réagi. L’intégration d’un système de dépoussiérage de haute qualité est essentielle pour respecter les limites globales d’émissions de MP.