L'usine Stanton Springs North de Rivian en bref
Rivian construit une station d'épuration sur le site de son usine de véhicules électriques de Stanton Springs North, en Géorgie : 1 800 acres, 5 milliards de dollars d'investissement, avec AEI comme bureau d'études maître d'œuvre, SOM comme architecte concepteur et Clayco (via la coentreprise CJ Adventures avec JE Dunn) en charge de la construction. L'installation doit traiter les mêmes effluents que toute usine moderne de véhicules électriques : surpulvérisation de peinture, eau de rinçage de phosphatation et de couche de conversion, effluent huileux d'usinage, eau de la zone batterie et flux sanitaire, avant de respecter les limites de rejet ou de réutilisation de l'EPD de Géorgie liées au permis industriel du site.
Le site de 1 800 acres se trouve à Stanton Springs North, près de Social Circle en Géorgie, le long de l'autoroute I-20 à environ une heure à l'est d'Atlanta. Sa mise en service est prévue d'ici 2028 (selon la fiche projet Clayco). L'investissement total annoncé atteint 5 milliards de dollars, avec environ 7 500 emplois visés d'ici 2030 (selon la couverture de l'Architects' Newspaper citée dans une publication LinkedIn sectorielle de décembre 2025). L'équipe de conception-réalisation comprend SOM comme architecte concepteur, AEI comme bureau d'études maître d'œuvre et CJ Adventures (Clayco + JE Dunn) comme entrepreneur général ; LJC et CJ Adventures réalisent aussi les lots peinture et génie civil en conception-construction. Le périmètre du campus couvre l'emboutissage, la carrosserie, la peinture, l'assemblage général, la production de batteries et de groupes motopropulseurs, une centrale utilités, le traitement des eaux usées, des bureaux et un bâtiment d'entrée principal (fiche projet Clayco, 2025).
Stanton Springs North est un méga-site industriel multi-locataires : c'est pourquoi la station d'épuration sur site est dimensionnée pour le mélange complet des procédés de Rivian, et non pour un seul atelier. Les rendus de l'Architects' Newspaper montrent la station d'épuration dans le plan masse : seule confirmation visuelle publique à ce jour que la STEP se trouve bien à l'intérieur de la clôture Rivian et non chez un opérateur régional. Pour les ingénieurs qui se comparent à ce périmètre, le guide de conformité des eaux usées industrielles de la région d'Atlanta détaille ce qu'implique un cycle de permis ancré en Géorgie en 2026.
Ce que produit réellement une usine de véhicules électriques en matière d'eaux usées
Les usines modernes de véhicules électriques génèrent plusieurs flux d'effluents distincts, ce qui oblige à dimensionner le train de traitement de la STEP pour la combinaison la plus défavorable, et non pour le débit moyen. L'atelier de peinture est la source la plus importante et la plus complexe : surpulvérisation, eau de rinçage chargée en solvants, rinçage d'électrodéposition (e-coat) et rinçages finaux à l'eau déionisée apportent une DCO élevée, des MES et des solvants résiduels. Les étapes de prétraitement et de couche de conversion ajoutent phosphate, nickel, zinc et fluorure issus du nettoyage, de la phosphatation et des étapes de scellement et de rinçage. Ces métaux déclenchent généralement la plupart des limites de permis NPDES dans les usines automobiles.
L'emboutissage et la carrosserie en blanc génèrent des émulsions huileuses, des produits de tréfilage et des MES élevées issues du lavage des flans et de l'entraînement de lubrifiant. Les zones batterie et groupe motopropulseur ajoutent des traces de solvants, des fluides de refroidissement et, selon l'intégration du fournisseur de cellules, d'éventuels composants d'électrolyte. L'assemblage général produit peu d'effluents huileux (lavage de pièces) ainsi qu'une part sanitaire importante liée aux 7 500 personnes du site à pleine montée en cadence. Les eaux pluviales et les purges de tours de refroidissement ou de chaufferie sont généralement isolées et traitées sous un permis distinct d'eaux pluviales industrielles (permis général GAR040000 de l'EPD de Géorgie), et non par la STEP industrielle.
| Flux d'effluent | pH typique | MES (mg/L) | DCO (mg/L) | Huiles et graisses (mg/L) | Métaux clés / indicateurs |
|---|---|---|---|---|---|
| Atelier peinture (rinçage e-coat + surpulvérisation) | 6,0–9,0 | 200–1 500 | 800–4 000 | 50–300 | Ni, Zn, solvants résiduels, charge DCO |
| Rinçage phosphatation / couche de conversion | 4,5–7,5 | 100–500 | 200–1 000 | 10–50 | Phosphate, Ni, Zn, F |
| Emboutissage / carrosserie en blanc (huileux) | 6,5–9,0 | 500–3 000 | 1 000–5 000 | 500–5 000 | Huiles émulsifiées, produits de tréfilage |
| Zone batterie / groupe motopropulseur | 6,0–8,5 | <200 | 200–800 | <50 | Traces de solvants, fluides de refroidissement, composants d'électrolyte (au cas par cas) |
| Lavage de pièces assemblage général | 6,5–9,0 | 100–500 | 300–1 500 | 100–800 | Effluent huileux, faible débit |
| Sanitaire (effectif 7 500 personnes) | 6,5–8,0 | 150–350 | 300–700 | 50–150 | DBO classique, pathogènes |
Ces plages sont typiques de l'industrie pour les usines automobiles et de véhicules électriques américaines en greenfield, issues de données de programmes municipaux de prétraitement et de références d'ingénierie courantes. Rivian n'a pas publié de valeurs spécifiques par flux pour Stanton Springs, mais le tableau explique pourquoi une seule étape biologique ne suffit pas pour traiter ce mélange et pourquoi le train physico-chimique en amont (bassin tampon, FAD, ajustement du pH) est indispensable.
Conception type d'une STEP sur site pour une usine de véhicules électriques
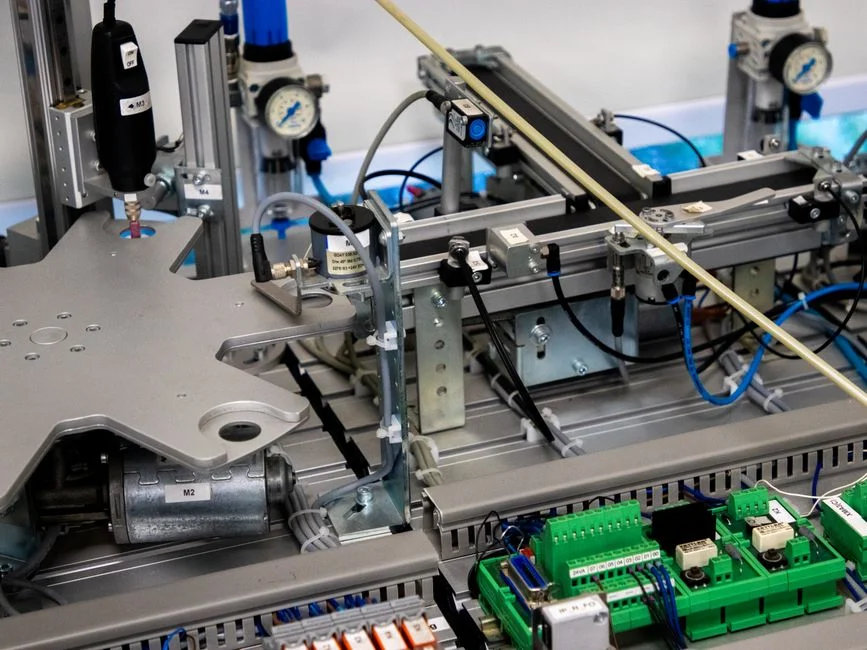
Les STEP sur site de campus à l'échelle de Rivian sont construites comme des trains de procédés étagés plutôt que comme des bassins uniques. Le prétraitement commence par un dégrilleur rotatif mécanique et un dessablage qui protègent les étapes biologiques et membranaires en aval des chiffons, plastiques et gros débris fréquents dans les flux combinés d'usine automobile. Le bassin tampon et l'ajustement du pH homogénéisent les flux discontinus issus de la peinture et du prétraitement, qui arrivent par à-coups liés aux shifts de production : un bassin tampon de 60 à 90 minutes est la norme.
La première étape physico-chimique est généralement une flottation à air dissous ou un décanteur lamellaire à haute performance, qui élimine les huiles émulsifiées, les graisses et les matières en suspension avant le traitement biologique. La FAD est le choix courant pour l'effluent d'atelier de peinture car elle accepte des charges en huiles émulsifiées de 500 à 5 000 mg/L. L'étape biologique est en général une boue activée, un réacteur biologique séquentiel (SBR) ou un bioréacteur à membranes (BRM/MBR). Le BRM est de plus en plus privilégié sur les usines automobiles américaines en greenfield car son effluent submicrométrique (<1 µm) convient aux boucles de réutilisation en aval : appoint de tours de refroidissement, rinçages de ligne de peinture ou chasse d'eau sanitaire.
Le polissage suit le traitement biologique via une filtration multicouche, parfois UF ou OI, selon que l'objectif est le rejet vers une station d'épuration publique (POTW) ou la réutilisation sur site. La gestion des boues est l'étape finale : une filtre-presse à plateaux ou une presse à bande amène les boues chimiques et biologiques à une siccité compatible avec l'élimination ou la valorisation hors site. Pour une usine de la taille de Stanton Springs, la charge hydraulique de l'étape biologique se situe généralement entre 0,2 et 0,5 kg DBO/m³·jour lorsqu'un BRM est utilisé (données terrain HydropureWater, 2026), ce qui fixe le volume requis du bassin d'aération.
Les règles de l'EPD de Géorgie que la STEP sur site de Rivian doit respecter
Les eaux usées industrielles de procédé d'une usine de véhicules électriques en Géorgie relèvent d'un permis industriel NPDES et, si une partie du flux rejoint l'égout sanitaire, des limites de prétraitement du POTW local. L'effluent d'atelier de peinture déclenche couramment des limites sur les métaux (Ni, Zn, Cr), les phénols totaux, les huiles et graisses, ainsi que les paramètres classiques (MES, DCO, pH) dans le cadre du permis du site : valeurs journalières maximales et moyennes mensuelles opposables. Le flux de la zone batterie est examiné au cas par cas. La STEP sur site donne à Rivian une marge pour absorber de futures évolutions de chimie de cellules sans avoir à re-perméttir une installation hors site.
Une STEP sur site offre la voie la plus directe vers la réutilisation, en cohérence avec la divulgation 2024 de Rivian indiquant 79 % de récupération des déchets (Tracenable, 2024). Pour les usines comparables du Sud-Est, le guide de conformité au prétraitement pour les usines de matériel de transport décrit l'intégration de l'auto-surveillance mensuelle et des plans de contrôle des à-coups dans le permis.
Ce que Rivian a déjà publié sur ses déchets en 2024
Rivian a généré 88 541 tonnes métriques de déchets totaux en 2024, dont 79 % ont été récupérés via recyclage, réutilisation ou compostage, et 21 % éliminés par mise en décharge, incinération ou combustion (résumé ESG Tracenable, divulgation 2024). Ce ratio pose le décor stratégique de la STEP de Géorgie : Rivian se dote de la capacité de maintenir les eaux de procédé à l'intérieur de la clôture, hors des filières de décharge ou d'incinération hors site. Le positionnement « ville dans la forêt » de l'usine de Géorgie, formulé par Elle Navarro, directrice senior des opérations de facility et du développement workplace chez Rivian, conforte cette logique de traitement et de réutilisation sur site. Le chiffre de 79 % de récupération est une donnée à l'échelle du groupe ; il servira de référence à laquelle la nouvelle usine sera mesurée une fois montée en cadence.
Ce que les autres usines de véhicules électriques et de batteries peuvent apprendre du dispositif Rivian
La STEP sur site est désormais une ligne de base du périmètre des usines de véhicules électriques américaines en greenfield, inscrite aux côtés de l'emboutissage, de la peinture, de la carrosserie, de la batterie, du groupe motopropulseur et de la centrale utilités. La livraison en conception-construction (CJ Adventures + LJC) permet de faire évoluer la STEP au même rythme que l'atelier de peinture et le reste du campus, en paquet intégré. Le couplage de la STEP sur site avec une boucle de réutilisation (appoint de tour de refroidissement, rinçage de ligne de peinture ou chasse d'eau) convertit un taux élevé de récupération en baisse du prélèvement d'eau douce. Au gel de la conception, vérifier l'isolement séparé des eaux pluviales, un drain dédié pour la zone batterie, un stockage séparé des déchets huileux et une filière de gestion des boues compatible avec le contrat d'élimination ou de valorisation de l'exploitant. Pour une comparaison côté batterie, l'analyse traitement des eaux usées des usines de batteries LG Energy Solution montre comment un fournisseur de cellules traite le même sujet.
Questions fréquentes
Où Rivian construit-elle sa nouvelle usine de véhicules électriques avec une station d'épuration sur site ?
Rivian construit l'usine à Stanton Springs North, près de Social Circle en Géorgie, sur un site de 1 800 acres le long de l'autoroute I-20, à environ une heure à l'est d'Atlanta. La mise en service du campus est prévue d'ici 2028.
Quels effluents une STEP d'usine de véhicules électriques à l'échelle de Rivian doit-elle traiter ?
La station sur site doit traiter l'effluent d'atelier de peinture (rinçage e-coat, surpulvérisation, solvants), l'eau de rinçage de phosphatation et de couche de conversion (Ni, Zn, F), les déchets huileux d'emboutissage et de carrosserie en blanc, le flux des zones batterie et groupe motopropulseur, les effluents de lavage de pièces d'assemblage général et le flux sanitaire d'un effectif d'environ 7 500 personnes à pleine montée en cadence.
Quel train de traitement une STEP moderne d'usine de véhicules électriques américaine utilise-t-elle ?
Les trains typiques enchaînent : dégrillage et dessablage en prétraitement, bassin tampon et ajustement du pH, flottation à air dissous (FAD) pour les huiles émulsifiées et les graisses, bioréacteur à membranes (BRM/MBR) ou boue activée pour la pollution organique, polissage par filtration multicouche ou OI pour la réutilisation, et filtre-presse à plateaux pour la déshydratation des boues. Un effluent BRM sub-1 µm est la voie privilégiée pour la réutilisation sur site.
Quel lien entre la performance déchets 2024 de Rivian et la STEP de Géorgie ?
Rivian a publié 88 541 tonnes métriques de déchets totaux en 2024, avec un taux de récupération de 79 % par recyclage, réutilisation ou compostage (Tracenable, 2024). La STEP de Géorgie sur site fournit l'infrastructure permettant de maintenir les eaux de procédé à l'intérieur de la clôture et de soutenir ce taux de récupération pendant la montée en cadence du nouveau campus jusqu'en 2028.