guide de diagnostic des laveurs FGD humides : fondamentaux du procédé
Un diagnostic de laveur FGD humide commence par l'état global du procédé, et non par une alarme isolée. Les systèmes FGD humides éliminent le dioxyde de soufre (SO₂) en mettant les fumées en contact avec une suspension de calcaire ou de chaux dans une tour d'absorption. Un diagnostic fiable croise les émissions de SO₂, la perte de charge de l'absorbeur, le pH de la suspension, le rapport liquide/gaz, l'alimentation en réactif, l'état des pompes, le lavage des brouillards et la purge des eaux usées avant toute modification d'un point de consigne.
Les systèmes FGD humides réunissent une tour d'absorption, des pompes à suspension, des roues d'atomisation ou des buses de pulvérisation, des dévésiculeurs, des bacs de réaction et des équipements de préparation du réactif. L'absorbeur assure le contact gaz-liquide, les pompes maintiennent la circulation, les buses ou roues répartissent la suspension et les dévésiculeurs retiennent les gouttelettes entraînées avant que le gaz traité ne quitte la tour. Ces fonctions doivent être traitées ensemble : un encrassement ou un dérèglement chimique local peut se manifester comme un symptôme d'émission, de débit ou de pression ailleurs.
Les réactions de base restent utiles au diagnostic sur site. Le dioxyde de soufre se dissout dans la phase aqueuse et réagit avec l'hydroxyde de calcium (Ca(OH)₂) pour former du sulfite de calcium : Ca(OH)₂ + SO₂ → CaSO₃ + H₂O. Avec un bullage d'air, le sulfite de calcium s'oxyde en sulfate de calcium, communément appelé gypse : CaSO₃ + ½O₂ → CaSO₄. La composition des fumées, la qualité du réactif, le temps de séjour de la suspension, l'état d'oxydation et le débit de purge déterminent si ces réactions favorisent l'absorption ou génèrent des dépôts.
La plage initiale de pH de suspension, typiquement comprise entre 5,0 et 6,0, reste une plage de diagnostic pratique pour le système décrit ici. D'après le manuel d'inspection FGD calcaire/chaux de l'U.S. EPA, la suspension fraîche de calcaire entrant dans l'absorbeur se commande généralement entre 5,5 et 6,0, tandis que la suspension usée peut sortir entre 4,5 et 5,0. Traitez ces valeurs comme des points de consigne propres au procédé, et non comme un substitut universel à la base de conception de l'équipement.
Selon le guide de surveillance des laveurs humides de l'U.S. EPA, la pression différentielle, le débit de liquide et la concentration du liquide de lavage en sortie sont les indicateurs de performance principaux ; le débit de gaz, l'alimentation en réactif neutralisant, la température de sortie, le pH, la densité relative et les débits d'appoint ou de purge ajoutent du contexte diagnostique. Cet ensemble de mesures éclaire davantage la décision que la modification de l'alimentation en réactif à partir d'une seule lecture de SO₂.
Problèmes courants de désulfuration des fumées et leurs symptômes
Le diagnostic de la désulfuration des fumées s'accélère lorsque les symptômes sont regroupés par type de mesure. Une hausse du SO₂ à la cheminée indique généralement une alcalinité insuffisante, une chute du pH de la suspension, un rapport liquide/gaz trop faible, une mauvaise couverture de pulvérisation, une charge d'entrée élevée ou un contact gaz-liquide réduit. Vérifiez le signal CEMS et la charge d'entrée avant de conclure à une défaillance de la seule chimie de l'absorbeur.
Une perte de charge plus élevée ou un débit de gaz plus faible signale un colmatage dans l'absorbeur, la zone de pulvérisation, le garnissage ou les plateaux, le dévésiculeur, la gaine ou le parcours de réchauffage aval. La tendance de pression est particulièrement parlante : une hausse graduelle trahit souvent un entartrage ou un dépôt de solides, tandis qu'une variation brutale peut indiquer l'effondrement d'un composant, une rampe de buses bouchée, un changement de consigne du ventilateur ou un défaut d'instrumentation. Le guide de l'EPA cite aussi, parmi les problèmes récurrents des laveurs humides, un débit de liquide insuffisant, le réentraînement, un mauvais contact gaz-liquide, la corrosion et le bouchage des buses ou des dévésiculeurs.
Un bruit de cognement, une pression de refoulement instable ou une fuite de garniture orientent vers un problème de pompe à suspension. Un niveau de bac irrégulier, une surverse ou une variation rapide de densité signalent un problème d'eau d'appoint, d'alimentation en réactif, d'épaississeur, de déshydratation ou de purge. La présence de piqûres ou d'amincissements dans les gaines humides, les viroles d'absorbeur ou les pièces de pompe traduit un risque de corrosion, surtout lorsque les cycles humide/sec concentrent les chlorures et les espèces acides.
Appliquez la même discipline de preuve que dans le diagnostic des unités Claus : confirmez l'instrument, comparez la valeur à la tendance de conception, inspectez l'équipement physique et ne modifiez qu'une variable contrôlable à la fois. Un symptôme constitue un point de départ, et non la preuve d'une cause racine.
Analyse approfondie : diagnostic des défaillances d'équipements FGD spécifiques
Les défaillances d'équipements FGD doivent être étudiées en partant du symptôme pour remonter au mécanisme de procédé. Les systèmes de laveurs FGD d'HydropureWater mobilisent les mêmes contrôles d'ingénierie que tout absorbeur humide : établissez la charge de gaz, le débit de liquide, la chimie de la suspension, le comportement des solides, l'état mécanique et l'historique de nettoyage ou de maintenance avant de retenir une réparation.
Solutions d'entartrage des systèmes FGD à calcaire humide
La lutte contre l'entartrage d'un système FGD à calcaire humide commence par la maîtrise de la sursaturation, du pH, de la concentration en solides et du temps de séjour disponible pour la croissance des cristaux. Des températures de suspension élevées, souvent supérieures à 140 °F (60 °C), accélèrent la précipitation des sels de calcium sur les roues d'atomisation et les buses de pulvérisation. Une teneur en calcium élevée, une purge insuffisante ou une mauvaise préparation du réactif augmentent la concentration des précurseurs d'entartrage et réduisent la marge de fonctionnement.
Le manuel d'inspection de l'U.S. EPA décrit le sulfite de calcium comme un tartre plus tendre, et le sulfate de calcium ou gypse comme un dépôt plus dur, difficile à éliminer, notamment lorsque l'excès de réactif est entraîné jusqu'au dévésiculeur. Le manuel relie aussi la maîtrise de l'entartrage au rapport liquide/gaz et au pH. En pratique, l'opérateur doit suivre conjointement les tendances de pH, de densité relative, de solides, de chlorures, de calcium, de sulfate et de purge, plutôt que de courir après un seul résultat de laboratoire.
Commencez par une stratégie de purge maîtrisée qui limite les sels dissous et les matières en suspension sans déstabiliser le bac de réaction. Vérifiez la finesse du calcaire, l'étalonnage de l'alimentation en réactif, le mélange et la densité de la suspension. Inspectez les motifs de pulvérisation et l'état des buses ou des roues lors d'un arrêt planifié. Un nettoyage mécanique ou un lavage chimique compatible peut restaurer la capacité ; des dépôts persistants peuvent justifier des buses à orifices plus grands, un atomiseur de conception différente ou un revêtement choisi pour la chimie réelle.
Gardez à l'esprit l'avertissement initial sur le pH. Un pH de suspension inférieur à 5,0 peut augmenter la corrosion et réduire l'absorption, tandis qu'un pH trop élevé peut accroître la précipitation du sulfite de calcium. L'action pratique consiste en une modification de consigne faible et documentée, avec surveillance simultanée de l'élimination du SO₂, de la perte de charge, de la charge des pompes et du comportement des solides.
Causes et remèdes de la cavitation des pompes à suspension FGD
La cavitation des pompes à suspension FGD s'identifie par les conditions d'aspiration, la position de la pompe sur sa courbe, les propriétés de la suspension, ainsi que le bruit et la tendance de pression. La cavitation survient lorsque la pression locale du liquide tombe sous la pression de vapeur, formant des bulles qui s'effondrent près de la roue. En service FGD, une hauteur d'aspiration insuffisante, une conduite d'aspiration bouchée, une viscosité élevée, un débit excessif ou une roue inadaptée peuvent créer cette condition.
Distinguez la cavitation de l'abrasion et de la corrosion. La cavitation se manifeste par un bruit de crécelle ou de cognement, une pression de refoulement fluctuante, des vibrations et des surfaces hydrauliques piquées. L'usure abrasive due aux fins cristaux de gypse et au calcaire non réagi élargit les jeux et érode la roue, la volute et les chemises. Un pH de suspension bas peut accélérer la corrosion, surtout lorsque le métal ou le revêtement caoutchouc choisi ne correspond pas à la chimie du procédé.
Vérifiez la crépine d'aspiration, le niveau du bac, les vannes de la ligne d'aspiration, l'air entraîné, la température de la suspension, la concentration en solides et le débit réel par rapport à la courbe de pompe. N'augmentez pas la vitesse simplement pour récupérer une pression de refoulement en chute : la pompe s'éloignerait de son point de rendement optimal. Vérifiez le point de service après tout changement de procédé, inspectez les pièces d'usure et les garnitures, et notez les vibrations et la charge moteur avant et après correction.
Le choix des matériaux doit suivre la distribution granulométrique, la concentration en solides, l'abrasivité, l'exposition aux chlorures et le pH. Les alliages de fer à haute teneur en chrome ou les revêtements caoutchouc spécialisés peuvent convenir à différentes zones d'usure. Le bon choix dépend du service ; un matériau plus dur ne corrige pas une ligne d'aspiration sous-alimentée ni un point de fonctionnement surdimensionné.
Colmatage de la tour d'absorption en désulfuration des fumées
Le colmatage de la tour d'absorption en désulfuration des fumées se traduit généralement par une hausse de la perte de charge côté gaz, une baisse du débit de gaz, une couverture de pulvérisation irrégulière ou une perte d'élimination du SO₂ à alimentation en réactif inchangée. Le colmatage peut se produire sur les plateaux, le garnissage, les rampes de buses, les buses, les gaines ou les passages de dévésiculeurs. Une suspension sursaturée, une mauvaise répartition du réactif, un entraînement de particules et une couverture de lavage insuffisante en sont les causes fréquentes.
Comparez la perte de charge actuelle à la référence propre et analysez la tendance par charge. Le manuel d'inspection FGD de l'EPA indique qu'une hausse à travers l'absorbeur ou le dévésiculeur est généralement associée à un colmatage ou un entartrage, tandis qu'un débit de gaz élevé et un débit de suspension élevé peuvent aussi comprimer le passage de gaz. Cette distinction compte : réduire le débit de liquide peut faire baisser temporairement la perte de charge tout en dégradant l'absorption du SO₂.
Confirmez le rapport L/G, la pression aux buses, le motif de pulvérisation, le niveau de l'absorbeur, la densité de la suspension, le profil de pH et l'extraction des solides. Inspectez le traitement particulaire amont et l'interface humide/sec à la recherche de dépôts. Rétablissez la répartition avant d'ajouter un antitartre. Tout additif chimique doit être compatible avec le réactif, la qualité du gypse, le traitement des eaux usées, les élastomères et les exigences de rejet aval.
Mettez en place un plan d'arrêt qui isole la section concernée, retire les dépôts en sécurité, vérifie l'alignement des buses et des rampes, et confirme le passage libre avant redémarrage. Après redémarrage, suivez ensemble la perte de charge, le débit de gaz, le débit de liquide, le SO₂ et l'entraînement de brouillard. Une tour propre exploitée avec une chimie instable se colmatera à nouveau.
Prévention de l'encrassement des dévésiculeurs FGD
La prévention de l'encrassement des dévésiculeurs FGD repose sur la maîtrise de l'entraînement de gouttelettes et sur le maintien du système de lavage. Les dévésiculeurs captent les gouttelettes de suspension, mais les solides contenus dans ces gouttelettes peuvent sécher en croûte sur les ailettes ou les déflecteurs. Une vitesse de gaz élevée, du moussage, un excès d'entraînement de suspension, des buses de lavage bouchées, un débit de lavage trop faible et des sels dissous élevés dans l'eau recyclée accroissent le risque d'encrassement.
Le manuel d'inspection de l'U.S. EPA recommande de vérifier la qualité de l'eau de lavage, la durée de lavage, la fréquence de lavage, le débit de lavage, la perte de charge, la chimie de la suspension, la saturation relative et l'état des ailettes lorsque l'encrassement persiste. Il note également qu'une eau recyclée à forte teneur en sels dissous favorise les dépôts sur les surfaces du dévésiculeur et sur les lances de lavage. Utilisez de l'eau douce ou correctement clarifiée lorsque le bilan d'eau et l'autorisation le permettent.
Commencez par la correction la moins perturbatrice : vérifiez le fonctionnement automatique et manuel du lavage, débloquez les buses et la tuyauterie de lavage, et prolongez la durée de lavage avant d'augmenter le débit de lavage. Inspectez les ailettes cassées, déformées, fondues ou corrodées. Si la perte de charge reste élevée, abaissez progressivement le pH de la suspension de recirculation de l'absorbeur en surveillant l'élimination du SO₂, puis planifiez un arrêt pour l'élimination des dépôts et une analyse chimique.
Ne traitez pas l'expression connexe entartrage des dévésiculeurs FGD comme un sujet séparé ici. Réservez cette page à l'intention plus restreinte d'entartrage, tandis que cet article maintient la prévention de l'encrassement liée à l'exploitation de l'absorbeur, à la qualité de l'eau de lavage et à la maîtrise de la perte de charge.
| Composant | Modes de défaillance courants | Causes principales | Solutions recommandées |
|---|---|---|---|
| Roues d'atomisation / buses de pulvérisation | Entartrage, colmatage | Température de suspension élevée, forte teneur en calcium, purge insuffisante | Purge maîtrisée, optimisation de la chimie de la suspension, nettoyage périodique, autres conceptions de buses |
| Pompes à suspension | Usure, corrosion, cavitation | Suspension abrasive, pH bas, pompe mal sélectionnée, fonctionnement hors courbe | Passage à des alliages durs, sélection correcte de la pompe, maintenance régulière, fonctionnement dans les courbes de performance |
| Internes de la tour d'absorption | Colmatage, entartrage | Sursaturation, rapport L/G insuffisant, mauvaise répartition du réactif, entraînement de particules | Ajustement du rapport L/G, optimisation de l'alimentation en réactif, nettoyage efficace des dévésiculeurs, antitartres |
| Dévésiculeurs | Encrassement, colmatage | Entraînement de particules et de brouillard, lavage inadéquat | Cycles de lavage réguliers, exploitation correcte de l'absorbeur, inspection des matériaux |
Diagnostic des émissions de SO₂ en désulfuration des fumées
Le diagnostic des émissions de SO₂ en désulfuration des fumées doit commencer par la validation des mesures et un bilan matière. Confirmez l'étalonnage du CEMS, la concentration en SO₂ à l'entrée, le débit de gaz, la correction d'oxygène ou d'humidité et la période de moyenne. Vérifiez ensuite la qualité du calcaire ou de la chaux, la course de la pompe d'alimentation en réactif, l'état de la ligne d'alimentation, le pH de l'absorbeur, la température, le rapport L/G, la couverture de pulvérisation et la perte de charge.
Une hausse du SO₂ en sortie avec chute du pH indique généralement une alimentation en réactif insuffisante, une mauvaise réactivité du réactif, une charge d'entrée excessive ou une restriction du système d'alimentation. Une hausse du SO₂ en sortie à pH stable peut traduire un contact gaz-liquide dégradé, un rapport L/G trop faible, des buses bouchées ou endommagées, un bypass de gaz, un colmatage du dévésiculeur ou de l'absorbeur, ou une mesure non représentative. Séparez ces pistes par un changement maîtrisé et une revue complète des tendances.
L'équation de désulfuration des fumées sert de vérification de la chimie : Ca(OH)₂ + SO₂ → CaSO₃ + H₂O, suivie de CaSO₃ + ½O₂ → CaSO₄ lorsque l'oxydation est assurée. Comparez le soufre entrant au soufre éliminé dans le gypse et les flux de purge. Un écart inexpliqué peut indiquer une erreur d'échantillonnage, un bypass non mesuré, un déséquilibre d'oxydation ou un problème de déshydratation et de bilan solides, plutôt qu'un simple défaut de pH.
Recherchez un entartrage ou un colmatage qui réduit la surface de contact effective, et examinez la purge, le bullage d'air, le niveau de suspension et la concentration en solides. Pour des dépassements persistants, évaluez la capacité de conception par rapport à la charge réelle des fumées et à la teneur en soufre. N'augmentez pas indéfiniment l'alimentation en réactif : l'excès de réactif accroît les solides, l'entartrage, l'usure des pompes et la charge d'eaux usées sans résoudre une restriction côté gaz.
Stratégies de maintenance préventive pour les systèmes FGD
La maintenance préventive des systèmes FGD doit combiner inspections routinières et interventions guidées par les tendances. Inspectez roues d'atomisation, buses de pulvérisation, pompes, vannes, rampes, internes de l'absorbeur, dévésiculeurs, gaines, registres, ventilateurs, instrumentation et revêtements pour détecter érosion, corrosion, fuites, colmatages et dépôts. Examinez à intervalle régulier la perte de charge, le débit de liquide, le pH, la densité relative, les solides, l'alimentation en réactif, la purge, le débit d'eau de lavage et les données CEMS.
La préparation et l'alimentation en réactif méritent une attention quotidienne : une défaillance d'extincteur à chaux, de broyeur, d'agitateur de bac, de pompe ou de ligne d'alimentation peut réduire l'absorption même si le matériel de l'absorbeur reste intact. Échantillonnez le pH de la suspension, l'alcalinité, la teneur en solides, la pureté du réactif, le calcium, le sulfate, les chlorures et la turbidité selon le plan de contrôle de l'installation. Notez les conditions au moment du prélèvement afin de relier les résultats de laboratoire à la charge et au mode de fonctionnement.
Lors du remplacement de composants, choisissez les matériaux pour la combinaison réelle d'abrasion, corrosion, température, chlorures et cyclage humide/sec. Un passage à une pompe en métal dur peut convenir dans une zone d'abrasion sévère, tandis qu'un revêtement caoutchouc compatible ou un revêtement anticorrosion sera préférable ailleurs. La formation des opérateurs doit couvrir les premiers signes : changement du bruit de pompe, vibrations, pression, motif de pulvérisation, débit d'eau de lavage et dépôts visibles.
Pour la branche eaux usées, le traitement des eaux usées de désulfuration des fumées se conçoit autour du bilan d'eau de l'installation, de la chimie des solides, de la méthode analytique et du mode de rejet. Le document de développement technique 2024 de l'U.S. EPA identifie l'évaporation par atomisation comme technologie thermique appliquée au traitement des eaux usées FGD et mentionne des pilotes de filtration membranaire. Ces options ne remplacent ni des essais de traitabilité propres au site, ni la revue d'autorisation, ni un bilan matière sur les chlorures, les sels dissous et les constituants traces.
Liste de contrôle terrain et prochaine décision
Utilisez une courte liste de preuves avant d'autoriser une réparation lourde :
- Validez CEMS, pression, débit, niveau, pH, densité et instruments d'eau de lavage par rapport à une référence connue.
- Comparez la charge de gaz, le SO₂, le rapport L/G, l'alimentation en réactif et la perte de charge actuels à la base de conception et à la dernière inspection propre.
- Inspectez le côté aspiration et la courbe de pompe avant de remplacer roues, chemises, garnitures ou moteurs.
- Vérifiez la couverture de pulvérisation, le passage des buses, la répartition du lavage des dévésiculeurs, l'état des ailettes et l'entraînement aval.
- Examinez la purge, la déshydratation du gypse, la turbidité des eaux usées, les solides, les chlorures et la qualité de l'eau recyclée comme un seul bilan eau-solides.
- Documentez un seul réglage maîtrisé, sa plage de fonctionnement et la réponse observée sur le SO₂, la pression, le débit et la chimie.
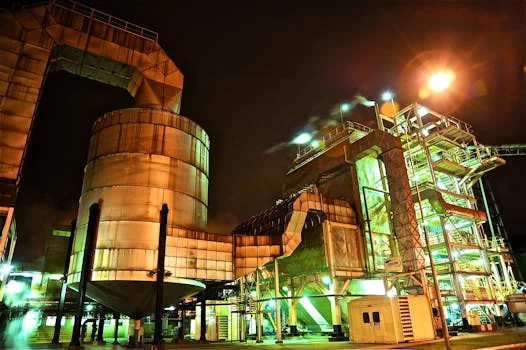
Pour la sélection d'équipement, la page Système de laveur de désulfuration des fumées (FGD) fournit le contexte de procédé pour adapter la disposition de l'absorbeur, la circulation, l'élimination des brouillards et les interfaces d'eaux usées aux paramètres de gaz et de polluants retenus.
Maintenez le parcours de demande général existant pour la navigation du site : formulaire de demande technique. Pour l'étape suivante suivie dans cet article, transmettez le débit, le SO₂ à l'entrée et à la sortie, le réactif, les solides de la suspension, le pH de fonctionnement, la tendance de perte de charge et le mode de défaillance présumé via la demande de diagnostic FGD.
Questions fréquentes
Quelles sont les causes les plus fréquentes d'entartrage dans les systèmes FGD ?
Les causes les plus fréquentes sont des températures de suspension élevées, un excès de calcium ou de sels dissous, un pH instable, une purge insuffisante, une mauvaise répartition du réactif et un entraînement de brouillard. Des températures de suspension élevées, souvent supérieures à 140 °F (60 °C), accélèrent la précipitation des sels sur les buses, roues d'atomisation, internes d'absorbeur et dévésiculeurs. Les opérateurs doivent confronter les tendances de solides et de pH à la perte de charge avant de choisir entre nettoyage et ajustement chimique.
Comment prévenir l'usure prématurée des pompes à suspension FGD ?
Prévenez l'usure prématurée en adaptant la pompe à la granulométrie, à la concentration en solides, à l'abrasivité, au pH et à la courbe de débit requise. Inspectez les conditions d'aspiration, le jeu de la roue, les chemises, les garnitures, les vibrations et la charge moteur avant d'augmenter la vitesse. Les alliages de métal dur ou les revêtements caoutchouc spécialisés peuvent convenir à différentes zones d'usure, mais aucun choix de matériau ne corrige une cavitation due à une hauteur d'aspiration insuffisante ou à un point de fonctionnement hors courbe.
Quelle est la plage de rendement typique des systèmes FGD humides pour l'élimination du SO₂ ?
Des systèmes FGD humides bien conçus et correctement exploités peuvent atteindre des rendements d'élimination du SO₂ de 90 % à plus de 99 %, selon la conception de l'absorbeur, les paramètres opératoires, la charge en soufre à l'entrée, la qualité du réactif et la limite de sortie requise. Traitez cette plage comme un contexte de conception et d'exploitation, et non comme une garantie. Confirmez la performance par des données d'émissions étalonnées et une période de charge représentative.
Quand faut-il envisager une mise à niveau des matériaux des composants FGD ?
Envisagez une mise à niveau des matériaux lorsque l'usure, la corrosion, la fissuration ou un entartrage récurrent persistent après correction du débit, du pH, des solides, du lavage et de la maintenance. Volutes de pompe, roues, tuyauteries, internes d'absorbeur et supports de dévésiculeurs subissent des mécanismes différents. Examinez les registres d'inspection, la chimie, les données de particules, la température et la localisation de la défaillance avant de choisir un alliage dur, un revêtement caoutchouc, un plastique ou un revêtement anticorrosion.
Quel est le rôle du pH en désulfuration des fumées ?
Le pH commande l'équilibre entre absorption du SO₂, utilisation du réactif, précipitation du sulfite de calcium, formation de gypse et risque de corrosion. La plage pratique décrite ici se situe typiquement entre 5,0 et 6,0, tandis que le manuel d'inspection de l'U.S. EPA indique 5,5 à 6,0 pour la suspension fraîche de calcaire entrant dans l'absorbeur. La cible à retenir reste la plage de conception validée pour le réactif et l'absorbeur.