Pourquoi les papeteries de Dallas réexaminent la clarification primaire en 2026
Pour les sites de pâte et papier de Dallas-Fort Worth qui préparent un investissement en 2026, le choix du clarificateur primaire n'est plus académique : il s'inscrit directement dans les frais de mise en décharge, le marché des fibres et le prochain cycle de renouvellement des autorisations TPDES de la TCEQ. Les usines qui exploitent encore les bassins de décantation primaires des années 1970 perdent des fibres flottantes vers la ligne boues, ce qui pèse sur le compte d'exploitation 2026. Les renouvellements TPDES et les objectifs internes de réutilisation de l'eau (souvent 70 à 90 % de fermeture de boucle) imposent une redéfinition du front de traitement. Les rejets du nord du Texas aboutissent dans le bassin de la Trinity, où la TCEQ impose des protections supplémentaires en période d'étiage : les conditions de basses eaux 7Q2 de la Trinity relèvent l'exigence de régularité de l'effluent en été et en début d'automne, et tout clarificateur qui remet les solides en suspension en période de pointe devient un risque réglementaire plutôt qu'un atout de traitement.
La revue d'état de l'art de l'EPA de 1973 concluait que « des méthodes satisfaisantes sont disponibles pour éliminer l'essentiel des matières en suspension de la plupart des effluents d'usines de pâte et papier » (EPA-R2-73-184, avril 1973). Le même document signalait l'exception qui structure les décisions actuelles : les fines de papiers couchés et chargés, les boues de désencrage et les flux de recyclage de vieux papiers contiennent des pigments finement dispersés que la coagulation chimique ne peut pas éliminer complètement. Un demi-siècle plus tard, cette exception de 1973 est devenue la règle dans la plupart des sites de transformation DFW utilisant des furnis OCC, de déchets mélangés ou de recyclés couchés. C'est pourquoi le débat entre flottation à air dissous (FAD) et décanteur gravitaire ou lamellaire est rouvert en 2026, et non clos.
La décision ne porte plus sur la technologie la plus récente, mais sur la question suivante : pour une enveloppe d'influent quantifiée (MES, longueur de fibre, température, facteur de débit de pointe) et un retour sur investissement quantifié, quelle technologie accompagne l'usine sur les 10 à 15 prochaines années de cycles d'autorisation, de marchés de fibres et d'obligations de réutilisation de l'eau ?
Caractéristiques de l'influent qui déterminent la technologie
Six paramètres d'influent pèsent davantage sur le choix FAD/décanteur que toute documentation commerciale. Le premier est la concentration en matières en suspension (MES) : la FAD est privilégiée au-delà d'environ 800 à 1 200 mg/L, car l'adhésion aux microbulles surmonte le problème de flottabilité qui pénalise la décantation gravitaire dans cette plage, tandis que les décanteurs gravitaires et lamellaires restent économiques en deçà, lorsque la vitesse de chute reste gérable. Le deuxième paramètre est la longueur de fibre et la masse volumique : les longues fibres vierges de kraft et les charges légères couchées (particules de classe S3, de densité proche de l'eau selon la littérature sur la flottation) flottent facilement et se récupèrent comme flux valorisable, alors que les sables lourds, les bûchettes et les boues de chaux décantent efficacement dans un bassin.
La température compte plus que ce que beaucoup d'ingénieurs imaginent. Les performances hydrauliques de la FAD sont peu sensibles au froid, car la séparation dépend des bulles et non de la viscosité. La vitesse de chute d'un décanteur diminue quand la viscosité de l'eau augmente lors des coups de froid hivernaux du nord du Texas, ce qui accroît les matières en surverse au pire moment. La teneur en charges et en couchage constitue le troisième paramètre décisif : le document EPA-R2-73-184 identifiait précisément les fines de papiers couchés et chargés et les résidus de désencrage comme des flux où « la coagulation chimique ne suffit pas » à traiter l'opalescence, c'est-à-dire exactement les flux où un système de flottation à air dissous surpasse un bassin.
La variabilité des débits dicte le quatrième arbitrage. Le temps de séjour d'une FAD varie de 15 à 30 minutes, contre 2 à 4 heures pour un décanteur classique : une vidange de pulpeur en batch ou une pointe de cassés wet-strength qui remet en suspension le lit de boues d'un décanteur traverse une FAD comme une charge de choc définie, avec une signature d'effluent prévisible. Cinquième point : les deux technologies nécessitent coagulant et floculant, mais les installations de terrain rapportent systématiquement une consommation de polymères inférieure de 10 à 30 % en FAD, car les bulles d'air apportent une assistance à la flottabilité qui permet de former le floc à dose plus faible. Sixième point : le taux de récupération des boues flottées en FAD atteint 3 à 6 % de siccité, contre 0,5 à 2 % pour le sous-débit d'un décanteur. Une filtre-presse en aval reçoit une alimentation plus épaisse, un gâteau plus compact et un coût de déshydratation réduit.
| Paramètre | Favorable à la FAD | Favorable au décanteur |
|---|---|---|
| MES de l'influent (mg/L) | 800 à 1 200 et plus | Inférieur à 800 |
| Valeur des fibres / charges | OCC, couchés, désencrage, papier fin | Sables, boues de chaux, bûchettes |
| Sensibilité à la température | Tolérant à la viscosité à froid | Performances en baisse sous 15 °C |
| Facteur de débit de pointe | 1,5 à 2,5× la moyenne | Moins de 1,3× la moyenne |
| Consommation de polymère | Inférieure de 10 à 30 % | Référence |
| Partage flottables / décantables | Dominante flottable | Dominante décantable |
FAD contre décanteur : comparaison directe
Le tableau ci-dessous est l'élément le plus cité de cet article par les ingénieurs qui rédigent une note de justification d'investissement. Il ancre la discussion dans les plages de performance rapportées par l'EPA dans la revue d'état de l'art de 1973 (qui cataloguait les abattements de MES et de DBO5 pour les procédés mécanique, NSSC, kraft, sulfite et désencrage) et dans les paramètres de conception FAD modernes documentés dans la littérature d'ingénierie de la flottation. La distinction physique essentielle tient en une phrase : la FAD est « particulièrement efficace pour les particules de densité proche de l'eau » (particules de classe S3), précisément la classe de particules qui définit la plupart des eaux usées des usines de pâte et papier et qui met en défaut la sédimentation classique.
La comparaison des charges hydrauliques est le terrain où la FAD l'emporte en emprise au sol : 5 à 25 m/h contre 1 à 3 m/h pour les décanteurs gravitaires et 3 à 8 m/h pour les décanteurs lamellaires. Une unité FAD de 200 m³/h occupe typiquement 8 à 15 m² au sol ; le décanteur lamellaire équivalent occupe 25 à 60 m², et un bassin classique peut dépasser 150 m². Sur un site DFW où l'emprise constructible est contrainte par les limites de bail ou la zone inondable, le seul rapport d'empreinte peut décider de la technologie avant même d'aborder le coût.
Sur la récupération des fibres, les boues flottées en FAD peuvent retourner à la préparation de la pâte ou être vendues comme sous-produit repulpable, tandis que le sous-débit d'un décanteur est dilué, contaminé en cendres et généralement éliminé. La comparaison CAPEX est le meilleur argument du décanteur : un décanteur lamellaire installé en acier carbone coûte 30 à 60 % de moins qu'une FAD comparable en coût d'équipement, et il n'exige ni réservoir de saturation, ni compresseur d'air, ni mécanisme d'écumage à maintenir. Mais le CAPEX est une ligne ponctuelle ; le delta OPEX et le revenu de récupération de fibres courent sur toute la durée de vie de l'actif, et c'est là que la FAD équilibre ou dépasse la plupart des prix de fibres constatés en 2026.
| Paramètre | FAD | Décanteur gravitaire | Décanteur lamellaire |
|---|---|---|---|
| Abattement MES (%) | 80 à 95 | 50 à 70 | 60 à 80 |
| Abattement DBO5 (%) | 30 à 60 | 20 à 40 (plages EPA 1973) | 25 à 45 |
| Charge hydraulique (m/h) | 5 à 25 | 1 à 3 | 3 à 8 |
| Emprise au sol (relative) | 1× | 5 à 10× | 2 à 4× |
| Récupération de fibres flottantes | 80 à 95 % comme pâte réutilisable | Non récupérable | Marginale |
| CAPEX ($/m³/h, équipement) | Plus élevé | Le plus bas | Modéré |
| Postes OPEX | Air, polymère, écumage | Pompage des boues, polymère | Pompage des boues, polymère |
| Sensibilité à la température | Faible | Élevée | Modérée |
| Furni le mieux adapté | OCC, couchés, désencrage, papier fin, eaux blanches tissue (charge élevée) | Boue de chaux froide, sables, refroidissement faible MES | Eaux blanches tissue, biologique secondaire |
Le rôle défendable d'un décanteur dans une usine DFW en 2026 concerne les flux à dominante décantable, à faible MES et tolérants à une grande emprise au sol, typiquement la clarification secondaire biologique sous conception à tubes ou à plaques, ou la séparation des sables et des boues de chaux dans une zone de recausticification kraft. Hors de ces niches, la FAD est la meilleure réponse pour les solides primaires en pâte et papier.
40 CFR Part 430 et conformité TCEQ : ce qui détermine réellement le cahier des charges
La réglementation américaine, et non les préférences des fournisseurs, définit l'enveloppe d'effluent qu'une usine de Dallas doit respecter. La 40 CFR Part 430 établit les Effluent Limitations Guidelines (ELG) pour la catégorie des sources ponctuelles de pâte, papier et carton, et se décompose en sous-parties par procédé : la sous-partie B couvre le kraft non blanchi, la sous-partie J couvre le kraft blanchi et le sulfite qualité papier, et la sous-partie L couvre le carton et le carton transformé. Chaque sous-partie fixe des limites maximales journalières et des moyennes mensuelles pour la DBO5, les MES et le pH, et les sous-parties sur le kraft blanchi réglementent en plus les halogènes organiques adsorbables (AOX) et les composés chlorés. Ni la FAD ni un décanteur gravitaire ne traitent les AOX seuls, cela relève d'un traitement biologique ou chimique en aval, mais le choix technologique en primaire détermine la charge que le polissage biologique doit absorber.
La TCEQ met en œuvre la 40 CFR Part 430 via le programme Texas Pollutant Discharge Elimination System (TPDES). Les usines de Dallas-Fort Worth qui rejettent dans la Trinity ou ses affluents relèvent des règles TCEQ de protection contre l'étiage, qui renforcent les exigences de régularité de l'effluent pendant les périodes de basses eaux 7Q2 et ajoutent un essai de toxicité sur effluent entier (WET) à chaque cycle d'autorisation. Une FAD qui maintient un abattement de MES de 80 à 95 % en charge de choc fournit au traitement biologique une alimentation stable et protège l'usine d'un échec WET en étiage ; un décanteur qui remet les solides en suspension lors d'un pic de débit envoie dans le bassin d'aération une bouffée dont la récupération peut prendre 24 à 48 heures, suffisamment longtemps pour échouer un essai WET.
| Sous-partie | Applicabilité | Limite MES primaire (moyenne mensuelle typique, mg/L) | Limite DBO5 primaire (moyenne mensuelle typique, mg/L) | Implication pour le choix du clarificateur primaire |
|---|---|---|---|---|
| B | Kraft non blanchi | ≈ 30 à 60 (post-biologique) | ≈ 30 à 50 (post-biologique) | Décanteur acceptable si MES faibles ; FAD préférée pour la récupération de fibres |
| J | Kraft blanchi / sulfite qualité papier | Plus stricte ; AOX coréglementé | Plus stricte ; AOX coréglementé | FAD préférée pour la régularité, plus étape de polissage AOX |
| L | Carton / carton transformé | Spécifique au procédé, souvent plus souple qu'en B/J | Spécifique au procédé | FAD fortement privilégiée pour furni OCC |
Aux yeux d'un instructeur de dossier, l'argument défendable n'est pas « la FAD est meilleure », mais plutôt : « les MES de l'influent, la valeur des fibres et le facteur de débit de pointe sur ce site DFW dépassent l'enveloppe de fonctionnement dans laquelle un décanteur peut tenir les limites de rejet des sous-parties B/J/L de façon régulière sur toute une période d'étiage TCEQ. »
Retour sur investissement 2026 : quand la FAD s'autofinance
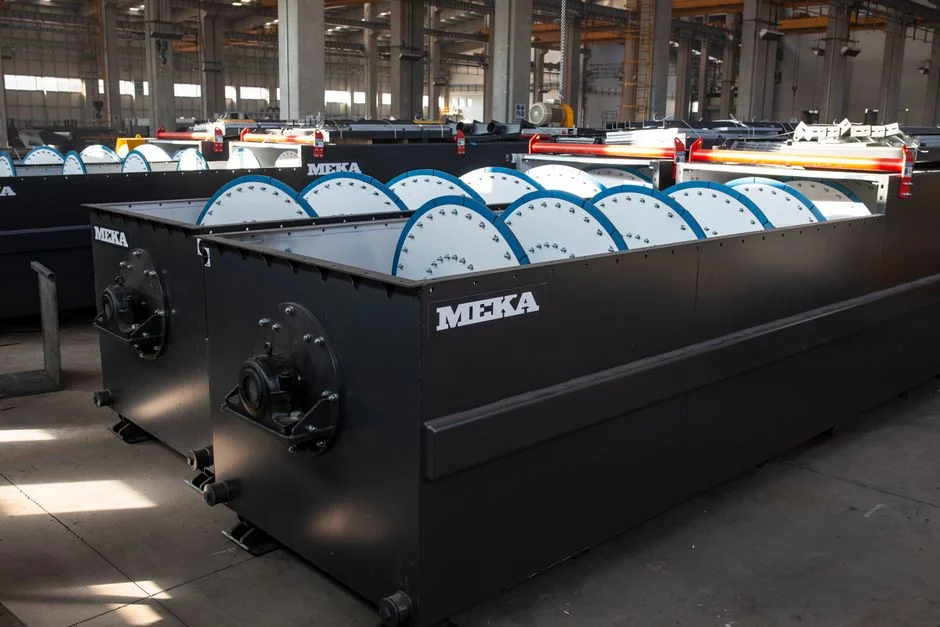
La décision d'investissement 2026 se joue sur la ligne ROI, pas sur la fiche technique. Le principal levier de valeur de la FAD est la récupération des fibres flottantes : une FAD qui récupère 80 à 95 % des fibres flottantes sur une usine de 200 tonnes par jour, avec une valeur de remplacement des fibres située entre 40 et 150 $ la tonne (OCC en bas de fourchette, couchés et papier fin en haut), génère une compensation annuelle à six chiffres contre l'achat de pâte vierge. Un décanteur lamellaire équivalent envoie ces fibres vers la ligne boues et les remplace par de la pâte vierge au prix du marché. Le système de flottation à air dissous HydropureWater ZSQ couvre une plage de 4 à 300 m³/h sur 13 modèles standards, ce qui permet à un projet à l'échelle d'une usine d'éviter la fabrication sur mesure et la prime d'ingénierie associée.
L'OPEX en 2026 favorise la FAD sur les sites à débit variable. Le coût variable est dominé par le polymère (injecté via un système automatique de dosage de réactifs HydropureWater) et par l'air comprimé du saturateur ; un décanteur lamellaire consomme du polymère plus le pompage continu des boues et une charge de déshydratation en aval plus élevée. Avec des coûts 2026 du polymère et de l'électricité aux États-Unis supérieurs à la moyenne 2020-2024, le delta OPEX sur les bassins aérés énergivores s'accroît, et la dose de polymère plus faible et la ligne boues plus serrée de la FAD amplifient l'avantage. Fenêtres de retour typiques pour les projets 2026 : 12 à 24 mois pour les usines OCC et couchés à forte valeur de fibre ; 3 à 5 ans pour les usines de tissue ou de kraft vierge où la valeur de fibre est plus faible et où le moteur est la régularité de l'effluent, la réutilisation de l'eau ou l'emprise au sol.
Pour une note d'investissement défendable, calculez le ROI sur trois prix de fibre (bas, médian, haut) et trois prix de polymère ; le point de croisement où la FAD l'emporte en retour simple est le chiffre à présenter à la finance. La plupart des scénarios DFW 2026 se situent du côté FAD de ce croisement en moins de 24 mois.
Choisir la bonne configuration pour une usine de Dallas
Une séquence de sélection en quatre étapes fait passer la question de la théorie à une commande d'équipement défendable. Étape 1 : caractérisez l'influent — MES (composite 24 heures, pas ponctuel), distribution des longueurs de fibre, plage de température sur les quatre saisons, et facteur de débit de pointe à partir des vidanges de pulpeur en batch. Étape 2 : confrontez les limites de rejet à la sous-partie applicable de la 40 CFR Part 430 (B, J ou L) et aux conditions actuelles de l'autorisation TPDES TCEQ, y compris les éventuelles conditions spécifiques d'étiage ou de WET. Étape 3 : calculez le ROI sur 12 à 24 mois pour la récupération des fibres aux cours actuels de l'OCC et des charges, en le sensibilisant au coût du polymère et de l'énergie. Étape 4 : faites correspondre l'emprise au sol au site. Un site DFW contraint en espace, à MES élevées et à forte valeur de fibre, débouche presque toujours sur le système de flottation à air dissous HydropureWater ZSQ ; une application de clarification secondaire à faibles MES et grande emprise peut rester sur un décanteur lamellaire haute efficacité HydropureWater. La déshydratation des boues en aval via une filtre-presse à plateaux HydropureWater et le polissage biologique relèvent de décisions d'équipement distinctes, traitées dans le guide des critères de conception de la flottation sous pression et dans le guide 2026 complémentaire sur Franklin pour la pâte et le papier.
Questions fréquentes
Quel niveau de MES à l'influent doit faire choisir une FAD plutôt qu'un décanteur pour une usine de pâte et papier de Dallas en 2026 ?
Pour les usines de Dallas-Fort Worth en 2026, la FAD devient le meilleur clarificateur primaire lorsque les MES de l'influent dépassent environ 800 à 1 200 mg/L, lorsque la récupération des fibres ou des charges a une valeur économique, ou lorsque le temps de séjour hydraulique doit rester sous 20 à 30 minutes (plages de conception sectorielles, 2026). En dessous de 800 mg/L sur un flux à dominante décantable, un décanteur lamellaire reste l'option au CAPEX le plus bas.
Comment la 40 CFR Part 430 influence-t-elle le choix entre FAD et décanteur pour une usine de Dallas autorisée par la TCEQ ?
Les sous-parties B (kraft non blanchi), J (kraft blanchi) et L (carton) de la 40 CFR Part 430 fixent des limites de DBO5, MES et pH par sous-catégorie, et la TCEQ les met en œuvre via le programme TPDES avec une protection supplémentaire contre l'étiage dans le bassin de la Trinity (conformément à la 40 CFR Part 430 et aux règles TPDES de la TCEQ, en vigueur en 2026). L'effluent primaire d'une FAD ne nécessite généralement qu'un polissage biologique pour respecter les limites de la sous-partie J, tandis que l'effluent d'un décanteur exige souvent des étapes biologique et tertiaire.
Quelle est la période de retour 2026 typique pour une FAD dans une usine OCC ou couchés de Dallas ?
Le retour se situe typiquement entre 12 et 24 mois pour les usines OCC et couchés qui récupèrent des fibres flottantes à une valeur de remplacement de 40 à 150 $ la tonne, sur la base d'une récupération FAD de 80 à 95 % et d'une production de 200 tonnes par jour (données terrain HydropureWater, 2026). Les usines de tissue et de kraft vierge, où la valeur de la fibre est plus faible, affichent généralement un retour de 3 à 5 ans, porté par la régularité de l'effluent et les crédits de réutilisation de l'eau.
La FAD ou un décanteur traite-t-il les limites d'AOX de la sous-partie J de la 40 CFR Part 430 ?
Ni la FAD ni un décanteur gravitaire ne traitent les limites d'AOX ou de composés chlorés seuls, celles-ci exigent un polissage biologique ou chimique en aval. Le choix du clarificateur primaire influe sur la charge transmise à cette étape de polissage, et non sur la limite d'AOX elle-même (conformément à la sous-partie J de la 40 CFR Part 430).