Pourquoi le cadre 40 CFR 433 change la question FAD contre décanteur à Lanett
Pour les usines de métallurgie de Lanett, en Alabama, le choix entre un système de flottation à air dissous (FAD) et un décanteur gravitaire est dicté par 40 CFR 433, la norme fédérale catégorielle de prétraitement pour la catégorie « Metal Finishing », qui fixe des limites de rejet en moyenne journalière et en moyenne mensuelle pour les métaux totaux (cuivre, nickel, chrome total, zinc, plomb, cadmium), les huiles et graisses (H&G), les matières en suspension (MES) et le pH sur tout effluent envoyé à une station d'épuration publique (POTW) telle que la station d'épuration de la ville de Lanett. Les valeurs de référence 2026 que la plupart des acheteurs verront dans leur renouvellement d'autorisation sont un maximum journalier de 52 mg/L pour les H&G et de 86 mg/L pour les MES, avec un plafond de 2,0 mg/L en maximum journalier pour le chrome total et de 3,0 mg/L pour le nickel selon 40 CFR 433.16 — des valeurs qu'un décanteur primaire doit être capable de respecter de manière constante avant qu'une goutte d'eau ne quitte le site. Le chrome et le nickel étant réglementés en tant que métaux totaux, la seule façon d'atteindre ces valeurs avec un dispositif de séparation physique consiste d'abord à convertir le métal dissous en hydroxyde insoluble par ajustement du pH (typiquement à pH 9–9,5), puis à coaguler ; autrement dit, le choix entre une FAD et un décanteur lamellaire revient à décider à quel étage de la chaîne de traitement le floc chargé en métal est éliminé, et non s'il faut l'éliminer. Le tissu industriel de Lanett — animé par WestPoint Home, WestRock et un ensemble d'ateliers de finition métallique le long du corridor I-85 — partage le même point de rejet vers la POTW du comté de Chambers, de sorte que la même arithmétique de conformité s'applique à toute usine envoyant ses eaux usées vers cet exutoire.
À quoi ressemble réellement une eau usée de métallurgie à Lanett
Un effluent typique de métallurgie à Lanett est un mélange de cinq fractions distinctes, et le choix technologique découle de la fraction dominante. La première fraction est l'huile résiduelle libre écrémée à la surface des presses d'emboutissage et des déversements de machines à laver, d'une densité d'environ 0,85 g/mL, qui remonte physiquement dans tout bassin au repos. La deuxième est le liquide de coupe synthétique et semi-synthétique en émulsion provenant des bacs de CN, stabilisé par des tensioactifs de sorte que les gouttelettes restent dans la plage 5–20 microns et ne décantent jamais sous l'effet de la gravité. La troisième est le floc d'hydroxyde métallique issu du dégraissage alcalin et du prétraitement au phosphate de zinc, qui forme une boue dense brun-vert et qui décante facilement lorsque la chimie est correcte. La quatrième est l'eau de rinçage au chrome hexavalent issue des chaînes de placage, qui doit être réduite chimiquement (généralement par du bisulfite de sodium ou du sulfate ferreux à pH acide) en chrome trivalent, puis précipité à pH contrôlé en Cr(OH)3 avant qu'une FAD ou un décanteur ne puisse le capturer. La cinquième est la limaille d'usinage et les MES d'ébavurage, réellement décantables mais chargées en fluide de coupe adhérent. Selon le principe formulé par Komline-Sanderson, la FAD s'applique au mieux aux matières « qui décantent normalement lentement, qui persistent en suspension ou qui ont tendance à flotter » — exactement les fractions de fluide de coupe et d'huile résiduelle. Le principe du décanteur selon Ecologix est que les décanteurs reposent sur la sédimentation gravitaire ; ils traitent donc bien les fractions d'hydroxyde métallique et de limaille, mais sont insuffisants sur les huiles émulsifiées, dont les gouttelettes passent simplement par-dessus le déversoir.
Comment une FAD et un décanteur fonctionnent réellement, côte à côte
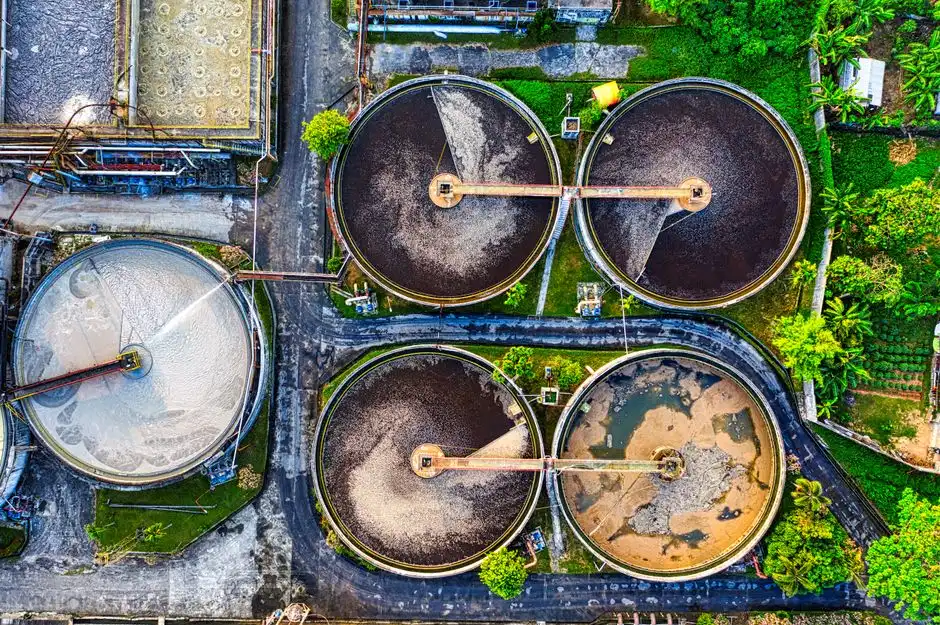
Une FAD sature un courant de recirculation pressurisé (typiquement 20–30 % du débit) en air à 60–80 psig dans un saturateur à garnissage, puis libère ce courant au travers d'une vanne pointeau ou d'un éjecteur à l'entrée de la FAD, ce qui génère des microbulles de 30–50 microns qui se fixent sur les particules conditionnées par floculation et les élèvent vers la surface (clearwaterind.com). Un écumeur à pale racle ensuite le matelas flottant vers une trémie d'extraction, tandis qu'une vis de fond récupère les solides lourds décantables tombés dans la zone de collecte — une conception à double extraction qu'aucun décanteur conventionnel ne peut égaler. La FAD de la série ZSQ d'HydropureWater reprend cette même architecture hydraulique en construction inox 304, avec des options en inox 316 et en polypropylène pour les effluents de placage corrosifs. Un décanteur conventionnel ou lamellaire, en revanche, est un bassin au repos dont le temps de séjour se mesure en heures : les solides décantables chutent vers un lit de boue sous l'effet de la loi de Stokes, les écumes de surface sont mal extraites par un pont racleur rotatif ou un écumeur de rive, et la boue est poussée vers une trémie centrale. Le décanteur lamellaire haute efficacité d'HydropureWater utilise des plaques inclinées qui raccourcissent le trajet effectif de décantation et portent les taux de charge superficielle à 20–40 m/h, ce qui permet à un lamellaire de rivaliser avec une FAD en termes d'encombrement. Sur les matériaux de construction, les cuves FAD sont typiquement en inox 304 avec des options inox 316 ou polypropylène pour les bains de placage, tandis que les décanteurs peuvent être en acier carbone revêtu époxy ou en inox pour la même fonction (selon komline.com sur les options de construction). Sur l'encombrement, une FAD paquetée de 50 GPM (~11 m³/h) avec conditionnement chimique tient dans environ 3 m × 6 m, alors qu'un décanteur conventionnel équivalent à un taux de surverse de 1–2 m/h exige une cuve de l'ordre de 30–50 m² — un ouvrage en béton coulé, et non un skid prêt à raccorder.
Performances d'abattement : huiles, MES et métaux sur effluents réels
Sur les effluents à forte teneur en huile, la FAD affiche 95 % d'abattement des H&G contre 70 % pour un décanteur sur le même affluent (ecologixsystems.com), ce qui correspond à la plage que doit viser une usine de Lanett équipée d'une machine à laver. Sur les MES, une FAD avec conditionnement polymère atteint typiquement 85–95 % d'abattement sur les eaux usées de finition métallique, contre 70–90 % pour un décanteur lamellaire avec coagulant sur le même effluent — différence due à l'incapacité du lamellaire à capturer les particules colloïdales et les particules enrobées d'huile, que les microbulles d'une FAD peuvent fixer. Sur les métaux totaux, les deux technologies se situent dans la plage 80–95 % d'abattement dès que l'ajustement de pH et la coagulation en amont sont corrects, car les hydroxydes précipités Cu(OH)2, Ni(OH)2 et Zn(OH)2 sont denses et décantables quel que soit le dispositif physique qu'ils atteignent. Cette convergence explique pourquoi la contrainte décisive dans le choix technologique porte presque toujours sur la fraction huileuse et colloïdale, et non sur les métaux dissous. Le fluide de coupe émulsifié constitue le point bloquant pour les décanteurs : les gouttelettes, stabilisées par les tensioactifs, ne coalescent pas et restent indéfiniment en suspension, franchissant le déversoir d'un décanteur pour rejoindre le réseau de la POTW.
| Fraction de polluant | Abattement FAD (typique) | Abattement décanteur lamellaire (typique) | Limite 40 CFR 433 applicable |
|---|---|---|---|
| Huile libre résiduelle | 90–95 % | 50–70 % | H&G 52 mg/L max journalier |
| Fluide de coupe / MWF en émulsion | 85–95 % | 20–40 % | H&G 52 mg/L max journalier |
| Floc d'hydroxyde métallique décantable | 80–90 % | 85–95 % | Cr total 2,0 mg/L, Ni 3,0 mg/L max journalier |
| MES colloïdales (post-coagulation) | 85–95 % | 70–85 % | MES 86 mg/L max journalier |
| Chrome hexavalent (post-réduction en Cr³⁺) | 85–95 % | 80–90 % | Cr total 2,0 mg/L max journalier |
Matrice de comparaison FAD contre décanteur pour la métallurgie
La matrice ci-dessous est le document à transmettre à la direction. Les lignes correspondent aux fractions de polluants réellement générées par une usine de Lanett, les colonnes aux deux technologies, et la colonne de droite indique la fraction qui doit guider le choix technologique. La configuration hybride FAD + lamellaire — FAD en première étape pour extraire l'huile et faire flotter les MES colloïdales, lamellaire en seconde étape pour polir la boue d'hydroxyde métallique — constitue le défaut recommandé pour toute usine produisant à la fois des effluents d'huile et de boues métalliques, ce qui représente la majorité des sites de métallurgie du corridor du comté de Chambers.
| Paramètre | FAD | Décanteur gravitaire / lamellaire | Affectation recommandée |
|---|---|---|---|
| Huile libre résiduelle | Excellent (90–95 %) | Médiocre (50–70 %) | FAD |
| Fluide de coupe / MWF en émulsion | Excellent (85–95 %) | Faible (20–40 %) | FAD |
| Floc d'hydroxyde métallique décantable | Bon (80–90 %) | Excellent (85–95 %) | Lamellaire |
| MES colloïdales (post-coagulation) | Excellent (85–95 %) | Bon (70–85 %) | FAD |
| Eau de rinçage chrome hexavalent (post-réduction) | Bon (85–95 %) | Bon (80–90 %) | Au choix (après la chimie) |
| Encombrement par m³/h | ~0,2–0,3 m² (skid) | ~0,5–1,0 m² (cuve génie civil) | FAD en site existant ; lamellaire en site neuf |
| CAPEX par m³/h (estimatif 2026) | Plus élevé (cinq chiffres moyens à six chiffres bas en USD) | ~40–60 % du CAPEX FAD | Lamellaire pour sites où le CAPEX seul prime |
| Postes OPEX dominants | Air comprimé, kWh pompe de recirculation, polymère | Coagulant, évacuation des boues | Lamellaire si l'air comprimé est limité ; FAD si le polymère est peu coûteux |
| Délai d'installation type | Quelques jours (skid prêt à raccorder) | Quelques semaines à mois (cure du béton) | FAD pour rétrofit rapide |
| Production de boues | Flottant peu épais (2–4 % MS) + sédiment lourd | Sous-verse épaisse (3–6 % MS) | Lamellaire si filtre presse en aval |
Trois scénarios d'usines à Lanett et l'unité primaire recommandée
Scénario A — Atelier d'usinage CN avec machine à laver, sans placage. L'eau usée est dominée par l'huile résiduelle et le fluide de coupe synthétique, avec des MES issues du meulage et un faible apport d'hydroxyde métallique du lavage alcalin. L'unité primaire recommandée est une FAD paquetée, dimensionnée dans la gamme 4–300 m³/h de la série ZSQ, avec conditionnement polymère sur le tube de floculation et aucun décanteur en aval. La limite 40 CFR 433 applicable est H&G à 52 mg/L max journalier, valeur sur laquelle la FAD fait l'essentiel du travail. En termes de dimensionnement, une FAD paquetée monobloc couvre les débits jusqu'à 66 GPM (~15 m³/h) ; au-delà, une configuration modulaire à deux skids constitue la norme (clearwaterind.com COMPACT DAF).
Scénario B — Chaîne de placage avec chrome hexavalent, phosphate de zinc et nickel. L'effluent est issu d'un train séquencé lavage-rinçage à forte teneur en métaux dissous, avec un apport d'huile émulsifiée provenant de l'accrochage et du drainage de la machine à laver. Le train doit comprendre une réduction du Cr(VI) à pH 2–2,5 par bisulfite, puis un ajustement du pH à 9–9,5 pour la précipitation des hydroxydes de Cu, Ni, Zn et Cr(III), et enfin la FAD pour la fraction huileuse et flottable. La limite applicable est chrome total à 2,0 mg/L max journalier. La configuration recommandée est une FAD en première étape suivie d'un décanteur lamellaire de polissage pour la boue d'hydroxyde métallique, l'ensemble des boues étant envoyé sur un filtre presse pour déshydratation jusqu'à 25–35 % de siccité.
Scénario C — Emboutissage et finition mixtes avec usinage léger. Les débits sont intermittents et faibles, typiquement inférieurs à 20 m³/h, avec des rejets par lots depuis les lavages de presses et une petite cellule CN. L'unité recommandée est un skid FAD paqueté unique, avec un lamellaire en aval uniquement si des essais jar-test sur composite 24 heures montrent un report de solides décantables supérieur à 200 mg/L. La limite 40 CFR 433 applicable est MES à 86 mg/L max journalier, la charge métallique étant faible et la fraction d'huile modérée. Une analyse comparative filtre presse contre centrifugeuse mérite lecture avant de spécifier la ligne de déshydratation, car l'économie OOM bascule avec les objectifs de siccité.
Ordre de grandeur des coûts 2026 : FAD, lamellaire et skids hybrides
Fourchettes CAPEX indicatives pour 2026, destinées au premier échange budgétaire avec la direction et non à une cotation fournisseur : une FAD paquetée de 10–30 m³/h se situe typiquement dans le bas de la fourchette à six chiffres en USD, une FAD de 30–80 m³/h dans le milieu de la fourchette à six chiffres, et un décanteur lamellaire de capacité comparable typiquement à 40–60 % du CAPEX FAD, du fait de l'absence de compresseur d'air, de saturateur et de pompe de recirculation. Un skid hybride FAD + lamellaire ajoute environ 50–70 % au CAPEX de la FAD seule, mais offre généralement le plus faible risque de conformité sur un effluent mixte relevant de 40 CFR 433, car les limites H&G et MES sont tenues par l'étage FAD et la boue d'hydroxyde métallique est captée et épaissie par le lamellaire. Côté OPEX, une FAD consomme de l'air comprimé et de l'énergie de pompage en recirculation, ainsi que du polymère, tandis qu'un décanteur lamellaire est dominé par la dose de coagulant et le coût d'évacuation des boues ; la comparaison doit être conduite qualitativement au regard du tarif kWh et du contrat polymère propres à l'usine plutôt qu'au travers de chiffres de kWh reconstitués. La discussion CAPEX reste incomplète sans la ligne de déshydratation aval — un filtre presse à plateaux pour la déshydratation des boues en est le couplage standard, et le système automatique de dosage des réactifs amont est ce qui maintient la chimie dans la plage permettant à la FAD comme au lamellaire d'atteindre leur abattement nominal. Pour un repère métaux en Alabama hors comté de Chambers, le guide FAD contre décanteur pour Fairhope reprend la même arithmétique sur un profil d'effluent des comtés Mobile-Baldwin.
Liste de vérification avant la signature du bon de commande
- Prélever des échantillons représentatifs et réaliser des essais jar-test. Un composite 24 heures de chaque drain process, testé au laboratoire du fournisseur en FAD et en lamellaire, déterminera le dispositif qui l'emporte réellement sur l'effluent. Komline-Sanderson note explicitement qu'un « simple test de laboratoire détermine généralement si l'usage d'une FAD est envisageable » (komline.com), et la même logique s'applique au dimensionnement d'un lamellaire.
- Mettre en regard les limites 40 CFR 433 et vos données d'effluent. Identifier la limite contraignante — H&G, MES, chrome total ou nickel — car ce chiffre unique détermine l'unité primaire et la chimie en amont.
- Vérifier la disponibilité des utilités. Une FAD exige de l'air comprimé à 60–80 psig, une pompe de recirculation et un tube de floculation ; un lamellaire n'exige que des pompes à boues. Coût de l'énergie, disponibilité d'air comprimé et charge au sol dans le comté de Chambers doivent être vérifiés avant l'arrivée du skid.
- Valider la gestion aval des boues. Le flottant FAD et la sous-verse du lamellaire partent sur filtre presse, sac de déshydratation ou enfouissement. Confirmer la capacité aval — un filtre presse à plateaux pour la déshydratation des boues en est le couplage type — avant de dimensionner l'unité primaire, sinon l'exploitation se fera au rythme de bennes 30 yards de boues liquides.
- Croiser avec la lecture régionale. Une référence adjacente utile est le guide de conformité au prétraitement 2026 pour les sites miniers et métallurgiques près de North Little Rock, qui reprend la même arithmétique 40 CFR 433 sous un habillage réglementaire différent.
Questions fréquentes
FAD ou décanteur pour la métallurgie — quel choix l'emporte ?
La FAD l'emporte sur les huiles libres, les fluides de coupe émulsifiés et les MES colloïdales ; un décanteur lamellaire ou gravitaire l'emporte sur les boues denses d'hydroxyde métallique. Pour un effluent mixte de métallurgie — qui décrit la plupart des sites de Lanett — la recommandation dominante pour 2026 est une configuration hybride FAD puis lamellaire, dimensionnée sur les limites 40 CFR 433.
Un effluent de FAD ou de décanteur peut-il respecter 40 CFR 433, normes catégorielles de prétraitement pour la finition des métaux ?
Oui. Les effluents d'une FAD comme d'un lamellaire peuvent respecter les limites H&G (52 mg/L max journalier), MES (86 mg/L max journalier) et métaux totaux (Cr 2,0 mg/L, Ni 3,0 mg/L max journalier) au titre de 40 CFR 433, à condition d'être associés à un ajustement de pH correct, à une réduction du Cr(VI) et à une chimie de coagulant adaptée. La FAD constitue le choix le plus sûr par défaut, car elle traite les fractions d'huile et de fluide de coupe qu'un décanteur laisse passer.
Quelle différence d'encombrement entre un skid FAD de 50 GPM et un décanteur équivalent ?
Un skid FAD paqueté de 50 GPM (~11 m³/h) avec conditionnement chimique tient dans environ 3 m × 6 m. Un décanteur conventionnel équivalent à un taux de surverse de 1–2 m/h exige une cuve génie civil de 30–50 m² — béton, ferraillage et cure, et non un skid.
Quel ordre de grandeur CAPEX en 2026 pour un décanteur primaire en métallurgie ?
Une FAD paquetée de 10–30 m³/h se situe typiquement dans le bas de la fourchette à six chiffres USD, une FAD de 30–80 m³/h dans le milieu de la fourchette à six chiffres, et un lamellaire de capacité comparable à environ 40–60 % du CAPEX FAD. Un hybride FAD + lamellaire ajoute environ 50–70 % au chiffre FAD seule.
Une FAD et un décanteur peuvent-ils être utilisés ensemble ?
Oui, et pour les effluents mixtes de métallurgie la configuration hybride FAD puis lamellaire est la recommandation dominante pour 2026. La FAD extrait huile, fluide de coupe et MES colloïdales ; le lamellaire polit la boue d'hydroxyde métallique et l'épaissit pour le filtre presse aval.