Ce que traite réellement une usine de métallurgie de transformation à Gallaway
Un atelier de métallurgie de transformation à Gallaway n'exploite pas un seul flux d'eaux usées : il en exploite quatre qui se mélangent au sol avant même d'atteindre le prétraitement. Le choix entre la flottation à air dissous (DAF) et un décanteur conventionnel découle de ces quatre flux, et la pire erreur consiste à dimensionner les équipements à partir d'un échantillon composite qui les masque.
Le premier flux est l'huile libre et les lubrifiants issus de l'emboutissage, de l'usinage et des opérations de tronçonnage. L'huile de ressuage remonte à la surface du bassin tampon dès les cinq premières minutes et varie de 200 mg/L par temps calme à 2 000 mg/L lorsqu'un bac d'émulsion déborde. Le deuxième flux est l'huile émulsifiée et les tensioactifs provenant des bains de lavage de pièces. Ces gouttelettes, inférieures à 20 microns, sont stabilisées par des détergents : c'est la raison pour laquelle un décanteur gravitaire, parfait sur le papier, produit une surverse trouble. Le troisième flux est le floc d'hydroxyde métallique en suspension, généré lorsque le pH de l'eau de rinçage est ajusté avec de la NaOH ou de la chaux — un floc léger et peu dense qui sédimente lentement et concentre l'essentiel de la charge en zinc, plomb, cuivre et nickel. Le quatrième flux est la limaille fine et les grains abrasifs provenant des tronçonneuses et des rectifieuses planes, typiquement 50–500 mg/L de MES minérales qui sédimentent facilement mais érodent les turbines de pompe.
L'affluent composite typique arrivant au prétraitement d'un transformateur de taille moyenne à Gallaway présente des concentrations en huiles et graisses de 200–2 000 mg/L, des MES de 100–1 000 mg/L, un pH qui oscille entre 5 et 11 selon les équipes, et des métaux dissous dominés par le zinc issu du rinçage de galvanisation et le cuivre issu des fluides d'usinage. L'huile émulsifiée est l'ennemi des décanteurs gravitaires : les gouttelettes de 1–20 microns ne flottent ni ne sédimentent à aucun temps de séjour hydraulique raisonnable sans microbulles ou chimie agressive. La plupart des sites de Gallaway sont raccordés à la POTW de la MLG&WWTA (Memphis Light, Gas & Water Division), qui applique ses propres limites locales, identiques ou plus strictes que les normes catégorielles fédérales.
Le plancher réglementaire : 40 CFR 433 et limites locales qui orientent le choix
Les normes catégorielles Metal Finishing du 40 CFR 433 fixent les plafonds journaliers maximaux que toute installation de prétraitement doit respecter avant rejet vers une POTW. Pour la métallurgie de transformation, les paramètres contraignants sont les huiles et graisses à 52 mg/L, les MES à 97 mg/L, les métaux totaux à 0,69 mg/L pour le plomb, 4,5 mg/L pour le cuivre et 4,0 mg/L pour le zinc (selon EPA 40 CFR 433). Le programme de prétraitement local de la MLG&WWTA applique ces mêmes plafonds et ajoute des surtaxes pour les excès d'huiles et graisses, de MES et de métaux à forte concentration. Un dépassement coûte donc deux fois : une fois en surtaxes, une fois en risque sur l'autorisation de rejet.
Une ligne basée uniquement sur un décanteur, appliquée à un flux de travail des métaux, peinera à respecter le plafond de 52 mg/L d'huiles et graisses, car les huiles émulsifiées ne décantent pas. Une DAF avec dosage de coagulant, ajustement du pH à 8,5–9,5 et flocculant polymère anionique atteint régulièrement 52 mg/L d'huiles et graisses et abaisse les MES sous 30 mg/L en une seule étape. C'est pourquoi le guide de conformité sur le prétraitement minier et métallurgique aux États-Unis considère la DAF comme le traitement primaire par défaut pour cette catégorie. L'EPA a mis à jour les méthodes d'analyse sur la période 2024–2026 : les huiles et graisses sont désormais rapportées selon la méthode 1664A (HEM, traitement sur gel de silice), et les méthodes métaux (200.8/6020) présentent des limites de détection plus basses qui renforcent la preuve de conformité. La surveillance des PFAS a également atteint les ateliers de finition des métaux utilisant des suppresseurs de brouillard ou des stabilisants de bain de galvanisation à base de PFAS, et les exigences de déclaration s'étendent désormais à ces analytes lorsque les seuils de concentration sont dépassés.
| Paramètre | Maximum journalier 40 CFR 433 (mg/L) | Limite locale MLG&WWTA (typique) | Conséquence sur le choix technologique |
|---|---|---|---|
| Huiles et graisses | 52 | 50–52 | L'huile émulsifiée impose la DAF ou une rupture d'émulsion chimique avant tout décanteur |
| MES | 97 | 50–100 | Les deux technologies y parviennent avec une chimie adaptée ; les lamelles améliorent l'étape de polissage |
| Plomb | 0,69 | 0,5–0,69 | Contrôle du pH et précipitation des hydroxydes requis quel que soit le décanteur choisi |
| Cuivre | 4,5 | 2,0–4,5 | Surtaxe appliquée au-delà de 2,0 mg/L à la MLG&WWTA ; les flottants DAF captent le cuivre lié |
| Zinc | 4,0 | 2,0–4,0 | Métal dominant sur la plupart des sites de Gallaway ; le floc d'hydroxyde conditionne la production de boues |
| pH | 5,0–10,0 (en continu) | 6,0–9,5 | Dosage de NaOH standard ; le TSH du décanteur doit permettre la stabilisation du pH |
Fonctionnement d'une DAF et d'un décanteur sur ce type de flux
Une unité DAF est un bassin de flottation, et non de décantation. Un courant de recirculation pressurisé, typiquement 20–30 % de l'effluent clarifié, est saturé en air à 60–80 psig, puis libéré par des soupapes à aiguille ou des buses spécifiques dans la zone de contact, générant des microbulles de 30–50 microns (selon les spécifications DAF de Clearwater Industries, 2026). Ces bulles se fixent aux gouttelettes d'huile et aux solides pré-floculés, puis les élèvent à la surface en 3–5 minutes. Un écumeur à raclette pousse les boues flottantes vers une goulotte de collecte, tandis que les boues d'hydroxyde métallique plus lourdes sédimentent dans une vis d'extraction ou une trémie de fond. Le temps de séjour hydraulique dans la zone de flottation est typiquement de 15–25 minutes, avec un temps de séjour total dans le bassin inférieur à 30 minutes. L'affluent de la DAF nécessite presque toujours un coagulant (alun, PAC ou chlorure ferrique), un ajustement du pH à 8,5–9,5 pour la précipitation des métaux, et un polymère anionique à 1–5 mg/L pour constituer un floc flottant.
Un décanteur repose uniquement sur la gravité. Dans un décanteur circulaire ou un bassin à lamelles (plaques inclinées), la différence de densité et le poids du floc font le travail. Les plaques lamellaires raccourcissent le trajet de décantation effectif et portent la charge surfacique à 20–40 m/h (selon la fiche produit lamellaire HydropureWater), ce qui explique pourquoi une lamelle compacte peut polir un flux qu'un décanteur circulaire dix fois plus grand peine à traiter. La contrainte tient au TSH : un décanteur nécessite typiquement 1–2 heures de temps de séjour hydraulique pour la même charge surfacique, et il ne peut pas extraire l'huile, car l'huile émulsifiée traverse le bassin tandis que l'huile libre s'écume en surface sans raclage mécanique sauf ajout d'un écumeur à courroie. Un décanteur lamellaire haute efficacité HydropureWater est conçu pour capturer les flocs d'hydroxyde et les solides en boucle de recirculation, et non pour servir de dispositif principal d'extraction d'huile. Un système de flottation à air dissous (DAF) ZSQ remplit les deux fonctions, ce qui explique pourquoi ces deux technologies se complètent plus qu'elles ne se remplacent.
Comparaison directe : DAF contre décanteur pour la métallurgie de transformation en 2026
Voici la matrice de paramètres que la plupart des pages fournisseurs omettent. Les valeurs s'appuient sur les spécifications d'équipements DAF de Clearwater Industries (2026), la gamme ZSQ HydropureWater (4–300 m³/h, 13 modèles standards) et des données terrain issues d'installations de prétraitement en métallurgie de transformation. L'emprise au sol est normalisée pour un débit nominal de 10 m³/h (44 GPM), ce qui permet une mise à l'échelle linéaire.
| Paramètre | DAF (ZSQ / Compact) | Décanteur lamellaire | Décanteur circulaire |
|---|---|---|---|
| Abattement huiles et graisses | 85–95 % | 10–30 % (huile libre uniquement) | 10–25 % (huile libre uniquement) |
| Traitement des huiles émulsifiées | Excellent avec chimie adaptée | Faible — traverse le bassin | Faible — traverse le bassin |
| Abattement MES | 70–90 % | 80–95 % | 60–85 % |
| Charge surfacique (m/h) | 5–15 (zone de flottation) | 20–40 (base lamellaire) | 1–2 (base circulaire) |
| TSH | 15–30 min | 60–120 min | 90–180 min |
| Emprise au sol à 10 m³/h | 2–4 m² (sur skid) | 3–6 m² (pack lamellaire) | 15–25 m² |
| Fourchette CAPEX (packagée) | 40 000–120 000 USD | 15 000–50 000 USD | 25 000–80 000 USD |
| OPEX (réactifs + énergie + boues) | 0,20–0,50 USD par m³ | 0,10–0,30 USD par m³ | 0,10–0,30 USD par m³ |
| Conformité 40 CFR 433 huiles et graisses prête à l'emploi | Oui | Non — DAF ou CPI en amont requis | Non — DAF ou CPI en amont requis |
| Production de boues (matières sèches) | 3–6 % de siccité après filtre-presse | 1–3 % (épaississement requis) | 1–3 % (épaississement requis) |
La DAF l'emporte sur les huiles et graisses, les huiles émulsifiées, l'emprise au sol par m³/h et la conformité prête à l'emploi au plafond de 52 mg/L. Le décanteur lamellaire l'emporte sur la capture des boues de métaux dissous, la consommation de polymère (la recirculation des boues réduit la consommation de polymère jusqu'à 30 %) et la limpidité du polissage pour les boucles de réutilisation. L'analyse honnête de la matrice montre que la formulation binaire est erronée pour 2026 : la plupart des transformateurs de Gallaway exploitent un système de flottation à air dissous (DAF) ZSQ en traitement primaire et une petite lamelle en polissage, avec une filtre-presse à plateaux pour traiter les boues combinées.
Quand un décanteur seul est le bon choix
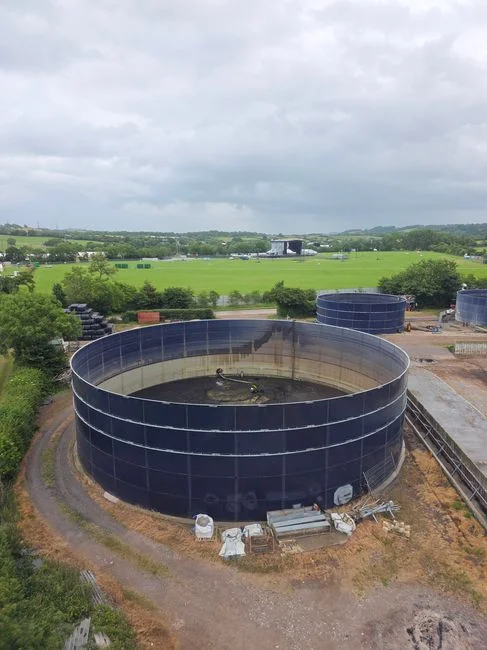
Un décanteur n'est pas une mauvaise technologie : c'est l'outil inadapté au mauvais flux. Il existe trois scénarios à Gallaway où un décanteur lamellaire ou circulaire constitue l'unité primaire pertinente, et un ingénieur qui les ignore surdimensionnera un équipement qui ne justifie pas son coût.
Premièrement, le flux est déjà exempt d'huile — par exemple une ligne de rinçage d'anodisation propre dont le lavage de pièces est isolé en amont, ou une étape de polissage post-DAF dans une boucle de réutilisation d'eau. Dans ce cas, un décanteur lamellaire haute efficacité HydropureWater est la solution la plus rentable pour capturer les flocs d'hydroxyde et protéger les filtres multicouches ou d'ultrafiltration en aval. Deuxièmement, l'usine est contrainte en espace sur une ligne à faible charge solide et l'OPEX chimique domine le budget. La lamelle avec recirculation des boues peut réduire la consommation de polymère jusqu'à 30 % (selon la fiche produit HydropureWater), ce qui compte pour un atelier de 50–100 m³/j où le polymère coûte 0,08–0,15 USD par m³. Troisièmement, un projet de réutilisation d'eau à 70–80 % où le décanteur constitue la deuxième étape après la DAF et avant le filtre multicouche ou l'ultrafiltration : la charge surfacique élevée de la lamelle la rend idéale pour polir un effluent de DAF qui respecte déjà le plafond d'huiles et graisses.
Le quatrième cas mérite un avertissement. Un site greenfield sans étape d'extraction d'huile existante et un flux mixte emboutissage/usinage/lavage ne doit pas installer un décanteur comme unique unité primaire. Même avec un séparateur huile-eau à plaques coalescentes (CPI) ou à plaques parallèles en amont, un décanteur n'atteindra pas de manière fiable 52 mg/L d'huiles et graisses sur un flux dont la stabilité d'émulsion varie selon les équipes. Le guide comparatif DAF contre décanteur pour les usines de métallurgie de transformation à Avilla défend la même position pour un autre atelier du Mid-South.
Configuration recommandée et CAPEX/OPEX pour une usine typique de Gallaway
Pour une ligne de métallurgie de transformation à 20 m³/h avec 500 mg/L d'huiles et graisses et 400 mg/L de MES, la liste d'équipements et la fourchette de coûts indicative se présentent comme suit. La ligne se compose d'un dégrilleur rotatif → bassin tampon (TSH 8–12 h) → dosage de réactifs (coagulant + NaOH/H₂SO₄ + polymère via un skid de dosage automatique) → DAF ZSQ (15–25 m³/h) → décanteur lamellaire (~5 m² de surface de plaques) → filtre multicouche ou UF pour la réutilisation → filtre-presse à plateaux pour la déshydratation des boues. Les boues de DAF et les sous-flux de la lamelle se combinent dans une cuve de stockage des boues et alimentent la presse à 3–6 % de matières sèches.
| Équipement | Taille pour 20 m³/h | Matériau | CAPEX (USD) | Poste d'OPEX |
|---|---|---|---|---|
| Skid DAF ZSQ | 20 m³/h | inox 304 standard, inox 316 en option | 60 000–100 000 | Polymère 1–5 mg/L ; énergie pompe de recirculation |
| Décanteur lamellaire | 5 m² de surface de plaques | PP / inox 304 | 20 000–40 000 | Pompe de recirculation des boues |
| Filtre-presse à plateaux | Chambre 5–10 ft³ | PP / fonte | 25 000–80 000 | Remplacement des toiles, évacuation |
| Skid de dosage automatique | 3 pompes (coagulant, pH, polymère) | PE / PVC | 8 000–18 000 | Réactifs 0,15–0,40 USD par m³ |
| Bassin tampon | 160–240 m³ | Béton / acier revêtu | 40 000–90 000 | Énergie d'aération ou d'agitation |
| Filtre multicouche (optionnel) | 20 m³/h | PRV / acier caoutchouté | 15 000–35 000 | Eau de rétrolavage 3–5 % du débit |
Ordre de grandeur de l'OPEX à 20 m³/h sur 16 h/j : dosage de réactifs 0,15–0,40 USD par m³, énergie 0,05–0,12 USD par m³, évacuation des boues conditionnée par la production de la filtre-presse à 3–6 % de siccité. Pour un atelier à 20 m³/h fonctionnant 16 h/j, l'OPEX annuel total se situe dans la fourchette 35 000–80 000 USD, dominée par le coût des réactifs et l'évacuation des boues.
Liste de vérification avant l'achat
Cinq points à verrouiller avant le premier appel fournisseur, dans l'ordre où ils vous permettront d'économiser de l'argent.
- Échantillonner le flux sur une équipe complète. Prélever des échantillons composites toutes les deux heures pendant trois jours, avec des prises au démarrage, en milieu d'équipe et en fin d'équipe. Analyser les huiles et graisses (HEM, méthode 1664A), les MES, les variations de pH, le débit instantané de pointe et un panel de métaux incluant zinc, plomb, cuivre et nickel. Un seul composite masque la variation de stabilité d'émulsion qui conditionne le dimensionnement de la DAF.
- Confirmer la voie de rejet. Rejet direct vers la POTW de la MLG&WWTA, prétraitement sur site uniquement avec rejet en surface, ou recyclage zéro rejet. Les boucles de recyclage nécessitent une chaîne de polissage (lamelle + filtre multicouche ou UF) dont les systèmes à rejet direct n'ont pas besoin.
- Décider du matériau de construction. L'inox 304 convient à la plupart des flux de métallurgie de transformation en pH neutre à alcalin. L'inox 316 est requis pour les rinçages à forte teneur en chlorures (souvent au-dessus de 200 mg/L Cl⁻) et pour les rinçages de décapage acide. Le polypropylène convient aux bains de décapage très acides où l'inox se corroderait.
- Confirmer la charge au sol et la hauteur sous plafond. Un skid DAF packagé mesure typiquement 4–5 m de long, 2–2,5 m de large et 2,5 m de haut. Le DAF monobloc au format COMPACT gère des débits allant jusqu'à 66 GPM (15 m³/h) (selon Clearwater Industries, 2026) ; au-delà, on passe à une configuration modulaire à deux skids qui demande plus de hauteur et d'emprise au sol.
- Vérifier le traitement final des boues. Si l'évacuation est coûteuse dans la zone de Gallaway, dimensionner la filtre-presse à plateaux pour une siccité de 4–6 %, et non 2–3 %. Cette seule décision peut réduire le volume annuel de boues de 40 %.
Questions fréquentes
Un décanteur peut-il satisfaire seul à 40 CFR 433 pour une usine de métallurgie de transformation ?
Rarement. Un décanteur satisfera le plafond de 97 mg/L de MES sur la plupart des flux avec une chimie adaptée, mais le maximum journalier de 52 mg/L d'huiles et graisses exige que le décanteur élimine l'huile émulsifiée, ce que la gravité seule ne permet à aucun temps de séjour hydraulique réaliste. Une DAF en amont du décanteur est la configuration standard qui satisfait les deux valeurs, et une ligne ne comportant qu'un décanteur échoue généralement à la conformité sur les huiles et graisses dès le premier cycle d'autorisation.
Quelle quantité d'huile une DAF peut-elle éliminer d'un flux de travail des métaux ?
Une DAF correctement dimensionnée et chimiquement conditionnée, appliquée à un flux de métallurgie de transformation, élimine 85–95 % des huiles et graisses totales, avec un effluent résiduel typiquement inférieur à 20–30 mg/L pour un affluent de 200–2 000 mg/L (selon les données de performance DAF de Clearwater Industries, 2026). Les variables clés sont la dose de polymère, le contrôle du pH à 8,5–9,5 et le rapport air/solides dans le saturateur de recirculation, à régler lors des essais en jarre au démarrage.
L'inox 304 suffit-il pour les eaux usées de métallurgie de transformation, ou faut-il de l'inox 316 ?
L'inox 304 convient à la majorité des flux de métallurgie de transformation à pH neutre à alcalin et à faible teneur en chlorures. Passer à l'inox 316 lorsque les chlorures dépassent 200 mg/L (fréquent dans les rinçages de lavage de pièces qui récupèrent du sel de voirie, ou dans les rinçages de décapage acide après neutralisation), ou lorsque le flux dépasse 60 °C. Pour les bains de décapage fortement acides à pH inférieur à 2, le polypropylène ou l'acier au carbone caoutchouté est plus sûr que les deux nuances d'inox.
Quelle est la plus petite DAF packagée pertinente pour un atelier de Gallaway à 5–10 GPM ?
Un atelier à 5–10 GPM (1–2,3 m³/h) se situe en bas de la plage des DAF packagées et en haut de la plage des petites lamelles. Le DAF monobloc COMPACT de Clearwater accepte jusqu'à 66 GPM (selon Clearwater Industries, 2026), donc un atelier à 5–10 GPM est largement couvert par un seul skid. Prévoir 40 000–70 000 USD pour une petite DAF en inox 304, plus 15 000–30 000 USD pour une unité de polissage lamellaire si une boucle de réutilisation est prévue.
Faut-il un décanteur lamellaire derrière la DAF, ou la DAF suffit-elle ?
Pour un rejet direct vers la POTW de la MLG&WWTA au titre du 40 CFR 433, une DAF seule suffit généralement lorsqu'elle est correctement conditionnée : moins de 30 mg/L d'huiles et graisses et moins de 50 mg/L de MES dans l'effluent sont des valeurs courantes. Un décanteur lamellaire derrière la DAF est indiqué lorsque l'usine vise un recyclage des eaux de rinçage à 70–80 %, lorsque les MES de l'effluent de DAF restent au-dessus de 30–40 mg/L et sollicitent les filtres multicouches ou l'ultrafiltration en aval, ou lorsque le floc d'hydroxyde entraîne trop de zinc et de cuivre vers la POTW et déclenche des surtaxes. Pour un cadrage réglementaire plus large, le guide de conformité sur le prétraitement minier et métallurgique aux États-Unis couvre le paysage catégoriel global, et le guide DAF contre décanteur pour les usines minières et métallurgiques de Fairhope applique la même logique DAF + lamelle à un autre flux de la côte du Golfe.