Pourquoi les raffineries de Suppesville revoient leur traitement primaire en 2026
Les limites d'effluent de raffinerie fixées par la réglementation fédérale américaine 40 CFR Part 419, combinées aux référentiels NPDES sur les huiles et graisses de 10–15 mg/L dans la plupart des autorisations de rejet de Suppesville, obligent en 2026 les raffineurs, dépôts de stockage et mélangeurs d'huile de lubrification à remplacer des équipements patrimoniaux sous-dimensionnés (selon EPA 40 CFR Part 419). Dans le même temps, le corridor industriel de Suppesville subit une pression de réutilisation de l'eau de la part du fournisseur municipal, ce qui rend inacceptable un décanteur simple passe envoyant 50–70 % de ses MES à la rivière pour les sites visant le recyclage.
Le profil type des eaux usées pétrolières de Suppesville n'est pas un cas d'école. Le drainage des parcs de réservoirs libère des bouffées d'huile libre après de fortes pluies. La saumure du déssaleur véhicule des huiles et graisses émulsifiées stabilisées par des tensioactifs. Le tartre de corrosion, le sable et les fines de catalyseur portent les MES à 1 000–2 000 ppm. Les températures oscillent entre 25 °C dans les puisards d'eaux pluviales et 60–70 °C au déversement du déssaleur, ce qui modifie la viscosité de l'huile et la stabilité des émulsions dans le séparateur. Le déchargement des camions au terminal ajoute une bouffée supplémentaire à chaque poste. Un décanteur rectangulaire construit dans les années 1990 ne peut pas maintenir un taux de surverse stable face à cette variabilité.
La vraie question pratique en 2026 n'est donc pas « décanteur ou DAF » dans l'absolu : il s'agit de savoir quel appareil se place entre le séparateur API et l'étape biologique ou de réutilisation, et si le décanteur existant est le goulot d'étranglement ou si c'est une étape d'extraction d'huile libre qui manque. Les sites anciens de Suppesville qui rétrofitent des séparateurs API et décanteurs rectangulaires patrimoniaux sont ceux qui portent la vague actuelle de modernisation par DAF.
DAF contre décanteur en un coup d'œil : ce qui les distingue vraiment
La flottation à air dissous soulève les contaminants en surface grâce à des microbulles de 20–50 µm ; un décanteur laisse les solides lourds sédimenter par gravité. Cette seule différence mécanique explique pourquoi la DAF élimine 85–98 % des MES sur des effluents pétroliers tandis qu'un décanteur conventionnel atteint typiquement 50–70 % (selon les données DAF Corp FC Maximizer, 2025-08) et 85–90 % sur les unités rectangulaires RC UniMax (selon DAF Corp, 2025-08). Pour les effluents de Suppesville dominés par l'huile libre, les huiles et graisses émulsifiées et des MES de faible densité, la flottation l'emporte sur le contaminant qui compte vraiment.
| Paramètre | Flottation à air dissous (DAF) | Décanteur gravitaire conventionnel |
|---|---|---|
| Moteur de séparation | Microbulles de 20–50 µm se fixant à l'huile et au floc et les entraînant vers le haut (selon Clearwater S1 ; générateur de microbulles DAF Corp) | Sédimentation gravitaire des seuls solides lourds |
| Contaminant ciblé | Huile libre, FOG émulsifiées, MES de faible densité, sables légers | Solides décantables lourds (sable, tartre, grit) |
| Rendement d'élimination des MES | 85–98 % (selon DAF Corp FC Maximizer, 2025-08) | ~50–70 % typiquement sur flux de raffinerie |
| Exemple de performance | FC-150 : 2 000 ppm → 50 ppm à 500 gpm ; total filtrable à <20 ppm (selon DAF Corp S2) | 1 000 ppm → 300–500 ppm typiquement |
| Emprise au sol | Skid compact ; ≤66 gpm sur un seul skid, deux skids modulaires au-dessus (selon Clearwater S1) | Grand bassin béton, surface élevée par m³/h |
| Consistance des boues | Flotté à 2–4 % de siccité (selon DAF Corp S2) ; plus épais, plus facile à déshydrater | Sous-courant à 1–2 % de siccité ; liquide, volumineux |
| Consommation chimique | Ajustement de pH + coagulant + floculant polymère, Jar-test par effluent | Souvent aucune en décantation primaire ; polymère seulement pour l'épaississement |
| Élimination des huiles et graisses | Élevée ; traite les FOG émulsifiées via la chimie et la fixation sur les bulles | Faible sur huile émulsifiée ; seulement l'huile libre qui remonte naturellement |
| Plage de capacité | 10–11 000 gpm (selon DAF Corp FC Maximizer) ; 10–1 000 gpm RC UniMax | Limitée par la surface du bassin ; les grandes installations exigent des emprises très importantes |
| Meilleur usage à Suppesville | Décanteur primaire après extraction API/CPI, avant bio ou réutilisation | Décantation d'eaux pluviales, épaississeur de boues, polissage post-biologique |
Le tableau découle directement de la mécanique : un décanteur est un appareil de sédimentation, il ne peut donc pas soulever d'huile émulsifiée. La DAF pressurise de l'eau clarifiée avec de l'air à environ 100 psi (selon Aries S5), puis la relâche via une buse pour générer des microbulles qui nucléent sur le floc et les gouttelettes d'huile. À l'échelle de Suppesville, la capacité n'est pas la contrainte — le FC Maximizer de DAF Corp couvre 10–11 000 gpm et le RC UniMax rectangulaire couvre 10–1 000 gpm (selon DAF Corp S2).
Comment une DAF traite les eaux usées pétrolières, étape par étape
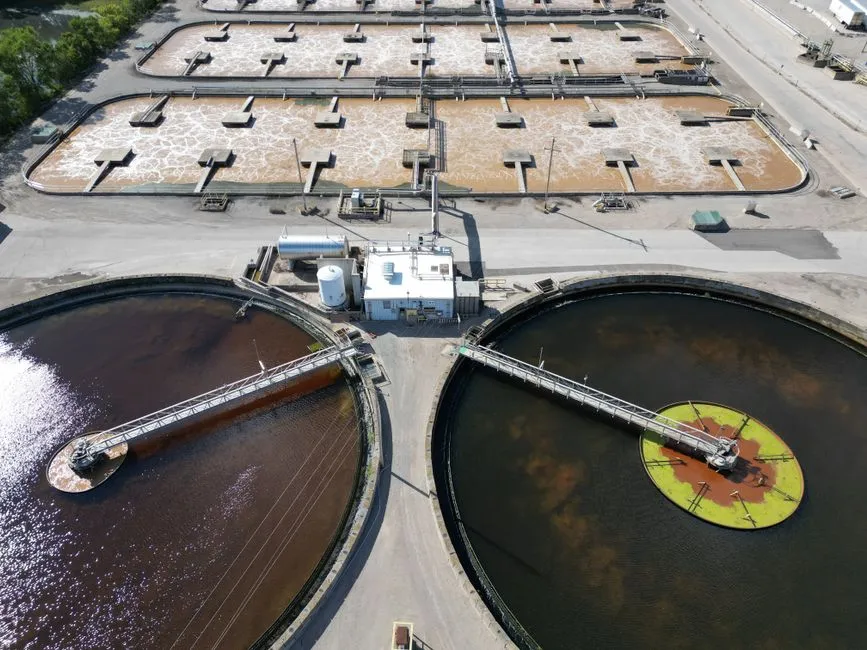
Une DAF traite les eaux usées pétrolières en sept étapes liées : dégrillage, bassin tampon, conditionnement chimique, floculation, pressurisation, flottation et écumage. L'étape de pressurisation est ce qui distingue la DAF d'un décanteur : de l'eau clarifiée est recirculée, saturée en air à ~100 psi dans un tube de mélange, puis relâchée dans le bassin de flottation où des microbulles de 20–50 µm nucléent et se fixent aux gouttelettes d'huile et au floc (selon Aries S5 ; générateur de microbulles DAF Corp).
- Dégrillage et bassin tampon de l'affluent : retrait des chiffons et débris grossiers ; amortissement des bouffées issues du déchargement des camions ou du drainage des parcs de réservoirs, afin que la chimie voie une matrice stable.
- Conditionnement chimique : injection d'ajustement de pH (acide ou base), puis de coagulant pour neutraliser les charges sur les gouttelettes d'huile émulsifiée. Le coagulant est injecté dans la conduite d'affluent ; le contrôle de pH et le floculant sont ajoutés en aval dans la section de floculation (selon Aries S5).
- Floculation : un polymère à longue chaîne est ajouté dans des tubes de floculation (mélange éclair de 15–45 secondes, selon Clearwater S1) ou dans des cuves agitées pour un temps de contact plus long. Le Jar-test définit le programme — il n'est pas facultatif pour un raffineur de Suppesville.
- Pressurisation : l'effluent clarifié est recyclé via une pompe de recirculation et saturé en air à ~100 psi dans un tube de mélange (selon Aries S5 ; DAF Corp S2). Le système doit démarrer à l'eau claire ; remplir une DAF avec de l'eau brute huileuse au premier jour endommage la pompe de recirculation et le système de saturation en air (selon Clearwater S1).
- Flottation : le flux de recirculation saturé est relâché dans le bassin de flottation à travers une buse de détente. Des microbulles de 20–50 µm se forment, se fixent à l'huile et au floc, et soulèvent le flotté en surface sous forme de tapis de boues.
- Écumage : un mécanisme à chaînes et pales ou à godet rotatif entraîne le flotté sur une plaque de déversement vers un puisard à boues. Les pales en inox 304 avec racleurs résistants aux produits chimiques et à la chaleur sont standard (selon Aries S5).
- Sortie d'eau clarifiée : l'eau traitée est récupérée sous le tapis de boues et au-dessus de la zone de solides sédimentés, prête pour le traitement biologique, la filtration sur média ou la réutilisation.
Les packs de plaques dans des conceptions comme le Clearwater FPBC et le Pan America PDHR/PDHF augmentent le taux de surverse par unité de surface en ajoutant des plaques inclinées en écoulement laminaire au-dessus de la zone de bullage — une évolution utile pour les sites de Suppesville qui ont besoin de davantage de capacité dans une emprise existante (selon Clearwater S1 ; Pan America S4). Une DAF circulaire à vitesse nulle telle que le système DAF série ZSQ d'HydropureWater vise la plage d'élimination de MES de 92–98 % qu'exigent les autorisations NPDES de raffinerie.
Quand un décanteur conventionnel reste pertinent dans une raffinerie de Suppesville
Un décanteur conventionnel ou lamellaire trouve sa place sur un site de Suppesville dans trois cas de figure : solides décantables lourds avec peu d'huile libre ou émulsifiée, grande emprise disponible et plafond CAPEX serré, ou polissage aval d'un traitement biologique. Un décanteur rectangulaire classique ne peut pas briser une émulsion d'huile : un site de Suppesville qui s'en remet à lui comme seule étape d'extraction d'huile ne respectera pas les limites NPDES sur les huiles et graisses — c'est le mode de défaillance à signaler en réunion de projet.
L'évolution moderne d'un décanteur rectangulaire ancien est le décanteur lamellaire à plaques inclinées. Les taux de charge hydraulique de surface de 20–40 m/h sont typiques, avec jusqu'à 30 % de consommation chimique en moins par rapport aux bassins conventionnels, car les plaques inclinées raccourcissent le chemin de décantation et épaississent le sous-courant. Sur les sites de Suppesville, un décanteur lamellaire HydropureWater s'insère comme polissage post-DAF pour les MES résiduelles, ou comme décanteur primaire sur des flux inorganiques de raffinerie (eaux pluviales, solides d'une dérivation d'eau de refroidissement, purge de chaudière).
La logique pratique à Suppesville n'est donc pas « DAF ou décanteur », mais « extraction API/CPI → DAF comme décanteur/séparateur primaire → polissage lamellaire optionnel ». Un décanteur simple reste l'outil adapté aux épaississeurs de boues, aux bassins tampon d'égalisation et à la décantation d'eaux pluviales lorsque l'huile n'est pas le contaminant limitant.
Dimensionnement à l'échelle raffinerie et options de skid pour les sites de Suppesville
Les débits à Suppesville se répartissent dans un nombre restreint d'architectures DAF reproductibles, ce qui permet aux achats de relier un débit en gpm à un modèle fournisseur avant l'appel d'offres. En dessous de 66 gpm, une DAF COMPACT monobloc skid couvre la fonction avec conditionnement chimique, capteurs et automate intégrés (selon Clearwater S1). De 48 à 450 gpm, la gamme skid FC Maximizer va de 6 ft à 15 ft de diamètre et arrive préassemblée avec tuyauterie, vannes et armoire de commande câblée (selon DAF Corp S2). À 500 gpm, l'exemple FC-150 clarifie un affluent à 2 000 ppm de MES jusqu'à 50 ppm — un repère utile pour une raffinerie ou un mélangeur d'huile de lubrification à Suppesville (selon DAF Corp S2).
| Plage de débit à Suppesville | Architecture DAF recommandée | Emprise au sol typique |
|---|---|---|
| ≤66 gpm (≤15 m³/h) | DAF COMPACT monobloc avec conditionnement chimique intégré (selon Clearwater S1) | Un skid livré prêt à brancher |
| 48–450 gpm (11–102 m³/h) | FC Maximizer sur skid, 6–15 ft de diamètre, inox 304L (selon DAF Corp S2) | Skid plus petit skid chimique ; système de dosage chimique automatique HydropureWater dimensionné en correspondance |
| 100–500 gpm (23–114 m³/h) | DAF modulaire deux skids, ou RC UniMax rectangulaire (selon DAF Corp S2 ; Clearwater S1) | Deux skids côte à côte, armoire chimique commune |
| 4–300 m³/h milieu de gamme raffinerie/terminal | DAF HydropureWater ZSQ, 13 modèles standards, éprouvé en pétrochimie | Skid compact, acier carbone revêtu époxy ou inox 304L/316 |
| 1 000+ gpm (227+ m³/h) | RC UniMax rectangulaire ou FPHF à flux croisés/contre-courant (selon DAF Corp S2 ; Clearwater S1) | Bassin rectangulaire, géométrie d'écumeur plus grande |
Deux points de vigilance au dimensionnement comptent pour Suppesville. Premièrement, le programme chimique fait partie du périmètre DAF, pas un accessoire — un dosage sous-dimensionné en coagulant ou polymère plafonnera le rendement MES à 70 % quel que soit le bassin de flottation. Deuxièmement, les très grandes unités (au-dessus de 1 000 gpm) tendent vers des géométries rectangulaires à flux croisés ou à contre-courant, car la surface d'écumage d'une cuve circulaire devient un goulot d'étranglement hydraulique ; le FPHF combine flux croisés et contre-courant pour ce service (selon Clearwater S1).
Coûts et emprises en 2026 pour les acheteurs de Suppesville
Les achats des raffineries de Suppesville ont besoin d'ordres de grandeur CAPEX par m³/h, et non de prix catalogue fournisseur, car le matériau de construction est le principal poste de coût. Le FC Maximizer standard de DAF Corp est livré entièrement en inox 304L avec supports de fond de cuve en acier carbone peint époxy ; le tout inox est disponible sur demande (selon DAF Corp S2). Un site de Suppesville achetant sur cette base doit prévoir une surprime CAPEX de 20–40 % pour le tout inox 316L, liée à la saumure de déssaleur riche en chlorures ou aux services à haute température.
L'emprise au sol est le domaine où la DAF distance le décanteur. Une DAF COMPACT monobloc traite ≤66 gpm sur un seul skid livré (selon Clearwater S1) ; un décanteur conventionnel offrant la même charge hydraulique exige un bassin béton de plusieurs dizaines de mètres carrés. La gestion des boues ferme la boucle : le flotté DAF à 2–4 % de siccité (selon DAF Corp S2) allège la charge de déshydratation aval par rapport au sous-courant à 1–2 % d'un décanteur, et l'étape aval standard est une filtre-presse à plateaux et cadres HydropureWater pour amener le flotté à un gâteau manipulable en vue d'une élimination hors site ou d'un retour au sol des boues.
Pour la budgétisation 2026, retenez un CAPEX de l'ordre de six chiffres faibles USD par tranche de 10 m³/h pour une DAF skid packagée en acier carbone revêtu époxy, qui ne passe en sept chiffres que pour les très grands bassins rectangulaires au-dessus de 200 m³/h en construction tout inox. La sensibilité OPEX est dominée par la consommation de polymère (kg par m³ traité) et le coût d'évacuation des boues par tonne de matières sèches — deux postes que l'épaisseur du flotté DAF contribue à réduire.
Cadre de décision : DAF, décanteur, ou les deux pour votre site de Suppesville
Le go/no-go le plus net pour une réunion de projet à Suppesville est une matrice par profil d'effluent. La règle par défaut pour le service pétrole en 2026 est : extraction API/CPI d'abord, puis une DAF comme décanteur/séparateur primaire, avec un polissage lamellaire seulement si les MES aval constituent le goulot d'étranglement. Un décanteur seul est le bon choix uniquement pour des effluents sans huile libre ni émulsifiée.
| Profil d'effluent à Suppesville | Appareil primaire recommandé | Polissage (le cas échéant) |
|---|---|---|
| Huile libre + FOG émulsifiées + MES (saumure de déssaleur, drainage de parc de réservoirs, eau de lavage de mélangeur d'huile) | Séparateur API/CPI → DAF (par ex. HydropureWater ZSQ ou DAF Corp FC Maximizer) | Lamellaire ou filtre multicouche optionnel avant réutilisation |
| FOG émulsifiées élevées, peu de solides décantables (condensat de procédé, eau de lavage chargée en tensioactifs) | DAF en primaire ; pas d'API nécessaire si l'huile libre est faible | Traitement biologique (MMBBR ou boues activées) pour DCO/DBO |
| Eaux pluviales, solides décantables élevés, peu d'huile | Décanteur conventionnel ou lamellaire | Séparateur huile-eau en aval si un irisé est détecté |
| Sable, tartre, grit issus d'une dérivation d'eau de refroidissement | Décanteur lamellaire (par ex. bassin de sédimentation haute efficacité HydropureWater) | Aucun en général ; envoyer les boues à l'épaississeur |
| Polissage de l'effluent post-biologique pour les MES | Décanteur lamellaire ou DAF (faible charge) | Filtration sur média ou membrane avant réutilisation |
Deux étapes process doivent précéder toute décision d'équipement. Premièrement, un Jar-test sur les eaux usées réelles de Suppesville — Aries, DAF Corp et la plupart des fournisseurs le proposent — pour valider le choix du coagulant et du polymère. Deuxièmement, un pilote in situ à 50–100 gpm ; DAF Corp propose explicitement des pilotes FC-60 et RC UniMax de 48–200 gpm exactement dans ce but (selon DAF Corp S2). Un pilote est l'assurance la moins chère contre l'achat d'un programme chimique DAF qui ne fonctionnerait pas sur une émulsion de Suppesville.
Questions fréquentes
La DAF suffit-elle seule pour les eaux usées de raffinerie, ou faut-il un séparateur API en amont ?
Pour les raffineries de Suppesville, un API ou un séparateur à plaques ondulées (CPI) en amont constitue la bonne pratique. L'API/CPI retire l'huile libre avant la DAF, ce qui protège le système de saturation de l'encrassement, réduit la charge chimique et évite que le bassin de flottation ne reçoive une bouffée d'huile libre qui ferait éclater le lit de bulles. DAF Corp et Clearwater conçoivent leurs systèmes pour se placer en aval d'un séparateur huile-eau primaire.
Quelle élimination d'huiles et graisses attendre d'une DAF en service pétrole ?
La DAF élimine typiquement 85–98 % des MES et la majeure partie des FOG émulsifiées sur des effluents de raffinerie, avec des MES en sortie couramment entre 10 et 50 ppm. L'exemple FC-150 de DAF Corp a clarifié un affluent à 2 000 ppm de MES jusqu'à 50 ppm à 500 gpm, avec un total de solides filtrables inférieur à 20 ppm (selon DAF Corp S2). L'élimination réelle d'huiles et graisses dépend de la stabilité de l'émulsion et du programme chimique défini par Jar-test.
Quelle surface au sol exige une DAF par rapport à un décanteur ?
Une DAF est un skid compact, tandis qu'un décanteur exige un grand bassin béton. Les seuils pratiques à Suppesville sont ≤66 gpm sur un seul skid (selon Clearwater S1) et 48–450 gpm sur les unités skid FC Maximizer de 6 ft à 15 ft de diamètre (selon DAF Corp S2). Pour la plupart des tailles de sites à Suppesville, une DAF tient sur une dalle d'équipement standard ; le décanteur équivalent demanderait une emprise génie civil nettement plus grande.
Une DAF peut-elle traiter les eaux usées chaudes et huileuses d'une raffinerie ou d'un terminal de Suppesville ?
Oui, à condition de choisir le matériau de construction. Le FC Maximizer standard de DAF Corp est entièrement en inox 304L avec supports en acier carbone peint époxy, et le tout inox est disponible sur demande (selon DAF Corp S2). Aries construit ses décanteurs DAF en acier doux revêtu époxy, en inox ou en polyéthylène selon la température et la chimie (selon Aries S5). Le choix du matériau doit être associé à un conditionnement chimique adapté pour briser l'émulsion.
Quels produits chimiques exige une DAF pétrole ?
Une DAF de raffinerie nécessite trois familles de produits : ajustement de pH (acide ou base jusqu'à l'optimum de floculation), coagulant pour neutraliser les charges sur les gouttelettes d'huile émulsifiée, et floculant polymère à longue chaîne pour constituer le floc. Le mélange se fait dans des tubes de floculation (mélange éclair de 15–45 secondes, selon Clearwater S1) ou dans des cuves agitées pour un temps de contact plus long. Le Jar-test sélectionne le programme — il n'est pas facultatif pour un raffineur de Suppesville qui vise les limites NPDES sur les huiles et graisses. Un système de dosage chimique automatique HydropureWater correctement dimensionné relie le programme au débit et à la charge en MES.