Pourquoi les usines de métallurgie de Munith remettent en cause leurs décanteurs en 2026
Sur un atelier Munith classique, le mélange d'eaux usées est hétérogène et changeant. Une presse d'emboutissage de 400 tonnes laisse fuir du lubrifiant de presse dans le caniveau, un bac de CNC charrie 1–5 % d'huile résiduelle, et une cuve de rinçage au chrome hexavalent déborde en fin de poste. Chacun de ces effluents pose un problème de traitement différent. Les fluides d'emboutissage affichent couramment 200–2 000 mg/L d'huile libre ; les bacs d'arrosage d'usinage ajoutent des huiles émulsionnées qui ne cassent pas spontanément ; et les eaux de rinçage de finition transportent 50–500 mg/L de MES avec du chrome, du zinc et du nickel dissous (enquête NAICS 332, 2025). La limite de rejet est fixée par 40 CFR Part 438, qui plafonne les huiles et graisses à 38 mg/L en valeur maximale journalière et les MES à 60 mg/L en valeur maximale journalière pour les rejets indirects issus de la finition des métaux (selon EPA 40 CFR Part 438). Le Michigan EGLE applique ces limites via des programmes délégués de prétraitement ; la STEP réceptrice — vraisemblablement la station d'épuration de Waterloo–Grass Lake pour la plupart des sites de Munith — les traduit en limites d'ordonnance locale d'usage du réseau souvent plus strictes que le plancher fédéral (selon les règles Michigan EGLE Part 22). Le décanteur historique, conçu dans les années 1990 pour 50 GPM de débordement d'arrosage, n'a jamais été dimensionné pour une ligne d'emboutissage 2026 tournant à 150 GPM de fluide d'emboutissage : c'est pourquoi de nombreuses usines du comté de Jackson rouvrent le cahier des charges équipements dans leur cycle CAPEX 2026.
Comment une DAF et un décanteur traitent réellement les eaux usées de métallurgie
Une flottation à air dissous de la série ZSQ fonctionne en pressurisant un courant de recyclage d'eau clarifiée à 60–80 psig et en le saturant d'air ; lorsque ce courant est relâché dans le bassin de flottation à pression atmosphérique, des microbulles de 30–50 microns se forment et se fixent sur les gouttelettes d'huile, les flocs fins et les solides de faible densité, qui sont soulevés en une nappe superficielle raclée par un écumeur (selon Clearwater Industries). L'eau clarifiée sort sous la nappe et au-dessus des sédiments déposés. Un décanteur lamellaire haute efficacité fonctionne à l'opposé : un bassin quiescent équipé de plaques inclinées espacées de 50–80 mm, conçu pour une charge hydraulique superficielle de 20–40 m/h. Les particules les plus lourdes se déposent sur les plaques, glissent dans un cône de boues, et l'eau clarifiée déverse par-dessus un déversoir périphérique. La plupart des DAF modernes intègrent un petit compartiment à sédiments avec une vis d'extraction, les deux technologies ne sont donc pas strictement exclusives — la DAF traite les flottants, la zone de sédimentation interne polit les particules lourdes. Une différence opérationnelle compte dès le premier jour : une DAF doit être remplie d'eau claire avant que la pompe de recyclage ne puisse la pressuriser, sinon le saturateur et la pompe cavitent (selon Clearwater Industries). Un décanteur lamellaire peut être alimenté en eau brute dès la première minute, car il n'y a pas d'étape de pressurisation.
Contaminant par contaminant : quelle unité l'emporte sur chaque effluent
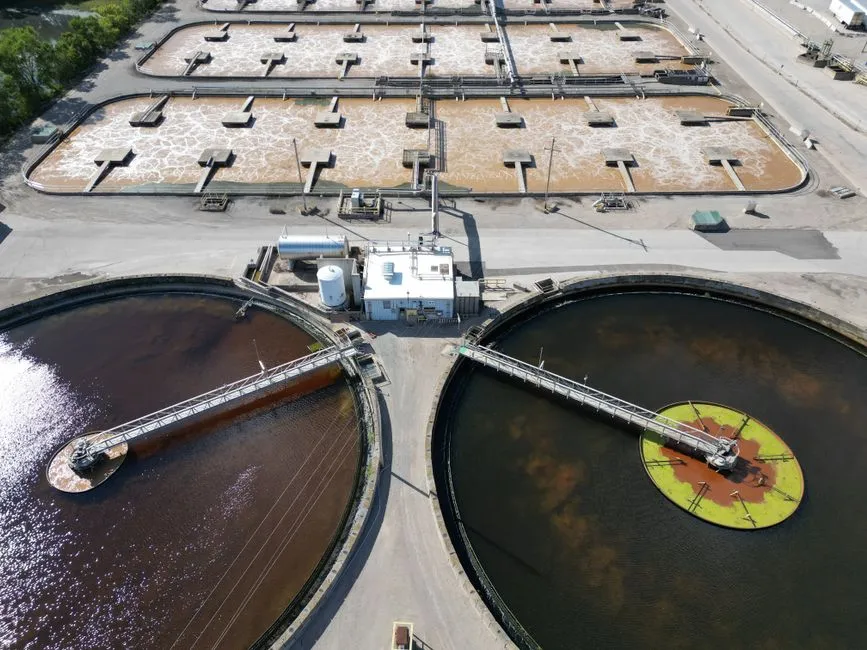
Le choix DAF contre décanteur se décompose en réalité en quatre décisions empilées, car les usines de métallurgie ne génèrent pas un seul effluent — elles en génèrent quatre, et chacune a son vainqueur.
| Contaminant | Affluent type (mg/L ou %) | Abattement DAF | Abattement décanteur | Vainqueur |
|---|---|---|---|---|
| Huiles libres et fluides d'emboutissage | 200–2 000 mg/L huile libre | 90–98 % | 50–70 % | DAF |
| Arrosages d'usinage émulsionnés | 1–5 % huile résiduelle, émulsionnée | 85–95 % (avec coagulant + floculant) | 20–40 % | DAF |
| Limaille, copeaux, boue de meulage | 200–2 000 ppm MES | 70–85 % (limité par le contact bulle-fines) | 85–95 % | Décanteur lamellaire |
| Rinçage chrome hexavalent (après précipitation) | 5–50 mg/L Cr(VI) sous forme de floc Cr(OH)₃ | 90–95 % (le floc flotte bien) | 60–75 % (floc de faible densité remis en suspension) | DAF |
| Précipité zinc phosphate / nickel | 10–100 mg/L floc d'hydroxyde métallique | 88–94 % | 55–70 % | DAF |
Les huiles libres et fluides d'emboutissage sont la victoire emblématique de la DAF. Les sites d'emboutissage qui passent d'un décanteur des années 1990 à une DAF correctement conditionnée font typiquement passer les huiles et graisses de 150–400 mg/L à moins de 30 mg/L dans l'effluent — bien sous la valeur maximale journalière de 38 mg/L imposée par la Part 438. L'arrosage émulsionné est le cas où un décanteur ne peut tout simplement pas faire le travail : les gouttelettes sont stabilisées par un tensioactif et ne décanteront pas par gravité dans un temps de séjour raisonnable ; seule la DAF associée à une étape de coagulation/floculation alimentée par un système automatique de dosage de réactifs constitue un traitement primaire réaliste. La limaille et les copeaux de meulage représentent le cas inverse — ils sont lourds, décantent en quelques secondes, et les plaques inclinées d'un décanteur lamellaire procurent 85–95 % d'abattement des MES à 20–40 m/h de charge superficielle, sur une emprise plus faible et un CAPEX inférieur à la DAF (selon les spécifications lamellaires HydropureWater). Pour le chrome hexavalent, ni la DAF ni le décanteur n'éliminent seuls les métaux dissous — il faut réduire Cr(VI) en Cr(III) au bisulfite de sodium ou au sulfate ferreux à pH 2, puis remonter le pH à 8,5–9,0 pour précipiter l'hydroxyde de chrome. Une fois le floc formé, la DAF est le meilleur vecteur car le floc d'hydroxyde métallique est peu dense et tend à passer par-dessus le déversoir d'un décanteur.
Matrice de décision 2026 pour une usine de métallurgie à Munith
Soumettez cette matrice à un fournisseur et demandez-lui de la noter face à vos essais en jar-test. Les pondérations ci-dessous sont calées sur le profil de risque 40 CFR 438 : les huiles et graisses (FOG) et la marge de conformité portent le plus de poids car elles conditionnent l'exposition aux contrôles EPA et EGLE.
| Critère | Poids | Note DAF (0–5) | Note décanteur (0–5) | DAF pondéré | Décanteur pondéré |
|---|---|---|---|---|---|
| Élimination FOG et huile libre | 0,20 | 5 | 2 | 1,00 | 0,40 |
| Élimination arrosage émulsionné | 0,15 | 4 | 1 | 0,60 | 0,15 |
| Élimination MES (fines) | 0,10 | 3 | 5 | 0,30 | 0,50 |
| Emprise au sol (m² pour 100 GPM) | 0,10 | 2 | 4 | 0,20 | 0,40 |
| CAPEX à débit équivalent | 0,10 | 2 | 4 | 0,20 | 0,40 |
| OPEX (réactifs + énergie + main-d'œuvre) | 0,10 | 3 | 4 | 0,30 | 0,40 |
| Siccité des boues (coût aval) | 0,10 | 5 (nappe 2–4 %) | 2 (pâte 0,5–2 %) | 0,50 | 0,20 |
| Heures de maintenance / mois | 0,05 | 3 | 4 | 0,15 | 0,20 |
| Marge de conformité 40 CFR 438 | 0,20 | 5 | 2 | 1,00 | 0,40 |
| Total | 1,00 | 4,25 | 3,05 |
La règle de décision en une ligne, calée sur l'enveloppe DAF Corp : si huile libre + arrosage émulsionné dépassent 30 % du débit total, spécifiez une DAF (l'unité ronde FC Maximizer couvre 10–11 000 GPM ; la RC UniMax rectangulaire couvre 10–1 000 GPM, selon DAF Corp). Si fines et copeaux dépassent 70 % de la charge totale en MES, spécifiez un décanteur lamellaire. Effluents mixtes — la norme à Munith — DAF en primaire plus un petit lamellaire de polissage.
Dimensionnement, emprise et réalité des coûts pour un atelier de 50–200 GPM
Un atelier Munith de taille moyenne générant 50–200 GPM d'eaux usées combinées se situe dans la fourchette 11–45 m³/h, qui entre confortablement dans la plage 4–300 m³/h de la flottation à air dissous de la série ZSQ répartie sur 13 modèles standard (spécifications HydropureWater ZSQ). La DAF clés en main skid-montée couvre jusqu'à 66 GPM sur un seul skid ; au-delà de 66 GPM, l'implantation standard passe à un arrangement modulaire deux skids, ce qui simplifie le passage par un quai de chargement Munith classique (selon spec COMPACT DAF Clearwater Industries).
| Débit (GPM) | Débit (m³/h) | Emprise DAF skid-montée | Emprise décanteur lamellaire | CAPEX relatif (DAF = 1,0×) |
|---|---|---|---|---|
| 50 | 11 | 8–12 m² | 5–7 m² | 1,0 |
| 100 | 23 | 12–18 m² | 7–10 m² | 1,0 |
| 150 | 34 | 16–22 m² | 9–13 m² | 1,0 |
| 200 | 45 | 20–28 m² (deux skids) | 11–16 m² | 1,0 |
CAPEX ordre de grandeur : une DAF au même débit coûte 1,5–2,5× un décanteur lamellaire une fois inclus pompe de recyclage, saturateur, compresseur d'air et motorisation d'écumeur (données terrain HydropureWater, 2026). L'OPEX se rapproche une fois chiffrée la déshydratation aval du décanteur — la nappe de flottation DAF à 2–4 % de siccité alimente directement un filtre-presse, tandis que la pâte de décanteur à 0,5–2 % nécessite d'abord un épaississeur (selon données de performance DAF Corp FC Maximizer). Net du traitement des boues, l'écart OPEX sur 5 ans reste généralement sous 15 %.
Conformité, traitement des boues et place du filtre-presse
La conformité justifie la dépense, et la 40 CFR Part 438 fixe le plafond en valeur maximale journalière pour les rejets indirects : huiles et graisses 38 mg/L, MES 60 mg/L, plus des limites métaux pour le cadmium (0,69 mg/L), le chrome (2,77 mg/L total, avec des limites Cr(VI) plus strictes sous règles locales), le cuivre (3,38 mg/L), le plomb (0,69 mg/L), le nickel (3,98 mg/L), l'argent (0,43 mg/L) et le zinc (2,61 mg/L) (selon EPA 40 CFR Part 438 Table 1). Le Michigan EGLE les adopte via les règles Part 22 et peut imposer des limites locales plus strictes que le plancher fédéral ; vérifiez l'ordonnance d'usage du réseau de Waterloo–Grass Lake avant de figer le cahier des charges, car ce sont les limites locales que votre coordinateur prétraitement appliquera. La nappe DAF à 2–4 % de siccité alimente directement un filtre-presse à plaques pour déshydratation jusqu'à 25–35 % de siccité de gâteau, généralement sous le seuil paint-filter d'enfouissement, ce qui économise un transporteur. La pâte de décanteur à 0,5–2 % nécessite d'abord un épaississement sous peine de doubler le coût d'enlèvement. Un dernier point commun aux deux technologies : ni la DAF ni le décanteur n'éliminent les métaux dissous — la conformité chrome, zinc et nickel exige toujours une précipitation chimique en amont, dosée par un système automatique de dosage de réactifs, avant toute étape de clarification. Pour un cadrage réglementaire et de prétraitement comparable côté VE/automobile NAICS 336, voir l'article conformité de prétraitement 2026 pour usines VE et automobile ; pour un guide parallèle en métallurgie dans un autre contexte Midwest, le guide DAF ou décanteur pour la métallurgie à Springfield applique la même matrice à un profil de contaminants différent.
Questions fréquentes
Quels abattements d'huile libre et de MES une DAF peut-elle réellement atteindre sur un effluent d'emboutissage ?
Une DAF correctement conditionnée sur un effluent de fluide d'emboutissage délivre 90–98 % d'abattement FOG et 92–98 % d'abattement MES, avec des huiles et graisses en sortie typiquement entre 10–25 mg/L — bien sous la valeur maximale journalière de 38 mg/L imposée par 40 CFR Part 438 (selon données de performance DAF Corp FC Maximizer et données de cas Ecologix).
Quand un décanteur lamellaire surpasse-t-il une DAF sur des eaux usées de métallurgie ?
Lorsque le contaminant dominant est constitué de solides décantables — copeaux de meulage, limaille, boue d'abrasif usée à 200–2 000 ppm MES — un décanteur lamellaire à 20–40 m/h de charge superficielle atteint 85–95 % d'abattement MES sur une emprise plus faible et pour 40–65 % du CAPEX d'une DAF (selon spécifications lamellaires HydropureWater).
Une DAF peut-elle éliminer le chrome hexavalent d'un rinçage de finition à Munith ?
Aucune DAF n'élimine seule le Cr(VI) dissous. Il faut d'abord réduire Cr(VI) en Cr(III) à pH ~2, puis remonter le pH à 8,5–9,0 pour précipiter l'hydroxyde de chrome ; la DAF flotte ensuite le floc avec 90–95 % d'abattement (selon la chimie standard de précipitation en finition des métaux).
Quelle surface au sol nécessite une DAF 50 GPM dans un atelier Munith exigu ?
Une DAF skid-montée à 50 GPM avec conditionnement chimique intégré occupe environ 8–12 m² au sol, unité de préparation de polymère incluse ; un décanteur lamellaire au même débit tient dans 5–7 m² mais laisse 2–3× plus d'huile résiduelle dans l'effluent (données terrain HydropureWater, 2026).