Pourquoi les eaux usées des plastiques et du caoutchouc à Oxford se comportent différemment
Les installations de moulage des plastiques (NAICS 3261) et de produits en caoutchouc (NAICS 3262) situées à Oxford, Mississippi, génèrent un effluent qui invalide les conseils génériques DAF contre décanteur, car les contaminants dominants sont flottants et non décantables. Les résidus de PVC non réagi, les survaporisations de latex SBR et nitrile, les émulsions de démoulage EPDM, les gouttelettes de plastifiants phtalates et adipates, les agents de démoulage siliconés et les fines de noir de carbone produisent 200 à 1 500 mg/L de MES et 100 à 800 mg/L de FOG, tandis que la DBO et la DCO restent faibles à 50 à 400 mg/L (données terrain HydropureWater, 2026). La plupart des particules présentent une masse volumique inférieure ou égale à 1,0 g/mL — les émulsions de latex se situent entre 0,95 et 1,02 g/mL et les plastifiants phtalates entre 0,96 et 1,05 g/mL — alors qu'un décanteur conventionnel est conçu pour sédimenter des particules de 1,2 à 1,5 g/mL. Le résultat est un chapeau de boues flottant et non un lit de boues sédimenté.
Les étés chauds et humides d'Oxford accélèrent le filage des polymères, l'encrassement par les biofilms et l'oxydation biologique des esters de plastifiants, ce qui modifie les caractéristiques du floc d'heure en heure. Le prétraitement local s'appuie sur le 40 CFR Part 437 — la catégorie de sources ponctuelles Plastics Molding and Forming de l'EPA — qui définit les limites d'effluent BPT, BAT et NSPS pour les sous-catégories de plastiques et constitue le cadre fédéral contraignant sur lequel s'appuie la police des stations d'épuration d'Oxford. Le Mississippi DEQ administre par-dessus le programme NPDES de l'État. Un effluent riche en polymères est une eau résiduaire de procédé dont les fractions MES et FOG sont dominées par des particules de polymères synthétiques, des oligomères, des plastifiants ou des agents de démoulage plutôt que par des huiles alimentaires, des sables ou des matières biologiques.
| Paramètre | Plage typique (moulage plastiques) | Plage typique (produits caoutchouc) | Conception décanteur conventionnel |
|---|---|---|---|
| MES | 200 à 1 200 mg/L | 300 à 1 500 mg/L | Hypothèse de fraction décantable |
| FOG / O&G | 100 à 500 mg/L | 200 à 800 mg/L | Conçu pour 1,2 à 1,5 g/mL |
| Masse volumique des particules | 0,95 à 1,10 g/mL | 0,98 à 1,15 g/mL (noir de carbone jusqu'à 1,3) | 1,2 à 1,5 g/mL |
| DBO₅ / DCO | 50 à 300 / 100 à 400 mg/L | 80 à 400 / 150 à 500 mg/L | s.o. |
| Espèces dominantes | PVC, ABS, polyuréthane, plastifiant | Latex, noir de carbone, démoulant silicone | Sables inorganiques, floc biologique |
DAF contre décanteur : comment chaque technologie traite les effluents riches en polymères
Une unité de flottation à air dissous génère des microbulles de 30 à 50 µm qui nucléent sur les gouttelettes flottantes de latex, de plastifiant et d'huile, les remontent à la surface en 3 à 5 minutes, où un racleur à palettes retire le chapeau flottant (selon la spécification microbulles SigmaDAF, 2026). Ce mécanisme est spécifiquement conçu pour les contaminants plastiques de masse volumique inférieure à 1,0 g/mL. Un décanteur lamellaire repose sur la sédimentation gravitaire du noir de carbone plus lourd, des fines de caoutchouc vulcanisé et des sables inorganiques ; un décanteur conventionnel fonctionne à 1 à 2 gpm/ft² de charge hydraulique surfacique, mais les plaques lamellaires inclinées portent cette valeur à 20 à 40 m/h en raccourcissant le parcours de sédimentation effectif (selon la spécification du décanteur lamellaire HydropureWater, 2026).
Ces deux technologies traitent des phases différentes de l'effluent. Sur un effluent FOG de qualité alimentaire, Ecologix (2026) rapporte 95 % d'élimination d'huile avec une DAF contre 70 % avec un décanteur. Sur un effluent riche en polymères, attendez-vous à 85 à 95 % d'élimination des FOG avec une DAF correctement dimensionnée et seulement 60 à 75 % avec un décanteur ; la réduction provient des gouttelettes de plastifiant qui résistent à la coalescence et forment un chapeau stable plutôt qu'un floc décantable. La DAF montre ses limites lorsque les matières totales dépassent environ 5 % et lorsque les fines sont principalement du noir de carbone inférieur à 10 µm. Un décanteur est en difficulté sur tout ce qui est flottant, c'est-à-dire l'essentiel de la charge sur une ligne polymères. Pour le dimensionnement de la DAF, l'EPA Process Design Manual for Suspended Solids Removal (1975), tableau 7-4, reste la référence prudente pour la charge hydraulique et le rapport air/solides ; les DAF modernes atteignent 3 à 5 fois la charge surfacique des unités des années 1970 documentées dans le manuel.
Une DAF en tête capture la fraction flottante, tandis qu'un lamellaire en polissage capture les MES fines résiduelles et le noir de carbone entraîné. C'est la configuration hybride recommandée par le guide de sélection Ecologix (FAQ 2026) pour les effluents complexes.
Matrice de décision : quand une usine de plastiques ou de caoutchouc d'Oxford doit choisir DAF, décanteur ou les deux
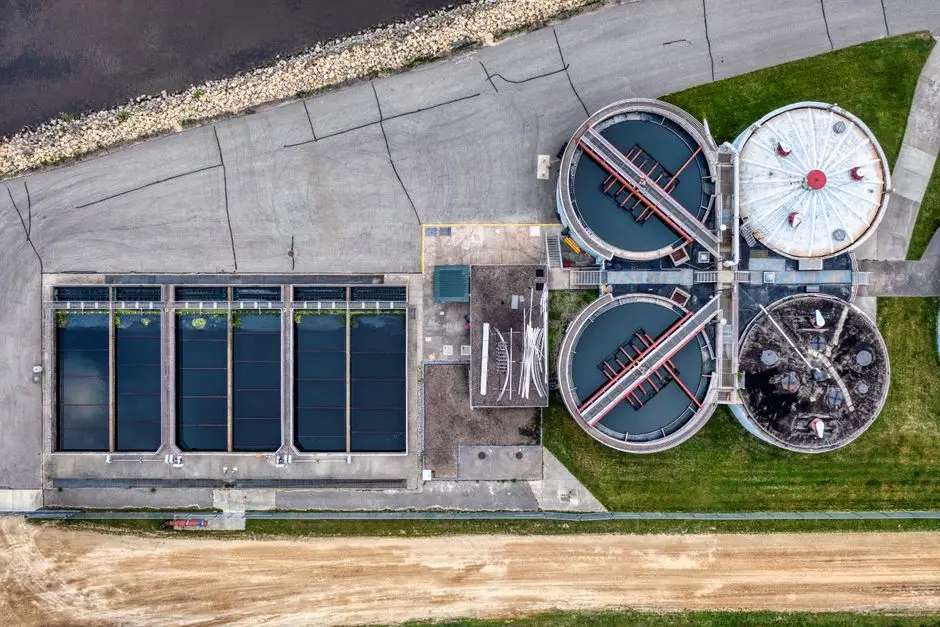
La matrice suivante propose une lecture rapide pour la sélection. Si la fraction flottante dépasse 40 % des MES mesurées, partez sur une DAF ; si la fraction décantable dépasse 60 %, partez sur un décanteur lamellaire ; pour l'effluent mixte qui décrit la plupart des lignes de finition polymères, spécifiez une DAF série ZSQ en traitement primaire suivie d'un décanteur lamellaire HydropureWater en polissage. Les emprises des usines de la région d'Oxford se situent généralement entre 0,5 et 2 acres ; une DAF skid unique jusqu'à 66 GPM s'intègre au prétraitement existant sans extension de génie civil, et les DAF modulaires passent au-delà (selon la spécification SigmaDAF Compact DAF, 2026).
| Contaminant principal | DAF seule | Décanteur seul | DAF + lamellaire hybride (recommandé) |
|---|---|---|---|
| FOG / latex (flottant >60 % des MES) | 85 à 95 % d'élimination, 1,0 à 1,5 m³/h·m², OPEX moyen | 60 à 70 % d'élimination, 1 à 2 gpm/ft², OPEX faible — sous-performant sur flottants | 92 à 97 % combiné, récupération de polymères activée, OPEX compensé par les solides récupérés |
| Noir de carbone / fines vulcanisées (décantable >60 %) | 60 à 75 % d'élimination — accroche des bulles médiocre sur le noir fin | 85 à 90 % d'élimination, lamellaire à 20 à 40 m/h, OPEX faible | La DAF capture les fines enrobées d'huile, le lamellaire capture le noir résiduel — 90 à 95 % |
| Gouttelettes de plastifiant (émulsion stable) | 80 à 90 % d'élimination avec coagulant adapté | 50 à 65 % d'élimination — gouttelettes résistantes à la sédimentation | 88 à 94 % combiné, plastifiant récupérable pour réemploi |
| Eaux de lavage fines + démoulant silicone | 75 à 85 % FOG, 60 à 70 % MES | 55 à 70 % FOG, 70 à 80 % MES | 85 à 92 % FOG, 80 à 88 % MES — conforme au maximum journalier 40 CFR Part 437 |
| Emprise (ligne type 50 m³/h) | ~6 à 10 m² skid | ~25 à 40 m² bassin circulaire ou rectangulaire | ~35 à 50 m² au total — s'intègre à la plupart des prétraitements d'Oxford |
Conformité au prétraitement 2026 pour les rejets plastiques et caoutchouc à Oxford
L'EPA 40 CFR Part 437 fixe les limites BPT, BAT et NSPS pour la catégorie de sources ponctuelles Plastics Molding and Forming. Pour de nombreuses sous-catégories applicables aux installations de la région d'Oxford, les valeurs 2026 contraignantes sont un maximum journalier de MES de 41 mg/L et de O&G de 13 mg/L (vérifier l'applicabilité actuelle de la sous-catégorie en 2026). Le Mississippi DEQ administre le programme NPDES de l'État et superpose couramment des limites locales de prétraitement de la station d'épuration aux limites fédérales de catégorie ; les rejets non catégoriels de la région d'Oxford doivent généralement respecter 250 mg/L de MES et 100 mg/L de O&G à l'entrée de la station d'épuration. Une DAF série ZSQ correctement dimensionnée (plage 4 à 300 m³/h sur 13 modèles) associée à un dosage de coagulant et flocculant atteint régulièrement le maximum journalier de 41 mg/L de MES sur un effluent type de moulage de plastiques (données terrain HydropureWater, 2026). Vérifiez le permis actuel du Mississippi DEQ et toute révision d'ordonnance de la station d'épuration d'Oxford avant la conception finale, car l'application étatique et les limites locales évoluent plus souvent que les normes fédérales 40 CFR Part 437.
Procédé recommandé 2026 pour une usine de plastiques ou de caoutchouc à Oxford
Le train recommandé comprend un dégrilleur rotatif, un bassin tampon, un dosage automatique de réactifs (coagulant plus flocculant), une DAF en primaire, un décanteur lamellaire en polissage et l'envoi des boues vers un filtre-presse à plateaux. Commencez par un dégrilleur mécanique rotatif pour retirer les granulés et les solides de survaporisation, égalisez 8 à 24 heures pour amortir les à-coups de production liés aux changements de moule et aux cycles de vulcanisation, dosez coagulant et flocculant via un système automatique de dosage de réactifs, puis envoyez l'effluent conditionné vers une DAF série ZSQ de 4 à 300 m³/h (13 modèles) en flottation primaire, polissez les MES résiduelles via un décanteur lamellaire HydropureWater à 20 à 40 m/h de charge surfacique, et déshydratez les boues combinées dans un filtre-presse à plateaux produisant un gâteau à 25 à 35 % de siccité.
Ordre de grandeur OPEX 2026 en dollars US : électricité DAF 0,08 à 0,15 $ par m³ traité, dosage de polymère 0,04 à 0,10 $ par m³, et évacuation des boues 30 à 80 $ par tonne humide (données terrain HydropureWater, 2026). Le poste qui fait généralement basculer la discussion CAPEX est la récupération des polymères : le 40 CFR Part 437 reconnaît explicitement le recyclage in-process des eaux de procédé, et les polymères ou plastifiants récupérés retournés à la ligne de compoundage peuvent compenser 0,20 à 0,60 $ par m³ de coût en matière vierge. Ce crédit de récupération constitue l'argument économique dominant en faveur de l'hybride DAF + décanteur par rapport à l'une ou l'autre technologie seule. L'analyse 2026 des coûts de traitement primaire et secondaire fournit des repères par kg de DBO éliminée qui se transposent bien à l'économie d'une ligne polymères. Pour les usines de secteurs voisins, le guide 2026 DAF contre décanteur pour les effluents chimiques et le guide 2026 DAF contre décanteur pour les effluents de métaux façonnés montrent comment la matrice de décision se décale lorsque la fraction flottante change.
Questions fréquentes
Une usine de plastiques ou de caoutchouc d'Oxford doit-elle choisir une DAF ou un décanteur en 2026 ?
Pour l'effluent riche en polymères et chargé en FOG typique des installations NAICS 3261 et 3262, une DAF série ZSQ constitue le décanteur primaire adapté, car les microbulles de 30 à 50 µm remontent la fraction flottante de latex, de plastifiant et d'huile qui met en défaut un décanteur gravitaire (85 à 95 % d'élimination des FOG sur un effluent polymères contre 60 à 75 % pour un décanteur seul).
Quel rendement la DAF peut-elle réellement atteindre sur un effluent riche en polymères ?
Sur un effluent riche en polymères correctement conditionné, une DAF atteint 85 à 95 % d'élimination des F
Questions fréquentes
Une usine de plastiques ou de caoutchouc d'Oxford, Mississippi doit-elle choisir une DAF ou un décanteur en 2026 ?
Pour la plupart des installations de fabrication de plastiques et de caoutchouc d'Oxford, un système de flottation à air dissous (DAF) constitue le choix supérieur pour le traitement primaire par rapport à un décanteur conventionnel. Comme les particules de caoutchouc, le latex et de nombreuses résines plastiques présentent une masse volumique proche ou inférieure à celle de l'eau, ils résistent à la sédimentation naturelle et requièrent souvent la séparation par flottation apportée par la micro-aération.
Si un décanteur traite efficacement les matières solides inorganiques lourdes, il ne capture généralement pas les huiles émulsifiées et les polymères légers courants dans les procédés de production de 2026. Les systèmes DAF offrent une emprise réduite, ce qui est critique pour les sites industriels du comté de Lafayette, et présentent des temps de séjour hydraulique (TSH) plus courts de 30 à 60 minutes, contre les 2 à 4 heures souvent nécessaires pour une décantation efficace dans un clarificateur.
Quels taux d'élimination des FOG et MES une DAF peut-elle atteindre sur les effluents de latex et de plastifiants ?
Avec un dosage adapté de polymères cationiques ou de coagulants, un système DAF bien entretenu atteint des taux d'élimination des matières en suspension (MES) compris entre 85 % et 98 %. Sur les effluents chargés en latex, la DAF rompt efficacement l'émulsion, permettant le raclage mécanique des solides coagulés qui traverseraient autrement un système gravitaire traditionnel.
Pour les concentrations en graisses, huiles et graisses (FOG) et plastifiants, les unités DAF atteignent typiquement des rendements supérieurs à 90 %. Le succès de cette application dépend étroitement de l'ajustement du pH et de la neutralisation de charge spécifique de l'effluent, car les plastifiants existent souvent à l'état colloïdal et nécessitent une précipitation chimique précise pour flotter en surface.
Un hybride DAF plus décanteur est-il meilleur que l'un ou l'autre seul pour les eaux usées de fabrication de polymères ?
Une configuration hybride, utilisant souvent un décanteur comme bassin de décantation primaire suivi d'une DAF comme étape de polissage, constitue la norme de l'industrie pour la fabrication de polymères à forte charge. Le décanteur élimine les sables abrasifs lourds et les particules métalliques denses susceptibles d'endommager les mécanismes de raclage de la DAF, tandis que la DAF élimine les polluants organiques légers non décantables.
Cette approche en cascade réduit la demande chimique au stade DAF, le décanteur absorbant la majeure partie de la charge en solides. En combinant les deux, les installations peuvent respecter en permanence des limites de rejet strictes, même lorsque le débit de production fluctue ou lorsque des charges concentrées en polymères sont rejetées dans le système de traitement.
Quelles sont les limites journalières EPA 40 CFR Part 437 applicables aux effluents de moulage de plastiques en 2026 ?
Selon le 40 CFR Part 437 (catégorie de sources ponctuelles Centralized Waste Treatment), les limitations d'effluent maximales journalières pour les installations de moulage et de mise en forme des plastiques sont strictement contrôlées. Si les limites varient selon la sous-catégorie de plastique, le maximum journalier de matières en suspension (MES) est généralement plafonné à 60 mg/L, et les huiles et graisses (O&G) limitées à 26 mg/L.
Les installations doivent en outre respecter des exigences strictes de pH, en maintenant généralement le rejet dans une plage de 6,0 à 9,0 unités standard. En 2026, de nombreuses stations d'épuration locales d'Oxford imposent souvent des limites locales encore plus strictes sur la demande chimique en oxygène (DCO) et l'azote total pour protéger le bassin versant local, nécessitant une performance de prétraitement robuste qui satisfait ou dépasse ces référentiels fédéraux.
Combien coûte un système DAF pour une usine de produits en caoutchouc de taille moyenne à Oxford en 2026 ?
Pour une installation de produits en caoutchouc de taille moyenne à Oxford, la dépense d'investissement pour un système DAF clés en main, incluant le bassin tampon, la chambre de floculation, l'unité DAF et l'équipement de déshydratation des boues, se situe typiquement entre 180 000 $ et 450 000 $. Cette variation de prix dépend du débit requis, des matériaux de construction (typiquement inox 304 ou 316) et du niveau d'automatisation exigé par les normes 2026.
Les coûts d'exploitation doivent également être intégrés au budget, notamment l'électricité continue de la pompe de saturation d'air, la consommation de polymères et les frais d'élimination des boues. Les usines doivent provisionner un budget additionnel annuel de 10 % à 15 % du coût d'investissement initial pour la maintenance préventive et le remplacement des pièces, afin d'assurer la conformité aux arrêtés locaux de rejet.