Pourquoi la déshydratation des boues de POME devient un enjeu climatique et financier
Un filtre-presse pour eaux usées d'huilerie de palme (POME) déshydrate les boues ou le digestat d'un bassin anaérobie en un gâteau sec — généralement 25–40 % de matières sèches avec un filtre-presse à plateaux et 18–25 % avec un filtre à bande — tout en réduisant les émissions de méthane issues des lagunes ouvertes et en produisant un gâteau recyclable comme engrais de plantation. Les filtres à plateaux fournissent le gâteau le plus sec ; les filtres à bande l'emportent sur le débit et l'énergie. En 2026, le CAPEX se situe entre 80 000 et 350 000 dollars pour une ligne POME de 10–80 m³/h.
Les POME stockés dans des lagunes anaérobies ouvertes se décomposent rapidement en méthane et CO₂ ; laissés en place, la majeure partie de la charge organique est libérée dans l'atmosphère sous forme de CH₄, un gaz dont le potentiel de réchauffement à 100 ans est environ 28 fois celui du CO₂ (GIEC AR6, 2021). La déshydratation des matières solides organiques du bassin en un gâteau confiné est désormais documentée comme une mesure d'évitement du méthane dans le secteur de l'huile de palme (Environment Development and Sustainability, 2018-06). La même étude confirme que le gâteau issu d'un filtre à bande et récupéré des POME peut être épandu comme engrais organique dans la plantation, refermant ainsi la boucle des nutriments au lieu d'exporter l'azote, le phosphore et le potassium de l'huilerie vers une décharge.
L'ampleur de la ressource mérite d'être soulignée : 1 m³ de POME brut à environ 25 000 mg/L de DCO contient environ 20–25 kg de matières en suspension et dissoutes récupérables, selon le rendement d'extraction d'huile en amont de l'huilerie. Pour une huilerie traitant 45 t FFB/h et générant 500–700 m³ de POME par jour, cela représente 10–17 tonnes de matières sèches par jour dans le bassin — à la fois un passif méthane et un actif engrais. Deux technologies concurrentes dominent l'étape de déshydratation : le filtre-presse à plateaux (batch, gâteau très sec) et le filtre-presse à bande (continu, débit élevé). La suite de cet article présente le dossier technique pour choisir entre les deux en 2026.
Caractéristiques des boues de POME qui orientent le choix du filtre-presse
Le digestat de POME prélevé dans une lagune anaérobie couverte arrive généralement à l'étape de déshydratation avec 2–6 % de matières sèches, une fraction de matières volatiles de 70–85 % et une fraction fibreuse — fibres d'empty fruit bunch, sable de coques et matériel pariétal — qui confère aux boues une rhéologie non newtonienne et thixotrope. Cette forte charge organique explique précisément pourquoi les boues colmatent rapidement le drainage gravitaire et pourquoi la séparation sous pression domine l'espace de conception.
Le pH du digestat se situe généralement entre 6,8 et 7,6 et la température entre 35–55 °C à la sortie du bassin — deux conditions favorables à une floculation par polyacrylamide anionique ou cationique, mais défavorables à une toile laissée sèche entre les cycles. Le conditionnement par polymère n'est pas négociable pour l'une ou l'autre technologie : sans lui, le décollement du gâteau devient problématique, les matières solides du filtrat dépassent 1 000 mg/L et la durée de vie de la toile est divisée par deux.
La granulométrie du digestat de POME est très hétérogène, allant de colloïdes sub-100 µm à des faisceaux de fibres de l'ordre du millimètre. Cette dispersion favorise précisément les conceptions à plateaux à chambres et à membrane par rapport au simple drainage gravitaire ou aux unités à bande sous vide — la géométrie des chambres piège les fibres longues, tandis que la compression par membrane extrait l'eau colloïdale qu'un filtre à bande ne peut pas atteindre. Le choix de la toile est une variable de conception de premier ordre, et non un détail d'achat : les essais terrain de BRIN sur un filtre à plateaux avec un simulant de boues activées (1–4 % w/w CaCO₃) ont montré qu'une toile coton atteignait 56,00 % d'abattement en soluté à 4 % w/w d'alimentation, tandis qu'une toile drill était moins performante à chaque concentration testée (BRIN, 2024). Les POME contenant des colloïdes fins similaires, ce résultat sur la toile se transpose directement au pilote de conception.
Filtre-presse à plateaux, filtre à bande ou décanteur centrifuge : quel équipement pour les POME
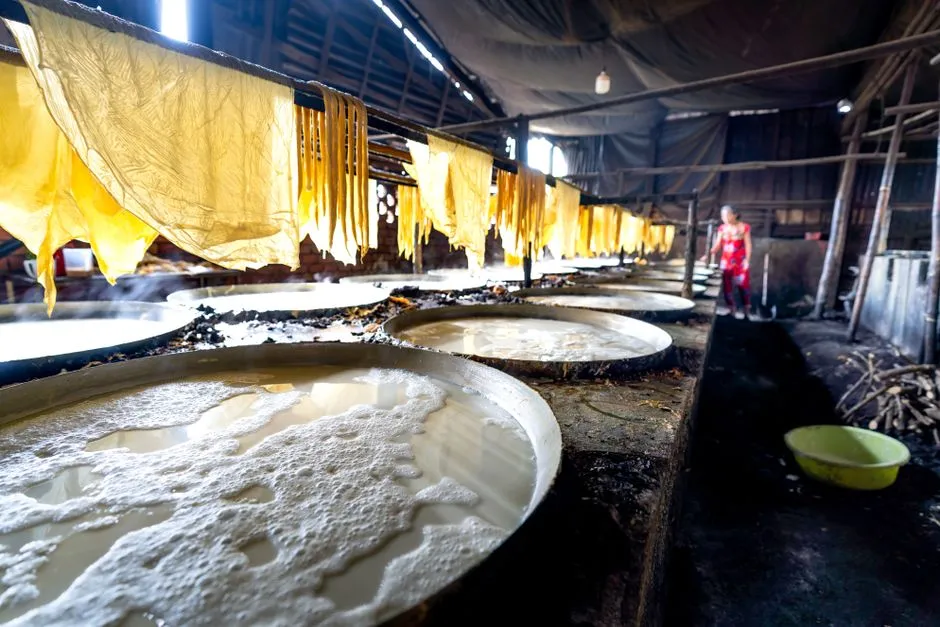
Chaque technologie répond à un point différent de la courbe siccité–débit–énergie, et le bon choix dépend de la contrainte qui s'impose en premier à l'huilerie.
Les filtres-presses à plateaux / à chambres fonctionnent en batch, en alimentant la suspension entre 5–15 bar à travers un jeu de plateaux en polypropylène. La siccité du gâteau en fin de cycle de filtration se situe généralement entre 25–40 % MS — la limite haute de toute option de déshydratation mécanique avant séchage thermique. Les unités manuelles conviennent aux huileries de moins de 10 m³/h ; les unités PLC entièrement automatiques avec décalage des plateaux, lavage des toiles et évacuation du gâteau traitent 20–80 m³/h avec un opérateur par poste. Ces filtres à plateaux pour la déshydratation du digestat de POME existent avec des surfaces filtrantes de 1–500 m², et la technologie évolue linéairement par ajout de plateaux.
Les filtres-presses à bande fonctionnent en continu. Les boues conditionnées par polymère sont drainées par gravité sur la bande supérieure, puis prises en sandwich entre deux bandes passant dans une série de rouleaux à écartement décroissant. Le gâteau sort à 18–25 % MS — plus humide qu'un filtre à plateaux — mais le débit est 2 à 4 fois supérieur à surface au sol équivalente, et la consommation énergétique se situe typiquement entre 2 et 5 kWh/t MS. Les filtres à bande sont la technologie explicitement étudiée dans la littérature scientifique pour l'atténuation du méthane issu des POME (Environment Development and Sustainability, 2018-06), car ils correspondent au profil d'écoulement continu d'une sortie de bassin anaérobie.
Les filtres-presses à membrane sont des filtres à plateaux équipés d'une membrane élastomère fixée derrière chaque toile filtrante. Après le cycle de remplissage, la membrane est gonflée à l'air comprimé, à l'eau ou à l'huile entre 15 et 30 bar pour presser mécaniquement le gâteau, portant la siccité au-delà de 40 % MS — le même principe que celui utilisé dans le fractionnement à sec de l'oléine de palme (ANDRITZ separation, 2025). La contrepartie est le temps de cycle, le coût d'investissement et la durée de vie de la membrane (environ 8 000 à 12 000 cycles avant remplacement).
Les décanteurs centrifuges constituent l'alternative à haut débit pour les très grandes huileries. La vis tourne à l'intérieur d'un bol rotatif à 2 500–4 000 G, produisant un gâteau à 20–28 % MS et un centrat clarifié. Le convoyeur à spires ouvertes et le variateur à contrôle de couple en font des équipements faciles à maintenir pour les applications POME et biogaz, avec un coût de maintenance par tonne sèche très compétitif, bien que la consommation énergétique (8–15 kWh/t MS) et la consommation de polymère soient plus élevées que pour les filtres-presses (ANDRITZ separation, 2025).
La chaîne de traitement standard alimentant l'une de ces unités : bassin de POME brut → dégrillage / dessablage → conditionnement par polymère (mélangeur statique en ligne) → épaississement par flottation à air dissous (FAD) ou décanteur lamellaire → filtre-presse à plateaux pour la déshydratation du digestat de POME (ou filtre à bande / décanteur) → gâteau vers épandage ou compostage → filtrat vers une étape de polissage avant rejet ou réutilisation. L'ajout d'un épaississeur FAD en amont de la ligne de filtre-presse POME fait généralement passer les matières sèches à l'alimentation de 2–4 % à 4–6 % et réduit le temps de cycle du filtre-presse de 20–30 %.
| Paramètre | Filtre à plateaux (chambre) | Filtre-presse à membrane | Filtre-presse à bande | Décanteur centrifuge |
|---|---|---|---|---|
| Fonctionnement | Batch | Batch avec compression | Continu | Continu |
| Siccité du gâteau (% MS) | 25–40 | 35–45 | 18–25 | 20–28 |
| Débit (m³/h, POME) | 1–80 | 1–40 | 10–60 | 15–100 |
| Énergie (kWh/t MS) | 5–10 | 8–15 | 2–5 | 8–15 |
| Dose de polymère (kg PE/t MS) | 3–6 | 3–5 | 4–8 | 5–10 |
| Qualité du filtrat (mg/L MES) | 200–800 | 150–500 | 500–1 500 | 300–1 200 |
| Meilleure application | Huileries moyennes, polissage du digestat | Applications exigeantes en siccité, vente d'engrais | Grandes unités continues, priorité à l'évitement du méthane | Très haut débit, faible priorité à la maintenance |
Repères de performance et de coût 2026 pour une ligne de filtre-presse POME
Le service achats a besoin d'une seule page de chiffres pour le dossier de direction. Le tableau ci-dessous consolide les plages de données terrain 2026 pour chaque technologie appliquée au digestat de POME, issues des spécifications fournisseurs et des données de projets HydropureWater 2026.
| Repère | Filtre à plateaux | Filtre-presse à membrane | Filtre-presse à bande | Décanteur centrifuge |
|---|---|---|---|---|
| Siccité du gâteau (% MS) | 25–40 | 35–45 | 18–25 | 20–28 |
| Plage de débit | 1–80 m³/h | 1–40 m³/h | 10–60 m³/h | 15–100 m³/h |
| Dose de polymère (kg PE/t MS) | 3–6 | 3–5 | 4–8 | 5–10 |
| Énergie (kWh/t MS) | 5–10 | 8–15 | 2–5 | 8–15 |
| CAPEX 2026 (USD, installé) | 80 000–250 000 $ (1–20 m³/h) ; jusqu'à 350 000 $ (80 m³/h, 100–500 m², PLC complet) | 200 000–500 000 $ | 120 000–300 000 $ (10–50 m³/h) | 300 000–800 000 $ |
| Empreinte au sol (m²) | 8–60 | 10–70 | 6–25 | 10–30 |
| Heures opérateur/poste | 1–2 | 1–2 | 0,5–1 | 0,5–1 |
La consommation de polymère constitue le premier poste d'OPEX pour chacun de ces systèmes — typiquement 3–8 kg de polyélectrolyte par tonne de matières sèches pour les POME, selon la densité de charge cationique du polyacrylamide retenu et la teneur en matières volatiles du digestat. La densité de charge se négocie face à la dose : les floculants cationiques à haute charge (50–80 % de cationicité) fonctionnent à 3–4 kg/t MS mais coûtent 30–40 % de plus au kilogramme que les alternatives à charge moyenne. Des essais jar-test sur les boues réelles du bassin, et non sur un simulant de laboratoire, restent la seule façon fiable de fixer la dose avant l'achat.
Le taux de 56 % d'abattement en soluté rapporté par BRIN (BRIN, 2024) constitue un plancher utile, pas une cible — il a été mesuré sur un simulant de CaCO₃ à 4 % w/w sans conditionnement par polymère. Un digestat de POME correctement conditionné sur un filtre à plateaux dépasse couramment 90 % de capture des matières solides et renvoie un filtrat à 200–800 mg/L de MES. Le chiffre de 56 % rappelle que le seul choix de la toile peut faire varier la performance du système de plus de 10 points ; le plafond reste fixé par la chimie du polymère et la caractérisation de l'alimentation. Pour un benchmarking OPEX du filtre à bande sur les eaux usées huileuses, voir l'analyse benchmark OPEX du filtre-presse à bande pour eaux usées de biodiesel, et pour une comparaison côte à côte avec la technologie à chambres, le guide Filtre-presse à chambres vs alternatives : comparaison technique et décision chiffrée détaille la logique de sélection.
Comment choisir le bon filtre-presse pour une huilerie de palme en 2026
Un processus en quatre étapes transforme les chiffres ci-dessus en décision de CAPEX défendable.
Étape 1 — Définir l'objectif principal. La réduction du méthane pour les revenus de crédits carbone accorde plus de poids à la siccité (un gâteau plus sec laisse moins de matière biodégradable résiduelle dans le bassin). La réutilisation de l'eau pour alimentation de chaudière ou irrigation privilégie la qualité du filtrat. La vente d'engrais ou l'épandage réglementaire prend en compte les deux, plus l'aspect du gâteau. Chaque objectif déplace le point optimal sur la matrice de la section précédente.
Étape 2 — Caler le débit sur la configuration du bassin. Les huileries de moins de 30 t FFB/h, ou celles avec vidange discontinue du bassin, s'associent généralement à un filtre-presse à plateaux — le cycle batch n'y est pas une contrainte. Les huileries en fonctionnement 24/7 avec déversement continu du bassin, ou de plus de 60 t FFB/h, choisissent habituellement un filtre à bande ou un décanteur pour éviter l'investissement en réservoir tampon qu'imposent les unités batch.
Étape 3 — Piloter la toile et le polymère sur site avant l'achat. L'étude BRIN (BRIN, 2024) a confirmé que le coton surpassait la toile drill lors d'essais sur filtre à plateaux — mais le digestat de POME se comporte différemment d'un simulant de CaCO₃, et la toile optimale pour une boue riche en fibres est souvent une toile en polypropylène mono/multifilament avec une coupure micronique de 5–15 µm. Louez un plateau pilote de 1 m² ou une unité mobile à bande pendant deux à quatre semaines et menez un plan factoriel 2³ sur la toile, la dose de polymère et la pression d'alimentation avant de signer le bon de commande.
Étape 4 — Intégrer le filtre-presse à l'épaississement amont et au polissage aval. Un bassin de sédimentation haute efficacité ou une unité FAD en amont augmente les matières sèches à l'alimentation et réduit le CAPEX du filtre-presse de 15–25 %. En aval, dirigez le filtrat vers une étape de polissage (filtre à sable + charbon actif, ou bioréacteur à membranes) pour respecter les limites du DOE malaisien (≤ 100 mg/L de DBO₃ pour le rejet) ou les seuils du PERMENLH indonésien n° 5/2014 avant réutilisation par irrigation.
Esquisse de ROI pour une huilerie moyenne : une ligne à filtres à plateaux à 200 000 $, qui évite environ 1 200 t CO₂e/an de méthane grâce à une vidange plus rapide du bassin et produit environ 3 000 t/an de gâteau à 8–15 $/t de compensation engrais, rentabilise le capital en 2–4 ans avant tout revenu de crédits carbone. Pour les huileries plus grandes, la même logique sur une ligne à filtre à bande à 300 000 $ s'étend sur 3–5 ans, avec un OPEX plus bas (énergie 2–5 kWh/t MS, un opérateur par poste) qui referme l'écart une fois le débit pleinement utilisé.
Questions fréquentes
Quelle siccité un filtre-presse peut-il réellement atteindre sur du digestat de POME ?
Un filtre-presse à plateaux à chambres fournit typiquement 25–40 % de matières sèches sur du digestat de POME, tandis qu'un filtre-presse à membrane atteint 35–45 % MS en pressant mécaniquement le gâteau après le cycle de remplissage. Un filtre-presse à bande plafonne à 18–25 % MS car il repose sur la pression des rouleaux plutôt que sur une compression hydraulique (données terrain HydropureWater 2026).
Quelle est la consommation de polymère d'un filtre-presse POME par tonne de matières sèches ?
La dose de polyacrylamide cationique pour du digestat de POME se situe typiquement entre 3–6 kg PE/t MS sur un filtre à plateaux et 4–8 kg PE/t MS sur un filtre à bande, les grades cationiques à haute charge fonctionnant dans la partie basse de la plage. La valeur exacte se détermine par jar-test sur les boues réelles du bassin et non par les valeurs catalogue des fournisseurs (données terrain HydropureWater 2026).
Quelle est la plage de CAPEX 2026 pour une ligne de filtre-presse POME ?
Une ligne à filtres à plateaux de 1–20 m³/h avec commandes manuelles à semi-automatiques se situe entre 80 000 et 250 000 $ installés, une unité PLC entièrement automatique à 80 m³/h et 100–500 m² de surface filtrante atteignant 350 000 $. Une ligne de filtre à bande de 10–50 m³/h coûte 120 000 à 300 000 $, tandis qu'un décanteur centrifuge à débit comparable démarre autour de 300 000 $ et grimpe jusqu'à 800 000 $ pour les plus grandes applications POME (données terrain HydropureWater 2026).
Pourquoi le choix de la toile filtrante est-il traité comme une variable de conception de premier ordre ?
Les essais de BRIN sur filtre à plateaux avec un simulant de boues activées à 1–4 % w/w ont montré une toile coton atteignant 56,00 % d'abattement en soluté à 4 % d'alimentation, contre des performances mesurablement inférieures pour la toile drill à la même concentration (BRIN, 2024). La trame, la coupure micronique et le matériau de la toile conditionnent directement le décollement du gâteau, la clarté du filtrat et la durée de vie de la toile sur POME — un pilote sur site n'est pas facultatif.