Le dispositif de conformité à trois strates pour les raffineries de Greenwood
La conformité au prétraitement d'une raffinerie du corridor Indianapolis–Greenwood repose sur un contrat réglementaire formé de trois cordes superposées, dont la plus restrictive s'impose. La première corde est la norme catégorielle fédérale du 40 CFR Part 419, qui fixe les limites d'effluent basées sur la technologie pour la catégorie « raffinage du pétrole » (40 CFR Parts 405–471). La deuxième corde est l'obligation générale de prétraitement du 40 CFR 403.5(a), qui interdit tout rejet provoquant un pass-through au sens du 40 CFR 403.3(p) ou une interférence au sens du 40 CFR 403.3(k) ; l'EPA précise que cette obligation s'applique qu'un mécanisme de contrôle local ait été délivré ou non (EPA, 2026). La troisième corde est le Code of Ordinances Sec. 9-10 de la ville de Greenwood, qui définit l'« Applicable Pretreatment Standard » comme « les normes d'interdiction de la ville, les limites spécifiques de la ville, les normes de prétraitement de l'État de l'Indiana, ou les normes catégorielles fédérales de prétraitement (lorsqu'elles sont en vigueur), selon la norme la plus stricte » (Greenwood Sec. 9-10, 2025).
Indianapolis est la POTW réceptrice de nombreux industriels de Greenwood dans le cadre de l'accord Indianapolis–Greenwood Sewage Transportation and Treatment Service ; la définition de POTW de la Sec. 9-10 de Greenwood inclut explicitement « les installations… qu'elles appartiennent à Greenwood, Indianapolis ou toute autre personne contractante, dont les eaux usées sont traitées dans le cadre de l'accord entre la ville d'Indianapolis et la ville de Greenwood » (Greenwood Sec. 9-10, 2025). Cet accord explique pourquoi les limites numériques locales de la ville sont en pratique plus sévères que les valeurs catégorielles fédérales : l'autorité de contrôle doit protéger son propre permis NPDES et son programme de gestion des boues contre le pass-through et l'interférence en provenance des raffineries. Une raffinerie qui se conforme seulement au 40 CFR Part 419 échoue généralement au test des limites locales de la POTW d'Indianapolis sur les huiles et graisses, les sulfures ou les phénols, et l'obligation générale fédérale du 40 CFR 403.5(a) reste applicable même avant la délivrance d'un mécanisme de contrôle. Pour une vision américaine plus large de la même structure réglementaire, l'aperçu 2026 de la conformité au prétraitement du pétrole aux États-Unis reprend les mêmes définitions du pass-through et de l'interférence de façon plus développée.
Ce que transporte réellement le réseau d'assainissement de la raffinerie
Chaque réseau de process d'une raffinerie mélange des effluents aux signatures polluantes très différentes, et la façon dont ces flux sont orientés en amont décide du mélange que la POTW reçoit effectivement. La saumure de dessaleur transporte des huiles émulsifiées, des sels (chlorures et sulfates) et des métaux traces issus du brut traité. La soude caustique usée des unités Merox ou apparentées transporte des sulfures et des phénols à des pH qui dépassent fréquemment 12 — le cas d'interférence type, car ces deux paramètres sont toxiques pour la biomasse nitrifiante et les hétérotrophes du bassin à boues activées de la POTW réceptrice. Les queues d'épurateur d'eau acide véhiculent du H₂S et de l'ammoniac dissous, qui se dégagent en phase vapeur en tête de la POTW et génèrent à la fois un risque d'exposition olfactive et une charge aval en ammoniac. Les vidanges de bacs, les eaux de ruissellement de l'aire de chargement et les eaux de ballast apportent des huiles libres et des boues de fond, tandis que les eaux huileuses utilitaires (vidanges de refroidisseurs d'échantillons, eau d'étanchéité des pompes, condensats de compresseurs) contribuent des traces d'huile et des matières en suspension (MES).
La discipline anti-chocs au niveau des unités détermine si la POTW reçoit une charge polluante stable ou une série de variations en escalier. Les poussées de soude caustique usée lors des basculements de décanteurs, les perturbations de dessaleur lors des changements de brut et les rejets d'eau de fond de bac pendant les transitions de produits sont les trois événements batch les plus courants qui répondent à la définition locale de « slug » de la Sec. 9-10 de Greenwood, et chacun constitue un candidat au type de dépassement sur échantillon ponctuel que l'ordonnance municipale vise à détecter (Greenwood Sec. 9-10, 2025). La séparation des effluents est la mesure de contrôle la moins coûteuse : tenir la soude caustique usée à l'écart du réseau d'eaux huileuses et du réseau d'eaux pluviales est le choix de conception qui prévient plus de courriers d'infraction que toute opération unitaire située en aval.
Les polluants suivis par les régulateurs et la POTW
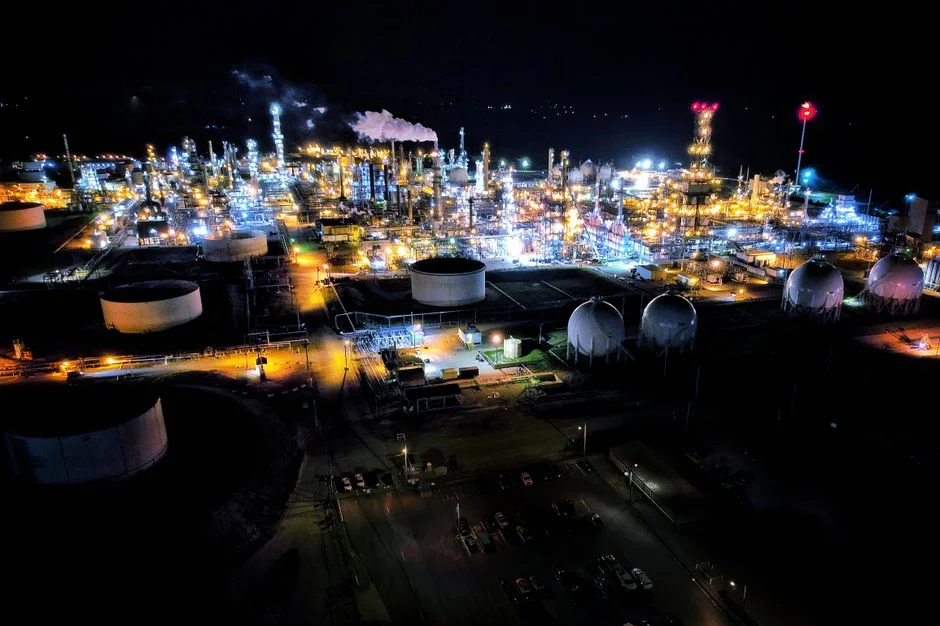
Le jeu de paramètres sur lequel un programme de prétraitement de raffinerie est jugé reste assez stable d'un raffineur américain à l'autre : huiles et graisses, matières en suspension, sulfures (dissous et totaux), phénols, benzène et BTEX total, azote ammoniacal, pH, chrome hexavalent et DCO (données terrain HydropureWater, 2026). Les limites locales de la POTW varient selon la municipalité, mais les plages usuelles se situent à 50–100 mg/L pour les huiles et graisses, 1–10 mg/L pour les sulfures et 0,5–5 mg/L pour les phénols ; les métaux et le BTEX sont généralement inclus comme paramètres d'autosurveillance trimestrielle dans le permis SIU. Les sulfures et les phénols sont les déclencheurs d'interférence les plus fréquents, car les deux sont toxiques pour les bactéries nitrifiantes et pour les hétérotrophes qui pilotent le bassin à boues activées d'une POTW ; un choc de l'un ou de l'autre peut déstabiliser un biobassin municipal en quelques heures, et les phénols entraînent aussi des plaintes aval pour odeurs et corrosivité, d'où provient la majorité des courriers d'infraction.
| Polluant | Concentration typique en entrée du prétraitement | Plage typique des limites locales POTW | Étape principale d'abattement | Étape de polissage |
|---|---|---|---|---|
| Huiles et graisses | 200–2 000 mg/L (libres + émulsifiées) | 50–100 mg/L | API/CPI + DAF | Filtre multicouche ; analyseur d'huile dans l'eau |
| Matières en suspension | 100–500 mg/L | 30–100 mg/L | DAF / bassin tampon | MBR (PVDF, <1 μm) ou filtre multicouche |
| Sulfures (dissous et totaux) | Pics de 5–50 mg/L lors des événements de soude caustique | 1–10 mg/L | Bassin tampon + biologique (oxydation des sulfures) | Polissage MBBR/MBR ; sonde S²⁻ en ligne |
| Phénols | 5–50 mg/L | 0,5–5 mg/L | Oxydation biologique (MBBR/MBR) | Charbon actif ou oxydation avancée si requis |
| Benzène / BTEX total | 1–10 mg/L | 0,1–1 mg/L (souvent GC/MS trimestriel) | Dégazage / oxydation biologique | Polissage CAG ; prélèvement de conformité trimestriel |
| Azote ammoniacal | 10–50 mg/L | 10–30 mg/L (saisonnier) | Nitrification biologique (MBBR/MBR) | Modules MBR à plaques ; sonde NH₃ en ligne |
| pH | Variations 5–12 (poussées de soude caustique) | 5,0–9,0 (plancher 40 CFR 403.5(b)(2) ; ville 6–9 en général) | Bassin tampon + neutralisation | Réglage pH en ligne avec verrouillage sur vanne de coupure réseau |
| Chrome hexavalent | 0,05–2 mg/L (purge de tour de refroidissement) | 0,05–0,5 mg/L | Réduction en Cr(III) + précipitation | Filtre à sable/multicouche ; prélèvement métaux trimestriel |
Au-delà des limites numériques s'appliquent les interdictions spécifiques du 40 CFR 403.5(b) : pH non inférieur à 5,0 ; point éclair non inférieur à 60 °C (140 °F) ; température à la POTW ne dépassant pas 40 °C (104 °F) ; absence de pétrole, d'huile de coupe non biodégradable ou de produits d'origine minérale en quantités provoquant un pass-through ou une interférence ; absence de polluants solides ou visqueux provoquant une obstruction ; absence de polluants rejetés à un débit ou une concentration provoquant une interférence ; absence de gaz, vapeurs ou fumées toxiques entraînant des risques sanitaires aigus pour le personnel ; et interdiction des polluants transportés par citerne sauf aux points de rejet désignés par la POTW (EPA, 2026). La définition locale de « slug » de la ville de Greenwood constitue le levier d'application : tout rejet « qui, en concentration d'un constituant donné, mesuré sur un échantillon ponctuel, dépasse de plus de cinq (5) fois les limites de rejet admissibles… et/ou dont le débit dépasse de plus de cinq (5) fois le débit moyen autorisé par le permis de rejet industriel de l'utilisateur, pendant plus de quinze (15) minutes » est un « slug » (Greenwood Sec. 9-10, 2025). Un dépassement de 5× sur les sulfures pendant plus de 15 minutes lors d'une poussée de soude caustique est l'événement déclencheur que consignera un inspecteur de la POTW d'Indianapolis.
La filière en cinq étapes entre le réseau de process et le regard de la POTW
Les raffineurs américains exploitent une filière en cinq étapes entre le réseau de process et le regard de la POTW. Les équipements varient, mais les opérations unitaires et leur enchaînement restent remarquablement constants (données terrain HydropureWater, 2026). Étape 1 — séparateur API ou décanteur à plaques corruguées (CPI). L'huile libre est extraite par gravité, car c'est l'opération la moins coûteuse et parce que chaque pompe, membrane et capteur situé en aval souffre si l'huile libre n'est pas retirée en premier. Un séparateur API bien exploité laisse 100–200 mg/L d'huiles et graisses en phase aqueuse ; un CPI atteint une plage similaire sur une empreinte bien plus réduite. Cette étape fixe le plancher de la charge en huile émulsifiée envoyée à l'étape 2. Étape 2 — flottation à air dissous (DAF) ou flottation à gaz induit (IGF). La flottation à micro-bulles élimine l'huile émulsifiée, les FOG et les MES colloïdales que l'API ne peut pas capter, et abaisse les huiles et graisses à environ 15–30 mg/L. Les rapports air/solides en exploitation se situent dans la plage 0,02–0,06, le temps de séjour hydraulique est de 15–30 minutes et le taux de recyclage du saturateur représente 20–50 % du débit direct. Une unité de flottation à micro-bulles DAF de qualité raffinerie dans ce service est généralement spécifiée dans une plage de capacité de 4–300 m³/h, avec montage sur skid pour un raccordement lors des arrêts programmés. La sortie de cette étape doit franchir seule, avec marge, le plafond POTW d'huiles et graisses de 50–100 mg/L, avant qu'aucun polissage biologique ne soit sollicité.
Étape 3 — bassin tampon et neutralisation. Les variations de débit et de pH dues aux poussées de soude caustique, aux perturbations de dessaleur et aux transitions de bac sont lissées dans un bassin EQ dimensionné pour 8–24 heures de temps de séjour hydraulique, et le pH est ajusté à 6–9 avant l'étape biologique. C'est le point de contrôle le plus important pour prévenir les événements d'interférence ; une poussée de soude caustique à pH élevé et forte teneur en sulfures est le cas type d'un rejet qui inhiberait la biomasse de la POTW et déclencherait une non-conformité en aval, et le bassin EQ couplé au verrouillage pH/conductivité en ligne sur la vanne de coupure du réseau est ce qui rend ce cas gérable. Étape 4 — polissage biologique. Un MBBR ou un MBR réduit les phénols, les sulfures, le benzène et l'azote ammoniacal. Les MBBR sont robustes aux variations de charge et tolèrent les 200–800 mg/L de DCO qui survivent en tête de filière. Les MBR ajoutent une barrière module MBR à plaques en PVDF 0,1 μm qui maintient la biomasse à 8 000–12 000 mg/L et produit un effluent poli à <5 mg/L de MES et <1 NTU de turbidité, sur environ 60 % de l'empreinte qu'un bassin CAS équivalent aurait occupée — ce qui explique pourquoi le MBR est la solution par défaut pour les rétrofits de raffinerie à contrainte d'espace. Des éléments pratiques sur les étapes de basis-of-design DAF et MBR sont publiés séparément pour le cas Demopolis 2026 (guide de conformité au prétraitement Demopolis 2026) et pour le choix DAF contre décanteur à Pickens (guide de choix DAF ou décanteur Pickens pour le pétrole) ; les mêmes opérations unitaires se retrouvent en service dans l'industrie chimique à Goose Creek (guide de prétraitement de l'usine chimique de Goose Creek). Étape 5 — polissage et surveillance. Un filtre multicouche retient toute percée de MES, un analyseur d'huile dans l'eau en ligne déclenche une alarme à un seuil de 10–20 mg/L, et des sondes pH/conductivité alimentent la salle de contrôle avec un verrouillage sur vanne de coupure réseau.
| Étape | Opération unitaire | Polluant principal traité | Interdiction 40 CFR 403.5(b) couverte |
|---|---|---|---|
| 1 | Séparateur API ou CPI | Huile libre (200–2 000 → 100–200 mg/L H&G) | (6) Pétrole/huile minérale provoquant pass-through ou interférence |
| 2 | DAF / IGF (A/S 0,02–0,06, TSH 15–30 min) | Huile émulsifiée et MES colloïdales (jusqu'à 15–30 mg/L H&G) | (6) Pétrole/huile minérale ; (3) polluants solides/visqueux |
| 3 | Bassin tampon + neutralisation (TSH 8–24 h) | Variations de débit et de pH, amortissement des « slugs » | (2) pH non inférieur à 5,0 ; (4) débit/concentration provoquant interférence |
| 4 | MBBR ou MBR (PVDF <1 μm ; MLSS 8 000–12 000 mg/L) | Phénols, sulfures, BTEX, azote ammoniacal | (7) gaz/vapeurs toxiques ; (4) polluants consommateurs d'oxygène |
| 5 | Filtre multicouche + huile dans l'eau en ligne (10–20 mg/L) + verrouillage pH/cond. | Percée de MES, alarme et coupure | (5) chaleur ; (1) point éclair ; (2) plancher pH ; définition locale de « slug » 5×/15 min |
Pour les rétrofits de raffinerie à contrainte d'empreinte, le polissage des quatre dernières lignes est de plus en plus assuré par le module MBR à plaques, utilisé comme barrière finale avant le réseau d'assainissement plutôt que comme unique étape biologique. Le rôle du MBR ici est le confinement de la biomasse et des solides, et non un argument d'abattement autonome ; le module MBR intégré sur skid combine le bassin d'aération, la cassette membranaire et les systèmes de rétrolavage/nettoyage en place, ce qui simplifie à la fois le basis-of-design et la piste d'audit.
La documentation : cinq étapes qui transforment « pas de pass-through » en défense recevable
La filière de traitement constitue le volet ingénierie ; c'est sur le volet documentation que la plupart des actions d'application de l'EPA et de l'État finissent par aboutir. La défense d'une raffinerie contre le pass-through et l'interférence s'appuie sur cinq étapes reproductibles (données terrain HydropureWater, 2026).
Étape 1. Se voir classer Significant Industrial User (SIU) et obtenir un mécanisme de contrôle auprès de l'autorité de contrôle de la POTW. Le mécanisme de contrôle énumère les limites numériques locales, la fréquence d'autosurveillance et la cadence de reporting auxquelles la raffinerie sera jugée. Tant que ce document n'est pas en main, la raffinerie reste redevable du 40 CFR 403.5(a), mais sans programme d'autosurveillance défini (EPA, 2026).
Étape 2. Autosurveillance. La plupart des POTW exigent un échantillonnage composite pondéré par le débit sur 24 h selon un calendrier défini — typiquement mensuel pour les huiles et graisses, les MES, les sulfures, les phénols et l'ammoniac, et trimestriel pour les métaux, le BTEX et le chrome hexavalent. Les résultats sont reportés sur un DMR ou son équivalent local, et les dépassements déclenchent une surveillance renforcée.
Étape 3. Plan anti-chocs (« slug-control plan »). Les actions d'application de l'EPA au titre du 40 CFR 403.8(b)(4) et la rédaction des permis SIU ciblent systématiquement le plan anti-chocs. Le plan doit être écrit, à jour, et avoir fait l'objet de formations, couvrant les aires de chargement, les transitions de bacs et les rejets batch ; il doit définir ce qui constitue un « slug » selon la règle 5×/15 minutes de la ville de Greenwood, ce que la raffinerie fera pour le contenir et comment elle notifiera la POTW. Tout rejet susceptible de provoquer une interférence doit être signalé sous 24 heures.
Étape 4. Signalement des rejets accidentels. Lorsqu'un « slug » s'échappe — débordement de soude caustique usée, perturbation de dessaleur, rejet d'eau de fond de bac — la raffinerie doit notifier la POTW et les autorités compétentes en matière de déchets dangereux dans le délai prescrit par l'EPA, puis remettre un rapport écrit décrivant la cause, l'action corrective et les mesures de prévention révisées. Les plans anti-chocs qui existent sur papier mais n'ont pas été suivis constituent la cause première la plus fréquente dans les consent decrees.
Étape 5. Tenir des dossiers auditables des BMP, de l'inventaire chimique restreint du SIU et de la formation des opérateurs. Conserver la chaîne de traçabilité de chaque échantillon composite, les journaux d'étalonnage des analyseurs en ligne et les dossiers de formation des opérateurs qui pilotent la DAF, le bassin EQ et le bioréacteur. Le système automatique de dosage de réactifs alimentant la neutralisation doit disposer d'un enregistrement de la consommation de réactif corrélé au débit, de sorte que les événements de réglage pH soient reconstituables. C'est la documentation qui transforme une affirmation de « pas de pass-through » en une affirmation défendable.
Questions fréquentes
Quelles sont les interdictions spécifiques du 40 CFR 403.5(b) qu'une raffinerie de Greenwood doit respecter ?
Il y en a huit, et chacune correspond à une opération unitaire de la filière : (1) point éclair inférieur à 60 °C (140 °F) ; (2) pH inférieur à 5,0 ; (3) polluants solides ou visqueux provoquant une obstruction ; (4) polluants rejetés à un débit ou une concentration provoquant une interférence ; (5) chaleur portant la POTW au-dessus de 40 °C (104 °F) ; (6) pétrole, huile de coupe non biodégradable ou produits d'huile minérale provoquant un pass-through ou une interférence ; (7) gaz, vapeurs ou fumées toxiques entraînant des risques sanitaires aigus pour le personnel ; et (8) polluants transportés par citerne sauf aux points désignés par la POTW (EPA, 2026).
Comment la ville de Greenwood définit-elle un « slug » et pourquoi cela importe-t-il ?
La Sec. 9-10 de Greenwood définit un « slug » comme tout rejet dépassant de 5× la limite de rejet admissible sur un échantillon ponctuel, ou de 5× le débit moyen autorisé de l'utilisateur, pendant plus de 15 minutes (Greenwood Sec. 9-10, 2025). Cela importe parce que le même dépassement 5×/15 minutes qui définit un « slug » déclenche aussi l'application par la POTW ; une poussée de soude caustique portant les sulfures à 5× la limite locale de 1–10 mg/L pendant 20 minutes constitue automatiquement un événement à signaler au titre de l'ordonnance municipale.
Qu'apporte l'accord Indianapolis–Greenwood Sewage Transportation and Treatment Service pour une raffinerie ?
Il fait de la ville d'Indianapolis la POTW réceptrice de nombreux industriels de Greenwood, ce qui signifie que les limites locales d'Indianapolis, et non les valeurs catégorielles fédérales, constituent la barre applicable pour les huiles et graisses, les sulfures, les phénols et l'ammoniac. La définition de POTW de la Sec. 9-10 de Greenwood inclut explicitement les installations détenues par Indianapolis couvertes par cet accord, et la hiérarchie des « Applicable Pretreatment Standard » de la ville retient alors la plus stricte des valeurs de la ville, de l'État ou du niveau fédéral (Greenwood Sec. 9-10, 2025).
Pourquoi le module MBR à plaques est-il l'étape de polissage par défaut dans les rétrofits de raffinerie à contrainte d'empreinte ?
Le rôle du MBR en polissage de raffinerie est le confinement de la biomasse et des solides, et non un argument d'abattement autonome. Un module plat PVDF 0,1 μm maintient la MLSS à 8 000–12 000 mg/L, produit <5 mg/L de MES et <1 NTU de turbidité, et s'inscrit dans environ 60 % de l'empreinte d'un bassin CAS équivalent, ce qui en fait le choix pratique lorsqu'il est demandé à la raffinerie d'ajouter un polissage biologique sans étendre la structure en béton existante (données terrain HydropureWater, 2026).