À quoi ressemble le schéma de procédé AAO
Le schéma de procédé AAO (Anaerobic-Anoxic-Oxic, aussi appelé A2O) enchaîne trois réacteurs biologiques — anaérobie → anoxique → aérobie — suivis d’un clarificateur, avec une recirculation interne de liqueur mixte de la zone aérobie vers la zone anoxique (typiquement 200–400 % du débit d’influent) et une ligne de boues activées de recirculation (RAS) vers la tête anaérobie. La zone anaérobie libère le phosphore, la zone anoxique dénitrifie en utilisant le nitrate recirculé, et la zone aérobie nitrifie l’ammoniac et capte le phosphore en luxe, atteignant une élimination simultanée de DBO, NT et PT dans environ 90 % des usines d’élimination biologique des nutriments dans le monde.
En lisant le schéma de gauche à droite, la chaîne court : Influent → dégrillage et dessablage → bassin anaérobie → bassin anoxique → bassin aérobie (avec grille d’aération diffusée) → clarificateur secondaire → désinfection → effluent. Deux boucles fermées distinguent l’AAO d’un schéma A/O simple. La première est la RAS, extraite du sous-verse du clarificateur vers la tête de la zone anaérobie à 50–100 % du débit d’influent. La seconde est la recirculation de liqueur mixte (souvent notée « R » sur les P&ID), extraite de la sortie aérobie vers l’entrée anoxique à 200–400 % du débit d’influent — c’est le moteur qui referme la boucle azote.
Deux flux annexes quittent la chaîne. Les boues activées en excès (WAS) sont soutirées de la ligne RAS vers la filière boues ; leur débit fixe l’âge des boues. Un fermenteur optionnel ou un flux de stripping de boues recycle des acides gras volatils (AGV) vers la zone anaérobie pour booster le carbone lorsque la DBO d’influent est faible. La protection amont commence aux ouvrages de tête, où un dégrilleur rotatif mécanique tel que le dégrilleur rotatif série GX retire chiffons et sables qui s’accumuleraient autrement dans le bassin anaérobie et court-circuiteraient l’écoulement. Le schéma ci-dessous est l’épine dorsale de tout P&ID A2O ; chaque boucle d’instrument, pompe de recirculation et sonde d’OD se ramène à l’un de ces blocs.
La zone anaérobie — libération du phosphore et captage des AGV
Les organismes accumulateurs de polyphosphate (PAO) de la zone anaérobie hydrolysent leur polyphosphate stocké et libèrent de l’orthophosphate dans la liqueur, en assimilant simultanément les acides gras volatils et en les stockant sous forme de polyhydroxyalcanoates (PHA). La réaction est la condition préalable de tout l’aval : pas de libération ici, pas de captage de luxe dans la zone aérobie, pas d’élimination biologique du phosphore. Les paramètres de conception typiques de cette zone sont un HRT de 1–2 h et un F/M de 0.07–0.15 kg DBO/kg MLSS·j, appliqués à la zone seule.
La règle dure de cette zone est l’exclusion. Pas d’oxygène dissous, pas de nitrate — tout O₂ ou NO₃⁻ entrant dans le réacteur anaérobie détruit l’avantage compétitif que les PAO tiennent sur les hétérotrophes ordinaires. C’est pourquoi la ligne RAS ne doit pas porter d’OD résiduel ; c’est aussi pourquoi la recirculation de liqueur mixte est dirigée vers la zone anoxique, pas vers la tête anaérobie. Un glissement de nitrate de plus de 5 mg/L dans la zone anaérobie est la cause la plus fréquente d’échec de l’élimination biologique du P dans les audits de terrain (données de terrain Zhongsheng, 2025-11).
Le signal visible que la biologie fonctionne est contre-intuitif : le PT à l’effluent anaérobie tourne typiquement à 20–40 mg/L P, bien plus élevé que l’influent. Cette « libération » est le polyphosphate stocké qui quitte la cellule ; le même phosphore est réabsorbé — puis retiré sur la ligne WAS — une fois que les boues passent par la zone aérobie. Si vous ne voyez pas la hausse, les PAO ne cyclent pas.
La zone anoxique — dénitrification avec nitrate recirculé
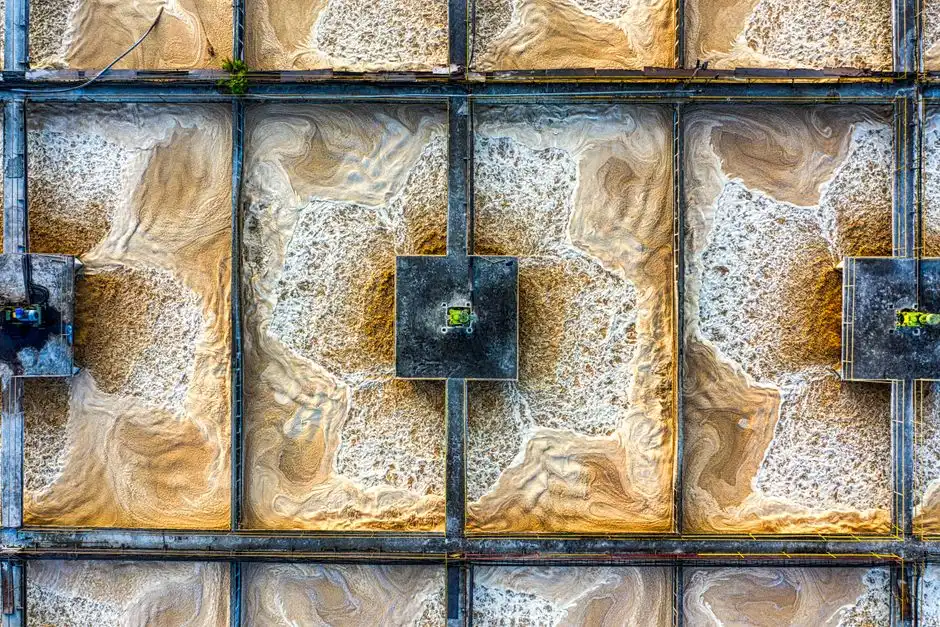
Les dénitrifiants hétérotrophes de la zone anoxique réduisent NO₃⁻ en N₂ gazeux en utilisant la DBO restante comme donneur d’électrons. Aucun air n’est fourni ; le mélange est uniquement mécanique, avec une puissance d’environ 5–8 W/m³ pour tenir les solides en suspension sans extraire d’OD dans la colonne d’eau. Le dimensionnement typique est HRT 1–3 h, MLSS 3,000–5,000 mg/L, avec un NO₃⁻ résiduel cible sous 5 mg/L à la sortie de zone — tout chiffre plus élevé indique soit une recirculation insuffisante, soit une limitation en carbone.
Le rapport de recirculation de liqueur mixte R est le bouton de réglage le plus puissant pour l’azote total. Pousser R de 200 % à 400 % du débit d’influent divise approximativement par deux le NO₃⁻ d’effluent jusqu’à ce que la DBO devienne limitante, point auquel une recirculation supplémentaire ramène une élimination d’azote décroissante contre une facture de pompage croissante. La règle empirique de bilan matière : R requis ≈ (NT cible / NH₄-N d’influent) × 3.5, utile comme premier contrôle de conception avant de lancer un modèle BioWin ou GPS-X calibré.
Lorsque le carbone d’influent est faible — DBO/NT sous 4, courant dans les eaux usées industrielles et dans certains bassins versants consolidés — une source de carbone externe est dosée dans la zone anoxique. Méthanol à ~3 mg CH₃OH par mg NO₃⁻ éliminé, ou acétate à ~2.5 mg DCO par mg NO₃⁻ éliminé, rétablit l’équilibre donneur d’électrons. Un skid de dosage de coagulant ou de méthanol piloté par PLC est l’enveloppe matérielle typique, cadencée sur la sonde NO₃ₓ de la zone anoxique.
La zone aérobie — nitrification et captage de luxe du phosphore
Le réacteur aérobie porte deux tâches microbiennes dans un seul bassin. Les nitrifiants autotrophes — Nitrosomonas oxydant NH₄⁺ en NO₂⁻, puis Nitrobacter oxydant NO₂⁻ en NO₃⁻ — convertissent l’ammoniac en nitrate. Dans le même bassin, les PAO qui ont libéré le phosphore en anaérobie le captent désormais en luxe, stockant du polyphosphate bien au-dessus de leur quota cellulaire ; ce phosphore sur-stocké quitte le système sur la ligne WAS, achevant l’élimination biologique du P. Enveloppe d’exploitation : HRT 4–8 h, MLSS 3,000–5,000 mg/L, SRT 10–25 jours, et une consigne d’OD de 1.5–2.5 mg/L mesurée à l’extrémité du bassin la plus éloignée de la grille d’aération.
Le contrôle de l’OD est la contrainte bloquante. Sous ~1.0 mg/L, la nitrification s’effondre — Nitrobacter en particulier a une constante de demi-saturation près de 0.5 mg/L et cesse d’oxyder le nitrite bien avant les oxydants d’ammoniac, donc un déficit d’OD apparaît comme un pic de NO₂⁻ croissant avant d’apparaître comme un NH₄⁺ croissant. Au-dessus de ~2.5 mg/L, l’oxygène en surplus se reporte dans les zones anoxique et anaérobie via les flux de recirculation, faisant chuter l’efficacité de dénitrification et affamant les PAO. Les usines modernes utilisent un contrôle d’aération basé sur l’ammoniac (aération basée NH₄⁺) pour parcourir dynamiquement cette bande 1.5–2.5 mg/L.
La performance en régime permanent attendue avec cette enveloppe est une élimination d’ammoniac supérieure à 95 %, un NH₃-N d’effluent sous 5 mg/L, et un PT d’effluent sous 1 mg/L — à condition que les zones anaérobie et anoxique amont ne laissent pas fuir nitrate ou OD. Un SRT de chaîne entière de 10–25 jours est ce qui retient les nitrifiants à croissance lente ; descendre sous ~8 jours les lessive typiquement, et la récupération prend 2–3 SRT.
Paramètres de conception AAO en un coup d’œil
Le tableau ci-dessous consolide l’enveloppe d’exploitation d’une chaîne AAO conventionnelle dimensionnée pour un influent de force municipale (DBO 200 mg/L, NT 40 mg/L, PT 6 mg/L, 10–25 °C). Les valeurs se calent sur les rapports d’influent, la température et le permis d’effluent — traitez-les comme un point de départ, pas comme une conception achevée.
| Paramètre | Anaérobie | Anoxique | Aérobie | Chaîne entière |
|---|---|---|---|---|
| HRT (h) | 1–2 | 1–3 | 4–8 | 6–13 |
| MLSS (mg/L) | 3,000–5,000 | 3,000–5,000 | 3,000–5,000 | 3,000–5,000 |
| OD (mg/L) | < 0.2 | < 0.5 | 1.5–2.5 | — |
| F/M (kg DBO/kg MLSS·j) | 0.07–0.15 (base zone) | — | — | 0.05–0.15 (chaîne entière) |
| SRT (j) | — | — | — | 10–25 |
| Recirculation interne / RAS | RAS 50–100% Q | Recirculation de liqueur mixte (R) 200–400% Q | — | — |
| Contribution d’élimination attendue | Libération P 20–40 mg/L PT en sortie | Baisse NT à ≤ 15 mg/L | NH₃-N < 5 mg/L ; PT < 1 mg/L | DBO > 95% ; NT ≤ 15 mg/L ; PT ≤ 1 mg/L |
Trois sensibilités dominent le réglage. Première, la température : le taux de nitrification chute d’environ moitié pour chaque baisse de 10 °C sous 15 °C, donc le SRT hivernal doit monter pour compenser sinon l’ammoniac glissera. Deuxième, le rapport DBO/NT d’influent : sous 4, attendez-vous à doser du carbone externe ou à passer à un AAO à alimentation étagée. Troisième, le débit de pointe par temps de pluie : la zone anaérobie est la plus sensible au volume et la première à échouer sous choc hydraulique, raison pour laquelle une égalisation primaire amont vaut son emprise sur une mise à niveau.
AAO vs A2O-MBR vs AAO à alimentation étagée — choisir la bonne variante 2026
L’AAO conventionnel est l’option au capex le plus bas : une emprise de 0.4–0.6 m² par m³/j de débit de conception, un effluent attendu de NT 10–15 mg/L et PT 0.5–1 mg/L, et une enveloppe de procédé qu’un concepteur biologique compétent peut mettre en service. C’est la bonne réponse pour les usines municipales greenfield à influent stable et un rapport DBO/NT de 5 ou mieux. L’A2O-MBR remplace le clarificateur secondaire par des membranes PVDF immergées — le système intégré de traitement des eaux usées A2O-MBR ou une mise à niveau utilisant des modules MBR plans PVDF série DF — et resserre l’effluent à NT ≤ 10 mg/L et PT ≤ 0.5 mg/L tout en réduisant l’emprise biologique plus séparation des solides d’environ 60 %. C’est le choix de mise à niveau dominant 2026 lorsque le clarificateur existant est hydrauliquement contraint ou lorsque le permis se resserre sous l’enveloppe conventionnelle.
L’AAO à alimentation étagée scinde l’alimentation d’influent le long de la chaîne aérobie plutôt que de tout décharger à la tête anaérobie, ce qui réduit l’énergie de recirculation interne de 20–30 % et utilise le carbone plus efficacement en conditions C/N basses. C’est la variante à choisir pour un influent industriel limité en carbone ou pour des bassins municipaux où le DBO/NT a dérivé sous 4 du fait de l’infiltration.
| Variante | Emprise (m²/m³/j) | NT d’effluent (mg/L) | PT d’effluent (mg/L) | Cas le mieux adapté |
|---|---|---|---|---|
| AAO conventionnel | 0.4–0.6 | 10–15 | 0.5–1.0 | Municipal greenfield, DBO/NT ≥ 5, charge stable |
| A2O-MBR | 0.15–0.25 | ≤ 10 | ≤ 0.5 | Mise à niveau avec clarificateur hydrauliquement contraint ; permis NT/PT serré |
| AAO à alimentation étagée | 0.4–0.6 | 8–12 | 0.5–1.0 | Industriel limité en carbone ou municipal à C/N bas ; priorité énergie de recirculation |
Règle de décision pour 2026 : si le clarificateur secondaire existant ne peut pas passer le débit de pointe de conception avec une vitesse de montée sous 1.2 m/h, ou si le permis passe à NT ≤ 10 mg/L, passer en A2O-MBR. Si l’influent est industriel ou si le DBO/NT est constamment sous 4, évaluer l’alimentation étagée avant de se rabattre sur un dosage de méthanol. Sinon, l’AAO conventionnel reste le plus économique. Une station compacte enterrée WSZ construite autour d’un cœur AAO conventionnel reste une option rentable pour les petits débits sous 200 m³/j.
Intégrer prétraitement, filière boues et désinfection autour de la chaîne AAO
Le bloc AAO est le cœur biologique, mais il ne performe que lorsque les opérations unitaires environnantes sont dimensionnées à ses exigences. En amont, un dégrilleur rotatif mécanique et un dessableur protègent la zone anaérobie des chiffons et abrasifs ; l’alternative — laisser passer les débris — est la cause racine la plus fréquente de court-circuit et de poches mortes dans le premier réacteur. En aval du clarificateur ou du MBR, la désinfection referme l’écart pathogènes ; le dioxyde de chlore d’un générateur de dioxyde de chlore gère les effluents à fort NH₄ qui produiraient autrement des chloramines sous chloration, et l’UV gère le cas de l’eau recyclée de réutilisation où un oxydant résiduel est indésirable.
La filière boues porte à peu près autant de poids de conception que la filière eau. Les boues activées en excès sont épaissies sur une unité DAF ou un épaississeur gravitaire à 3–5 % MS, puis déshydratées sur un filtre-presse à plateaux à 22–28 % MS pour évacuation hors site ou digestion ultérieure. Pour les sites visant une récupération d’énergie, le gâteau déshydraté alimente un digesteur anaérobie (voir le guide d’ingénierie du digesteur anaérobie pour les règles de dimensionnement et de mélange), le surnageant du digesteur étant renvoyé en tête AAO — une recirculation qui doit être comptée dans le bilan matière azote et phosphore sinon le permis échouera en été. Pour un polissage tertiaire lorsque l’élimination biologique du P n’atteint pas une limite PT de 0.5 mg/L, un dosage d’alum ou de PAC dans l’effluent de zone aérobie referme l’écart ; le skid de dosage de coagulant ou de méthanol piloté par PLC est le même matériel utilisé pour le dosage de carbone, réaffecté au polissage. Les usines qui visent un polissage oxydatif des organiques traces devraient consulter les repères d’efficacité énergétique des systèmes AOP avant de spécifier une chaîne UV/H₂O₂ ou O₃, car le chiffre kWh/m³ est la ligne d’OPEX dominante.
Foire aux questions
Quel est le rapport typique de recirculation interne de liqueur mixte d’une usine AAO ?
200–400 % du débit d’influent, avec 300 % comme cible de mise en service courante. Augmentez-le pour pousser l’azote total vers le bas, mais seulement jusqu’au point où l’énergie de la pompe de recirculation et le nitrate marginal éliminé ont tous deux un sens économique — typiquement jusqu’à ce que le rapport DBO/NO₃ de la zone anoxique tombe sous 4.
Pourquoi la ligne RAS retourne-t-elle vers la zone anaérobie plutôt que vers la zone anoxique ?
La RAS porte la plus haute concentration de PAO et doit réentrer dans la zone anaérobie afin qu’ils puissent répéter le cycle libération-captage ; diriger la RAS vers la tête anoxique alimenterait des boues chargées en nitrate dans une zone qui ne peut pas les dénitrifier sans sacrifier la libération anaérobie de phosphore dont tout le procédé dépend.
Quels NT et PT d’effluent un AAO conventionnel bien réglé peut-il réellement atteindre ?
NT ≤ 15 mg/L et PT ≤ 1 mg/L sont des cibles de conception réalistes aux températures municipales au-dessus de 15 °C avec DBO/NT ≥ 5. Resserrer à NT ≤ 10 mg/L ou PT ≤ 0.5 mg/L exige typiquement une mise à niveau MBR, une modification à alimentation étagée, ou un polissage chimique.