À quoi ressemble réellement une « bonne exploitation DAF » en 2026
Un guide d'exploitation et de maintenance d'usine DAF (flottation à air dissous) en 2026 s'articule autour de quatre familles de KPI : charge hydraulique, ratio air-solides, concentration en solides du flot, et MES d'effluent — qui expliquent ensemble plus de 90 % de la dérive de performance sur une unité bien conduite. Traitez une pression de saturateur au-dessus de 500 kPa et des ratios de recycle au-dessus de 7 % comme un coût sans bénéfice, et exécutez des checklists quotidienne, hebdomadaire, mensuelle et trimestrielle ancrées à ces KPI (selon Vlaški, CRC Press, 1998).
Les quatre familles de KPI sont : charge hydraulique (typiquement 5–25 m/h sur les unités industrielles), ratio air-solides ou A/S (0.005–0.060 en masse, avec 0.01–0.04 comme bande d'exploitation pratique), concentration en solides du flot (3–6 % TS comme cible stable), et MES d'effluent (sous 30 mg/L pour la plupart des duties de prétraitement industriel). Lorsqu'un opérateur consigne ces quatre chiffres à chaque poste, la dérive de performance cesse d'être une impression et devient un nombre sur un graphique de tendance.
Le plafond d'abattement réaliste est 75–85 % pour les solides en suspension fins et le phosphore sur un DAF industriel correctement réglé (selon waterandwastewater.com, 2024). Quiconque cite 95 %+ en régime permanent sur une alimentation industrielle variable vend, plutôt qu'il n'ingénierie. Le plafond cinétique — le coefficient d'efficacité de collision particule-bulle αPb = 0.5 — est l'optimum théorique qu'un DAF bien conduit approche sous chimie maîtrisée (Vlaški, CRC Press). Pour le benchmarking d'unité, le système DAF (flottation à air dissous) série ZSQ couvre 4–300 m³/h sur 13 modèles, ce qui donne un point de duty de référence lorsque vous comparez la charge hydraulique entre unités.
Rappel du mécanisme DAF — seulement les parties qui changent les consignes
La chaîne DAF est saturation sous pression → détente → attachement microbulles-floc → montée du flot → écrémage. L'opérateur n'a besoin de maîtriser que quatre variables : pression de saturateur, ratio de recycle, dose polymère/coagulant, et temps de rétention hydraulique dans la zone de contact. Tout le reste est chimie amont ou manutention mécanique aval.
Une pression de saturateur au-dessus de 500 kPa et un recycle au-dessus de 7 % ne livrent aucun gain mesurable de densité de bulles ni d'efficacité d'abattement selon le travail de modélisation cinétique de Vlaški (CRC Press, 1998). Le modèle était plus sensible à la taille des particules qu'à la taille des bulles, si bien que courir après une pression plus élevée est une facture kWh sans upside d'abattement. La même source signale le pH de coagulation, la température et la concentration en matière organique comme les leviers amont qui déplacent réellement αPb — ce qui signifie que le chemin le plus rapide vers un meilleur flot est habituellement un essai de jarre, non un changement de consigne sur le saturateur.
Le temps de rétention hydraulique dans la zone de contact (typiquement 60–120 secondes au débit de conception) est la quatrième variable maîtrisable. Pousser la charge hydraulique au-dessus du débit de conception raccourcit le temps de contact, abaisse l'A/S et produit le flot aqueux que les opérateurs reconnaissent instinctivement comme un problème. Traitez la zone de contact comme un réacteur à volume défini, non comme une conduite avec un débit qui la traverse.
Checklist de maintenance quotidienne, hebdomadaire, mensuelle et trimestrielle
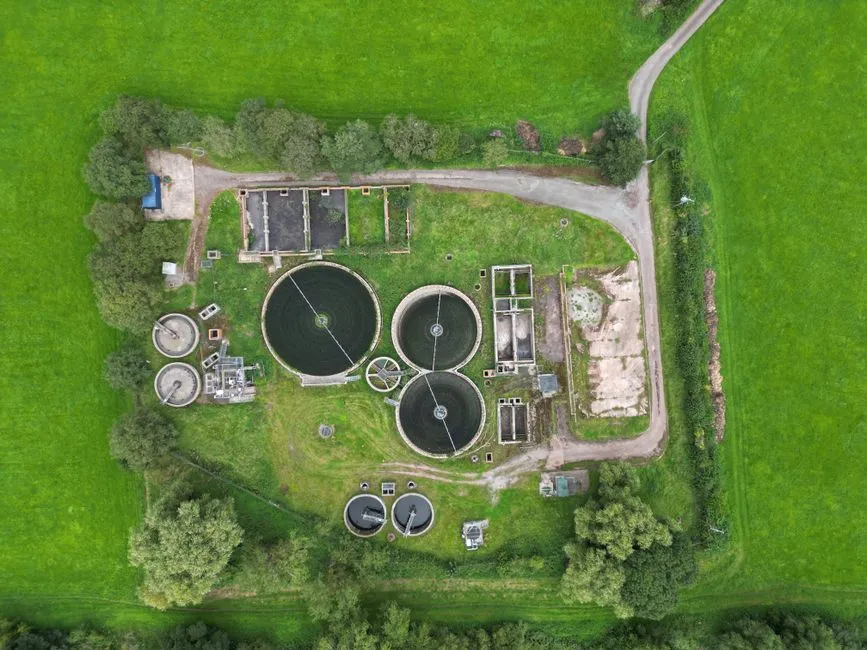
L'actif le plus précieux pour une équipe de poste est un runbook en couches qu'ils peuvent exécuter sans appeler un ingénieur procédé. Les quatre niveaux ci-dessous supposent un DAF standard à flux partiel avec recycle, un système d'alimentation en polymère et un écrémeur mécanique.
| Fréquence | Tâche | Déclencheur conforme/non conforme |
|---|---|---|
| Quotidien | Consigner débit d'entrée, pression de saturateur, débit de recycle, dose de polymère, MES d'effluent, profondeur de flot, temps de marche de l'écrémeur | Dérive >10 % vis-à-vis du poste précédent sur toute valeur consignée |
| Quotidien | Contrôle visuel de la couleur, de l'épaisseur et de la complétude d'écrémage du flot | Flot <50 mm ou visiblement aqueux |
| Hebdomadaire | Inspecter et nettoyer la soupape de décharge et l'assemblage de buses | Entartrage visible, chute de pression >20 kPa à débit constant |
| Hebdomadaire | Vérifier le joint de pompe de recycle, la pression du réservoir du compresseur d'air, le %TS du flot | Réservoir < consigne −10 % ; %TS du flot hors 3–6 % |
| Mensuel | Inspecter l'usure des lames d'écrémeur, les chicanes de zone de contact, les capteurs de niveau | Usure de lame >3 mm ; dérive de capteur >5 % de la gamme |
| Mensuel | Retirer un coupon de corrosion (unités inox) ; vérifier l'étalonnage de l'alimentation en polymère | Perte de coupon >1 mpy ; étalonnage >5 % hors consigne |
| Trimestriel | Service complet pompes et vannes, inspection du système d'aération, réglage des boucles de régulation | Tout item de service au-delà de l'intervalle fabricant |
| Trimestriel | Revue écrite des tendances KPI avec mémo d'action corrective | Tout KPI hors seuil d'alarme pendant 3+ jours dans le trimestre |
Le journal quotidien alimente la revue trimestrielle. Sauter le journal signifie que la revue trimestrielle n'est qu'une réunion, pas un diagnostic.
Cibles de paramètres d'exploitation : le tableau unique que chaque usine DAF devrait épingler au mur
Épinglez ceci au mur de la salle de contrôle, car chaque ligne est une gamme défendable avec une source nommée. Tout ce qui est hors de la colonne alarme est une consigne que l'opérateur devrait pouvoir défendre par écrit.
| Paramètre | Gamme industrielle typique | Seuil d'alarme | Action si franchi | Source de données |
|---|---|---|---|---|
| Pression de saturateur | 400–500 kPa | >550 kPa ou <350 kPa | Réduire la sortie compresseur ou vérifier un bouchage de buse | Vlaški, CRC Press |
| Ratio de recycle | 5–7 % | >10 % | Réduire la vitesse de la pompe de recycle ; vérifier le débit de zone de contact | Vlaški, CRC Press |
| Charge hydraulique | 5–25 m/h | > débit de conception | Étrangler l'entrée ou délester la charge amont | Norme de conception industrielle |
| Profondeur de flot | 50–150 mm | <30 mm ou >200 mm | Ajuster le cycle d'écrémeur ; auditer la charge amont | Pratique de terrain opérateur |
| %TS du flot | 3–6 % | <2 % ou >7 % | Relancer un essai de jarre ; vérifier la dose de polymère | Norme de conception industrielle |
| Ratio air-solides (A/S) | 0.01–0.04 en masse | <0.005 | Augmenter le recycle ou réduire la charge en solides | Référence d'ingénierie |
| MES d'effluent | <30 mg/L (duty de prétraitement) | >50 mg/L | Arrêter et lancer un essai de jarre ; vérifier le pH de coagulation | waterandwastewater.com |
| Efficacité d'abattement MES | 75–85 % | <70 % soutenu | Revue KPI complète ; vérifier G·t coag/floc | waterandwastewater.com |
Ces cibles sont un point de départ, non une garantie. Re-réglez après tout changement de chimie — nouvelle source d'influent, nouveau polymère, nouveau coagulant — en exécutant un essai de jarre frais sur l'alimentation actuelle.
Flux de dépannage : du symptôme à la cause racine en cinq questions
Une nouvelle prise de poste devrait aboutir à la même conclusion qu'un technicien expérimenté. Le tableau ci-dessous convertit les cinq symptômes DAF les plus courants en un chemin diagnostique reproductible. Le travail de Vlaški est explicite : la coagulation/floculation est le facteur le plus critique pour l'efficacité globale du DAF — si bien qu'en cas de doute, la réponse est en amont, non sur la consigne DAF.
| Symptôme | Premier contrôle | Deuxième contrôle | Cause racine probable |
|---|---|---|---|
| Flot mince et aqueux | Ratio A/S et pression de saturateur | pH et dose de coagulation amont | Famine de bulles ou mauvaise formation de floc |
| MES d'effluent qui rampent, flot d'aspect normal | Dose de polymère et G·t de floculation | Changement de charge en solides de l'influent | Dérive de chimie de coagulation (Vlaški, CRC Press) |
| Effluent laiteux | Ratio de recycle >10 % | État de la soupape de dégazage | Entraînement de microbulles depuis un recycle sur-saturé |
| Cavitation de pompe ou oscillation de pression | NPSH de la pompe de recycle | État du filtre et saturation air-dans-eau | Bouchage d'air ou crépine d'aspiration bloquée |
| Solides du flot >6 % provoquant une surcharge d'écrémeur | Charge hydraulique | Cycle d'écrémeur et charge amont | Unité sous-chargée ou surdosage de polymère |
Pour un face-à-face DAF versus clarificateurs gravitaires en duty à solides élevés — utile lorsque le dépannage pointe un décalage fondamental de choix d'unité — voir cette comparaison DAF vs clarificateur pour eaux usées minières.
Maîtrise des coûts : énergie, polymère et boues en une page
La plus grande part de l'énergie d'une usine DAF siège dans la pompe de recycle et le compresseur d'air. Pousser la pression de saturateur au-delà de 500 kPa brûle des kWh sans bénéfice d'abattement selon la modélisation cinétique de Vlaški (CRC Press, 1998), si bien que le kWh le moins cher que vous économisez toute l'année est celui que vous ne dépensez pas à 600 kPa. Benchmarkez votre énergie spécifique sur une base kWh par m³ de débit traité — un DAF industriel typique tourne à 0.05–0.15 kWh/m³ lorsqu'il est réglé, et 30–50 % au-dessus lorsqu'il ne l'est pas.
La dose de polymère devrait être re-validée par essai de jarre au moins trimestriellement, et à chaque fois que la source d'influent change. Un essai de jarre correct sur l'alimentation actuelle révèle couramment 10–20 % d'économies de polymère vis-à-vis d'une dose fixée il y a 18 mois et jamais revisitée. Associez la pompe de dose à un système de dosage chimique automatique lié au débit — le coût se récupère en économies de polymère en quelques mois sur toute unité au-dessus de 20 m³/h.
L'économie des boues favorise un flot à 4–6 % TS. Un flot plus humide signifie un coût d'évacuation plus élevé par tonne sèche ; un flot plus sec signifie habituellement un surdosage de polymère ou une surcharge hydraulique. Le flot lui-même est riche en nutriments et, lorsque la réglementation le permet, peut être épandu ou vendu comme amendement de sol, compensant partiellement le coût O&M (selon waterandwastewater.com). Déshydratez davantage le flot avec un filtre-presse à plateaux et cadres lorsque la distance d'évacuation ou le coût d'élimination rend la siccité supplémentaire rentable.
Questions fréquemment posées
Quelle est une efficacité d'abattement DAF réaliste pour les eaux usées industrielles ?
75–85 % pour les solides en suspension fins et le phosphore est la bande d'exploitation défendable pour un DAF industriel correctement réglé, selon waterandwastewater.com. Tout ce qui est au-dessus sur une alimentation industrielle variable devrait être traité comme une affirmation marketing, non comme une cible en régime permanent.
Pourquoi pousser la pression de saturateur au-dessus de 500 kPa est-il de l'énergie gaspillée ?
La modélisation cinétique de Vlaški (CRC Press, 1998) ne montre aucun gain mesurable de densité de bulles ni d'efficacité d'abattement au-dessus de 500 kPa de pression de saturateur ou au-dessus de 7 % de ratio de recycle. L'énergie dépensée au-dessus de ces plafonds ne produit aucun bénéfice d'abattement.
À quelle fréquence la dose de polymère devrait-elle être re-validée ?
Exécutez un essai de jarre sur l'influent actuel trimestriellement, et à chaque fois que la source d'alimentation, le coagulant ou le produit polymère change. Un essai de jarre frais identifie couramment 10–20 % d'économies de polymère vis-à-vis d'une dose laissée à la même consigne pendant un an ou plus.
Que signifie habituellement un flot mince et aqueux ?
Vérifiez d'abord le ratio A/S et la pression de saturateur. Si les deux sont dans la gamme, le problème est la chimie de coagulation amont — pH, dose ou G·t de floculation — non les consignes DAF, selon Vlaški (CRC Press).