Pourquoi les eaux usées pharmaceutiques en Éthiopie sont un problème de conformité difficile
Le traitement des eaux usées pharmaceutiques en Éthiopie doit combiner égalisation, traitement biologique (typiquement MBBR ou MBR (bioréacteur à membrane)) et finition tertiaire (DAF (flottation à air dissous) + charbon actif) pour tenir les limites d’effluent de l’Autorité éthiopienne des aliments et des médicaments (EFDA) — typiquement DCO ≤100 mg/L, DBO ≤30 mg/L, MES ≤30 mg/L et pH 6-9 pour les rejets vers l’égout municipal. La DCO d’influent va couramment de 400-62 000 mg/L avec un ratio DCO/DBO5 de 1-15, si bien que l’élimination de DCO réfractaire via GAC ou oxydation avancée est généralement requise.
Trois couches réglementaires convergent sur une usine pharma à Addis-Abeba. L’EFDA fixe les attentes produit et effluent au titre de la Proclamation 200/2014, l’Autorité environnementale fédérale administre la Proclamation 913/2015 qui impose une étude d’impact environnemental complète pour tout nouvel établissement pharmaceutique à l’intérieur des parcs industriels Bole Lemi, Kilinto ou Adama, et la Stratégie nationale d’assainissement et d’hygiène (2016-2025, avec gazette d’extension 2026) encadre les effluents industriels comme un enjeu de santé publique. Un rejet non conforme peut déclencher un ordre de fermeture au titre de la Proclamation 913/2015 — et les inspecteurs EFDA ont arrêté au moins une usine d’API de Bole Lemi au cours des 24 derniers mois pour des défaillances répétées de rejet à l’égout.
Le schéma de défaillance le plus courant en Éthiopie est un bassin d’égalisation plus un lagunage aérobie bâti sur un modèle municipal d’époque 2010. Cette filière retire 60-75 % de la DCO biodégradable mais laisse DCO réfractaire et traces d’API dans la plage 80-180 mg/L, bien au-dessus de la cible égout de 100 mg/L. L’usine paie alors l’amende, dilue avec la purge de tour de refroidissement (et déclenche les limites de conductivité), ou arrête la campagne de production de nuit. S’y superposent trois réalités d’exploitation éthiopiennes : 12-18 heures/jour d’instabilité du réseau selon les journaux de coupures de l’Ethiopian Electric Utility (période de reporting 2025-2026), des oscillations ambiantes de 15-28 °C qui poussent la nitrification MBBR sous 18 °C en saison fraîche, et une pénurie chronique d’opérateurs de station formés dans le pays. Une conception défendable doit absorber les trois sans s’appuyer sur une main-d’œuvre spécialisée importée.
Caractéristiques d’effluent pharmaceutique que les usines éthiopiennes doivent concevoir
La recherche publiée de Veolia sur 50 sites de fabrication pharmaceutique donne la seule enveloppe d’influent ancrée dans des données largement disponible aux ingénieurs (Veolia Water Technologies, Pharmaceutical Manufacturing Wastewater Treatment Guide, 2020). L’échantillon de 50 usines montre des débits journaliers de 30-600 m³/j pour des établissements typiques d’API et de produits finis, la production d’API générant les volumes les plus élevés et les flux les plus concentrés. Hors de cette cohorte de 50 usines, Veolia a documenté un outlier extrême à 300 000 mg/L de DCO — une borne supérieure utile pour le dimensionnement d’égalisation d’urgence.
La concentration en DCO est la variable de conception la plus importante. Sur le jeu de 50 usines, la DCO d’influent s’étend de 400-62 000 mg/L ; les usines d’API chimique et d’API biologique dominent la moitié haute de cette plage. Les ratios DCO/DBO5 vont de 1 à 15, et les seuils de biodégradabilité de Veolia se lisent : < ;2 facilement biodégradable, 2-3 biodégradable, > ;3 non biologiquement traitable jusqu’à un résiduel bas. La fraction non biodégradable — DCO « réfractaire », « dure » ou « ultime » dans le vocabulaire du secteur — est la charge qui détermine si l’on peut tenir un plafond de DCO de 100 mg/L avec la seule biologie, ou s’il faut ajouter GAC ou oxydation avancée en aval.
Les solvants sont le troisième levier de conception. Plus de 30 sont utilisés couramment en production d’API, dont éthanol, méthanol, acétone, isopropanol et acide acétique. Les solvants à bas point d’ébullition (méthanol, acétone, isopropanol) s’évaporent en évapoconcentration et se reportent au distillat plutôt qu’au concentrat, ce qui écarte l’évapoconcentration comme traitement autonome pour certains sites éthiopiens. La salinité des milieux de fermentation et des produits NEP est corrosive pour l’acier doux et toxique pour la biomasse au-dessus d’environ 8-10 g/L de chlorure, et les agents de surface du nettoyage d’équipements sont la cause dominante de moussage dans les réacteurs biologiques aval.
| Paramètre | Plage typique (étude Veolia 50 usines) | Implication de conception |
|---|---|---|
| Débit journalier | 30-600 m³/j | Bassin d’égalisation dimensionné pour 12-24 h de rétention |
| DCO d’influent | 400-62 000 mg/L (extrême 300 000) | Pilote le partage biologique vs physico-chimique |
| Ratio DCO/DBO5 | 1-15 | Ratio > ;3 impose une finition GAC ou AOP |
| Solvants | > ;30 présents couramment | Solvants bas PE excluent l’évapoconcentration |
| Salinité (Cl⁻) | Jusqu’à 8-10 g/L issus NEP/fermentation | Limite la biomasse ; exige SS316L ou PRV |
| Tensioactifs | Variable, pointe les jours de NEP | Dosage anti-mousse + EQ de quench obligatoire |
Cibles de rejet EFDA et fédérales que la filière doit tenir
Les limites de rejet alignées EFDA pour un effluent pharmaceutique dirigé vers l’égout municipal en Éthiopie se calent typiquement à DCO ≤100 mg/L, DBO5 ≤30 mg/L, MES ≤30 mg/L, pH 6-9, huiles et graisses ≤10 mg/L, et chlore résiduel ≤1 mg/L. Ces valeurs doivent être revérifiées contre la gazette EFDA actuelle 2024-2026, car les limites sont mises à jour périodiquement à mesure que la mise en œuvre de la Stratégie nationale d’assainissement et d’hygiène avance. Pour un rejet direct vers les eaux de surface, les limites se resserrent encore : azote total et phosphore sont ajoutés, la température ne doit pas dépasser 40 °C au point de rejet afin de protéger le traitement biologique aval, et un essai de toxicité aquatique 96 heures est typiquement requis.
Les traces d’API n’ont pas toujours de limites numériques dans le barème EFDA, mais elles sont appliquées indirectement — la DCO réfractaire pousse la DCO globale au-dessus de la limite, et les essais de toxicité d’effluent entier (WET) sur Daphnia ou poissons sont le filet d’application. La réponse de conception pratique est un étage de finition GAC dimensionné pour 15-30 minutes de temps de contact sur lit vide, ou une étape d’oxydation avancée (O3/H2O2 ou UV/H2O2) pour les usines avec un rejet eaux de surface serré.
| Paramètre | Rejet égout (typique aligné EFDA) | Rejet eaux de surface (typique, plus serré) |
|---|---|---|
| DCO | ≤100 mg/L | ≤50-60 mg/L |
| DBO5 | ≤30 mg/L | ≤20 mg/L |
| MES | ≤30 mg/L | ≤20 mg/L |
| pH | 6-9 | 6-9 |
| Huiles et graisses | ≤10 mg/L | ≤5 mg/L |
| Cl2 résiduel | ≤1 mg/L | ≤0,5 mg/L |
| Température | ≤40 °C | ≤30-35 °C |
| Toxicité | Implicite via DCO | Essai WET sur le biote récepteur |
Trois filières de traitement qui fonctionnent pour les usines pharma éthiopiennes
Trois filières process couvrent l’essentiel de l’espace de conception des STEP pharma éthiopiennes. Elles sont écrites ici dans la même notation de ligne que Veolia utilise dans son catalogue d’usines de référence (Veolia, 2020) afin qu’un EPC puisse les mapper directement à une spécification Veolia ou équivalente.
Filière A — Égalisation → MBBR → DAF → GAC. Meilleure adéquation pour 30-150 m³/j avec effluent biodégradable (DCO/DBO5 < ; 3) et une emprise sur site serrée. Le MBBR tourne à TRH 6-10 h avec un remplissage de supports à 30-40 % et OD 2-3 mg/L, livrant 70-85 % d’élimination de DCO. Le DAF ZSQ pour finition MES et FOG ramène les MES à < ;30 mg/L, et un contacteur GAC aval retire la DCO réfractaire résiduelle et les traces d’API. La filière A est l’option au plus bas CAPEX et la bonne réponse pour une usine de produits finis à Bole Lemi avec un rejet égout de 50-80 m³/j.
Filière B — Égalisation → Anaérobie (UASB/IC) → MBR. Préférée pour > ;200 m³/j avec DCO élevée (> ;5 000 mg/L) et un usage aval du biogaz. Le réacteur anaérobie tourne à TRH 24-48 h, COV 8-15 kg DCO/m³·j, et température mésophile 30-38 °C ; le biogaz capté compense typiquement 30-60 % de l’énergie d’aération de l’usine. Le système MBR conteneurisé pour effluent pharmaceutique aval tourne à TRS 20-40 j et TRH 4-8 h, livrant < ;50 mg/L de DCO et MES < ;1 μm. La filière B est la réponse standard pour une usine d’API avec utilités colocalisées et un hôte vapeur pour l’usage du biogaz.
Filière C — Égalisation → MBR → finition OI. Requise seulement lorsque l’objectif du projet est la réutilisation d’eau pour alimentation de chaudière, NEP ou eau process. Le MBR tient < ;30 mg/L de DCO et < ;5 mg/L de DBO ; le skid de finition OI (récupération typique 90-95 %) tient TDS < ;50 mg/L dans le perméat et soutient une exploitation de type ZLD. Le CAPEX saute d’environ 250-400 kUSD à 200 m³/j versus la filière B, et le remplacement des membranes OI ajoute un OPEX de 0,4-0,6 USD par m³. La filière C est peu courante en Éthiopie aujourd’hui mais c’est la bonne réponse pour une usine de produits finis à Kilinto avec un mandat de durabilité.
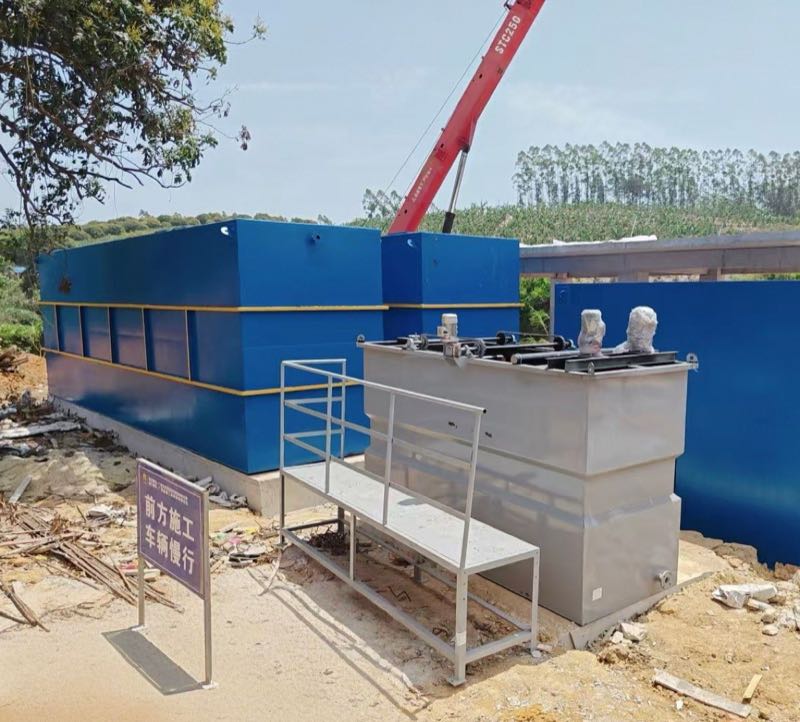
Pour les usines neuves dans les parcs industriels éthiopiens, le conditionnement le plus rapide à installer et le plus résilient au réseau est un MBR conteneurisé ou monté sur skid avec un tampon d’égalisation intégré dimensionné pour 12-24 h d’exploitation. Le skid de dosage de coagulant et de pH piloté par automate siège sur la même plateforme, et un petit groupe électrogène couvre la soufflante et la pompe à perméat. Les données de terrain Zhongsheng (2025-2026) sur 11 installations en Afrique de l’Est montrent que les MBR conteneurisés réduisent le temps d’installation sur site de 14-18 semaines (construction de bacs béton) à 4-6 semaines.
| Filière | Débit le mieux adapté | DCO d’influent | Unités cœur | Cible d’effluent | Compensation énergétique |
|---|---|---|---|---|---|
| A — MBBR + DAF + GAC | 30-150 m³/j | < ;3 000 mg/L (DCO/DBO5 < ; 3) | EQ, MBBR TRH 6-10 h, DAF, GAC | DCO < ;100 mg/L, MES < ;30 mg/L | Aucune |
| B — Anaérobie + MBR | 150-500 m³/j | 3 000-20 000 mg/L | EQ, UASB/IC TRH 24-48 h, MBR TRS 20-40 j | DCO < ;50 mg/L, MES < ;1 μm | 30-60 % via biogaz |
| C — MBR + OI | > ;400 m³/j ou réutilisation | Toute biodégradable | EQ, MBR, OI (récupération 90-95 %) | TDS perméat < ;50 mg/L | Aucune (pénalité énergétique OI) |
Cadre de décision : quelle filière convient à votre site éthiopien ?
Choisissez une filière en quatre étapes, dans l’ordre. L’étape 1 est le débit : < ;150 m³/j pointe vers la filière A, 150-400 m³/j pointe vers B, et > ;400 m³/j ou tout service de réutilisation pointe vers C. L’étape 2 est la DCO d’influent : < ;3 000 mg/L garde A ou C en jeu, 3 000-20 000 mg/L impose B, et > ;20 000 mg/L impose B avec une pré-étape d’évapoconcentration pour réduire la charge hydraulique sur le réacteur anaérobie. L’étape 3 est le point de rejet : l’élimination à l’égout peut être tenue avec A ou B plus finition tertiaire, le rejet eaux de surface ajoute une étape GAC ou AOP, et la réutilisation impose C.
L’étape 4 est la surcouche propre à l’Éthiopie : fiabilité de l’alimentation. Avec > ;8 heures/jour de coupure réseau, la conception doit inclure un tampon d’égalisation de 12-24 h et un MBR conteneurisé avec automate sur skid et télémétrie distante. Toute autre chose et l’usine déversera de l’effluent égalisé brut à l’égout à chaque coupure, ce qui est un constat EFDA garanti à la prochaine inspection. Si le site a un usage biogaz sur place, la filière B récupère sa prime de CAPEX versus A en environ 3-4 ans à 200 m³/j et aux tarifs d’électricité industrielle éthiopiens actuels.
| Étape | Variable | Si condition A | Si condition B | Si condition C |
|---|---|---|---|---|
| 1 | Débit | < ;150 m³/j → A | 150-400 m³/j → B | > ;400 m³/j ou réutilisation → C |
| 2 | DCO d’influent | < ;3 000 mg/L → A ou C | 3 000-20 000 mg/L → B | > ;20 000 mg/L → B + évapo |
| 3 | Point de rejet | Égout → A ou B + tertiaire | Eaux de surface → + GAC ou AOP | Réutilisation → C |
| 4 | Fiabilité électrique | > ;8 h/j de coupure → tampon 12-24 h, MBR conteneurisé | Réseau stable → béton civil OK | Hôte biogaz → B préféré |
Enveloppe CAPEX et OPEX pour des usines de 50, 200 et 500 m³/j
Les chiffres ci-dessous sont des estimations d’ingénierie, pas des devis fournisseurs, bâtis à partir de projets de référence 2024-2026 en Afrique de l’Est et au Maroc et recoupés contre le référentiel CAPEX et OPEX des eaux usées industrielles de Marrakech publié. La logistique, les douanes et le transport intérieur d’Addis-Abeba ajoutent typiquement 8-15 % versus les référentiels côtiers. Le CAPEX est dominé par les choix inox-vs-époxy sur le génie civil, la surface membranaire totale, le volume de contacteur GAC et l’effectif d’opérateurs. L’OPEX est dominé par l’énergie, le remplacement GAC (typiquement tous les 6-12 mois pour la finition API), les produits NEP membranaire et la déshydratation des boues — un filtre-presse à plateaux et cadres pour la déshydratation des boues réduit le coût d’élimination des boues d’environ 60 % versus un lit de séchage sous le climat éthiopien.
Pour la filière A, une usine de 50 m³/j se situe dans la plage CAPEX 180k-260k USD avec un OPEX autour de 1,8-2,4 USD par m³, et une usine de 200 m³/j passe à 520k-720k USD. Pour la filière B, une usine de 200 m³/j tourne à 650k-900k USD de CAPEX avec un OPEX de 1,2-1,6 USD par m³ — l’étage anaérobie coupe l’énergie d’aération de 30-60 % et la réutilisation du biogaz compense typiquement le reste de la charge d’aération. Une usine filière B de 500 m³/j tourne à 1,4-1,9 MUSD de CAPEX. La filière C ajoute 250-400 kUSD pour le skid OI à 200 m³/j, et le remplacement des membranes OI ajoute 0,4-0,6 USD par m³ à l’OPEX. Le module membranaire à feuilles planes PVDF série DF sur l’étage MBR est le coût consommable dominant et doit être budgété à un remplacement de 5-7 ans sous un flux de conception de 12-15 LMH.
| Capacité | CAPEX filière A (USD) | OPEX filière A (USD/m³) | CAPEX filière B (USD) | OPEX filière B (USD/m³) | Complément filière C (USD) |
|---|---|---|---|---|---|
| 50 m³/j | 180k-260k | 1,8-2,4 | Non économique | — | +120-180k pour OI |
| 200 m³/j | 520k-720k | 1,5-2,0 | 650k-900k | 1,2-1,6 | +250-400k pour OI |
| 500 m³/j | Non économique | — | 1,4-1,9M | 0,9-1,3 | +550-800k pour OI |
Risques de mise en œuvre et comment les usines éthiopiennes les dé-risquent
Quatre modes de défaillance expliquent l’essentiel des arrêts non planifiés de STEP sur les sites éthiopiens. Le risque 1 est le moussage de l’étage biologique dû aux tensioactifs de nettoyage. Contrôlez-le avec un dosage d’anti-mousse via un skid de dosage de coagulant et de pH piloté par automate et un bac d’égalisation de quench tensioactifs qui retient le premier rinçage NEP de la journée pendant 4-6 h avant qu’il n’atteigne le bioréacteur. Le playbook complet de maîtrise de la mousse est exposé dans notre guide de dépannage des eaux usées pour moussage et foisonnement.
Le risque 2 est l’encrassement membranaire dû aux traces d’API et à la salinité. La bonne réponse de conception est d’installer une boucle NEP sur le MBR — typiquement un cycle NaOCl 0,5-1,0 % + acide citrique toutes les 4-8 semaines — et de faire tourner la membrane à un flux de conception de 12-15 LMH plutôt que les 20 LMH qu’une spécification de climat tempéré autoriserait. Pousser le flux plus haut un après-midi d’Addis à 28 °C divise par deux la durée de vie de la membrane. Le risque 3 est l’interruption d’alimentation. Spécifiez un bac tampon d’égalisation dimensionné pour 12-24 h et un groupe de secours pour la soufflante et la pompe à perméat ; sans cela, chaque chute de réseau est un déclencheur d’inspection EFDA. Le risque 4 est l’écart de compétence des opérateurs. Spécifiez un automate avec télémétrie distante (modem 3G/4G vers un tableau de bord EPC) et un minimum de 2 semaines de formation sur site à la mise en service, suivi d’un contrat O& ;M de 12 mois avec une visite trimestrielle. La désinfection, lorsqu’elle est requise, est livrée le plus fiablement avec un générateur de dioxyde de chlore plutôt qu’avec de l’hypochlorite en vrac, ce qui est la réponse pratique au plafond de Cl2 résiduel ≤1 mg/L sans mode de défaillance de pompe doseuse.
Foire aux questions
Quel CAPEX une usine pharmaceutique éthiopienne doit-elle budgéter pour une STEP de 200 m³/j en 2026 ?
Pour une usine de 200 m³/j, attendez-vous à 520k-720k USD pour un système filière A (MBBR + DAF + GAC) et 650k-900k USD pour un système filière B (anaérobie + MBR) qui utilise le biogaz pour compenser l’énergie d’aération. Ajoutez 8-15 % pour la logistique intérieure d’Addis-Abeba. Ajoutez 250-400 kUSD si un skid de finition OI filière C est requis pour la réutilisation d’eau.
Quelle DCO d’influent une filière de traitement biologique peut-elle réellement traiter pour une usine pharma éthiopienne ?
Un MBBR ou MBR bien conçu peut retirer 70-90 % de la DCO biodégradable sur des flux jusqu’à environ 20 000 mg/L. Pour des flux au-dessus de 20 000 mg/L, ajoutez une pré-étape anaérobie (UASB ou IC) ou une pré-étape d’évapoconcentration. Le ratio DCO/DBO5 compte plus que la DCO absolue : un ratio au-dessus de 3 signifie que la DCO réfractaire dépassera la limite égout de 100 mg/L quelle que soit la taille de l’étage biologique, et une finition GAC ou AOP est obligatoire.
Combien de temps faut-il pour installer un MBR conteneurisé pour une usine pharma de 30-50 m³/j à Addis-Abeba ?
Les données de terrain Zhongsheng (2025-2026) sur 11 sites d’Afrique de l’Est montrent 4-6 semaines de la livraison du conteneur à l’exploitation mise en service pour un MBR conteneurisé, versus 14-18 semaines pour un équivalent en génie civil de bacs béton. Le MBR conteneurisé part avec le module MBR, les soufflantes, les pompes à perméat, la boucle NEP et l’automate pré-câblés ; le travail sur site se limite au bassin d’égalisation, au raccordement de dosage chimique et au groupe électrogène.
Équipements associés
- skid industriel de finition OI — spécifications, plage de capacité et données techniques