Pourquoi les eaux usées textiles au Kenya ont besoin d'une filière dédiée en 2026
Le traitement des eaux usées textiles au Kenya doit respecter les Environmental Management and Coordination (Water Quality) Regulations, 2009 administrées par le NEMA, avec des limites de rejet textile typiques de DBO₅ ≤ 30 mg/L, DCO ≤ 60 mg/L, MES ≤ 30 mg/L et couleur visiblement absente. Une filière prête 2026 pour une usine coton/teinture kényane (10–500 m³/jour) court en général : dégrillage → égalisation → coagulation/DAF (flottation à air dissous) → biologique (MBR, bioréacteur à membrane) → OI de polissage pour réutilisation, éliminant 85–95 % de DCO, 90–98 % de couleur, et permettant >70 % de récupération d'eau.
La non-conformité n'est pas un risque mou. L'Environmental Management and Coordination Act (EMCA) 1999 et ses règlements de qualité de l'eau 2009 classent le rejet d'effluent commercial contenant colorants, sels et acides dans un cours d'eau ou sur le sol comme une infraction de l'annexe 2, portant des amendes à partir de 350,000 KES plus une peine de prison jusqu'à 18 mois, plus une ordonnance de remise en état (selon l'article 99 EMCA, appliqué par le NEMA). Les bureaux de comté NEMA à Uasin Gishu, Machakos, Kiambu et Mombasa ont mené des inspections tournantes depuis le crackdown 2018 des teintureries de l'Athi River et ont réémis des avis de fermeture en 2024 à plusieurs opérations non conformes. Une usine qui ne peut pas produire un rapport d'analyse d'effluent en vigueur et un consentement de rejet délivré par le comté risque la révocation de licence, la disqualification de chaîne d'approvisionnement sous AGOA, et l'exclusion des acheteurs UE opérant sous le mécanisme d'ajustement carbone aux frontières (CBAM) en vigueur depuis janvier 2026.
Le Kenya avait 54+ usines textiles fonctionnelles dans les années 1970 et moins de 10 en 2015 (Prof. Josphat Igadwa Mwasiagi, SEI 2025). La relance en cours de Rivatex à Eldoret, du tricotage adjacent New KCC et des maisons de finition d'Athi River est explicitement conditionnée à la conformité ETP par le NEMA de comté et par les acheteurs textiles eux-mêmes. Une filière de traitement défendable, spécifiée en équipement, est désormais une condition préalable à une production de grade export — pas un add-on durabilité.
Profil d'influent d'une usine coton / teinture kényane
Les eaux usées discontinues de colorants réactifs des machines winch et jigger dans une usine coton kényane courent en général pH 6–11, DBO₅ 200–600 mg/L, DCO 800–3,000 mg/L, MES 150–500 mg/L, couleur 500–2,500 unités Pt-Co et TDS 2,000–8,000 mg/L (données de terrain Zhongsheng, 2026 ; cohérent avec la littérature d'effluent de colorants réactifs). La charge saline vient du chlorure de sodium et du sulfate de sodium utilisés pour porter la fixation des colorants réactifs à 40–80 g/L dans le bain de teinture, ensuite épuisé vers le drain. Les eaux usées de couture, de dégraissage et de finition sont comparativement faibles (DBO₅ < 100 mg/L, faible couleur), mais le débit de pointe et la charge de pointe d'un seul drain winch peuvent osciller 5–10× au-dessus de la moyenne journalière, si bien qu'un bassin d'égalisation combiné n'est pas négociable pour la stabilité biologique et membranaire aval.
La température ambiante dans les teintureries kényanes suit 18–30 °C toute l'année. Les cinétiques biologiques dans un MBR sont donc plus rapides que dans les usines tempérées — les ratios nourriture/micro-organismes typiques et les cibles MLSS peuvent être fixés sans marge de perte de chaleur hivernale — mais les longues saisons de mousson mars–mai et octobre–décembre diluent les débits et dépriment la charge, ce que le dimensionnement d'égalisation doit absorber. L'évaluation de référence 2025 du Prof. Mwasiagi selon laquelle « les colorants ne sont pas traités avant d'être relâchés dans les cours d'eau » (SEI, avril 2025) est la condition de départ que la conception ci-dessous remplace par une enveloppe quantitative.
| Paramètre | Colorant réactif / batch winch | Dégraissage / finition | Influent brut combiné (conception) | Cible de rejet NEMA 2009 |
|---|---|---|---|---|
| pH | 6–11 | 7–9 | 6.5–10 | 6.5–8.5 |
| DBO₅ (mg/L) | 200–600 | 50–100 | 200–450 | ≤ 30 |
| DCO (mg/L) | 800–3,000 | 150–300 | 800–2,200 | ≤ 60 |
| MES (mg/L) | 150–500 | 50–150 | 150–400 | ≤ 30 |
| Couleur (Pt-Co) | 500–2,500 | 50–150 | 400–2,000 | Non visible |
| TDS (mg/L) | 2,000–8,000 | 500–1,500 | 2,000–6,000 | ≤ 2,000 (pour réutilisation : ≤ 500) |
| Température (°C) | 25–45 | 20–35 | 18–30 (après égalisation) | ±3 de l'eau réceptrice |
Filière de traitement pour une usine kényane : dégrillage → égalisation → DAF → biologique → OI
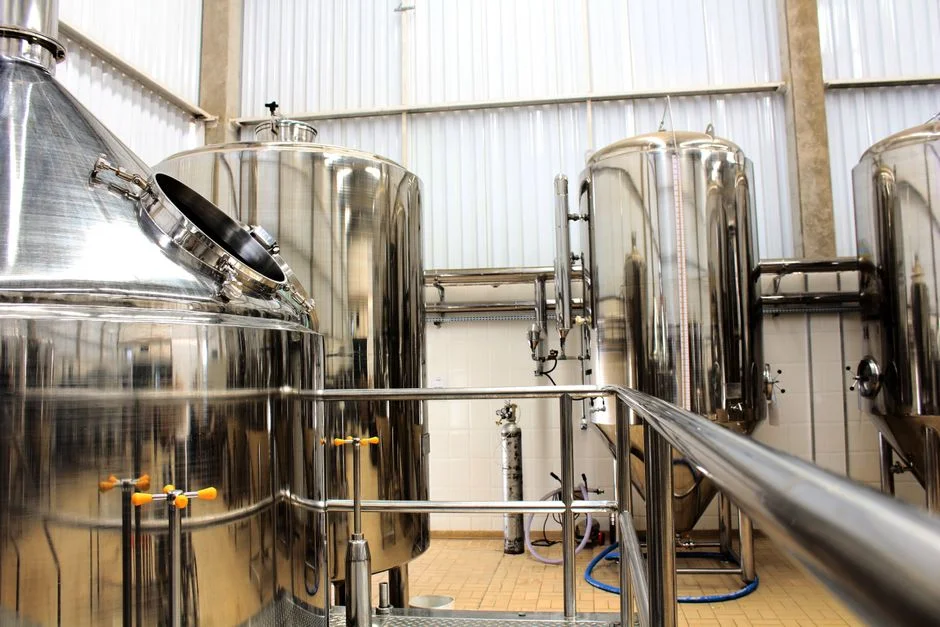
Étape 1 — Dégrillage : un dégrilleur rotatif à barreaux GX à ouverture 2–5 mm extrait fibres, peluches et clips d'emballage égarés avant qu'ils n'atteignent pompes et membranes. Pour une usine de 100 m³/jour, l'unité tourne à ~5 m³/h de débit de canal de pointe avec évacuation automatique du râteau vers un bac scellé.
Étape 2 — Égalisation et neutralisation : une cuve béton chemisée ou acier revêtu de 35–50 m³ dimensionnée pour 8–12 h de rétention (cible ≥ 10 h pour absorber la pointe de batch winch 5–10×). Le pH est corrigé à 6,5–7,5 par dosage de CO₂ ou d'acide sulfurique dilué, et la cuve est mélangée à basse vitesse pour homogénéiser charge saline et thermique. Correctement dimensionné, cet étage unique retire plus de douleur opérationnelle que toute modernisation d'équipement en aval.
Étape 3 — Coagulation et DAF : une unité de flottation à air dissous ZSQ exploitée à 4–25 m³/h, charge superficielle 5–15 m/h, avec des microbulles 20–50 μm. Le coagulant (chlorure de polyaluminium, PAC, à 100–300 mg/L) et le floculant (polyacrylamide anionique, PAM, à 1–5 mg/L) sont dosés via un skid de dosage chimique piloté par API. Abattement attendu : 60–85 % MES, 40–70 % couleur et 30–50 % DCO. Les boues de flotteur DAF partent vers un bassin de rétention de boues à 2–4 % MS.
Étape 4 — Biologique : un système MBR intégré utilisant des cassettes MBR à feuilles planes PVDF série DF (porosité nominale 0,1 μm, flux 10–20 LMH, ~32 m³/jour par cassette à MLSS de conception 8,000–12,000 mg/L) délivre un effluent DCO < 80 mg/L, DBO₅ < 20 mg/L, MES quasi nuls, et une décoloration à < 50 Pt-Co par adsorption de biomasse combinée, biodégradation des auxiliaires de teinture et barrière physique de la membrane. La géométrie à feuilles planes tolère les fines en suspension qui survivent au DAF et est éprouvée sur le terrain en exploitation tropicale ambiante ; les détails de conception sont couverts dans le guide de spécifications et de sélection MBR et l'explicatif d'ingénierie MBR.
Étape 5 — OI de polissage pour réutilisation : un système OI industriel à 65–75 % de récupération et ~95 % de pureté de perméat ramène le TDS sous 500 mg/L — adapté à la réutilisation en eau de lavage et tenant la demande interne d'environ 50–70 % de l'eau de process de l'usine. Le concentrat OI (25–35 % de l'alimentation) est dirigé vers un bassin d'évaporation dédié ou un cristalliseur si une voie zéro rejet liquide (ZLD) est mandatée par le comté.
| Étape | Équipement | Paramètre de conception | Abattement / sortie attendus |
|---|---|---|---|
| 1. Dégrillage | Dégrilleur rotatif à barreaux GX | Ouverture 2–5 mm, débit de canal 5 m³/h | Retire fibres, peluches, clips d'emballage |
| 2. Égalisation | Cuve EQ chemisée + mélangeur | TRH 8–12 h, pH 6,5–7,5 | Amortit les à-coups de charge 5–10× |
| 3. Coagulation / DAF | DAF ZSQ + skid de dosage | Charge superficielle 5–15 m/h ; bulles 20–50 μm | 60–85 % MES, 40–70 % couleur |
| 4. MBR biologique | MBR intégré + cassettes DF | Pore 0,1 μm, 10–20 LMH, MLSS 8–12 g/L | DCO < 80 mg/L, couleur < 50 Pt-Co |
| 5. Polissage OI | Skid OI industriel | 65–75 % récupération, 95 % pureté perméat | TDS < 500 mg/L, prêt à réutiliser |
Cadre de sélection d'équipement pour 2026
Faites correspondre la bande de débit à un modèle standard plutôt que de trop personnaliser. La gamme DAF ZSQ couvre 4–300 m³/h sur 13 modèles ; les cassettes MBR DF délivrent 32–135 m³/jour chacune et peuvent être mises en parallèle ; les skids OI industriels couvrent 1–200 m³/h. Une filière packagée DAF + MBR + OI de 100 m³/jour tient en général dans 110–140 m² d'emprise de génie civil y compris dosage chimique et rétention de boues — environ 40–50 % de moins qu'un schéma boues activées classiques + clarificateur secondaire + filtre à sable de capacité équivalente, ce qui compte dans les parcelles industrielles contraintes d'Athi River ou d'Eldoret.
La compétence de l'exploitant est la contrainte liante, pas l'équipement. Les systèmes packagés pilotés par API avec redémarrage auto réduisent la demande d'exploitant local à 1–2 postes par jour. Pour les installations à réseau intermittent, spécifiez un UPS sur le VFD de soufflante MBR et sur les pompes de dosage chimique afin qu'une panne de 2–4 h ne fasse pas chuter la pression transmembranaire ni n'affame l'étage biologique. La désinfection finale doit être un générateur de dioxyde de chlore série ZS à 50–20,000 g/h plutôt que du chlore gazeux ou de l'hypochlorite, parce que le ClO₂ ne génère pas d'organohalogénés adsorbables (AOX) — le paramètre que les acheteurs UE restreignent sous ZDHC et que le reporting CBAM UE signale désormais explicitement. Un filtre multimédia en amont de l'OI protège la pompe haute pression de l'entraînement DAF et est une pratique standard sur la conception de référence 100 m³/jour.
| Poste | Modèle / série | Bande de capacité | Rôle dans la filière 100 m³/jour |
|---|---|---|---|
| Dégrilleur | GX rotatif | 5–500 m³/h | Élimination fibres / peluches en tête |
| DAF | ZSQ | 4–300 m³/h | Coagulation couleur + MES |
| MBR | Intégré + cassettes DF | 32–135 m³/jour par cassette | Polissage DBO/DCO/couleur |
| OI | Skid OI industriel | 1–200 m³/h | Coupe TDS, réutilisation eau de lavage |
| Dosage | Skid de dosage automatique | Selon courbe de pompe | PAC, PAM, pH, antitartre |
| Désinfection | Générateur ClO₂ ZS | 50–20,000 g/h | Polissage final sans AOX |
CAPEX, OPEX et emprise pour une ETP textile kényane de 100 m³/jour
Utilisez le m³/jour installé comme ratio de coût. Comme bande de planification 2026, une filière packagée DAF + MBR + OI de 100 m³/jour en forme conteneurisée ou montée sur skid atterrit en général de l'ordre de 250–450 USD par m³/jour de capacité installée ; les équivalents construits en génie civil siègent plus haut, et un add-on ZLD complet (bassin d'évaporation ou cristalliseur mécanique) étend matériellement le chiffre (données de terrain Zhongsheng, 2026). L'OPEX est dominé par trois postes : puissance pour l'aération MBR et la pompe haute pression OI (en général 1,8–2,5 kWh par m³ d'eau traitée), produits chimiques (PAC, PAM, antitartre, CIP) et remplacement de membranes — cassettes MBR 5–8 ans, éléments OI 3–5 ans. L'emprise de génie civil d'une usine packagée 100 m³/jour est ~110–140 m², contre 200–260 m² pour un schéma de boues activées classiques.
La réutilisation d'eau est le plus grand argument économique unique. À 70 % de récupération, une alimentation 100 m³/jour produit ~70 m³/jour de perméat de grade process, compensant matériellement l'achat d'eau douce et les redevances de prélèvement de comté dans les comtés sous stress hydrique (Nairobi, Mombasa, Machakos, Kajiado). Les boues du flotteur DAF et des déchets MBR sont déshydratées sur un filtre-presse à plateaux et cadres jusqu'à un gâteau 25–30 % MS, et un décanteur à haute efficacité peut épaissir les boues activées en excès en amont du presse pour couper la dose de polymère. Le gâteau quitte le site pour une élimination agréée ou, là où la circularité de type Rivatex est adoptée, est co-traité.
| Poste | Chiffre de planification (100 m³/jour) | Levier |
|---|---|---|
| Bande CAPEX (packagé) | 250–450 USD par m³/jour installé | Skid vs construction civile, périmètre ZLD |
| Emprise | 110–140 m² | EQ + DAF + MBR + OI + dosage |
| Puissance | 1,8–2,5 kWh/m³ | Soufflante MBR + pompe HP OI |
| Eau de réutilisation | ~70 m³/jour à 70 % de récupération | Compensation eau de lavage process |
| Gâteau de boues | 25–30 % MS | Sortie filtre-presse à plateaux et cadres |
Liste de contrôle de conformité et d'action 2026 pour les propriétaires d'usines
- Étape 1 — Extraire le dossier. Demandez les 12 derniers mois de rapports d'inspection NEMA et le consentement de rejet délivré par le comté ; signalez le paramètre le plus dépassé — couleur (Pt-Co) et TDS sont les échecs les plus courants dans les audits de teintureries kényanes.
- Étape 2 — Caractériser le flux. Échantillonnez par batch (winch / jigger / impression / finition) pour DBO₅, DCO, MES, couleur, TDS, pH et température ; quantifiez la charge hydraulique de pointe et moyenne avant de dimensionner la cuve EQ et le reste de la filière.
- Étape 3 — Shortlister les fournisseurs. Priorisez les vendeurs de DAF + MBR + OI packagés qui peuvent expédier des skids conteneurisés à Eldoret, Athi River ou Mombasa et fournir une mise en service locale, avec au moins une référence en service en Afrique de l'Est. Une unité de purification d'eau intégrée JY clé en main vaut d'être évaluée pour les débits sous 50 m³/jour.
- Étape 4 — Budgéter une désinfection sans AOX. Spécifiez la génération de ClO₂ à la place du chlore si l'usine vise des acheteurs textiles UE sous CBAM ou un sourcing conforme ZDHC.
Questions fréquemment posées
Quelles sont les limites d'effluent NEMA pour une usine textile au Kenya ?
Au titre des Environmental Management and Coordination (Water Quality) Regulations 2009, un rejet textile vers un cours d'eau ou sur le sol doit en général tenir DBO₅ ≤ 30 mg/L, DCO ≤ 60 mg/L, MES ≤ 30 mg/L, pH 6,5–8,5 et couleur non détectable visiblement. Le TDS des flux de réutilisation est conventionnellement tenu sous 500 mg/L même lorsque le règlement lui-même fixe un plafond plus élevé.
Quelle DCO et quelle couleur une filière DAF + MBR peut-elle réalistement éliminer dans une usine coton/teinture kényane ?
Sur un flux de colorants réactifs 100 m³/jour partant de 800–2,200 mg/L DCO et 400–2,000 Pt-Co de couleur, une filière DAF + MBR correctement dimensionnée délivre 85–95 % d'abattement de DCO et 90–98 % d'abattement de couleur, avec un effluent MBR à DCO < 80 mg/L et couleur < 50 Pt-Co avant tout polissage OI (données de terrain Zhongsheng, 2026).
L'OI est-elle nécessaire pour une ETP textile au Kenya, ou l'effluent MBR suffit-il ?
L'effluent MBR tient les limites de rejet NEMA 2009 pour DBO, DCO, MES et couleur dans la plupart des audits, mais il ne ramène pas le TDS sous 2,000 mg/L. Le polissage OI n'est requis que si l'usine vise une réutilisation d'eau de lavage à ≥ 50 % de la demande interne, ou si un consentement de comté impose un plafond TDS plus serré que le défaut ; dans ces cas, un skid OI à 65–75 % de récupération est l'add-on standard.
Combien coûte une ETP textile de 100 m³/jour au Kenya en 2026 ?
Une filière packagée DAF + MBR + OI pour 100 m³/jour en termes de planification 2026 siège dans la bande 250–450 USD par m³/jour de capacité installée pour une livraison skid/conteneurisée, avec des schémas construits en génie civil au-dessus et un périmètre ZLD matériellement plus élevé (données de terrain Zhongsheng, 2026). L'OPEX est dominé par 1,8–2,5 kWh/m³ de puissance, les produits chimiques et le remplacement de membranes à 5–8 ans pour le MBR et 3–5 ans pour l'OI.