Pourquoi l'effluent textile est un problème de conformité distinct au Népal
Les eaux usées textiles ne sont pas un problème d'eaux usées industrielles générique, et un modèle d'ETP municipale échoue dessus dès la première semaine. La composition de l'effluent change fortement selon le type de fibre — tapis coton, synthétique, denim — et selon les étages de traitement humide y compris désencollage, dégraissage, blanchiment, teinture, impression et apprêt (Azanaw et al., Études de cas en génie chimique et environnemental, 2022). Une teinturerie népalaise rejette typiquement un effluent à DCO 800–2,500 mg/L, DBO₅ 200–800 mg/L, couleur 500–2,500 unités Pt-Co, TDS 1,500–6,000 mg/L, pH 8–11, et température 30–60 °C. Ces valeurs se situent bien au-dessus des plages d'eaux usées municipales et violent les limites de rejet intérieures du Népal sur presque chaque paramètre si elles sont relâchées non traitées.
Lorsque ces charges atteignent les affluents Bagmati, Bishnumati ou Kosi — les masses d'eau réceptrices des grappes de la vallée de Katmandou et du Tarai — la conséquence est immédiate. Une couleur élevée bloque la transmission de la lumière ; une DBO élevée dépouille l'oxygène dissous ; un TDS élevé et des sels résiduels rendent l'eau impropre à l'irrigation aval ou au captage d'eau potable. Des preuves de terrain du corridor New Road et des usines de Katmandou documentent des centaines de kilogrammes de déchets de tissu par mois générés aux côtés de l'effluent de procédé (Roots of Circularity / Rekriti, 2025), confirmant l'échelle de la pression de pollution que le bassin Bagmati absorbe déjà. Les ETP municipales génériques sont conçues pour des rapports DBO/DCO près de 0.5 avec un débit stable ; l'effluent textile arrive avec des rapports DBO/DCO sous 0.3, une toxicité induite par le sel pour la biomasse, et des corps colorés qui passent droit à travers les boues activées. Ce décalage est pourquoi un schéma spécifique textile — conçu pour couleur, sel et choc hydraulique — n'est pas négociable.
Normes de rejet 2026 du Népal pour l'industrie textile
Le plancher de conformité 2026 du Népal pour les usines textiles qui rejettent vers les eaux de surface intérieures est l'Industrial Effluent Discharge Schedule 5, qui fixe DCO ≤250 mg/L, DBO₅ ≤100 mg/L, TSS ≤50 mg/L, couleur filtrable ≤100 Pt-Co à dilution 1:20, pH 6.5–8.5, et chlore résiduel ≤1 mg/L (Nepal Gazette, Schedule 5). Les usines qui rejettent vers un égout public suivent les seuils plus lâches du Schedule 6, tandis que le Schedule 9 régit la réutilisation d'irrigation. Les usines de la vallée de Katmandou sont en outre liées par les conditions de lettre de consentement du Department of Environment et les cibles ambiantes du Bagmati River Basin Improvement Project, plus strictes en pratique que les chiffres du Schedule 5 sur l'oxygène dissous et la couleur.
Les inspecteurs du Department of Environment en 2026 testent couramment les paramètres suivants pendant un audit d'installation textile : DCO, DBO, TSS, pH, couleur, température, chlore résiduel, et huiles & graisses. Un échantillon ponctuel qui échoue à la couleur ou au TDS suffit à déclencher un avis de non-conformité, c'est pourquoi chaque spec de procédé ultérieure dans ce guide est traçable à l'un de ces paramètres.
| Paramètre | Schedule 5 (surface intérieure) | Schedule 6 (égout public) | Schedule 9 (réutilisation irrigation) |
|---|---|---|---|
| DCO (mg/L) | ≤250 | ≤500 | ≤200 |
| DBO₅ (mg/L) | ≤100 | ≤200 | ≤100 |
| TSS (mg/L) | ≤50 | ≤200 | ≤100 |
| Couleur (Pt-Co, 1:20) | ≤100 | ≤200 | ≤100 |
| pH | 6.5–8.5 | 6.0–9.0 | 6.5–8.5 |
| Chlore résiduel (mg/L) | ≤1.0 | ≤1.0 | — |
| Température (°C) | ≤40 | ≤45 | ≤40 |
Caractérisation d'influent pour une teinturerie ou usine de tapis népalaise typique
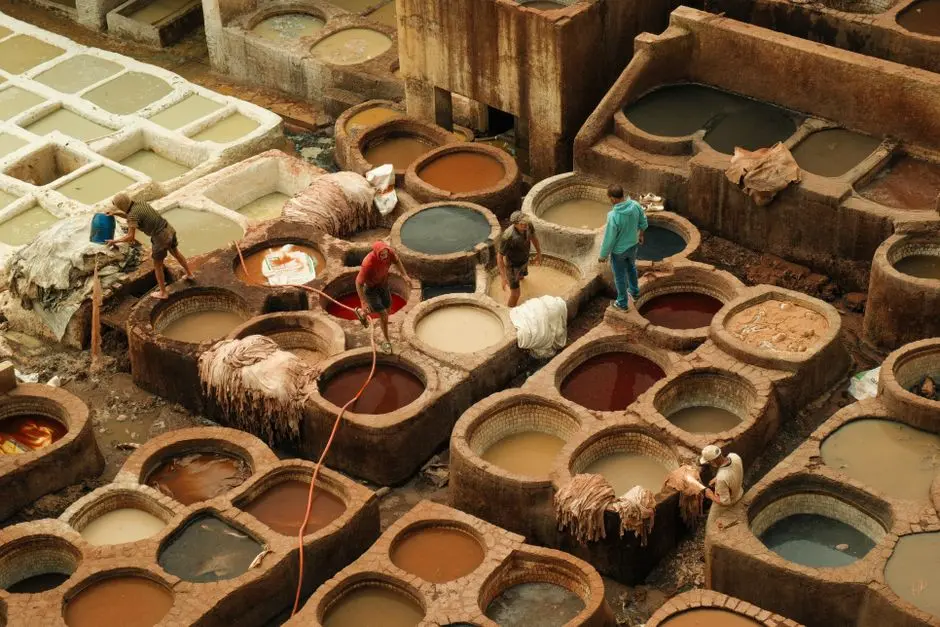
Une teinturerie représentative de 100 m³/d à Katmandou génère un influent à DCO 1,500 mg/L, DBO 450 mg/L, TSS 350 mg/L, couleur 1,200 Pt-Co, TDS 3,800 mg/L, et pH 9.5 — un profil qui échoue au Schedule 5 d'un facteur 6 sur la DCO et 12 sur la couleur. Le régime hydraulique est tout aussi punitif : le rapport de débit poste de jour / poste de nuit est 2.2:1, et pendant la mousson juillet–août, l'infiltration d'égout unitaire peut doubler l'entrée lorsque les drains d'usine refoulent.
Trois flux de procédé dominent la charge. L'eau de rinçage de colorants réactifs porte la plus haute charge de couleur et de sel — chlorure de sodium et sulfate de sodium sont ajoutés à 50–100 g/L pour pousser l'épuisement du colorant, donc l'effluent porte couramment un TDS au-dessus de 4,000 mg/L. La liqueur de dégraissage caustique pousse le pH à 11–12 et exige une neutralisation avant le traitement biologique. Les condensats d'assouplissant et de rame arrivent chauds (50–60 °C) et légèrement acides, et un échangeur de chaleur ou une tour de refroidissement est normalement requis pour ramener le flux mélangé dans la fenêtre 30–38 °C que la biomasse tolère. L'implication de conception est fixe : l'égalisation doit retenir au moins 8 heures de débit de pointe, et l'étage biologique doit survivre à un choc hydraulique 2× sans perdre le MLSS.
Le schéma de référence 2026 : DAF → égalisation → biologique → MBR → désinfection
Le schéma ci-dessous est dimensionné pour une teinturerie de 100 m³/d à Katmandou et satisfait le Schedule 5 pour rejet vers les eaux de surface intérieures. Chaque étape se relie à un paramètre de conception défendable plutôt qu'à un discours fournisseur.
Étape 1 — Dégrillage. Un dégrilleur mécanique rotatif à espacement de 5 mm retire peluches de fibres, chiffons et plastiques avant le DAF (flottation à air dissous), protégeant pompes et buses aval.
Étape 2 — Prétraitement DAF (flottation à air dissous). Une unité de prétraitement DAF dans la plage 4–300 m³/h génère des microbulles de 20–80 μm à une charge superficielle de 5–20 m³/m²·h, retirant 80–95 % du TSS, 70–90 % des huiles & graisses, et une large fraction des colloïdes liés à la couleur. Coagulant (PAC 50–150 mg/L) et floculant (PAM 0.5–2 mg/L) sont injectés via un skid de dosage chimique automatique.
Étape 3 — Égalisation. 8–12 heures de mélange mécanique avec correction du pH à 6.5–8.5 à l'acide sulfurique ou au CO₂. Dimensionné pour absorber le swing jour/nuit 2.2:1 plus un tampon de mousson.
Étape 4 — Traitement biologique. Soit des boues activées à aération prolongée (MLSS 4,000–5,000 mg/L, SRT 20–30 jours) soit une chaîne hybride anaérobie-aérobie pour les bains de teinture à plus forte charge. Le SRT long est délibéré : la DCO récalcitrante textile exige des organismes à croissance lente pour dégrader les chromophores azo et anthraquinone.
Étape 5 — Polissage MBR (bioréacteur à membrane). Le système MBR intégré utilise des modules membranaires à feuilles planes PVDF série DF à taille de pores 0.1 μm, exploités à 12–18 LMH de flux. Le MBR remplace le clarificateur secondaire, délivre un TSS d'effluent <2 mg/L et une DCO ≤50 mg/L, et concentre le MLSS à 8,000–12,000 mg/L pour une emprise plus petite.
Étape 6 — Filtration multimédia. Un filtre multimédia protège l'RO aval si l'usine vise la réutilisation d'eau.
Étape 7 — Désinfection. Un générateur de désinfection ClO₂ tient le chlore résiduel à ≤1 mg/L et supprime la couleur résiduelle. Le NaOCl est évité parce qu'il forme des trihalométhanes avec les résidus de colorants ; le ClO₂ ne le fait pas.
| Étage | Équipement | Paramètre clé | Performance typique |
|---|---|---|---|
| 1. Dégrillage | Dégrilleur rotatif GX | Espacement 5 mm | Retire peluches, chiffons, plastiques |
| 2. DAF | DAF ZSQ, 4–300 m³/h | Charge superficielle 5–20 m³/m²·h | 80–95 % TSS, 70–90 % abattement H&G |
| 3. Égalisation | Bac béton / revêtu HDPE | TRH 8–12 h, pH 6.5–8.5 | Tamponnage hydraulique & pH |
| 4. Biologique | Aération prolongée | SRT 20–30 j, MLSS 4,000–5,000 mg/L | 60–80 % de réduction DCO |
| 5. MBR | Feuille plane PVDF DF-150 | 0.1 μm, 12–18 LMH | TSS effluent <2 mg/L, DCO ≤50 mg/L |
| 6. Polissage | Filtre multimédia | Sable + anthracite + grenat | TSS <1 mg/L ; protection RO |
| 7. Désinfection | Générateur ClO₂ ZS | Cl₂ résiduel ≤1 mg/L | Suppression de couleur, abattement microbien |
Dimensionnement d'équipement pour une usine textile de 100 m³/d à Katmandou
L'usine de référence prend le débit de conception de 100 m³/d et le convertit en une nomenclature. La charge connectée de 38 kW est dominée par les soufflantes d'aération — environ 28 kW — ce qui pilote le cas des variateurs de fréquence dans la section OPEX ci-dessous.
| Opération unitaire | Spécification | Quantité / Taille |
|---|---|---|
| Dégrilleur | Série GX, espacement 5 mm | 1 unité |
| DAF | ZSQ-10, taux de recycle 20–30% | 1 unité, 10 m³/h, diamètre 2.5 m |
| Bac d'égalisation | Béton ou revêtu HDPE, TRH 8 h | 40 m³ |
| Bioréacteur aérobie | F/M 0.08–0.15 kg DBO/kg MLSS·d | 120 m³ au total |
| Bac MBR + modules | DF-150, aération 12 Nm³/h par module | Bac 25 m³, 2 × 150 m² modules |
| Déshydratation des boues | Filtre-presse à plateaux et cadres, gâteau 8–12 % siccité | 5 m² de surface de filtration |
| Puissance connectée | ~38 kW au total | ~28 kW pour l'aération |
CAPEX et OPEX 2026 en NPR pour une ETP textile compacte
Une ETP textile compacte clé en main de 100 m³/d au Népal se situe dans la plage 12–22 millions NPR en 2026, couvrant équipements, ouvrages civils, installation et mise en service mais hors foncier (données de terrain Zhongsheng, 2026). La variance est pilotée surtout par le matériau des bacs (béton vs. revêtu HDPE) et par le fait qu'un skid conteneurisé soit spécifié. Pour un référentiel sud-asiatique comparable, la décomposition des coûts WTP Kandy 2026 montre un scaling de coût unitaire similaire pour les packages d'effluent industriel.
Le coût d'exploitation mensuel se décompose ainsi. Énergie : 450,000–600,000 NPR, le poste le plus grand et le plus exposé aux délestages ; un hybride réseau-plus-diesel avec un petit raccordement solaire en toiture le réduit matériellement. Produits chimiques (PAC, PAM, acide, ClO₂) : 280,000–380,000 NPR. Réserve de remplacement membranaire : 180,000–250,000 NPR — mise de côté annuellement mais amortie mensuellement, puisque les modules DF exigent typiquement un remplacement à 4–6 ans. Main-d'œuvre : 320,000–450,000 NPR pour une équipe d'exploitants à 3 postes. Élimination des boues : 60,000–120,000 NPR selon la siccité du gâteau et la distance du transporteur. L'OPEX mensuel total se situe à 1.4–2.1 millions NPR, soit environ 460–700 NPR par m³ traité.
Deux leviers compriment l'OPEX. Une boucle de réutilisation d'eau à 50 % via polissage RO coupe le prélèvement d'eau douce — et le tarif d'eau municipale de Katmandou — de moitié. Pour les exportateurs de tapis liés par des standards acheteurs style ZLD, le même skid RO peut être poussé vers un rejet liquide quasi nul, la saumure étant envoyée vers un évaporateur solaire ou un cristalliseur.
| Poste de coût | NPR mensuel | Notes |
|---|---|---|
| CAPEX (clé en main, 100 m³/d) | 12,000,000–22,000,000 (ponctuel) | Hors foncier |
| Énergie | 450,000–600,000 | Inclut le diesel pour délestage |
| Produits chimiques (PAC/PAM/acide/ClO₂) | 280,000–380,000 | Piloté par la dose |
| Réserve de remplacement membranaire | 180,000–250,000 | Modules DF, durée 4–6 ans |
| Main-d'œuvre (3 postes) | 320,000–450,000 | Exploitant + aide |
| Élimination des boues | 60,000–120,000 | Gâteau vers décharge hors site |
| OPEX mensuel total | 1,400,000–2,100,000 | ~NPR 460–700/m³ |
Questions fréquentes sur le traitement des eaux usées textiles au Népal
Quelle est la norme de rejet Népal 2026 pour DCO et couleur d'effluent textile ?
Sous le Schedule 5 des normes Industrial Effluent Discharge du Nepal Gazette, les usines textiles qui rejettent vers les eaux de surface intérieures doivent tenir DCO ≤250 mg/L et couleur filtrable ≤100 Pt-Co à dilution 1:20, avec pH 6.5–8.5 et chlore résiduel ≤1 mg/L.
Combien coûte une ETP textile de 100 m³/d au Népal en 2026 ?
Une ETP textile compacte clé en main de 100 m³/d court 12–22 millions NPR en CAPEX et 1.4–2.1 millions NPR par mois en OPEX, soit environ 460–700 NPR par m³ traité, selon les données de terrain Zhongsheng de 2026.
Pourquoi le MBR (bioréacteur à membrane) est-il préféré à un clarificateur conventionnel pour les eaux usées textiles ?
Les modules MBR à feuilles planes PVDF série DF à taille de pores 0.1 μm et flux 12–18 LMH délivrent un TSS d'effluent <2 mg/L et une DCO ≤50 mg/L, retiennent la biomasse à croissance lente nécessaire pour dégrader les chromophores de colorants réactifs, et tolèrent le choc hydraulique 2× courant dans les usines de Katmandou affectées par la mousson.
Une teinturerie de Katmandou peut-elle réutiliser l'effluent traité en 2026 ?
Oui — avec un filtre multimédia plus un polissage RO en aval du MBR (bioréacteur à membrane), les usines atteignent couramment 50 % de réutilisation ; pour les exportateurs de tapis, la boucle peut être poussée vers un rejet liquide quasi nul en utilisant RO et un évaporateur de saumure.
Lectures complémentaires
Questions fréquentes
Quel est le coût de mise en place d'une ETP textile au Népal en 2026 ?
Pour une unité textile de taille moyenne au Népal, les dépenses d'investissement (CAPEX) d'une station de traitement d'effluent (ETP) standard se situent typiquement de 1.5 crore à 4.5 crore NPR, selon la capacité de débit journalier. Cette estimation inclut ouvrages civils, équipements mécaniques et instrumentation électrique, mais exclut les coûts d'acquisition foncière et les modules de traitement tertiaire spécialisés.
Quel procédé de traitement est le meilleur pour les eaux usées de colorants réactifs à Katmandou ?
Les procédés d'oxydation avancée (AOP) combinés au traitement biologique sont actuellement les plus efficaces pour les effluents de colorants réactifs. Compte tenu de la salinité élevée et de la nature récalcitrante des colorants réactifs, une chaîne de procédé consistant en coagulation-floculation, traitement biologique aérobie et un étage final d'oxydation au réactif de Fenton est recommandée pour satisfaire les exigences d'abattement de couleur.
Quelles sont les limites de rejet du Népal pour l'effluent de l'industrie textile ?
Sous les normes génériques pour les effluents industriels, le Department of Environment (DoE) impose une limite de demande chimique en oxygène (DCO) de 250 mg/L et une demande biologique en oxygène (DBO) de 30 mg/L pour le rejet vers les eaux de surface intérieures. De plus, le pH doit être maintenu entre 5.5 et 9.0, et les matières en suspension totales (TSS) ne doivent pas dépasser 50 mg/L.
Le MBR (bioréacteur à membrane) est-il nécessaire pour une petite teinturerie au Népal ?
La technologie MBR (bioréacteur à membrane) n'est généralement pas considérée comme obligatoire pour les petites teintureries sauf si l'installation fait face à de sévères contraintes d'espace ou entend mettre en œuvre un ZLD (Zero Liquid Discharge). Pour la plupart des opérations de petite échelle, un procédé de boues activées conventionnel (ASP) couplé à un clarificateur secondaire robuste suffit à tenir la conformité réglementaire s'il est géré correctement.
Combien coûte le traitement des eaux usées textiles par mètre cube au Népal ?
Les dépenses d'exploitation (OPEX) pour traiter les eaux usées textiles au Népal se situent actuellement de 45 à 95 NPR par mètre cube. Ce coût est piloté surtout par la consommation d'électricité pour l'aération, le dosage chimique pour la neutralisation et la coagulation, et les frais périodiques d'élimination des boues encourus par l'installation.