Pourquoi les eaux usées de confiserie font échouer les stations conventionnelles
Les usines de confiserie rejettent 300–500 m³/mois d'effluent technologiquement variable à DCO élevée et DBO élevée qui reste biologiquement dégradable — un profil qui met en échec la plupart des stations à flux continu (d'après la revue AGH 2019, J. Ecol. Eng. 20(9):293-304). Le problème déterminant n'est pas la charge elle-même mais la variabilité : composition et débit oscillent chaque jour avec l'équipe de production et de façon saisonnière avec les campagnes de bonbons, chocolat et lignes saisonnières. Un réacteur parfaitement agité continu (CSTR) ou une boue activée conventionnelle répond à cette variabilité dans l'espace — en espérant que l'égalisation soit assez grande — et échoue lorsque l'oscillation dépasse le temps de rétention hydraulique.
Le sucre est la charge dominante. Pendant les cycles de cuisson de bonbons et de nettoyage en place (CIP), la DBO issue du saccharose, du glucose et du fructose peut dépasser 2,000–5,000 mg/L. Cette concentration crée un choc osmotique à travers les parois cellulaires de la biomasse hétérotrophe ; la structure de floc se brise, l'indice de volume des boues (SVI) grimpe, et des lessivages suivent en une à deux durées de boues. Viennent s'ajouter au choc sucré les huiles et graisses (FOG) et les pics de tensioactifs des lavages de chaudrons et du nettoyage des lignes de confiserie. Les FOG enrobent les surfaces de floc, et les tensioactifs abaissent la tension superficielle, ce qui perturbe la décantation dans les clarificateurs secondaires conventionnels.
Un réacteur biologique séquencé (SBR) est la réponse architecturale parce qu'il isole chaque étape de traitement dans le temps plutôt que dans l'espace. FILL, REACT, SETTLE, DECANT et IDLE se déroulent tous dans le même bac, et l'automate PLC peut allonger la phase REACT pendant une pointe de sucre ou raccourcir la phase FILL lorsque le débit baisse. Une charge de choc ne peut pas lessiver la biomasse hors du réacteur parce qu'il n'existe pas de trop-plein clarifié pendant l'aération. C'est l'argument d'ingénierie central pour choisir le SBR sur les flux de confiserie.
Comment le SBR traite un effluent chargé en sucres : les cinq phases de procédé
Un SBR enchaîne cinq phases séquencées dans le temps au sein d'un seul bac. Les durées de phase ci-dessous sont typiques des flux de confiserie chargés en sucres et FOG et peuvent être reportées directement dans une base de conception ou un RFQ fournisseur.
| Phase | Fonction | Durée typique | Paramètre de contrôle clé |
|---|---|---|---|
| FILL | L'influent entre dans le réacteur ; statique ou mélangé | 1–3 h | Mélange anoxique optionnel pour dénitrification |
| REACT (aération) | Oxydation biologique des sucres et FOG | 3–6 h | OD 1.5–2.5 mg/L ; MLSS 3,000–5,000 mg/L |
| SETTLE | Séparation solides–liquide au repos | 0.5–1.5 h | SVI <120 mL/g |
| DECANT | Prélèvement du surnageant traité via déversoir flottant/fixe | 0.5–1 h | 25–30 % du volume du réacteur décanté |
| IDLE / EXTRACTION | Extraction de boues, égalisation, cycling PLC | 0.5–1 h | Extraction vers la gestion des boues |
FILL peut être statique (sans aération) ou mélangé. Le fill statique est préféré lorsque la DBO d'influent est élevée et que l'opérateur veut un bref sélecteur anoxique pour favoriser les floculants aux dépens des filamenteux ; le fill mélangé ne fait tourner que le mélangeur, offrant un maintien anoxique à basse énergie pour la dénitrification si une limite de rejet d'azote s'applique. Dans les deux cas, l'influent est tiré dans un réacteur qui détient déjà une biomasse acclimatée au sucre, si bien que le nouveau slug contacte des organismes actifs en minutes plutôt que de parcourir un corridor à écoulement piston.
REACT est la phase la plus longue et le cheval de bataille. Des diffuseurs à bulles fines tiennent l'oxygène dissous à 1.5–2.5 mg/L tandis que les hétérotrophes oxydent les sucres et dégradent lentement les FOG. Le ratio nourriture/micro-organismes (F:M) est visé à 0.05–0.15 kg DBO/kg MLSS·jour pour les eaux sucrées — plus bas que la BAS municipale — pour garder la biomasse en respiration endogène assez longtemps pour oxyder le substrat stocké et prévenir le foisonnement filamenteux. L'aération intermittente (cycling marche/arrêt dans REACT) est la tactique SBR standard pour contrôler les filamenteux à bas F:M ; l'opérateur échange un peu d'efficacité d'aération contre une décantabilité nettement améliorée.
SETTLE remplace entièrement le clarificateur secondaire. Le réacteur passe au repos, la biomasse flocule, et un surnageant clair se forme au-dessus du lit de boues. Le SVI est tenu sous 120 mL/g, ce qui est atteignable sur les flux de confiserie tant que F:M et OD restent dans les bandes ci-dessus. DECANT utilise un déversoir flottant ou fixe pour retirer 25–30 % du volume du réacteur ; le déversoir flotte sur le surnageant, si bien que FOG flottants et écumes sont exclus. IDLE clôt le cycle : les boues activées en excès (WAS) sont pompées, l'égalisation est vérifiée, et le PLC avance vers FILL.
Paramètres de conception des systèmes SBR de confiserie
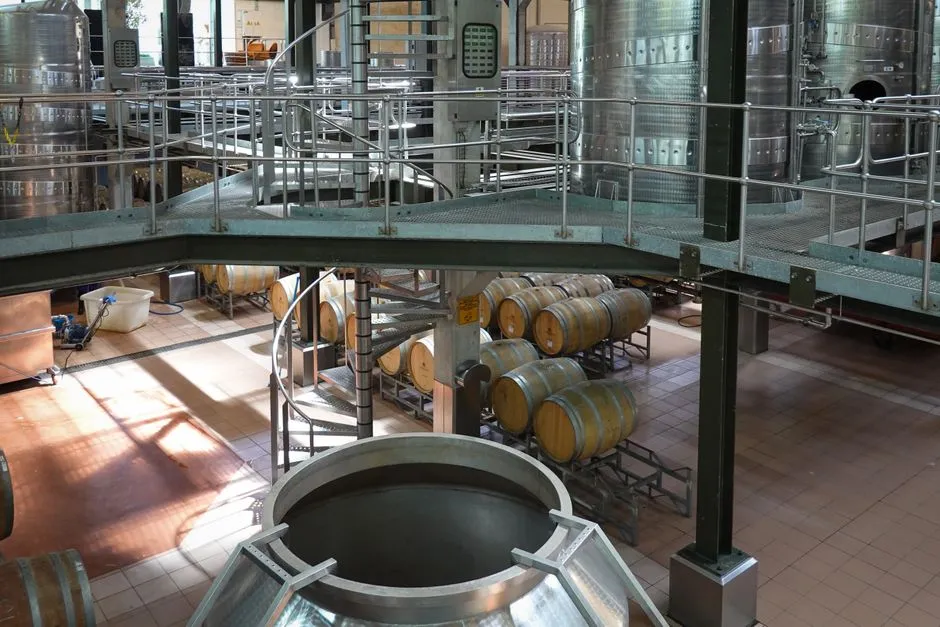
Le jeu de paramètres ci-dessous représente des valeurs médianes défendables pour les flux de confiserie chargés en sucres et FOG. Utilisez-le comme point de départ et confirmez-le contre une caractérisation d'influent propre au site.
- HRT (cycle total) : 18–36 heures, avec 2–3 cycles par jour pour absorber les pointes diurnes des équipes de production de bonbons.
- SRT : 10–25 jours ; SRT plus long préféré lorsque des FOG sont présents pour laisser s'établir les organismes oxydant les lipides à croissance lente.
- Température : mésophile 15–30 °C ; sous 12 °C, le rendement d'abattement chute et le HRT doit augmenter de 30–50 % pour compenser.
- Géométrie du réacteur : profondeur 4–6 m pour minimiser l'emprise ; un ratio longueur/largeur d'environ 1:1 à 2:1 convient à la décantation batch sans court-circuit.
- Aération : diffuseurs à bulles fines dimensionnés à 1.5–2.5 m³ d'air par m³ d'eaux usées par cycle pour la DBO sucrée ; cycling marche/arrêt intermittent pendant REACT pour contrôler le foisonnement filamenteux.
- MLSS : 3,000–5,000 mg/L ; F:M 0.05–0.15 kg DBO/kg MLSS·jour.
- Contrôle du pH : 6.5–8.0 ; l'hydrolyse du saccharose acidifie la liqueur mixte si REACT est trop court.
Pour les oscillations saisonnières, le levier d'ingénierie est le nombre de cycles, pas la taille du bac. Faire tourner 2 cycles/jour en basse saison et 3 cycles/jour en haute saison (campagnes de bonbons de Noël, Pâques, Diwali) permet à un seul réacteur d'absorber une hausse de débit de 50 % sans redimensionner. Si le débit de haute saison dépasse 3 cycles/jour au HRT de conception, le bassin d'égalisation — pas le SBR — est le bon endroit pour ajouter du volume.
La file de procédé complète autour d'un SBR
Un SBR est le cœur biologique d'une file de traitement de confiserie ; il est rarement la seule unité. La file complète ci-dessous est la configuration la plus couramment spécifiée pour les usines de la plage 300–500 m³/mois.
Tête d'ouvrage : un dégrilleur rotatif de tête d'ouvrage d'ouverture 2–5 mm retire débris d'emballage, peaux de fruits et solides amylacés avant qu'ils n'entrent dans le traitement biologique. Les solides grossiers qui passent la grille s'accumulent dans le lit de boues du SBR et gonflent les volumes de WAS ; les extraire en tête d'ouvrage réduit le rendement en boues de 10–20 %.
Égalisation : un bac tampon dimensionné à 0.5–1× le débit journalier amortit la variabilité saisonnière et d'équipe qui définit l'effluent de confiserie (d'après la revue AGH 2019). L'égalisation est ce qui rend un petit SBR économiquement viable — sans elle, le réacteur doit être dimensionné pour la charge instantanée de pointe et reste inactif la moitié de la journée.
Étage biologique : le SBR lui-même, dimensionné pour 18–36 heures de HRT à la charge de pointe, configuré avec deux bacs ou plus afin que l'un puisse DECANT pendant que l'autre REACT. L'exploitation à deux bacs lisse les transitoires hydrauliques et est standard au-dessus de 200 m³/jour.
Finition / désinfection : désinfection au dioxyde de chlore dimensionnée à 5–15 mg/L de résiduel sur l'effluent décanté pour respecter les normes locales de rejet de surface ou de réutilisation. Le ClO₂ est préféré au chlore sur les flux porteurs de FOG parce qu'il ne forme pas de trihalométhanes (THM) avec les organiques résiduels qui échappent au SBR.
Gestion des boues : les boues activées en excès sont pompées vers un filtre-presse à plateaux et cadres pour déshydratation à 18–22 % de siccité avant évacuation hors site. Le gâteau de filtre-presse à cette siccité passe le test du filtre à peinture et peut être mis en décharge comme déchet solide dans la plupart des juridictions, éliminant les surtaxes d'évacuation liquide.
SBR vs MBR vs boues activées conventionnelles pour la confiserie
Les trois options biologiques diffèrent assez en emprise, CapEx et profil d'exploitation pour que le choix se fasse en général sur l'économie de réutilisation d'eau plutôt que sur la seule qualité d'effluent. Le tableau ci-dessous compare les trois pour une usine de confiserie typique dans la plage 300–500 m³/mois.
| Paramètre | BAS conventionnelle | SBR | MBR |
|---|---|---|---|
| CapEx relatif | 1.0× (base) | 1.1–1.3× | 1.6–2.0× |
| Emprise | La plus grande (clarificateur + bassin d'aération) | 30–50 % plus petite que la BAS | La plus petite (les membranes remplacent le clarificateur) |
| Tolérance au choc sucré | Faible ; lessivage en 1–2 SRT | Élevée ; le timing des phases absorbe la pointe | Élevée ; biomasse retenue par la membrane |
| TSS d'effluent | 10–30 mg/L | 10–30 mg/L | <1 mg/L (submicronique) |
| Aptitude à la réutilisation | Limitée | Finition requise | Direct vers rinçage CIP / appoint chaudière |
| Consommation d'énergie | Modérée | Modérée | Élevée (balayage d'air membranaire) |
| Meilleur ajustement | Grands sites, charge stable | Charge variable, pas de réutilisation | Piloté par la réutilisation, coût de l'eau élevé |
BAS conventionnelle a le CapEx le plus bas et est bien comprise, mais elle a besoin d'un clarificateur séparé, d'un pompage continu de boues activées de retour (RAS) et d'un grand bassin d'égalisation pour survivre aux oscillations typiques des usines de confiserie. C'est le mauvais outil pour 300–500 m³/mois avec campagnes saisonnières.
SBR est le meilleur ajustement pour la plupart des usines de confiserie dans cette bande de taille. CapEx modéré, emprise 30–50 % plus petite que la BAS, pas de clarificateur séparé, et absorption inhérente des chocs par le contrôle des phases. Le MBR (bioréacteur à membrane) est l'option premium : CapEx le plus élevé et énergie la plus élevée (aération membranaire et balayage d'air sont continus), mais un effluent sous 1 μm permet une réutilisation directe en eau de rinçage CIP ou appoint chaudière. Le MBR ne se rembourse que lorsque l'eau de réutilisation compense l'achat d'eau douce au-dessus d'environ 2 $/m³. Un étage de finition MBR pour réutilisation peut aussi être ajouté en aval d'un SBR lorsque la réutilisation est un objectif secondaire.
Règle de décision : rejet à l'égout sans cible de réutilisation → SBR. L'eau de réutilisation compense l'eau douce au-dessus de 2 $/m³ → MBR, autonome ou comme finition SBR. Grande station municipale à charge stable → la BAS conventionnelle gagne encore sur le coût.
Performance documentée : un cas SBR de confiserie
Une installation SBR documentée au Sri Lanka traite les eaux usées d'un restaurant et d'une confiserie affiliée produisant 18 m³/jour à 500 mg/L de DBO (d'après le portefeuille de projets ClearFox). Le flux est dominé par graisses, huiles, sucre et agents de nettoyage — une correspondance quasi parfaite avec la composition d'effluent de confiserie. Le client a construit un bac béton enterré de 22 m³ et installé un SBR packagé avec une aération adaptée au profil d'influent ; la biologie à boues activées a ramené la DBO de 500 mg/L à 30 mg/L, soit 94 % d'abattement. La désinfection finale a utilisé du chlore pour respecter la réglementation sri-lankaise avant rejet vers l'océan Indien.
Pour une usine typique de bonbons ou de chocolat, le même mécanisme s'applique. Le bac de 18 m³/jour avec un volume de réacteur de 22 m³ est le bas de fourchette ; le passage à 300–500 m³/mois (10–17 m³/jour) est direct avec un bac unique proportionnellement plus grand ou des bacs en parallèle. Le cas démontre trois points que les ingénieurs peuvent citer dans un RFQ : l'abattement DBO de 94 % sur effluent sucres/FOG, l'usage d'un seul bac béton enterré (pas de clarificateur séparé), et la capacité du système à rejeter directement vers un milieu récepteur sensible avec une finition de désinfection modeste.
Considérations de conformité et de coût pour 2026
La plupart des juridictions fixent des limites de rejet de surface près de DBO <30 mg/L, DCO <125 mg/L et TSS <50 mg/L. Un SBR avec désinfection ClO₂ respecte ces repères sur les flux de confiserie — le cas 500→30 mg/L ci-dessus passe la DBO avec de la marge, et les TSS d'un SBR bien décanté courent typiquement 15–25 mg/L. Lorsque les limites locales sont plus serrées (p. ex. réutilisation pour appoint chaudière), le SBR devient l'étage de dégrossissage en amont d'un MBR ou d'une finition par osmose inverse.
L'OPEX est dominé par l'énergie d'aération, c'est pourquoi des diffuseurs à bulles fines dimensionnés à 1.5–2.5 m³ d'air par m³ d'eaux usées par cycle économisent 20–30 % d'électricité par rapport aux systèmes à bulles grossières (Metcalf & Eddy, 2003). Le rendement en boues des eaux sucrées s'établit à 0.3–0.5 kg TSS par kg de DBO éliminée — plus bas que la BAS municipale — ce qui réduit les coûts de déshydratation et d'évacuation. Pour 2026, le durcissement des limites de rejet et la hausse du coût de l'eau douce dans de nombreuses régions poussent davantage d'usines de confiserie vers une configuration SBR plus finition réutilisation plutôt qu'un MBR autonome ; le SBR gère la charge DBO à bas coût, et un petit skid de réutilisation ne fait la finition que lorsque le bac de réutilisation appelle de l'eau. Si vous pesez une alternative biologique différente pour une ligne de boulangerie adjacente, voyez cette alternative MBBR pour effluent de boulangerie. Pour une comparaison en tête d'ouvrage de l'extraction FOG en amont du SBR, le guide d'achat DAF vs clarificateur pour usines agroalimentaires couvre les arbitrages en détail.
Questions fréquentes
Quel HRT un SBR a-t-il besoin pour les eaux usées de confiserie ?
HRT de cycle total de 18–36 heures, délivré en 2–3 cycles par jour. Sous 18 heures, l'abattement sucres et FOG chute fortement ; au-dessus de 36 heures, le coût du bac monte sans gain proportionnel de qualité d'effluent.
Le SBR peut-il absorber les chocs de charge sucrée ?
Oui. L'architecture batch isole REACT de DECANT, si bien qu'un slug à DBO élevée entrant pendant FILL contacte une biomasse acclimatée sans risque de lessivage. Les opérateurs peuvent allonger la phase REACT ou ajouter un cycle pendant la pointe ; c'est la raison centrale pour laquelle le SBR surpasse la BAS à flux continu sur un effluent sucré variable.
SBR ou MBR pour une petite usine de bonbons ?
Pour une usine de 300–500 m³/mois rejetant à l'égout sans cible de réutilisation, le SBR est le choix économique — CapEx plus bas, énergie plus basse, et effluent adéquat. Choisissez le MBR seulement lorsque l'eau de réutilisation compense l'achat d'eau douce au-dessus d'environ 2 $/m³ ou lorsque les limites de rejet exigent des solides en suspension submicroniques.
Quel est le rendement typique d'abattement DBO du SBR sur l'effluent de confiserie ?
La performance SBR documentée sur des flux chargés en sucres et FOG atteint 94 % d'abattement DBO, ramenant 500 mg/L à 30 mg/L sur une installation restaurant-et-confiserie au Sri Lanka. Les SBR bien réglés sur effluent de bonbons atteignent couramment <30 mg/L de DBO et <125 mg/L de DCO après désinfection.
Le SBR extrait-il les graisses, huiles et FOG ?
Oui, mais la performance dépend du SRT et du schéma d'aération. Les FOG s'hydrolysent lentement, si bien qu'un SRT de 15–25 jours avec aération intermittente pendant REACT est nécessaire pour donner aux organismes oxydant les lipides le temps de s'établir. Un DAF (flottation à air dissous) ou un bac à graisse en amont du SBR est recommandé lorsque les FOG d'influent dépassent 200 mg/L afin de protéger la biomasse et de réduire la gestion des boues.