Pourquoi les eaux usées de boulangerie conviennent bien au MBBR
L'effluent de boulangerie transporte quatre flux polluants dominants qui s'alignent avec la biologie du biofilm : le lavage de farine et de pâte (matières en suspension élevées, amidon), les résidus de sucre et de levure (DBO/DCO solubles élevées), le beurre, l'huile et les graisses des lignes de cuisson, et les acides/alcalis de nettoyage en place (CIP) qui entraînent des variations de pH et de température. Le rapport DBO/DCO de l'effluent de boulangerie se situe typiquement entre 0,5 et 0,6, indiquant un substrat hautement biodégradable plutôt que réfractaire. Combiné à des températures d'exploitation de 30–45 °C issues du condensat de four et du CIP, ce profil est bien adapté aux bactéries hétérotrophes mésophiles sur supports de biofilm.
Le banc de performance de biofilm publié le plus proche pour un effluent industriel biodégradable à haute charge comparable est l'étude S1 Kaldnes K1 à 20 % de remplissage de supports, qui a délivré 91 % d'élimination de DBO, 93,81 % d'élimination de DCO, 86,10 % d'élimination de phosphate et 88,22 % d'élimination de tensioactifs à un temps de séjour hydraulique de 10 jours (Université Tanjungpura, 2019). Bien que ce travail ait porté sur des eaux usées de blanchisserie, le mécanisme sous-jacent — des supports de biofilm métabolisant les organiques solubles sans inhibition toxique — se transpose directement à l'effluent de boulangerie, qui a des fractions d'amidon et de sucre encore plus élevées. S2 Wikipedia note que les MBBR anaérobies sont désormais largement utilisés pour les eaux usées industrielles, confirmant le palmarès industriel de la technologie, et S5 microbenotes décrit comment l'épaisseur du biofilm s'autorégule par décrochement, une propriété utile lorsque la force d'influent varie selon le poste. Comparé à l'effluent de raffinerie ou d'usine chimique, les eaux usées de boulangerie ne portent pas de micropolluants toxiques, ont des excursions de pH modérées que l'homogénéisation peut aplanir, et n'ont pas les fractions récalcitrantes qui rendent le MBBR peu adapté à ces flux.
Caractéristiques d'influent que vous devez caractériser avant le dimensionnement
Aucun dimensionnement MBBR (bioréacteur à biofilm à lit mobile) n'est crédible sans une étude d'influent composite 24 heures. L'ensemble minimal de paramètres qu'une usine de boulangerie doit collecter avant de dimensionner l'étape biologique est : débit (m³/j), pH, température, DCO/DBO totale et soluble, matières en suspension totales (MES), FOG, azote total (NT), ammoniac et phosphate. Chaque paramètre pilote un choix de conception spécifique : le débit fixe le temps de séjour hydraulique (HRT), la température fixe le taux cinétique, le FOG fixe la chaîne de prétraitement amont, et la DBO/DCO fixe la charge volumique.
Pour une usine typique de pain, biscuits ou pâtisserie, attendez-vous à un effluent chaud dans la plage 30–45 °C, des variations de pH de 4 à 11 dues à l'acide et à la soude CIP, une DBO soluble de 800–2 500 mg/L issue du lavage de sucre et de levure, et des MES de 200–1 500 mg/L issues de l'entraînement de pâte et de batterie. Le FOG peut dépasser 300 mg/L sur une ligne mal gérée. Selon S5 microbenotes, la cuve MBBR est dimensionnée par HRT et Surface Area Loading Rate (SALR)__NBSP;; les deux ne sont fiables que dans la mesure des chiffres d'influent qui les sous-tendent, c'est pourquoi un échantillon composite sur au moins trois jours de production — y compris un jour CIP — est le fondement de la conception. La même source note que les supports sont dimensionnés 10–25 mm avec des structures ouvertes conçues, donc la charge MES d'influent qui atteint le MBBR doit déjà être dans l'enveloppe de design.
Le FOG est la plus grande menace unique pour un MBBR de boulangerie. Un film de graisse recouvre le biofilm et affame la biomasse sous-jacente d'oxygène, tandis que l'huile émulsionnée colmate les membranes de diffuseurs. Extraire FOG, amidon et la plupart des MES en amont avec un système DAF (flottation à air dissous) n'est pas optionnel pour une boulangerie — c'est la différence entre une étape biologique stable et une défaillance chronique de transfert d'oxygène.
| Paramètre | Plage typique boulangerie (brut) | Cible après prétraitement DAF | Pourquoi cela compte pour le MBBR |
|---|---|---|---|
| Débit (m³/j) | 50–500 | Homogénéisé à ±20 % | Fixe le HRT et le dimensionnement des pompes |
| pH | 4–11 (variations CIP) | 6,5–8,5 | Hors de cette plage, la nitrification s'arrête |
| Température (°C) | 30–45 | 25–38 | Un effluent plus chaud accélère la cinétique mais abaisse la solubilité de l'OD |
| DCO (mg/L) | 1 500–5 000 | 1 000–3 000 | Pilote la charge volumique (kg DCO/m³·j) |
| DBO₅ (mg/L) | 800–2 500 | 500–1 800 | Fixe la fraction biodégradable pour le dimensionnement |
| MES (mg/L) | 200–1 500 | <150 | Un excès de MES aveugle les diffuseurs et étouffe le biofilm |
| FOG (mg/L) | 100–400 | <30 | Recouvre le biofilm, détruit le transfert d'oxygène |
| NT / NH₃-N (mg/L) | 20–80 / 10–40 | Identique | Définit si une aération intermittente est requise |
Comment l'étape MBBR fonctionne dans une usine de boulangerie
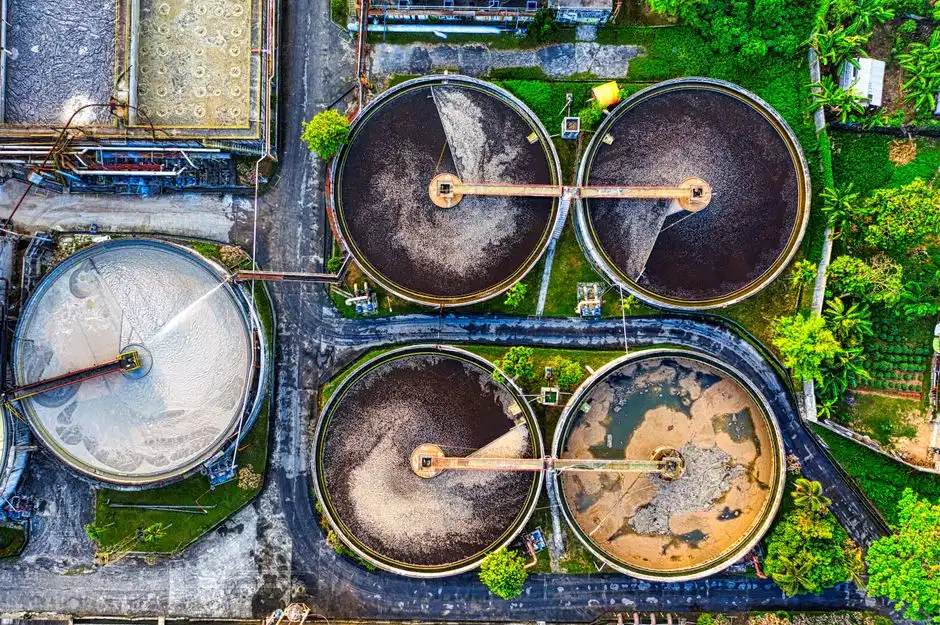
Un MBBR dans une chaîne de traitement de boulangerie est construit à partir de quatre composants standard selon S2 Wikipedia et S5 microbenotes : un bassin d'aération, des supports HDPE flottants libres (typiquement 10–25 mm), une grille d'aération avec diffuseurs à bulles grossières ou à membrane, et des tamis de rétention en sortie. Le bassin est dimensionné pour le HRT de design, l'inventaire de supports est dimensionné pour la charge volumique cible, et le pack de soufflantes est dimensionné pour fluidiser le média au bas de l'enveloppe de demande en oxygène.
Pour le service boulangerie, spécifiez un remplissage de supports de 20 % comme minimum conservateur — c'est le remplissage auquel l'étude S1 Kaldnes K1 a enregistré 91 % d'élimination de DBO et 93,81 % d'élimination de DCO sur une alimentation biodégradable à haute charge comparable (Université Tanjungpura, 2019). Pour les boulangeries à forte charge avec une DCO au-dessus de 3 000 mg/L après DAF, poussez le remplissage à 30–40 % pour garder le taux de charge volumique sous 3,0 kg DCO/m³·j. Une aération continue à « ébullition roulante » maintient une consigne d'oxygène dissous (OD) de 2–4 mg/L et garde les supports fluidisés__NBSP;; des cycles d'aération intermittente peuvent être superposés si des limites de rejet d'azote total s'appliquent, car l'alternance de phases aérobies et anoxiques pilote une nitrification/dénitrification simultanée dans la même cuve.
Les tamis de sortie sont l'élément le plus négligé. L'ouverture de maille doit être plus petite que la plus petite dimension de support, typiquement 5–7 mm pour un média classe K1 de 10 mm, fabriqués en inox 304/316 ou HDPE pour la résistance à la corrosion. Un tamis mal dimensionné est la cause la plus courante de perte de média sur le terrain, et une fois que les supports migrent en aval ils endommagent les pompes et colmatent le clarificateur. Positionnez les tamis affleurants au déversoir de sortie, pas en aval, afin que le gradient hydraulique ne tire pas le média à travers les fentes.
Paramètres de conception MBBR pour l'effluent de boulangerie
Une spécification MBBR de boulangerie peut être construite autour de six chiffres : HRT, remplissage de supports, charge volumique, consigne OD, température et élimination attendue. Les valeurs ci-dessous sont ancrées dans les données du cas S1 Kaldnes K1 (91 % DBO et 93,81 % DCO à 20 % de remplissage) et extrapolées au service boulangerie, où le substrat est plus facilement dégradable que le tensioactif de blanchisserie mais plus chaud et plus variable.
Le volume du réacteur est dimensionné par deux méthodes interchangeables. La forme pilotée par la charge : volume de réacteur requis (m³) = charge DCO journalière (kg/j) ÷ charge volumique cible (kg DCO/m³·j). La forme pilotée par le HRT : volume de réacteur (m³) = débit journalier (m³/j) × HRT (jours). Pour un effluent de boulangerie de 200 m³/j à 2 000 mg/L DCO après DAF, la charge DCO journalière est 400 kg/j__NBSP;; à une charge cible de 1,5 kg DCO/m³·j le volume de réacteur est 267 m³, ce qui donne un HRT de 32 heures — clairement surdimensionné par rapport à la fourchette 6–10 h, ce qui signifie que le design doit être relevé à 2,5–3,0 kg DCO/m³·j pour atterrir dans la plage du tableau. C'est le type d'itération qu'un calcul de dimensionnement doit montrer, pas cacher.
La température est un arbitrage discret. Un effluent de boulangerie chaud (30–40 °C) accélère la cinétique biologique — le taux hétérotrophe double environ par 10 °C dans la plage mésophile — mais réduit la solubilité de l'oxygène de 8,4 mg/L à 25 °C à environ 6,4 mg/L à 40 °C. La consigne OD devient donc la contrainte liante les mois chauds__NBSP;; spécifiez la soufflante avec une marge de turndown de 20–30 % afin que la boucle de contrôle puisse tenir 2–4 mg/L sans sur-aérer en hiver.
| Paramètre de conception | Valeur typique MBBR boulangerie | Base de conception |
|---|---|---|
| HRT (heures) | 6–10 | Haut de fourchette pour influent variable__NBSP;; bas de fourchette pour usines à deux postes stables |
| Remplissage de supports (% du volume de cuve) | 20–40 | 20 % comme baseline conservatrice selon S1 Kaldnes K1 (Université Tanjungpura, 2019)__NBSP;; 30–40 % pour applications à forte charge |
| Charge volumique (kg DCO/m³·j) | 0,5–3,0 | Garder sous 3,0 pour éviter la limite de transfert d'oxygène__NBSP;; le haut de fourchette est acceptable avec une capacité de soufflante excédentaire |
| Consigne d'oxygène dissous (mg/L) | 2–4 | Minimum 2 pour l'élimination de DBO__NBSP;; 3–4 si une nitrification simultanée est requise |
| Plage de température (°C) | 15–40 | Biofilm mésophile__NBSP;; un effluent plus chaud accélère la cinétique mais abaisse la solubilité de l'OD |
| Élimination DBO₅ attendue | >90 % | Conservateur pour usine de boulangerie à pleine échelle__NBSP;; jusqu'à 91 % démontré (Université Tanjungpura, 2019) |
| Élimination DCO attendue | >85 % | Jusqu'à 93,81 % démontré (Université Tanjungpura, 2019)__NBSP;; concevoir au bas de fourchette pour marge de risque |
MBBR vs SBR vs filtre aéré immergé pour les boulangeries
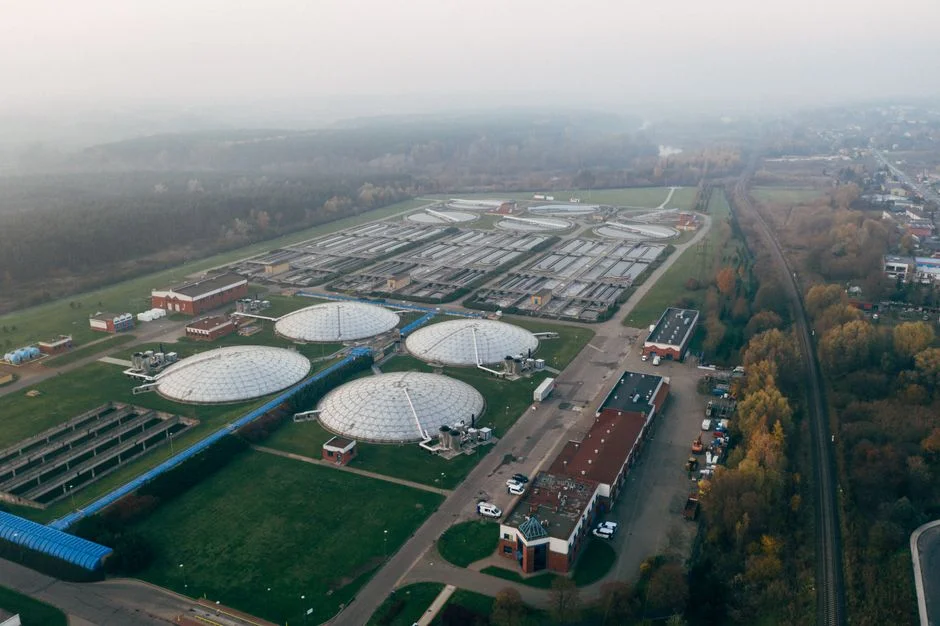
Trois options biologiques s'adaptent de façon réaliste à une usine de boulangerie : MBBR, réacteur discontinu séquentiel (SBR) et filtre aéré immergé (SAF). Les trois peuvent respecter une enveloppe DBO/DCO 30/100 mg/L avec une conception correcte__NBSP;; la différence est l'emprise, la charge opérateur et la tolérance à la charge. Selon CWT, le MBBR utilise 30–40 % moins d'espace que les systèmes à boues activées conventionnelles, et S2 Wikipedia note qu'il est couramment rétrofité dans des bassins d'aération existants en ajoutant des supports. Le SBR est un procédé batch à cuve unique, plus simple mécaniquement mais plus dépendant d'un profil d'influent stable et d'un contrôle opérateur plus serré. Le SAF est à film fixe, ce qui évite la perte de média mais porte des problèmes documentés de biocologage et de perte de charge selon la section des inconvénients MBBR de S2 Wikipedia.
La règle de décision pour une boulangerie est simple. Choisissez le MBBR si le débit est variable, l'emprise contrainte, ou si vous devez rétrofitter dans un bassin d'aération existant. Choisissez le SBR si vous avez de petits débits (sous 100 m³/j), un influent stable, et un seul opérateur capable de gérer les cycles batch. Choisissez le SAF seulement si vous avez besoin d'un réacteur très compact et pouvez accepter une maintenance de média plus fréquente, une surveillance de perte de charge et des remplacements.
| Critère | MBBR | SBR | SAF |
|---|---|---|---|
| Emprise au sol | La plus petite (30–40 % de moins que CAS, selon CWT) | Modérée (cuve unique mais plus haute) | Compacte mais avec volume de média |
| Compétence opérateur | Faible (pas de recyclage de boues, contrôle de cycle type SBR non requis) | Plus élevée (cycles temporisés, contrôle de décantation) | Modérée (gestion de perte de charge et de rétro-lavage) |
| Gestion des boues | Faible rendement, pas de recyclage de boues selon S2 Wikipedia | Purge batch, il faut dimensionner le stockage des boues | Faible rendement, mais les événements de décrochement peuvent être inégaux |
| Tolérance à la variation de charge | Élevée (le biofilm s'autorégule par décrochement, selon S5 microbenotes) | Modérée (le timing batch suppose une alimentation stable) | Faible–modérée (le média se colmate sous choc de charge) |
| Qualité d'effluent (DBO/DCO) | <30 / <100 mg/L typique | <20 / <80 mg/L atteignable | <25 / <100 mg/L typique |
| Facilité de rétrofit | Élevée (supports ajoutés à une cuve existante, selon S2 Wikipedia) | Faible (le cycle batch entre en conflit avec le débit continu) | Faible (média fixe, difficile à étendre) |
| Tendance CAPEX | Modérée | Faible (moins d'équipements, plus de contrôles) | Modérée |
| Tendance OPEX | Faible (moins de boues, pas de recyclage) | Modérée (contrôles, gestion de cycle) | Modérée (média de remplacement, rétro-lavage) |
Schéma typique d'usine de boulangerie : DAF → MBBR → affinage
La chaîne de traitement canonique de boulangerie est dégrilleur rotatif → système DAF (flottation à air dissous) → bassin d'homogénéisation → cuve d'aération MBBR → clarificateur secondaire ou affinage MBR → système de désinfection au dioxyde de chlore → rejet ou réutilisation. Un dégrilleur mécanique rotatif protège le DAF des chiffons et de l'entraînement d'emballage__NBSP;; le DAF extrait FOG, amidon et MES qui aveugleraient autrement les diffuseurs MBBR__NBSP;; l'homogénéisation absorbe les pics de pH et de débit CIP__NBSP;; le MBBR fait la réduction du carbone et de l'ammoniac__NBSP;; le clarificateur ou l'affinage MBR capture les solides fuyant les supports__NBSP;; et le dioxyde de chlore ou l'ozone termine le travail pour un rejet POTW ou une réutilisation sur site.
Deux notes de conception clôturent cette chaîne. Selon S5 microbenotes, des tamis sont installés en sortie MBBR pour garder le média dans le réacteur et protéger l'équipement aval — c'est pourquoi un tamis fin ou un affinage MBR se place immédiatement après le MBBR plutôt que de sauter directement à la désinfection. Et selon S2 Wikipedia, le temps de rétention des solides élevé du MBBR soutient des communautés microbiennes à croissance lente, c'est pourquoi aucun recyclage de boues n'est requis — un avantage pratique pour les usines de boulangerie sans opérateurs d'eaux usées dédiés, et la raison pour laquelle un rétrofit MBBR peut généralement être déposé dans un bassin d'aération existant avec seulement un ajout d'inventaire de média et un changement de tamis. Pour un schéma de rétrofit comparable sur un autre flux alimentaire, la même logique s'applique lors du dimensionnement d'un MBBR pour eaux usées de distillerie, et pour les décisions de prétraitement agroalimentaire à haute charge, la comparaison DAF vs clarificateur pour eaux usées agroalimentaires couvre l'opération unitaire amont plus en profondeur.
Questions fréquentes
Quelle élimination de DCO le MBBR peut-il atteindre pour les eaux usées de boulangerie ?
Les concepteurs doivent supposer 85–90 % d'élimination de DCO et >90 % d'élimination de DBO à pleine échelle sur l'effluent de boulangerie. Le banc publié de l'étude S1 Kaldnes K1 est 93,81 % DCO et 91 % DBO à 20 % de remplissage de supports et 10 jours de HRT (Université Tanjungpura, 2019)__NBSP;; l'effluent de boulangerie est plus facilement dégradable que cette alimentation, mais les usines à pleine échelle tournent typiquement à un HRT plus court et perdent un peu d'efficacité à la variation de charge, donc le point de conception conservateur se situe au bas de la plage démontrée.
Ai-je encore besoin d'un DAF avant un MBBR dans une boulangerie ?
Oui. Le DAF est l'unité amont standard pour tout MBBR de boulangerie. Le FOG, l'amidon et les MES dans l'effluent de boulangerie brut recouvriront le biofilm, colmateront les membranes de diffuseurs et affameront le système d'aération de transfert d'oxygène. Un DAF bien dimensionné abaissant le FOG sous 30 mg/L et les MES sous 150 mg/L est la différence entre une étape biologique stable et une défaillance chronique de transfert d'oxygène qu'aucune capacité de soufflante ne peut sauver.
Combien de temps faut-il pour démarrer un MBBR pour l'effluent de boulangerie ?
L'ensemencement du biofilm prend typiquement 2–4 semaines. L'étude S1 Kaldnes K1 a utilisé 15 jours d'ensemencement sur une alimentation biodégradable à haute charge comparable (Université Tanjungpura, 2019) comme baseline représentative. Un effluent de boulangerie chaud raccourcit cette fenêtre en accélérant la colonisation initiale__NBSP;; un influent froid sous 15 °C peut l'étendre à 4–6 semaines. Prévoyez une efficacité d'élimination réduite pendant les 30 premiers jours et évitez de rejeter vers la réutilisation pendant cette fenêtre.
Un MBBR peut-il être ajouté à une usine de boulangerie existante à boues activées ?
Oui, et c'est l'un des schémas de rétrofit les plus courants dans les eaux usées d'usines alimentaires. Selon S2 Wikipedia, le MBBR est souvent installé comme rétrofit de bassins à boues activées existants en ajoutant des supports au bassin d'aération, le taux de remplissage étant ajusté à l'augmentation de capacité souhaitée. Aucune nouvelle cuve n'est requise dans la plupart des cas, et les diffuseurs n'ont typiquement besoin que d'un rééquilibrage pour délivrer la demande d'air plus élevée.
Quelle est l'économie d'emprise typique du MBBR vs boues activées conventionnelles pour une boulangerie ?
Le MBBR délivre typiquement 30–40 % de réduction d'emprise contre un système à boues activées conventionnelles à la même capacité de traitement (CWT). Pour une boulangerie urbaine contrainte en espace sans terrain greenfield, c'est souvent le facteur décisif entre MBBR et un SBR ou un fossé d'oxydation plus large. Pour un exemple travaillé plus profond de dimensionnement MBBR sur un autre flux alimentaire, consultez le guide de dimensionnement d'un MBBR pour eaux de lavage de racks.