Ce qui rend la maintenance des eaux usées laitières différente en 2026
La maintenance d'une station de traitement des eaux usées laitières en 2026 est un programme étagé, piloté par KPI, couvrant le dégrillage, l'égalisation, le DAF (flottation à air dissous), le traitement biologique ou MBR (bioréacteur à membrane), la désinfection et le traitement des boues. Parce que les flux laitiers portent 0.2–2.88 g/L de FOG, 0.8–77 g/L de COD de lactosérum et des produits CIP modernes à base de QAC, chaque étage exige un intervalle d'inspection défini, un seuil d'alarme et un protocole de nettoyage — typiquement contrôles quotidiens du dégrilleur, inspection hebdomadaire du DAF, test d'intégrité membranaire mensuel et audits trimestriels de l'ensemble du système.
Les usines laitières tournent au chaud. Les températures d'effluent annuelles se situent à 17–25 °C contre 10–20 °C pour les eaux usées municipales, et ce gain de 5–10 °C accélère le colmatage biologique, la génération de sulfures et les odeurs (selon PMC5434364, 2017). Une station de 100,000–400,000 gal/day perd typiquement 0.5–2.5 % du lait traité vers l'égout, jusqu'à 3–4 % sur des lignes mal maîtrisées, et ce condensat « cow water » représente 20–30 % du volume total d'eaux usées tout en étant réutilisable pour le lavage des sols, le lavage primaire et le refroidissement (selon Dairy Processing, 2025-07). Les pics de chlorure de 0.8–1 g/L sur les lignes fromagères favorisent la piqûre de l'inox 304 — un coût de maintenance caché que partagent les agitateurs de bassin d'égalisation, les sondes pH et la tuyauterie du saturateur DAF.
Le point d'inflexion 2026 est la chimie. L'usage de QAC et d'acide peracétique en CIP a fortement augmenté pour satisfaire les attentes sanitaires FDA, et ces tensioactifs cationiques inversent désormais la charge des flocs DAF et inhibent la nitrification — la source la plus sous-déclarée de dérive inexpliquée des KPI dans les usines laitières (selon Dairy Processing, 2025-07). Un programme de maintenance 2026 défendable doit traiter quatre modes de défaillance en même temps : accumulation de FOG, corrosion induite par les chlorures, toxicité QAC et foisonnement biologique. Traiter l'un isolément et l'étage suivant en aval en paie le prix.
Ouvrages de tête et dégrillage : contrôles quotidiens qui évitent les défaillances en cascade
Le dégrillage est l'assurance la moins chère de la station. Un cycle de râteau de 4–6 h sur un dégrilleur mécanique rotatif retire chiffons, films et morceaux de caillé avant qu'ils n'aveuglent les buses DAF ou ne déchirent les fibres MBR — des pannes qui coûtent dix fois plus à réparer que le dégrilleur lui-même. Sur les lignes à haute teneur en graisse à 0.2–0.4 g/L de FOG (jusqu'à 2.88 g/L en beurrerie selon PMC5434364, 2017), prévoyez de rincer le plancher de grilles à chaque poste.
Une ronde quotidienne de 90 secondes doit confirmer : couple du râteau sous la plaque signalétique, absence d'entraînement de chiffons au-delà de la goulotte de décharge, compte de chiffons aval à zéro par poste, et un delta TSS amont-aval inférieur à 15 % à travers le dégrilleur. Une chute soudaine de pH aval associée à de la mousse est la signature terrain d'une percée QAC issue d'un rinçage acide CIP — dévier le débit amont vers un bassin de quench dédié et appeler l'équipe hygiène avant l'effondrement du DAF. Un dégrilleur mécanique rotatif série GX dimensionné pour une vitesse d'approche de 0.5–1.5 m/s encaisse les charges de chiffons typiques d'un service laitier de 100,000–400,000 gal/day.
| Contrôle | Cadence | Cible / seuil | Alarme |
|---|---|---|---|
| Couple du râteau vs plaque signalétique | Quotidien | < ;80 % de la valeur nominale | > ;90 % soutenu 15 min |
| Delta TSS à travers le dégrilleur | Prélèvement quotidien, composite hebdomadaire | < ;15 % d'augmentation aval | > ;20 % — nettoyer les grilles, vérifier la fente |
| Compte de chiffons aval | Chaque poste | 0 chiffon pour 1,000 gal | ≥3 chiffons — planifier un rinçage |
| Usure brosse / racleur | Hebdomadaire | Poils > ;50 % de hauteur | Remplacer avant l'audit trimestriel suivant |
| Température de palier & ; surcharge | Trimestriel | < ;70 °C, pas de déclenchements | > ;75 °C ou 2 déclenchements/trimestre |
| pH + mousse aval | Continu | pH 6.5–8.5, pas de nappe de mousse | Variation pH > ;1 unité + mousse → drapeau QAC |
Bassins d'égalisation : stabiliser les pics de charge sur 24 heures
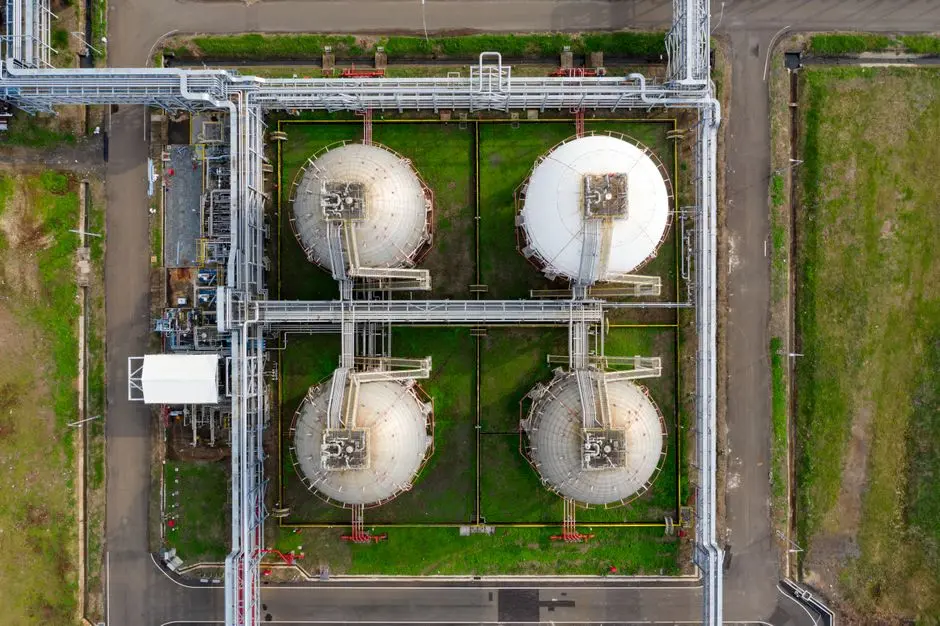
L'égalisation est l'élément de maintenance au plus fort levier d'une filière laitière, parce qu'elle détermine ce que voit chaque étage aval. Un bassin dimensionné à 25–50 % du débit journalier total, offrant 6–12 h de HRT, aplatit le cycle de production de 24 heures et absorbe les à-coups 5–10× qu'imposent les routines CIP beurre et fromage (selon PMC5434364, 2017). Sur une station de 200,000 gal/day, cela signifie 50,000–100,000 gal de tampon — les exploitants doivent vérifier que le volume utile n'a pas été perdu en zones mortes ou en sédiments.
Le focus de maintenance est mécanique, pas spectaculaire. Les agitateurs submersibles exigent une inspection des joints et de l'huile tous les 6 mois ; sondes pH et température étalonnées trimestriellement contre des tampons étalons ; écume de surface retirée chaque semaine avec un écrémeur ou un décanteur flottant, parce que la couche FOG est l'endroit où le QAC se partage et où l'odeur commence. Maintenir la température du bassin sous 30 °C pour supprimer l'aigrissement thermophile — à 22–25 °C d'influent d'été plus la chaleur biologique, c'est un plafond réel (selon PMC5434364, 2017). Pour les lignes fromagères à pic de Cl⁻ de 0.8–1 g/L, spécifier des parties mouillées en 316L sur agitateurs, capteurs de niveau et sondes pH ; l'inox 304 se pique en quelques mois dans ces conditions.
| Paramètre | Cible | Action de maintenance | Cadence |
|---|---|---|---|
| HRT du bassin | 6–12 h | Vérifier le volume utile, pas de zones mortes | Trimestriel |
| Variation pH sur 24 h | < ;1.5 unité, plage 6.5–8.5 | Étalonnage des sondes, audit du temps de marche des agitateurs | Sonde trimestrielle / journal quotidien |
| Température | < ;30 °C | Contrôler la température d'influent, écume de surface | Continu |
| Joints d'agitateur submersible | Pas d'entrée d'eau, huile claire | Extraire et inspecter | Tous les 6 mois |
| Nappe d'écume de surface | < ;25 mm | Écumer et diriger vers le stockage des boues | Hebdomadaire |
| Entrée de Cl⁻ (lignes fromagères) | < ;0.5 g/L en régime | Parties mouillées 316L, protocole de dérivation | Audit aux cycles CIP |
DAF et dégraissage primaire FOG : le champ de bataille hebdomadaire
Le DAF est l'endroit où la maintenance des eaux usées laitières vit ou meurt. Un DAF bien réglé retire 60–90 % des TSS et plus de 90 % du FOG lorsque la chimie, le séjour hydraulique et le rapport air/solides sont alignés ; dès qu'un de ces paramètres dérive, la graisse glisse vers l'aval et enduit le MBR. En production à haute teneur en graisse, la trémie d'écumage doit être vidée chaque jour — pas « selon besoin » — parce que le flottat retenu se ré-émulsionne et retourne dans la colonne d'eau.
Les inspections hebdomadaires doivent couvrir l'état des buses à microbulles (le tartre ou le biofilm étouffe le nuage de bulles et divise par deux l'abattement FOG), l'intégrité des joints de la pompe de recycle et la vérification de la dose de polymère. Si l'abattement FOG tombe sous 80 % pendant 48 h, déclencher un audit de dose de polymère avant de supposer une panne mécanique : dans la plupart des cas terrain 2024–2026, la cause est amont, non mécanique. Les résiduels QAC sont le coupable amont le plus courant. Le tensioactif cationique inverse la charge des flocs et fait s'effondrer la nappe de flottats en quelques minutes après l'arrivée d'un rinçage acide CIP à l'alimentation DAF (selon Dairy Processing, 2025-07). Les exploitants doivent coordonner le calage du rejet CIP avec la fenêtre d'alimentation DAF ou installer un quench/tampon entre le drain CIP et le DAF. Un système de flottation à air dissous série ZSQ avec 25–35 % de recycle et une cible de saturation d'air de 4–6 g/L encaisse confortablement 0.2–0.4 g/L de FOG lorsque la chimie amont est maîtrisée.
Diriger le flottat DAF vers un bassin dédié de stockage des boues, jamais en retour vers l'étage biologique — la graisse ré-émulsionnée enrobe les membranes MBR et constitue l'événement de colmatage le plus coûteux qu'une usine laitière puisse absorber. Pour un regard plus approfondi sur le choix du traitement primaire, voir le guide d'achat 2026 DAF vs clarificateur pour eaux usées agroalimentaires.
| Paramètre | Cible | Seuil d'alarme | Action sur alarme |
|---|---|---|---|
| Abattement TSS | 60–90 % | < ;60 % sur 4 h | Vérifier dose de coagulant, pH, taux de recycle |
| Abattement FOG | > ;90 % | < ;80 % soutenu 48 h | Audit polymère, chercher une percée QAC |
| Épaisseur de nappe de flottats | 50–150 mm | < ;25 mm ou > ;250 mm | Ajuster vitesse d'écumage, taux de recycle |
| Pression pompe de recycle | Dans ±10 % de la consigne | Dérive > ;15 % | Inspecter la buse, vérifier le joint |
| Niveau trémie d'écumage | < ;70 % avant vidange quotidienne | Débordement | Diriger vers stockage des boues, pas la biologie |
| Rapport air/solides | 0.005–0.015 kg air/kg TSS | Chute de pression de saturation > ;0.2 bar | Nettoyer le saturateur, inspecter le compresseur |
Traitement biologique et entretien MBR : protéger l'étage le plus sensible
L'étage biologique est le plus sensible aux à-coups, et c'est là que les résidus QAC et d'acide peracétique du CIP font leur dégât silencieux. Les MBR bien réglés sur effluent laitier atteignent 90 % d'abattement BOD5 et 95 % de COD à OLR ≈5 kg COD/m³·d et HRT d'environ 2 jours ; l'UASB sur lactosérum atteint 89 % de COD à OLR 11.6 kg COD/m³·d et HRT de 1 jour (selon PMC5434364, 2017). Pour les boues activées classiques ou le SBR, viser MLSS 3,000–5,000 mg/L, SVI hebdomadaire sous 150 mL/g, et F/M 0.05–0.15 kg BOD/kg MLSS·d. Les flux à force de lactosérum exigent un F/M en bas de cette plage — des charges concentrées à F/M élevé poussent les filaments et déclenchent le foisonnement en quelques jours.
La maintenance spécifique MBR n'est pas négociable. Planifier un CIP chimique in situ chaque mois, en alternant NaOCl (500–1,000 mg/L de chlore libre, trempage 30–60 min) et acide citrique (1–2 % m/m, pH 2.5–3.0) pour retirer les colmatants organiques et inorganiques. Exécuter un test d'intégrité en maintien de pression sur chaque module chaque trimestre ; tout module perdant > ;0.1 bar/min à 0.3 bar de pression d'essai doit être isolé et patché. Le décolmatage par aération doit tourner en continu sous les membranes — si le débit de soufflante dérive, la TMP grimpe en quelques jours. Le suivi de la TMP chaque semaine prédit la défaillance membranaire 2–4 semaines avant la perte de flux, donc consignez-la à chaque poste.
Coordonner avec l'hygiène dès que la concentration CIP change. Les résidus QAC et d'acide peracétique au-dessus d'environ 5 mg/L de tensioactif cationique inhiberont la nitrification en quelques heures ; si un audit d'hygiène montre des excursions de plus de 2 h, diriger le lavage CIP vers un bassin de quench ou dévier l'alimentation biologique vers un bassin tampon jusqu'à disparition du pic. Le bioréacteur à membrane MBR intégré avec module membranaire MBR à plaques planes série DF est une configuration laitière courante, et les étapes de mise en service sont détaillées dans le guide d'ingénierie 2026 d'installation et de mise en service MBR et les spécifications d'ingénierie 2026 du MBR immergé pour l'agroalimentaire.
| Paramètre | Cible | Alarme | Action sur alarme |
|---|---|---|---|
| MLSS (CAS / SBR) | 3,000–5,000 mg/L | < ;2,500 ou > ;6,000 | Ajuster l'extraction, vérifier le taux d'extraction |
| SVI | < ;150 mL/g | > ;200 mL/g | Vérifier F/M, chercher un foisonnement filamenteux |
| Rapport F/M | 0.05–0.15 kg BOD/kg MLSS·d | > ;0.20 soutenu 24 h | Réduire l'alimentation ou augmenter l'extraction |
| TMP MBR | −0.2 à −0.4 bar (propre) | +20–30 % au-dessus de la baseline | Planifier un CIP chimique sous 48 h |
| Perméabilité MBR | Selon spec de conception OEM | Sous la conception > ;48 h | Exécuter CIP, vérifier le décolmatage par aération |
| Intégrité de module | Décroissance < ;0.1 bar/min à 0.3 bar | Tout module échoue | Isoler, patcher, retester |
| NH₃-N dans l'effluent | < ;5 mg/L (nitrifiant) | > ;15 mg/L soutenu | Auditer le CIP pour QAC, vérifier DO > ;2 mg/L |
Désinfection, polissage et traitement des boues
Les étages aval sont régulièrement sous-dimensionnés, et c'est là que les échecs de conformité naissent en silence. Pour un effluent BOD5 sous 30 mg/L, les UV à 30–40 mJ/cm² délivrent une désinfection fiable ; le dioxyde de chlore à 0.2–0.5 mg/L de résiduel au rejet est l'alternative lorsque la transmittance UV est mauvaise. Contrôler le résiduel à la sonde chaque semaine et après tout événement de chimie amont — les slugs QAC peuvent faire chuter la transmittance UV sous 40 % en quelques minutes et traverser silencieusement la désinfection.
La filtration de polissage compte dès que la réutilisation est sur la table. L'appoint de tour de refroidissement ou le pré-rinçage CIP exige un SDI sous 3 ; la cadence de contre-lavage du filtre multimédia est fixée par les TSS amont, typiquement toutes les 24–72 h en service laitier. Un filtre de polissage multimédia avec sable, anthracite et grenat est la configuration de réutilisation laitière la plus courante.
Le traitement des boues est l'endroit où les exploitants laitiers perdent le plus d'argent si le planning glisse. Les boues laitières sont riches en protéines et en graisses, déshydratées par filtre-presse à plateaux à 18–25 % MS à une dose de polymère de 3–6 kg/t MS. Exécuter la déshydratation sur un planning hebdomadaire fixe — un planning variable laisse les boues devenir septiques, relâche de l'ammoniac vers la tête de station et dégrade le rendement du polymère. Pour la désinfection, un générateur de dioxyde de chlore série ZS dimensionné pour une dose de 1–5 mg/L encaisse les résiduels typiques de rejet laitier. Une filière de polissage associe souvent l'effluent DAF à une étape de polissage par filtre multimédia pour eau ultrapure avant réutilisation.
| Étage | Paramètre | Cible | Cadence |
|---|---|---|---|
| Désinfection UV | Dose | 30–40 mJ/cm² | Continu, sortie lampe mensuelle |
| Résiduel ClO₂ | Rejet | 0.2–0.5 mg/L | Sonde hebdomadaire |
| Filtre multimédia | Intervalle de contre-lavage | 24–72 h | Déclencheur ΔP > ;0.7 bar |
| SDI d'effluent filtre | Pour réutilisation | < ;3 | Hebdomadaire |
| Déshydratation des boues | Siccité du gâteau | 18–25 % | Lot hebdomadaire |
| Déshydratation des boues | Dose de polymère | 3–6 kg/t MS | Par lot, test jar mensuel |
Planning de maintenance 2026 et tableau de bord KPI
Le tableau de bord ci-dessous consolide la cadence et les seuils d'alarme pour chaque étage d'une station de traitement des eaux usées laitières de 100,000–400,000 gal/day. Affichez-le en salle de conduite et révisez-le chaque mois ; les tendances qu'il fait apparaître sont ce qui sépare un programme de maintenance 2026 défendable d'un programme réactif. Notez les dépendances amont-aval : une alarme FOG du DAF se manifeste presque toujours en hausse de TMP MBR 5–10 jours plus tard, et un événement QAC en égalisation apparaîtra comme un échec de nitrification en 4–6 h.
Le suivi numérique transforme ce planning d'un calendrier en un outil prédictif. Le suivi de la TMP, du pH de bassin et des TSS amont chaque semaine, avec des limites simples de carte de contrôle, a été montré comme prédisant la défaillance membranaire 2–4 semaines à l'avance (données terrain Zhongsheng, 2026). L'habitude au plus fort levier est de consigner la TMP chaque jour même lorsque la station « tourne bien » — les données en palier sont ce qui rend une dérive soudaine visible.
| Étage | Quotidien | Hebdomadaire | Mensuel | Trimestriel | Seuil d'alarme |
|---|---|---|---|---|---|
| Dégrilleurs | Couple râteau, compte chiffons, rinçage | Contrôle brosse/racleur | — | Température palier, test de déclenchement surcharge | Chiffons aval > ;3/poste ou delta TSS > ;20 % |
| Égalisation | pH, temp, épaisseur d'écume | Écumage de surface, contrôle sonde | — | Service joints agitateur, étalonnage complet sondes | Variation pH > ;1.5 ou temp > ;30 °C |
| DAF | Vidange trémie d'écumage, contrôle FOG/TSS | Buse, pompe de recycle, audit polymère | — | Nettoyage saturateur, service compresseur | Abattement FOG < ;80 % / 48 h ou effondrement de nappe |
| Biologie / MBR | TMP, DO, MLSS (SBR) | SVI, contrôle microscope | CIP chimique, MLVSS | Test d'intégrité, service soufflante | TMP +20–30 % ou NH₃-N > ;15 mg/L |
| Désinfection | Intensité UV, résiduel ClO₂ | Étalonnage sonde | Planning de remplacement des lampes | Service réacteur | UV < ;25 mJ/cm² ou ClO₂ < ;0.1 mg/L |
| Boues | — | Lot de déshydratation, test jar polymère | Inspection bande/presse | Service système polymère | Siccité gâteau < ;16 % ou polymère > ;7 kg/t |
| Glissant 30 jours | Journal COD/BOD/TSS d'effluent | Revue de tendance | Rapport de conformité | — | COD > ;limite d'autorisation 2 jours sur 30 |
Matrice de dépannage : du symptôme à la cause racine jusqu'à la correction
Lorsqu'une alarme KPI se déclenche, l'objectif est d'aller du symptôme à la cause racine en moins de cinq minutes. La matrice ci-dessous couvre les quatre événements terrain 2024–2026 les plus courants dans les stations d'eaux usées laitières et relie chacun à l'étage amont qui possède presque toujours le problème. Traitez-la comme une fiche terrain — imprimez-la, plastifiez-la et gardez-la à côté de la station SCADA.
| Symptôme | Cause racine probable | Confirmer avec | Action corrective |
|---|---|---|---|
| La nappe DAF s'effondre en quelques minutes | Percée QAC issue d'un rinçage acide CIP | Chute de pH du flux, mousse aval, test jar | Dévier le drain CIP vers un bassin de quench ; vérifier pH d'alimentation DAF 6.5–8.0 ; coordonner le calage CIP avec la fenêtre d'alimentation DAF |
| La TMP MBR grimpe > ;20 % sur 48 h, flux en baisse | Glissement de graisse DAF amont, perte de décolmatage par aération, ou colmatage organique | Tendance d'abattement FOG du DAF, débit de soufflante, historique CIP | Exécuter un CIP in situ NaOCl/citrique ; vérifier l'aération ; si persistant, auditer la dose de polymère DAF et la gestion des flottats |
| Le NH₃-N d'effluent grimpe, perte de nitrification | Inhibition QAC ou acide peracétique ; pic de chlorure > ;0.8 g/L | Journal CIP, prélèvement Cl⁻, test OUR | Retenir l'alimentation biologique ou diriger vers un bassin de quench ; ramener DO > ;2 mg/L ; redémarrer avec biomasse ensemencée en cas de lessivage |
| Moussage d'égalisation, été 22–25 °C | FOG élevé plus température chaude ; possible épuisement d'antimousse | Épaisseur d'écume, prélèvement FOG, niveau d'antimousse | Passer l'écumage de surface à deux fois par semaine ; vérifier le dosage d'antimousse ; contrôler les charges de graisse amont et la performance DAF |
Questions fréquemment posées
À quelle fréquence faut-il nettoyer un DAF laitier ?
Sur les lignes à haute teneur en graisse, la trémie d'écumage doit être vidée chaque jour ; les buses à microbulles et la pompe de recycle exigent une inspection hebdomadaire, et le saturateur un nettoyage trimestriel. Si l'abattement FOG reste au-dessus de 90 % et que la nappe de flottats est régulière, la cadence est la bonne ; s'il glisse sous 80 % pendant 48 h, auditer la dose de polymère et chercher une percée QAC avant de supposer une panne mécanique.
Quels niveaux de FOG et de COD définissent une usine laitière bien conduite ?
Le FOG d'effluent doit rester sous 0.1 g/L sur les lignes hors fromage et sous 0.4 g/L en production à haute teneur en graisse, le DAF délivrant plus de 90 % d'abattement FOG. À travers l'étage biologique, les MBR bien conduits atteignent 90 % de BOD5 et 95 % de COD à OLR ≈5 kg COD/m³·d et HRT de 2 jours (selon PMC5434364, 2017).
Comment les composés d'ammonium quaternaire affectent-ils le traitement biologique ?
Les tensioactifs cationiques QAC perturbent la formation des flocs dans le DAF, font s'effondrer la nappe de flottats, et inhibent la nitrification de l'étage biologique en quelques heures après un pic CIP au-dessus d'environ 5 mg/L. Coordonnez le calage du rejet CIP avec la fenêtre d'alimentation DAF, ou dirigez le lavage CIP vers un bassin de quench dédié afin que l'étage biologique ne voie jamais le slug.
Quand faut-il nettoyer chimiquement les membranes MBR ?
Déclencher un CIP chimique lorsque la TMP grimpe de 20–30 % au-dessus de la baseline d'eau propre ou lorsque la perméabilité reste sous la spec de conception OEM plus de 48 h. Alterner entre NaOCl (500–1,000 mg/L de chlore libre) et acide citrique (1–2 % m/m) sur un cycle mensuel pour maîtriser les colmatants organiques et inorganiques, et retester l'intégrité des modules chaque trimestre.
Quel est le bon volume d'égalisation pour une laiterie de 200,000 gal/day ?
Dimensionnez le bassin d'égalisation à 25–50 % du débit journalier — soit 50,000–100,000 gal pour une station de 200,000 gal/day — offrant 6–12 h de rétention hydraulique pour aplatir le cycle de production de 24 heures (selon PMC5434364, 2017). Confirmez le volume utile chaque trimestre, parce que sédiments et zones mortes réduisent en silence la capacité utilisable.