Pourquoi les usines de Dallas réévaluent leurs choix d'ETP et de DAF en 2026
Les charges de rejets industriels de Dallas–Fort Worth ont augmenté plus vite que la capacité d'entrée des STEP municipales au cours des 24 derniers mois, et cet écart force les ingénieurs d'usine à revoir le dimensionnement du traitement primaire et secondaire sur site. L'agroalimentaire, la métallurgie de transformation et le corridor des semi-conducteurs le long de l'I-35 génèrent tous des flux d'eaux usées qui dépassent ce qu'un règlement d'assainissement standard peut absorber. Une usine de Dallas a généralement besoin d'une unité DAF (flottation à air dissous) intégrée à une ETP industrielle complète — le DAF seul élimine jusqu'à 99 % des MES et 99 % des graisses, mais une ETP complète exige aussi un traitement biologique secondaire et un affinage conforme à la TCEQ pour le rejet dans le bassin de la Trinity River ou les réseaux de réutilisation du Nord du Texas.
Deux piliers de conformité régissent chaque rejet industriel à Dallas. La Texas Commission on Environmental Quality (TCEQ) délivre les permis au titre du chapitre 305 du 30 TAC, avec des limites d'effluent fixées selon le bassin versant et les normes de cours d'eau. Toute usine envoyant ses eaux usées vers une STEP de l'agglomération de Dallas doit en outre satisfaire aux normes de prétraitement catégorielles de l'EPA au titre de la 40 CFR Part 403, ainsi qu'au barème local de surtaxes. En pratique, cela signifie que la filière de traitement d'un site doit être conçue selon la plus stricte des deux règles — les limites d'entrée de la STEP, ou les limites TCEQ de rejet direct si l'usine se trouve sur un affluent de la Trinity River ou une ligne de réutilisation.
La troisième pression est le stress hydrique. Les services d'eau du Nord du Texas investissent massivement dans le traitement avancé — le procédé de déammonification ANITA Mox de Veolia pour le traitement des flux latéraux, qui vise une réduction de 60 % de la demande en oxygène du flux principal, était à 90 % d'avancement de conception chez les opérateurs de l'agglomération DFW en juin 2025 (GlobalWET, 2025-06). Lorsque les opérateurs régionaux poussent le traitement biologique des nutriments à ce niveau, les usines industrielles font face à une attente implicite que la qualité de l'effluent sur site suive. La question de sélection ETP/DAF en 2026 n'est donc plus « avez-vous besoin d'un traitement ? » mais « quelle part de la filière devez-vous opérer sur site plutôt que de la transférer à la STEP ? ».
DAF ou ETP complète : ce dont chaque usine de Dallas a réellement besoin
Un système de flottation à air dissous est un clarificateur primaire : il génère des microbulles (généralement 20–80 µm) qui s'accrochent aux matières en suspension, aux huiles libres et aux matières colloïdales, les faisant flotter en surface pour écumage. Une station de traitement des eaux usées industrielles (ETP) complète est la filière entière — dégrillage de l'influent, égalisation de débit, clarification primaire (DAF ou sédimentation), traitement biologique secondaire (MBBR aérobie, SBR ou anaérobie) et affinage tertiaire (filtration, élimination des nutriments, désinfection). Les deux ne sont pas interchangeables, et la bonne réponse pour une usine de Dallas dépend de la voie de rejet et de la caractérisation de l'influent.
Les performances d'abattement du DAF sont bien documentées pour les secteurs agroalimentaires qui dominent les flux industriels de DFW. Dans des conditions de base d'abattoir de volaille, le DAF atteint 74 % d'abattement des MES et 99 % d'abattement des graisses (données de terrain Hixson). Avec une sélection de coagulants et des paramètres d'exploitation optimisés, des données plus récentes d'exploitations avicoles montrent que le DAF atteint jusqu'à 99 % d'abattement des MES, 85 % de réduction de DBO₅ et 98 % d'élimination des phosphates (Hixson, 2024-2025). Ces chiffres expliquent pourquoi le DAF est la technologie de traitement primaire de référence pour l'agroalimentaire.
La logique de décision, tirée du cadre standard de traitement des eaux usées agroalimentaires (préliminaire → primaire → secondaire → tertiaire), est simple. Un DAF seul suffit lorsque l'usine de Dallas rejette vers une STEP municipale dotée d'un programme de prétraitement solide — la STEP prend en charge la charge biologique. Une ETP complète avec traitement biologique secondaire est requise lorsque l'usine rejette directement vers les eaux de surface du bassin de la Trinity River, envoie l'effluent en réutilisation sur site, ou opère dans une industrie catégorielle soumise à des limites d'effluent imposées par l'EPA. Hixson note que les transformateurs agroalimentaires « ont généralement besoin d'une ETP, souvent avec un prétraitement avant rejet vers une STEP municipale pour respecter les normes de prétraitement » — un constat qui s'applique directement aux laiteries, aux viandes et aux boulangeries industrielles de Dallas. Un parallèle régional utile est le guide de prétraitement DAF des abattoirs couvrant le séquençage du traitement biologique.
Performances d'abattement du DAF : ce que les usines de Dallas peuvent viser de façon réaliste
Les chiffres publiés d'abattement DAF se regroupent dans une fourchette étroite, mais le point de fonctionnement qu'une usine de Dallas peut soutenir dépend de la chimie des coagulants, du temps de séjour hydraulique et du ratio air/solides. Le tableau ci-dessous consolide les données de terrain de Hixson en cibles qu'un ingénieur de Dallas peut inscrire dans une base de conception.
| Contaminant | Plage d'abattement DAF (optimisée) | Abattement de base | Levier d'exploitation clé |
|---|---|---|---|
| Matières en suspension totales (MES) | 85–99 % | 74 % | Type de coagulant (PAC, alum, polymère) ; ratio air/solides 0,02–0,06 |
| Graisses, huiles et graisses (FOG) | 95–99 % | 99 % | Température (35–45 °C optimal) ; dosage de désémulsifiant |
| DBO₅ | 60–85 % | 50–60 % | Sélection du coagulant ; TSH 20–40 min |
| Phosphate (PO₄³⁻) | 90–98 % | 70–80 % | Dose de chlorure ferrique ou d'alum ; pH 6,5–7,5 |
| Métaux lourds (sous forme de précipités) | 70–95 % | 60 % | Ajustement du pH ; précipitation aux sulfures ou hydroxydes en amont |
Le DAF fonctionne aussi comme tampon des graisses et des MES pour tout procédé biologique en aval. Les chocs de charge en graisses sont un problème récurrent dans les usines agroalimentaires et laitières de Dallas, et une unité DAF en amont du bassin d'aération évite la perte de MLSS et maintient l'étage secondaire sur sa courbe de conception. L'écume flottante — généralement 3–6 % de matières sèches — est ensuite envoyée vers un filtre-presse à plateaux et cadres pour déshydratation jusqu'à un gâteau manipulable (18–25 % MS) destiné à l'élimination. Sans cette étape de déshydratation, l'écume DAF devient un problème de coût d'évacuation en quelques semaines.
Adapter la filière de traitement aux profils industriels de Dallas
Le tissu industriel de DFW est exceptionnellement large pour une seule métropole — agroalimentaire, métallurgie de transformation, pétrochimie, et une empreinte semi-conducteurs/électronique en croissance. Chaque industrie correspond à une configuration DAF en tête ou DAF plus biologie différente.
| Industrie (concentration DFW) | Filière recommandée | Rôle du DAF | Co-traitement clé |
|---|---|---|---|
| Agroalimentaire (laiterie, viande, boulangerie, huiles alimentaires) | DAF → MBBR ou SBR → clarification tertiaire | Abattement primaire graisses/MES ; cible 95–99 % graisses | Dosage de polymère ; pH 6,5–7,5 ; cuve couverte pour les odeurs |
| Métallurgie de transformation et usinage | DAF → précipitation chimique → ajustement du pH | Rupture d'huile/émulsion ; MES 85–95 % | Chimie de désémulsification ; réduction du chrome le cas échéant |
| Pâte et papier, textile, pétrochimie | DAF → affinage biologique | Abattement primaire des solides et des graisses | Égalisation ; complémentation en nutriments (N/P) pour la biologie |
| Semi-conducteurs et purges de refroidissement des data centers | DAF → OI (ou prétraitement UF) | Réduction de la silice et des MES en amont des membranes | Antitartre ; ajustement du pH ; souvent associé à un MBR (bioréacteur à membrane) |
Le débit dicte le choix du modèle au sein de chaque filière. La gamme DAF Zhongsheng ZSQ couvre 4–300 m³/h sur 13 modèles standard, ce qui englobe l'enveloppe typique des usines en poste unique du Nord du Texas (la plupart des usines agroalimentaires et métallurgiques de DFW se situent dans la bande 20–80 m³/h). Les usines plus grandes, ou celles à rejets par lots, se dimensionnent vers les modèles 100–300 m³/h. Les transformateurs agroalimentaires évaluant un conditionnement skid doivent consulter le guide de sélection des stations de traitement sur skid, et les usines métallurgiques comparant les options de clarification peuvent croiser avec la comparaison DAF vs clarificateur.
Dimensionner un DAF pour une usine de Dallas : débit, emprise et climat
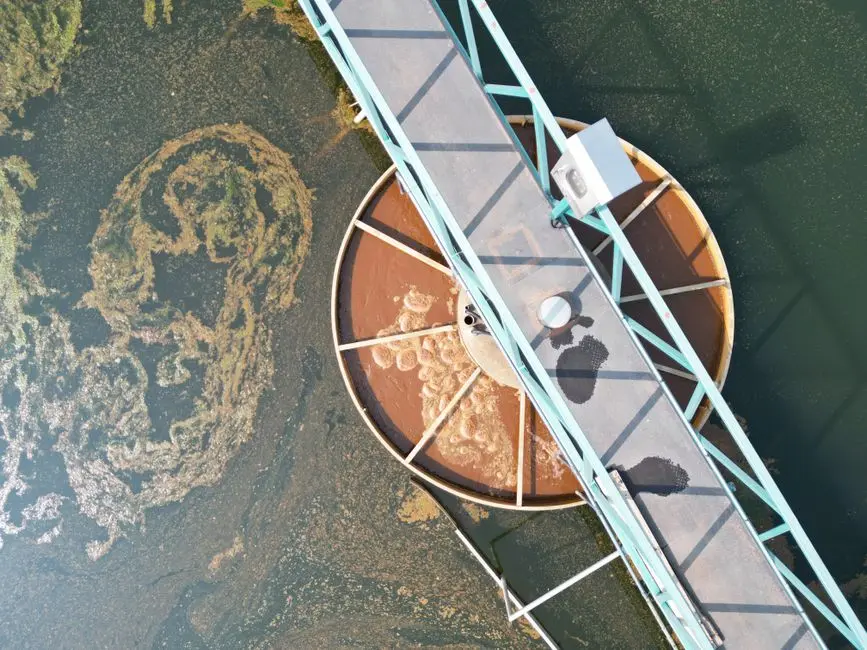
Les quatre données d'ingénierie qu'une usine de Dallas doit figer avant la sélection d'un fournisseur sont : le débit horaire de pointe, les concentrations d'influent en MES et en graisses, le rendement d'abattement cible et le temps de séjour hydraulique requis. Le TSH d'un DAF se situe généralement entre 15 et 40 minutes selon l'application — bas de fourchette pour les émulsions d'usinage, haut de fourchette pour les flux agroalimentaires à forte teneur en graisses. Un guide de sélection des spécifications de machine DAF détaille la méthode de calcul, mais la règle empirique est que le débit de surface du DAF doit se situer entre 10 et 25 m/h pour un fonctionnement en lit de flocs.
Le climat est un facteur non négligeable dans le Nord du Texas. Les températures ambiantes d'été dépassent régulièrement 35 °C de juin à septembre, et les cuves DAF non couvertes accélèrent l'activité biologique dans la couche d'écume, augmentant le potentiel odorant et la putréfaction de l'écume. Pour toute installation à Dallas proche d'une zone résidentielle, une cuve DAF fermée ou couverte avec contrôle des odeurs est recommandée. L'hiver pose le problème inverse — les températures d'influent en usinage peuvent chuter à 10–15 °C, ce qui réduit la solubilité des graisses et peut en réalité améliorer l'abattement des huiles par DAF, mais peut nécessiter un chauffage de l'influent pour que la biologie aval maintienne une activité mésophile.
Le personnel d'exploitation est une contrainte réelle. Le DAF ZSQ intègre un écumage automatique et une recirculation de microbulles, ce qui réduit l'engagement quotidien en heures opérateur à environ 1–2 heures par poste. Pour une usine de Dallas avec une équipe HSE allégée (souvent un seul responsable HSE couvrant plusieurs sites), ce profil d'exploitation change matériellement le calcul du coût total de possession. Les systèmes packagés sur skid réduisent le temps d'installation sur site à 3–5 jours contre 3–4 semaines pour une cuve béton construite sur place.
Conformité à Dallas : TCEQ, prétraitement EPA et options de réutilisation
Les permis de rejet industriel TCEQ sont délivrés au titre du chapitre 305 du 30 TAC, et les limites d'effluent du permis sont dictées par les normes de qualité de l'eau du cours récepteur. Pour les usines de Dallas rejetant vers un affluent de la Trinity River, cela signifie généralement des limites plus strictes sur la DBO₅, les MES et l'ammoniac que le défaut national. Les permis de rejet direct exigent aussi des tests de toxicité (toxicité de l'effluent global, ou WET) selon un calendrier défini, qui doit être intégré à la filière dès le premier jour — la biologie seule ne suffit pas toujours à passer un test WET, et un affinage tertiaire est souvent requis.
Les usines rejetant vers une STEP de l'agglomération de Dallas opèrent sous les normes de prétraitement catégorielles de l'EPA (40 CFR Part 403) plus le règlement local d'assainissement. Les normes catégorielles s'appliquent à des industries spécifiques — finition des métaux, électronique, agroalimentaire à charge importante en graisses — et fixent des concentrations maximales admissibles pour des paramètres comme les huiles et graisses, les métaux totaux et le pH. Les interdictions générales et spécifiques de la 40 CFR 403 bloquent aussi les rejets qui « provoquent un pass-through » ou une « interférence » à la STEP, le levier juridique utilisé par les municipalités pour faire appliquer les limites de graisses aux transformateurs agroalimentaires. Le marché de l'eau de réutilisation du Nord du Texas constitue la troisième pression de conformité : à mesure que des villes comme Plano, Frisco et Irving étendent les infrastructures de réutilisation pour l'irrigation et l'appoint industriel, les usines envoyant leur effluent vers ces réseaux font face à des limites supplémentaires de turbidité, de pathogènes et de nutriments qui vont au-delà des conditions standard des permis TCEQ.
Cadre de décision : choisir le bon DAF ou la bonne ETP pour une usine de Dallas
Quatre règles de décision couvrent les configurations qu'une usine de Dallas rencontrera en 2026. Chacune est associée à la configuration d'équipement qui la satisfait.
| Règle de décision | Condition de l'usine | Configuration requise | Équipement principal |
|---|---|---|---|
| Règle 1 | Rejet vers une STEP municipale dotée d'un programme de prétraitement solide | DAF uniquement | système de flottation à air dissous ZSQ + déshydratation des boues |
| Règle 2 | Rejet vers le bassin de la Trinity River ou envoi vers un réseau de réutilisation | ETP complète avec secondaire biologique | DAF + système MBR (bioréacteur à membrane) + désinfection tertiaire |
| Règle 3 | Industrie à forte teneur en graisses (laiterie, viande, raffinage d'huiles alimentaires) | Le DAF doit être le premier étage, quel que soit l'aval | DAF ZSQ en primaire, avec cuve couverte pour le contrôle des odeurs |
| Règle 4 | Métallurgie de transformation ou eaux usées huileuses | DAF + dosage chimique automatique | DAF ZSQ associé à un système de dosage chimique automatique pour le contrôle du pH et des coagulants |
Pour un repère régional sur des décisions DAF vs clarificateur similaires dans des marchés adjacents, le guide DAF vs clarificateur pour eaux usées pétrolières couvre les mêmes arbitrages dans un environnement réglementaire comparable.
Questions fréquentes
Quelle est la taille minimale d'un système DAF pour une petite usine agroalimentaire de Dallas ?
Pour une exploitation agroalimentaire ou d'usinage en poste unique rejetant 15–25 m³/h avec des MES inférieures à 800 mg/L et des graisses inférieures à 300 mg/L, une unité DAF dans la gamme 20–30 m³/h avec un TSH de 20–30 minutes constitue le minimum typique. La série ZSQ démarre à 4 m³/h pour les très petites opérations par lots, mais la plupart des usines de Dallas se dimensionnent pour le débit horaire de pointe avec un facteur de sécurité de 1,5× plutôt que le débit moyen, afin d'éviter les dérives pendant les cycles de nettoyage.
Si votre usine de Dallas rejette déjà vers une STEP sous un permis de prétraitement, avez-vous encore besoin d'un traitement biologique ?
Non — les normes de prétraitement catégorielles de l'EPA 40 CFR Part 403 et le règlement local d'assainissement régissent les rejets vers la STEP, et la STEP assure le traitement biologique. Un clarificateur primaire DAF plus la déshydratation des boues suffisent généralement, à condition que les graisses et les MES restent dans les seuils locaux de surtaxe. Une ETP complète avec secondaire biologique ne devient obligatoire que si l'usine passe au rejet direct, à la réutilisation sur site, ou si la TCEQ lui impose des limites plus strictes que celles d'entrée de la STEP.
Quel rôle joue le traitement biologique en aval du DAF, et quand est-il requis ?
Le traitement biologique secondaire (MBBR aérobie, SBR ou anaérobie) est requis lorsque des réductions de DBO₅ et de DCO au-delà de ce que le DAF peut fournir (généralement 50–85 %) sont nécessaires pour respecter une limite de rejet direct ou de réutilisation. Pour une usine de Dallas rejetant vers un affluent de la Trinity River, les limites de DBO₅ de 20–30 mg/L ne peuvent généralement pas être atteintes par le DAF seul, de sorte qu'un système MBR (bioréacteur à membrane) en aval du DAF devient la configuration standard. L'étage biologique stabilise aussi les eaux usées pour tout affinage aval par OI ou réutilisation.