Pourquoi l'extension d'une papeterie impose de reconcevoir l'ETP
Un ajout de capacité de 120 000 tonnes par an sur une papeterie existante de 92 500 t/an a augmenté l'influent de l'ETP de 14 500 m³/j — une hausse de 28 % par rapport au débit de conception de 51 000 m³/j (Nandy et al., 2002, Resources, Conservation and Recycling Vol. 34). L'industrie papetière génère 15-40 m³ d'eaux usées par tonne de produit (Rajshree, 2024), de sorte qu'une ligne de carton d'emballage International Paper de 250 000 t/an ajoute 3 750-10 000 m³/j de charge nouvelle selon la composition et la fermeture du circuit d'eau — soit environ 7-20 % en plus d'une ETP existante de taille moyenne. Trois modes de défaillance s'ensuivent.
Premièrement, la surcharge hydraulique : les bassins d'homogénéisation et les clarificateurs dimensionnés pour le débit de conception d'origine ne peuvent pas tamponner les nouveaux pics, si bien que les taux de débordement superficiel du clarificateur primaire dépassent 30 m³/m²/j et que l'entraînement des MES vers le bassin d'aération augmente. Deuxièmement, la surcharge organique : pousser la filière à boues activées au-delà de son F/M de conception de 0,1-0,2 kg DBO/kg MLSS/j fait chuter l'abattement de DCO de 80-90 % à 50-60 % en quelques jours — une reprise qui prend des semaines de réensemencement une fois la biologie effondrée. Troisièmement, les exigences de qualité de rejet évoluent : toute extension qui accroît la masse produite aux États-Unis déclenche un réexamen au regard des limites BAT de l'EPA 40 CFR Part 430, Subpart B (Board and Paper Mills — Paperboard from Wastepaper), exprimées en masse par produit (DBO 0,31 lb/1 000 lb, MES 0,41 lb/1 000 lb) plutôt qu'en concentration — ce qui signifie qu'un débit plus élevé combiné à un chargement massique plus strict impose généralement un polissage tertiaire, même si l'ancienne installation était « conforme » auparavant. Le précédent Nandy 2002 a confirmé ces trois risques : l'ETP existante traitait 42 903 m³/j pour un débit de conception de 51 000 m³/j, et les 14 500 m³/j supplémentaires issus de la nouvelle machine à papier l'auraient poussée hors de la stabilité opérationnelle sans modernisation.
Caractérisation de l'influent : carton d'emballage OCC vs kraft vierge
La composition OCC (Old Corrugated Container) — cartons ondulés recyclés mis en pâte et reformés en liner et medium — domine le mix produits carton d'emballage d'International Paper aux États-Unis et produit des eaux usées fondamentalement différentes de celles d'une usine kraft de bois vierge. Les lignes OCC portent des charges plus élevées en fibres résiduelles et en amidon (les colles à base d'amidon et l'encollage de surface sont ajoutés à la size-press), tandis que les lignes kraft blanchi portent davantage de couleur, d'AOX et de DCO récalcitrante dérivée de la lignine. Une évaluation d'adéquation CPPRI 2024 sur une usine kraft intégrée de 300 t/j à Saharanpur a enregistré une DCO d'influent de clarificateur primaire de 1 500-3 000 mg/L, avec des rapports DBO/DCO faibles reflétant la fraction réfractaire (Frontiers in Environmental Science, 2022). Pour une usine américaine de carton d'emballage OCC, l'enveloppe typique est plus étroite et plus biodégradable : MES 800-1 500 mg/L, DBO 250-500 mg/L, DCO 600-1 200 mg/L, pH 6-9, avec des variations importantes de débit et de température provenant du flux de cassés de la machine à papier (Rajshree, 2024). Des excursions de température de 10-15 °C sur un cycle de rejet de cassés font varier la demande en oxygène du bassin d'aération de 20-30 %.
La conséquence pratique pour le dimensionnement est qu'une usine exclusivement OCC peut généralement s'affranchir de l'étage anaérobie à haute charge dont une usine kraft vierge a besoin pour abattre une charge de DCO de 2 000 mg/L et plus, et peut fonctionner sur une filière primaire resserrée plus des boues activées aérobies avec polissage — une ETP plus petite, moins chère et plus rapide à mettre en service. À l'inverse, une extension kraft vierge nécessite un prétraitement anaérobie (réacteur UASB ou IC, charge 10-15 kg DCO/m³·j) en amont de l'étage aérobie pour maintenir le volume et la puissance du bassin d'aération dans des limites raisonnables.
| Paramètre | Influent carton d'emballage OCC | Influent usine de pâte kraft vierge |
|---|---|---|
| MES (mg/L) | 800–1 500 | 500–1 200 |
| DBO (mg/L) | 250–500 | 300–700 |
| DCO (mg/L) | 600–1 200 | 1 500–3 000 |
| pH | 6–9 | 6–10 (incidents de récupération de lessive) |
| Couleur / AOX | Faible (dominé par l'amidon) | Élevée (lignine, organiques chlorés) |
| Rapport DBO/DCO | 0,30–0,45 (biodégradable) | 0,20–0,30 (fraction réfractaire) |
| Débit typique | 10–25 m³/t (forte fermeture du circuit) | 30–60 m³/t (usine intégrée) |
La filière de traitement en trois étages pour une ETP 2026
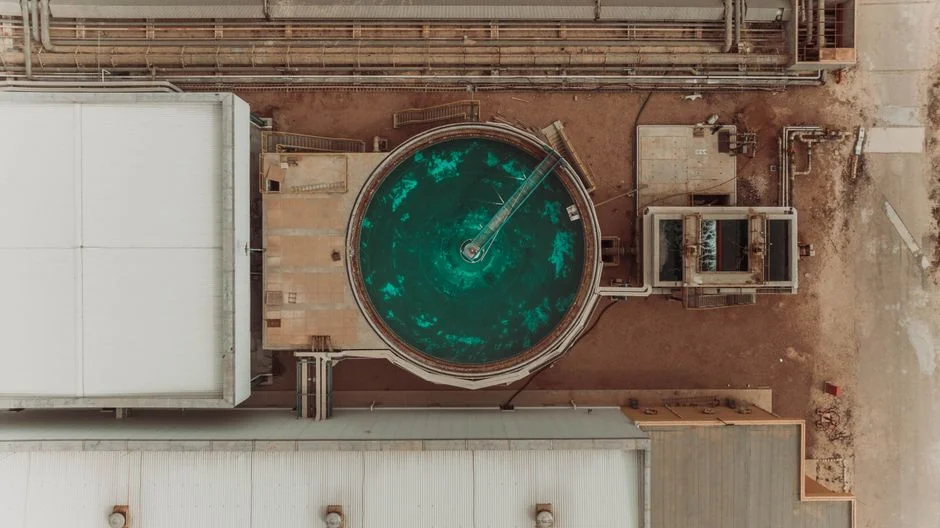
La filière éprouvée pour une ETP de carton d'emballage à dominante OCC comporte trois étages : clarification primaire pour abattre les matières en suspension et la DCO, traitement biologique aérobie pour oxyder les organiques dissous, et polissage tertiaire pour respecter les limites massiques BAT et alimenter une boucle de réutilisation machine à papier. En tête d'ouvrage, un dégrilleur rotatif pour tête d'ouvrage de papeterie d'ouverture 3-6 mm protège les pompes en aval ; le débit entre ensuite dans un bassin d'homogénéisation de 6-10 heures qui tamponne le pH et les à-coups du flux de cassés avant un clarificateur primaire de 2-4 heures, avec un système DAF (flottation à air dissous) pour la clarification primaire de papeterie optionnel installé sur le trop-plein du clarificateur afin d'éliminer les fibres fines et charges minérales qui se déverseraient autrement dans le bassin d'aération. Une filière primaire bien réglée ramène les MES de 800-1 500 mg/L à 100-200 mg/L et élimine 30-40 % de la DCO d'influent (Rajshree, 2024).
L'étage secondaire est un système classique à boues activées : un bassin d'aération à TRH de 24-48 heures, MLSS 2 000-4 000 mg/L, F/M 0,1-0,2 kg DBO/kg MLSS/j, et oxygène fourni à 1,5-2,0 kg O₂/kg DBO éliminée via des diffuseurs à fines bulles (SOTE typique 25-35 % par mètre) ou des aérateurs de surface mécaniques. Un clarificateur secondaire avec recirculation des boues (RAS) à 50-100 % du débit passant décante la biomasse ; l'effluent secondaire se situe à 80-180 mg/L de DCO et 10-30 mg/L de DBO (Rajshree, 2024). Pour un effluent plus serré ou une emprise plus réduite, un module MBR (bioréacteur à membrane) à membranes PVDF immergées de 0,1-0,2 μm remplace le clarificateur secondaire, double le MLSS à 6 000-10 000 mg/L et réduit le volume du bassin d'aération de 50-60 %.
L'étage tertiaire polit les MES résiduelles, la couleur et les solides dissous pour alimenter soit le rejet, soit une boucle de réutilisation machine à papier. Un filtre multimédia sous pression ramène les MES sous 10 mg/L ; les options en aval comprennent le charbon actif pour la couleur, MF/UF en amont de l'OI, et l'OI elle-même pour une réutilisation en circuit fermé ou le ZLD (rejet liquide zéro). L'EPA 40 CFR Part 430 Subpart B (Paperboard from Wastepaper) fixe les limites BAT à 0,31 lb DBO/1 000 lb de produit et 0,41 lb MES/1 000 lb de produit — à 250 000 t/an, cela représente environ 35 t/an de DBO et 46 t/an de MES sur une moyenne 24 heures, soit une cible de 30 mg/L de DBO et 40 mg/L de MES sur l'effluent final au débit de conception. L'extension Nandy 2002 a démontré l'économie de la réutilisation : 28 500 m³/j d'eau fraîche économisés, une compensation de 88,8 % de la demande de la nouvelle machine à papier en recyclant l'effluent traité biologiquement et poli vers les boucles de préparation de pâte et d'eaux de douche.
| Étage | Ouvrage unitaire | Paramètres de conception clés | Cible d'effluent |
|---|---|---|---|
| Primaire | Dégrilleur → homogénéisation → clarificateur / DAF | Dégrilleur 3-6 mm ; homogénéisation 6-10 h ; clarificateur TRH 2-4 h ; SOR ≤30 m³/m²/j | MES 100-200 mg/L ; abattement DCO 30-40 % |
| Secondaire | Bassin d'aération + clarificateur secondaire (ou MBR) | TRH 24-48 h ; MLSS 2 000-4 000 mg/L ; F/M 0,1-0,2 ; O₂ 1,5-2,0 kg/kg DBO | DCO 80-180 mg/L ; DBO 10-30 mg/L |
| Tertiaire | Filtre à sable / multimédia → MBR/UF → OI (optionnel) → POA (optionnel) | Filtre à sable 10-15 m/h ; flux MBR 15-25 LMH ; conversion OI 70-85 % | MES <10 mg/L ; conductivité qualité réutilisation <50 µS/cm |
Dimensionnement de l'ETP d'extension : débits, charges et volumes de bassins
L'exemple chiffré utilise une ligne de carton d'emballage OCC de 250 000 t/an à l'intensité hydrique médiane de 25 m³/tonne, ce qui donne 6 250 m³/j d'eaux usées nouvelles — ajoutés à un débit de conception existant de 40 000 m³/j pour un nouveau point hydraulique de 46 250 m³/j (une hausse de 16 %, cohérente avec l'augmentation de 28 % de Nandy 2002 par rapport à une base plus petite). La nouvelle charge organique est 6 250 m³/j × 800 mg/L DCO = 5 000 kg DCO/j, et à une charge de conception de 0,25 kg DCO/m³·j le volume supplémentaire de bassin d'aération est de 20 000 m³ — soit environ 50 % d'augmentation sur un bassin existant de 40 000 m³.
Ce nouveau volume de 20 000 m³ divisé par 6 250 m³/j de nouveau débit donne 3,2 jours de TRH, bien au-dessus de la fenêtre de conception de 24-48 heures — le dimensionnement doit donc soit ajouter des bassins, soit installer un MBR à MLSS élevé pour réduire le volume de moitié, soit accepter un dimensionnement prudent qui absorbe les chocs de charge. L'étude de cas Nandy 2002 a résolu le même calcul en modifiant les bassins existants et en ajoutant une petite boucle de polissage, obtenant une compensation de 88,8 % sur l'économie d'eau sans construire une usine parallèle. Deux règles de sécurité s'appliquent en plus : capacité hydraulique de conception à 120 % du pic calculé (marge de 20 % Rajshree) et capacité d'essorage à 150 % de la charge moyenne de boues pour absorber les événements de pic 2×.
Pour un site américain à emprise limitée, un bioréacteur MBR pour le traitement secondaire de papeterie ramène le nouveau volume de bassin d'aération de 20 000 m³ à environ 8 000-10 000 m³ à MLSS 8 000 mg/L — échangeant le capex membranes et le remplacement contre des économies de génie civil.
Gestion des boues et des concentrats : les 20 % cachés du capex ETP
Le sous-dimensionnement de la ligne boues est la raison la plus fréquente de dépassement du budget post-mise en service des projets ETP. Sur une usine OCC de 50 t/j, le système génère 15-25 t/j de boues primaires humides et 3-6 t/j de boues secondaires humides à 2 % de siccité — ces volumes évoluent linéairement avec le débit de l'ETP (Rajshree, 2024). L'essorage sur un filtre à bande ou un filtre-presse pour l'essorage des boues de papeterie ramène l'humidité de 97-98 % à 65-75 % (siccité du gâteau 25-35 %) ; un système de dosage chimique automatique de floculant polymère est indispensable pour atteindre ces siccités de manière constante. Dimensionnez les équipements d'essorage à 150 % de la charge calculée pour absorber les pics — la crise opérationnelle ETP la plus fréquente en papeterie est un filtre à bande sous-dimensionné tournant 24 h/24 avec un lagunage qui dépasse son franc-bord.
Les filières de valorisation sont favorables pour les usines OCC. Les boues primaires contiennent 40-60 % de fibres en poids sec et peuvent être renvoyées au pulpeur pour compenser 3-5 % de la consommation d'OCC neuf (Rajshree, 2024) ; le gâteau essoré peut aller au four à ciment, à la fabrication de briques ou à la chaudière biomasse de l'usine. Lorsque l'OI est installée pour la réutilisation d'eau, la saumure de concentrat (typiquement 15-25 % de l'alimentation OI) nécessite un bassin d'évaporation ou un cristalliseur à recompression mécanique de vapeur pour le ZLD. Le cadre réglementaire américain est l'EPA 40 CFR Part 503 pour la gestion des boues d'épuration et les interdictions d'enfouissement au niveau des États ; la valorisation sous permis de distribution commerciale maintient le gâteau hors décharge et constitue l'option au coût d'élimination le plus bas pour la plupart des usines de carton d'emballage.
Capex, opex et la décision de ROI du ZLD
L'ordre de grandeur du capex américain (référence 2026, les conditions de site et de sol font varier de ±40 %) se décompose comme suit : primaire 0,3-0,6 M USD pour 1 000 m³/j, secondaire 1,0-1,8 M USD pour 1 000 m³/j, tertiaire sable/MBR 0,4-0,8 M USD pour 1 000 m³/j, et ZLD complet (UF + OI + évaporation/cristallisation) 2,0-4,0 M USD pour 1 000 m³/j. L'opex d'une filière primaire + boues activées + tertiaire s'établit à 0,18-0,45 USD par m³ traité, dominé par l'électricité d'aération à environ 60 % de l'opex — une ligne de 6 250 m³/j à 0,30 USD/m³ représente 0,68 M USD/an ; le ZLD ajoute 0,30-0,60 USD par m³ pour le remplacement des membranes et l'élimination de la saumure.
L'économie de la réutilisation d'eau justifie généralement l'étage tertiaire à elle seule. Une usine de 50 t/j à 25 000 m³/j consommant de l'eau de process à 1,5-3,0 USD par m³ économise 1,1-2,2 M USD/an à 70 % de conversion, et le capex tertiaire (hors ZLD) se rembourse typiquement en 2-4 ans aux tarifs industriels américains. La compensation de 88,8 % documentée chez Nandy 2002 se traduit par une valeur 2026 en dollars US du même ordre de grandeur une fois nets les tarifs d'eau fraîche et de rejet d'eaux usées. Un système d'OI industrielle pour la réutilisation d'eau de papeterie avec un générateur de dioxyde de chlore pour la désinfection de l'alimentation OI constitue la filière type de polissage et réutilisation.
Règle de décision : n'imposez le ZLD complet que lorsque le bassin versant de rejet est dégradé ou qu'une réglementation de rejet zéro au niveau de l'État s'applique (parties du bassin du Colorado, bassin Apalachicola–Chattahoochee–Flint, et portions du centre de la Californie) ; sinon visez 70-85 % de réutilisation et n'exploitez l'OI que sur le flux secondaire poli, le concentrat d'OI étant dirigé vers un bassin d'évaporation ou, pour un capex plus élevé, un cristalliseur. Le trop-plein du clarificateur secondaire peut être rejeté sous les limites massiques BAT 40 CFR 430 sans polissage OI si le cours d'eau récepteur a une capacité suffisante et si le calcul de charge massique est bouclé.
| Scénario | Capex (USD pour 1 000 m³/j) | Opex (USD par m³) | Récupération d'eau | Retour sur investissement (tarifs US) |
|---|---|---|---|---|
| Primaire + boues activées seulement | 1,3-2,4 M | 0,10-0,18 | 0 % (rejet) | Imposé par la conformité |
| Primaire + boues activées + filtre à sable | 1,7-3,2 M | 0,18-0,30 | 20-40 % de réutilisation | 4-6 ans |
| Primaire + boues activées + MBR + OI | 2,5-4,5 M | 0,35-0,55 | 70-85 % de réutilisation | 2-4 ans |
| ZLD complet (UF + OI + évap./cristalliseur) | 4,5-8,5 M | 0,65-1,05 | 95-99 % de réutilisation | 5-8 ans (imposé par la réglementation) |
Questions fréquentes
Quelle quantité d'eaux usées une papeterie produit-elle par tonne de papier ?
Les papeteries génèrent 15-40 m³ d'eaux usées par tonne de produit (Rajshree, 2024). Les lignes de carton d'emballage OCC se situent en bas de cette fourchette — 10-25 m³/tonne — en raison d'une forte fermeture du circuit d'eau et d'une faible intensité en eau de process ; les usines kraft intégrées vierges se situent en haut — 30-60 m³/tonne — car la cuisson, le blanchiment et la récupération chimique ajoutent chacun un flux d'eau.
Quelles sont les limites de rejet EPA pour une papeterie de carton d'emballage ?
L'EPA 40 CFR Part 430 Subpart B (Board and Paper Mills — Paperboard from Wastepaper) fixe les limites d'effluent BAT à 0,31 lb de DBO pour 1 000 lb de produit et 0,41 lb de MES pour 1 000 lb de produit, exprimées en masse par produit sur une moyenne 24 heures. À 250 000 t/an, cela représente environ 35 t/an de DBO et 46 t/an de MES, soit une cible de concentration de 30 mg/L de DBO et 40 mg/L de MES sur l'effluent final au débit de conception.
Une ETP de papeterie peut-elle être étendue sur site, ou faut-il une nouvelle installation ?
Oui — l'étude de cas Nandy 2002 a documenté une modernisation sur site d'une ETP existante de 51 000 m³/j pour absorber un palier de 14 500 m³/j issu d'un ajout de capacité de 120 000 t/an, avec 28 500 m³/j d'eau fraîche économisés (une compensation de 88,8 %) en recyclant l'effluent traité biologiquement et poli dans la machine à papier. Les modernisations sur site sont préférées lorsque les bassins existants disposent d'une réserve hydraulique et que l'enveloppe d'influent correspond à la nouvelle composition.
Quelle est la différence entre un MBR et un étage classique à boues activées pour les eaux usées de papeterie ?
Un MBR (bioréacteur à membrane) replacera le clarificateur secondaire par des membranes PVDF immergées de 0,1-0,2 μm, fonctionne à MLSS 6 000-10 000 mg/L (contre 2 000-4 000 mg/L en classique) et produit un effluent de <1 mg/L de MES avec une DCO typiquement inférieure de 30-60 mg/L à un effluent secondaire classique de 80-180 mg/L. L'emprise est 50-60 % plus petite pour la même charge de DBO, le capex est environ 30-50 % plus élevé, et le remplacement des membranes représente 10-15 % de l'opex — une économie qui se justifie lorsque l'emprise du site est contrainte ou que la qualité d'effluent doit respecter une spécification de réutilisation serrée.
Le ZLD est-il obligatoire pour une papeterie américaine en 2026 ?
Le ZLD n'est pas une exigence fédérale aux États-Unis ; il est spécifique aux États et s'applique principalement lorsque le bassin versant récepteur est dégradé, lorsqu'un pacte de rejet zéro au niveau du bassin est en vigueur, ou lorsqu'un permis d'État a été négocié (parties du bassin du Colorado, bassin ACF et certaines régions de Californie). Dans les régions en stress hydrique, l'économie justifie souvent un ZLD volontaire : une usine de 25 000 m³/j à 70 % de conversion économise 1,1-2,2 M USD/an sur les coûts d'eau de process et de rejet, et le capex se rembourse en 2-4 ans aux tarifs industriels américains même sans mandat réglementaire.