Ce dont une usine d'Auckland a réellement besoin en 2026
Une usine d'Auckland rejetant dans le réseau d'égouts Watercare en 2026 est soumise au Auckland Council Trade Waste Bylaw 2023, qui fixe des limites d'acceptation par défaut de DBO5 ≤ 300 mg/L, MES ≤ 200 mg/L, NH4-N ≤ 50 mg/L et pH 6–10 pour les eaux industrielles entrant dans le système public d'eaux usées. Les conditions d'autorisation spécifiques au site — notamment pour les transformateurs laitiers autour de Manukau, les opérations de viande et d'équarrissage de la chaîne d'approvisionnement Fonterra, et les brasseries — resserrent couramment ces valeurs à DBO5 ≤ 150 mg/L, NT ≤ 30 mg/L et huiles/graisses ≤ 50 mg/L, et ajoutent des seuils E. coli et de température. Tout ETP packagé ou conteneurisé doit être conçu selon la version la plus stricte de ces chiffres, et non selon les valeurs par défaut du règlement.
Les profils d'effluents industriels dominants à Auckland se répartissent en quatre filières : transformation laitière et poudre de lait (FOG élevé, DBO lactose, pics chimiques CIP), viande et équarrissage (DBO protéique élevée, solides sanguins, débits de pointe de la chaîne d'abattage), brasserie et boissons (charge organique variable, eaux de lavage caustiques, pics de pH bas), et finition métallique ou huiles alimentaires (huiles émulsionnées, chrome hexavalent sur certains sites). Chacun de ces profils impose une chimie DAF (flottation à air dissous) différente — choix du coagulant, dose de floculant et correction du pH — mais les quatre partagent un besoin commun : l'élimination des contaminants bruts et des matières en suspension avant que tout étage biologique ne voie l'eau.
La réponse de référence 2026 est une filière de traitement DAF → biologique (MBR (bioréacteur à membrane) ou MBBR) → filtration tertiaire → désinfection, avec osmose inverse ajoutée lorsque la réutilisation est économiquement justifiée. Le référentiel est l'ETP ShubhLaxmi de 1,2 MLD — une configuration DAF + MBR + OI à 2 étages délivrant 90 % de récupération d'eau (selon l'étude de cas de mise en service 2025, Unitop Aquacare). Transposée aux conditions du sud d'Auckland, la même architecture peut réduire d'environ deux tiers le volume d'eaux industrielles d'une usine de 1 200 m³/jour et compenser les tarifs de rejet élevés d'Auckland, où les redevances Watercare figurent parmi les plus élevées de Nouvelle-Zélande. Le reste de cet article dimensionne chaque unité, établit des fourchettes de coûts réalistes en NZD et se clôt par une liste de contrôle pour la présélection des fournisseurs.
Pourquoi le DAF est la première unité de presque tous les ETP industriels d'Auckland
Un système de flottation à air dissous élimine 90–95 % des MES, FOG et solides colloïdaux en un seul passage, c'est pourquoi il se place en tête de presque toutes les filières d'effluents alimentaires, laitiers et carnés à Auckland. L'unité fonctionne en saturant un flux latéral d'eau clarifiée en air à 4–6 bar, puis en relâchant cette pression par une vanne de détente à l'entrée du DAF. La dépressurisation soudaine génère un nuage de microbulles de 10–80 µm qui s'attachent aux gouttelettes d'huile floculées et aux particules en suspension, les soulevant vers la surface sous forme d'une couche de flottat. Un mécanisme à chaîne et racleur balaie le flottat vers une trémie d'écume, tandis que l'eau clarifiée traverse un séparateur à lamelles qui augmente la surface de décantation effective pour les solides plus lourds qui échappent à la zone de flottation, lesquels tombent ensuite dans une trémie à sédiments pour le traitement des boues. Le sous-écoulement traité sort par un déversoir d'effluent vers l'étage biologique ou de finition aval.
Sur le plan hydraulique, un DAF fonctionne avec un temps de séjour de 3 à 5 minutes et un rapport air/solides dans la plage d'ingénierie standard de 0,005–0,06 lb d'air par lb de solides — suffisamment large pour que la valeur exacte soit fixée par des tests en jarre sur les eaux réelles, et non par le catalogue du fournisseur. Parce que le DAF extrait d'emblée les FOG, protéines et colloïdes, le MBBR ou MBR aval voit un influent bien plus stable, ce qui permet à l'étage biologique d'atteindre de manière fiable les cibles d'autorisation de 30–50 mg/L de NH4-N qu'imposent les conditions spécifiques plus strictes d'Auckland.
Pour les tailles d'installations d'Auckland, le système DAF série ZSQ couvre 4–300 m³/h sur 13 modèles standard. Les petites usines agroalimentaires et de boissons se situent généralement dans la bande 4–25 m³/h ; les sites laitiers, carnés et brassicoles de taille moyenne se placent à 50–100 m³/h ; les grandes brasseries, usines de poudre de lait et d'équarrissage fonctionnent à 150–300 m³/h, parfois avec deux unités en parallèle pour la redondance. Tout débit inférieur à 50 m³/h est généralement conteneurisé, ce qui compte dans le sud d'Auckland où la surface intérieure est précieuse.
Dimensionner le DAF et la filière de traitement aval pour les conditions d'Auckland
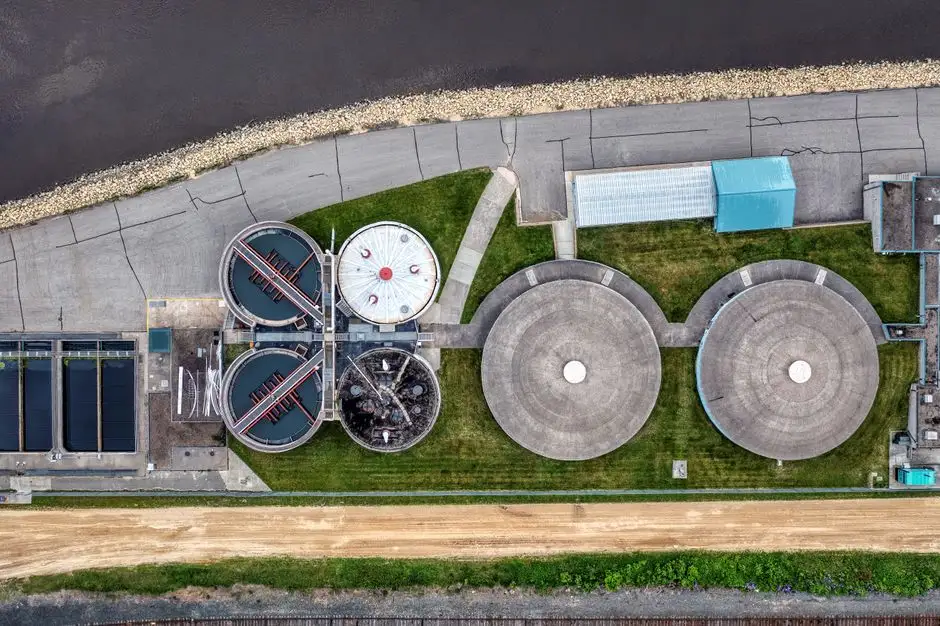
Dimensionner un ETP industriel pour Auckland est un exercice en six étapes, et sauter une étape est la raison la plus fréquente d'échec à l'examen d'autorisation. Utilisez cette séquence de travail avant d'appeler tout fournisseur.
- Établir le débit de conception. Prenez le rejet journalier moyen, puis appliquez un facteur de pointe de 1,5–2,0× pour capturer les cycles de lavage CIP, les pics de lots de la chaîne d'abattage et les vidanges de cuves de brasserie. Le sous-dimensionnement de ce chiffre est le mode de défaillance DAF le plus fréquent.
- Sélectionner le modèle DAF. Faites correspondre le débit de pointe au tableau de dimensionnement ZSQ sur la page produit du système DAF série ZSQ, puis surdimensionnez d'au moins un modèle pour le volume de couche de flottat et de gestion des écumes.
- Choisir l'étage biologique. Le MBBR gère la réduction standard de DBO et d'ammoniac ; pour les sites visant la réutilisation d'eau, un système MBR intégré est préféré car son effluent porte des MES inférieures à 1 µm, ce qui protège les membranes OI aval de l'encrassement.
- Ajouter une filtration tertiaire. Un filtre multimédia affine les MES résiduelles à <5 mg/L avant l'alimentation OI, prolongeant la durée de vie des membranes et réduisant la fréquence CIP.
- Installer la désinfection. Les UV assurent l'abattement primaire ; pour une désinfection résiduelle sur une longue ligne d'eaux industrielles, un générateur de dioxyde de chlore (série ZS, 50–20 000 g/h) s'adapte à tout débit industriel sans le risque de formation de bromates du chlore pur.
- Planifier la gestion des boues. Dirigez les écumes DAF et les déchets biologiques vers un filtre-presse à plateaux et cadres (surface de filtration 1–500 m²) pour porter les solides du gâteau à 25–35 % MS avant évacuation hors site, ce qui réduit matériellement le coût de transport des boues dans la région d'Auckland.
Pour les installations qui ont besoin de l'étape de réutilisation, une OI à deux étages atteint 95 % de récupération en configuration standard et 90 % dans une filière DAF + MBR + OI comme l'usine de référence ShubhLaxmi. La conception pour temps froid est non négociable à Auckland : les températures des eaux souterraines hivernales descendent à 12–15 °C, ce qui ralentit la cinétique de nitrification et signifie que l'étage biologique a besoin de 25–40 % de volume supplémentaire par rapport à une conception tropicale à même charge.
| Étape | Fonction principale | Abattement / spécification typique | Note de conception Auckland |
|---|---|---|---|
| DAF (ZSQ) | Élimination FOG + MES + colloïdes | 90–95 % MES, 95 %+ huiles/graisses | Dimensionner pour 1,5–2,0× de pointe ; SS316 pour flux salés/brasserie |
| MBR | Réduction DBO + NH4-N + NT | MES de l'effluent <1 mg/L ; NH4-N <5 mg/L | Surdimensionner pour fonctionnement hivernal 12–15 °C |
| Filtre multimédia | Affinage MES avant OI | MES <5 mg/L | Sable + anthracite + grenat, contre-lavage automatisé |
| OI (2 étages) | Sels dissous + réutilisation | 95 % de récupération, 99 % de rejet | Turbine de récupération d'énergie à l'étage 2 |
| ClO₂ / UV | Désinfection + résiduel | E. coli <100 UFC/100 mL | ClO₂ préféré au Cl₂ pour les flux riches en ammoniac |
| Filtre-presse à plateaux et cadres | Déshydratation des boues | Gâteau 25–35 % MS | Modèles 1–500 m² ; réduit le coût de transport à Auckland |
Choisir la bonne variante DAF : circulaire vs lamelles vs haut débit pour les sites d'Auckland
Tous les DAF ne se valent pas, et une mauvaise configuration est la cause principale d'échec des ETP sur les sites laitiers d'Auckland — généralement parce que la pompe de saturation d'air est sous-dimensionnée et que le racleur est sous-dimensionné pour la charge de flottat. Trois configurations dominent le marché, et chacune correspond à une emprise et un profil chimique différents à Auckland.
Le DAF circulaire traditionnel offre le plus long historique, l'hydraulique la plus indulgente et la gestion des écumes la plus simple, mais il a la plus grande emprise — typiquement 8–12 m² pour 25 m³/h de capacité. Le DAF assisté par lamelles ajoute des plaques inclinées dans la zone de clarification, doublant approximativement la surface de décantation effective dans le même bac, ce qui en fait un meilleur choix pour les usines à espace intérieur contraint. Le DAF compact haut débit échange une partie de la capacité en solides de flottat contre une emprise 40–60 % plus petite et constitue le choix par défaut pour les skids conteneurisés livrés aux usines agroalimentaires du sud d'Auckland. Dans les trois variantes, une unité mal choisie se manifeste par une couche de flottat mince et aqueuse et une hausse des MES de l'effluent dans les semaines suivant la mise en service.
Pour l'affinage en aval d'un étage biologique, un clarificateur à lamelles fonctionne à une charge superficielle de 20–40 m/h et peut réduire l'usage de coagulant d'environ 30 % par rapport à un décanteur conventionnel — utile lorsque l'effluent MBR amont porte déjà de faibles MES et que le clarificateur agit comme filtre de garde avant OI. Spécifications de construction spécifiques à Auckland à exiger : parties mouillées en SS316 lorsque l'effluent est salé ou d'origine brassicole, contreventement sismique selon NZS 1170.5 pour les sites du sud d'Auckland, et armoires de commande IP65 pour l'environnement côtier humide.
| Configuration | Emprise (relative) | Charge hydraulique optimale | Siccité des écumes | CAPEX typique vs DAF circulaire |
|---|---|---|---|---|
| DAF circulaire (traditionnel) | 1,0× (référence) | 15–25 m/h | 4–6 % MS | 1,0× (référence) |
| DAF assisté par lamelles | 0,7–0,8× | 20–30 m/h | 4–5 % MS | +10–20 % |
| DAF compact haut débit | 0,4–0,6× | 25–40 m/h | 3–5 % MS | +15–30 % |
Référentiels de coûts ETP Auckland et réalité CAPEX/OPEX 2026
Estimations d'ingénierie réalistes 2026 pour le coût d'ETP industriel installé en Nouvelle-Zélande, présentées sous forme de fourchettes d'ordre de grandeur plutôt que de devis fermes, car les conditions de site, le contreventement sismique et les autorisations engendrent une large variance :
| Taille d'installation | Configuration typique | CAPEX indicatif (NZD) | Facteurs OPEX dominants |
|---|---|---|---|
| Petite (≤50 m³/jour) | DAF + MBR + UV conteneurisés | 250 000 – 600 000 NZ$ | Énergie, coagulant/floculant, transport des boues |
| Moyenne (200 m³/jour) | DAF + MBR + multimédia + ClO₂ | 1,0 M – 2,5 M NZ$ | Puissance d'aération, remplacement des membranes, redevance d'eaux industrielles |
| Grande laiterie (1 000–1 200 m³/jour) | DAF + MBR + OI 2 étages + presse à boues | 3,0 M – 7,0 M NZ$ | Remplacement des membranes OI, pompage haute pression, évacuation des boues |
L'énergie est la plus grande ligne OPEX, et l'aération représente typiquement 50–60 % de la consommation électrique totale d'un ETP biologique ; spécifier des soufflantes à haut rendement et des variateurs de fréquence sur la pompe de recycle DAF est le retour sur investissement le plus rapide. Le dosage chimique pour le DAF (typiquement un coagulant tel que PAC ou chlorure ferrique plus un floculant polyacrylamide) coûte 0,05–0,20 NZ$ par mètre cube traité, selon les FOG de l'influent. Le transport des boues vers une décharge de classe A dans la région d'Auckland est l'une des lignes de coût les plus volatiles en 2026 et constitue l'argument économique le plus fort pour un filtre-presse à plateaux et cadres sur site — chaque 10 % d'amélioration de siccité du gâteau réduit approximativement de moitié le volume envoyé hors site.
Le cas de réutilisation est là où Auckland se distingue de la plupart des autres régions de Nouvelle-Zélande. Une filière OI à 90 % de récupération (selon le référentiel ShubhLaxmi 1,2 MLD) peut compenser les redevances volumétriques Watercare, qui se situent vers le haut de la fourchette tarifaire néo-zélandaise, avec des durées de retour sur investissement généralement de 3 à 5 ans pour les sites laitiers et carnés à fort rejet. Les systèmes plug-and-play conteneurisés réduisent les travaux de génie civil et le temps d'installation de 4 à 8 semaines par rapport à un équivalent construit sur site, ce qui compte lorsque les délais d'autorisation sont serrés.
Liste de contrôle fournisseurs : comment évaluer un prestataire DAF et ETP Auckland 2026
Les équipes achats d'Auckland reçoivent régulièrement des devis qui diffèrent d'un facteur 2 à 3 pour ce qui semble être la même installation ; l'évaluation doit donc être ancrée techniquement, et non sur le prix. Faites passer chaque candidat par la liste de contrôle en sept points suivante avant de signer un bon de commande.
- Dimensionnement hydraulique et basé sur les contaminants. Le fournisseur doit dimensionner le DAF selon votre débit de pointe, votre charge FOG et vos MES — et non selon un numéro de modèle générique de catalogue. Demandez la note de calcul.
- Spécification des matériaux. SS304 minimum sur les parties mouillées ; SS316 obligatoire pour les flux salés, l'effluent de brasserie ou les sites côtiers. Toute autre solution est un risque de corrosion dans l'air humide d'Auckland.
- PLC/SCADA et télésurveillance. Confirmez l'intégration Modbus TCP ou Ethernet/IP avec le système existant de l'usine, ainsi que l'accès distant pour l'équipe SAV du fournisseur. Sans cela, la réponse aux pannes est toujours plus lente qu'il ne le faudrait.
- Documentation et systèmes qualité. Procès-verbaux FAT, marquage CE, certification ISO 9001, et sites de référence en laitier, viande ou brasserie — pas seulement un générique « agroalimentaire ».
- Mise en service locale et après-vente. Un ingénieur de mise en service basé en NZ ou un partenaire SAV local documenté. Un SLA de 48 heures sur le délai de réponse doit être inscrit au contrat.
- Garantie de performance. Une garantie de 12 mois liée aux chiffres de rejet (DBO5, MES, NH4-N au point d'autorisation), et non seulement une garantie matériel. Les fournisseurs qui refusent cette clause savent généralement que leur dimensionnement est optimiste.
- Intégration du dosage chimique. Un skid de dosage chimique commandé par PLC dimensionné pour votre consommation réelle de coagulant et de floculant — le dosage est là où la plupart des DAF sous-performants échouent réellement.
Pour des critères de sélection plus approfondis spécifiques au DAF, le guide de spécifications d'ingénierie des meilleures unités DAF détaille davantage la sélection de modèle, et le guide d'achat DAF couvre les conditions commerciales à négocier. Pour les usines de viande spécifiquement, l'article prétraitement DAF d'abattoir traite le profil de charge FOG et solides sanguins que les guides génériques omettent.
Questions fréquentes
Quelle taille de DAF vous faut-il pour X m³/jour ?
En règle générale, dimensionnez le DAF pour 1,5–2,0× votre débit journalier moyen afin de gérer les événements de pointe tels que les cycles de lavage CIP ou les lots de chaîne d'abattage. Une usine rejetant 100 m³/jour en moyenne doit donc être dimensionnée pour 150–200 m³/jour, ce qui correspond à un modèle ZSQ dans la plage 8–12 m³/h fonctionnant 18–24 heures, ou à une unité plus grande sur un cycle de service plus court. Le modèle DAF exact dépend encore de la charge FOG et MES, pas seulement du débit ; les tests en jarre sur vos eaux réelles sont donc non négociables.
Combien coûte un ETP industriel en Nouvelle-Zélande en 2026 ?
Le CAPEX indicatif va de 250 000–600 000 NZ$ pour un petit DAF + MBR conteneurisé (≤50 m³/jour), 1,0 M–2,5 M NZ$ pour un système de taille moyenne de 200 m³/jour avec filtration tertiaire, et 3,0 M–7,0 M NZ$ pour une grande usine laitière ou de viande à 1 000–1 200 m³/jour incluant l'OI. Ce sont uniquement des estimations d'ingénierie — les conditions de site, les exigences sismiques et les autorisations font toutes varier le chiffre de manière significative. L'OPEX est dominé par la puissance d'aération (50–60 % de l'OPEX électrique) et le transport des boues.
Quelles sont les limites de rejet Trade Waste d'Auckland pour l'industrie ?
En vertu de l'Auckland Council Trade Waste Bylaw 2023, les limites de rejet à l'égout par défaut sont DBO5 ≤ 300 mg/L, MES ≤ 200 mg/L, NH4-N ≤ 50 mg/L, pH 6–10 et huiles/graisses ≤ 100 mg/L. Les autorisations spécifiques au site — courantes pour le laitier, la viande et la brasserie — sont généralement plus strictes, avec DBO5 ≤ 150 mg/L, NT ≤ 30 mg/L, huiles/graisses ≤ 50 mg/L, et des limites E. coli ajoutées. Confirmez toujours les conditions d'autorisation en vigueur auprès de Watercare avant de dimensionner l'ETP.
DAF vs séparateur API — lequel convient le mieux aux sites d'Auckland ?
Pour la plupart des applications alimentaires, laitières et carnées d'Auckland, le DAF est le meilleur choix car il élimine les huiles émulsionnées et les solides colloïdaux qu'un séparateur API ne peut pas traiter, et ce dans une fraction de l'emprise. Les séparateurs API restent utilisés pour l'élimination des huiles libres en vrac dans les raffineries, mais pour la conformité Trade Waste à Auckland ils sont typiquement suivis d'un DAF de toute façon. La comparaison complète est couverte dans notre comparaison DAF vs séparateur API.
Pouvez-vous réutiliser les eaux usées traitées dans votre usine d'Auckland ?
Oui. Une filière DAF + MBR + OI à 2 étages peut atteindre 90 % de récupération d'eau, selon l'usine de référence ShubhLaxmi 1,2 MLD mise en service en 2025. Pour un site laitier ou carné d'Auckland, cela signifie typiquement une réutilisation pour les eaux de rinçage CIP, l'alimentation de chaudière (avec affinage supplémentaire), l'appoint de tour de refroidissement ou le lavage de cour. L'économie fonctionne parce que les tarifs Trade Waste Watercare figurent parmi les plus élevés de Nouvelle-Zélande, ce qui raccourcit la période de retour sur investissement de l'OI à une fenêtre de 3 à 5 ans sur la plupart des sites à fort rejet.