Pourquoi l'agrandissement d'une brasserie impose un nouveau dimensionnement de la STEP
Plus de bière signifie plus d'eaux usées, avec le même profil à forte charge, et la station de traitement des effluents existante est rarement dimensionnée pour ce saut d'échelle. La communication de Heineken fin 2020 fixe le référentiel groupe à 97 % du volume d'eaux usées traité avant rejet, avec 10 sites — représentant 2,5 % de la production de boissons — fonctionnant encore sans station de traitement (Water Action Hub, S2). Tout cahier des charges post-agrandissement doit franchir cette barre dès le premier jour, et non s'en rapprocher par rattrapage.
D'après le bilan matière standard, la production d'eaux usées de brasserie s'établit à environ 2,0 m³ d'effluent par m³ de bière produite (S4, citant Drissen 2003 et Vereijken 2003). Prenons un site passant de 3 millions d'hL/an à 5 millions d'hL/an — un saut de volume de 67 %. Au même ratio de 2,0, le débit passe de 6 000 m³/j à 10 000 m³/j, et la charge organique grimpe des 25 000 kg DCO/j déjà traités par l'usine de Sedibeng à environ 41 000 kg DCO/j (S3, données du cas Sedibeng).
La concentration ne se dilue pas avec l'échelle. La DCO de l'influent se situe entre 3 500 et 5 000 mg/L et la DBO entre 1 200 et 3 000 mg/L, aussi bien dans les petites que dans les grandes brasseries, car les opérations unitaires polluantes — empâtage, ébullition, fermentation, filtration, nettoyage en place — produisent les mêmes résidus par hectolitre, quelle que soit la taille de l'usine (S4, données de terrain Carlsberg India). La capacité évolue donc linéairement avec le volume, mais la charge en kilogrammes que la STEP doit éliminer croît plus vite, car l'enveloppe de concentration élevée persiste. Sedibeng, qui traite 6 000 m³/j à 25 000 kg DCO/j pour une brasserie de 3 millions d'hL, en est la preuve : l'actif existant peut aujourd'hui atteindre la conformité, mais un agrandissement à 5 millions d'hL impose une hausse de 60–65 % de la charge hydraulique et polluante.
À quoi ressemble l'influent après agrandissement
Concevoir pour des « eaux usées de brasserie » en tant que catégorie générique est le plus court chemin vers un bassin d'homogénéisation sous-dimensionné. L'ingénieur a besoin de l'enveloppe réelle des paramètres, de la variabilité qui la sous-tend, et d'un volume tampon suffisant pour l'absorber. Le tableau ci-dessous consolide les données de terrain de Carlsberg India (S4) en jeu d'influent de travail qu'une STEP post-agrandissement doit traiter.
| Paramètre | Plage typique | Implication pour le dimensionnement |
|---|---|---|
| pH | 3,5–11 (excursions CIP), moyenne 6–8 | Bassin tampon dimensionné pour les à-coups de pH ; la neutralisation est rarement nécessaire si l'homogénéisation est suffisante |
| Matières en suspension totales (MES) | 500–1 500 mg/L | Séparateur à plaques primaire en amont de l'UASB ; dessablage en tête d'ouvrage |
| Demande chimique en oxygène (DCO) | 3 500–5 000 mg/L | Calage de la charge volumique UASB à 4–6 kg DCO/m³·j |
| Demande biochimique en oxygène (DBO) | 1 200–3 000 mg/L | Détermine le SRT du polissage aérobie et le besoin d'aération |
| Rapport DBO/DCO | 0,3–0,6 | Un ratio plus bas signale des composés inhibiteurs ; un suivi de toxicité s'impose |
| Température | 25–45 °C | L'UASB fonctionne en mésophile ; les rinçages chauds CIP poussent vers 45 °C |
C'est la variabilité, et non la charge moyenne, qui pilote le dimensionnement. Le brassage est par nature discontinu : l'empâtage et l'ébullition libèrent des flux riches en glucides, la fermentation relâche éthanol et levures, et les cycles CIP envoient des à-coups de tensioactifs alcalins dans le collecteur à 60–80 °C. Le coefficient de variation de la DCO d'entrée chez Carlsberg India allait de 3,7 % à 27,9 % sur une étude de 13 semaines (S4, tableau 2), confirmant que le bassin tampon est la première opération unitaire, et non un extra optionnel.
Pour une usine de 400 m³/j, le bassin tampon de Carlsberg India fait 380 m³ — une rétention de 23 heures qui s'est révélée suffisante pour amortir les pics de pH, de débit et de charge organique avant l'UASB (S4, tableau 1). En appliquant linéairement cette enveloppe de 23 heures à un cas d'agrandissement de 10 000 m³/j, on obtient environ 9 600 m³ de volume d'homogénéisation, répartis sur au moins deux bassins pour la redondance de maintenance. Les transitoires d'alcalinité CIP et de température sont les risques opérationnels qui fixent réellement le temps de séjour : écrémer et refroidir avant le tampon, ou dimensionner pour la charge thermique au pire cas.
La filière STEP de référence : UASB plus polissage aérobie
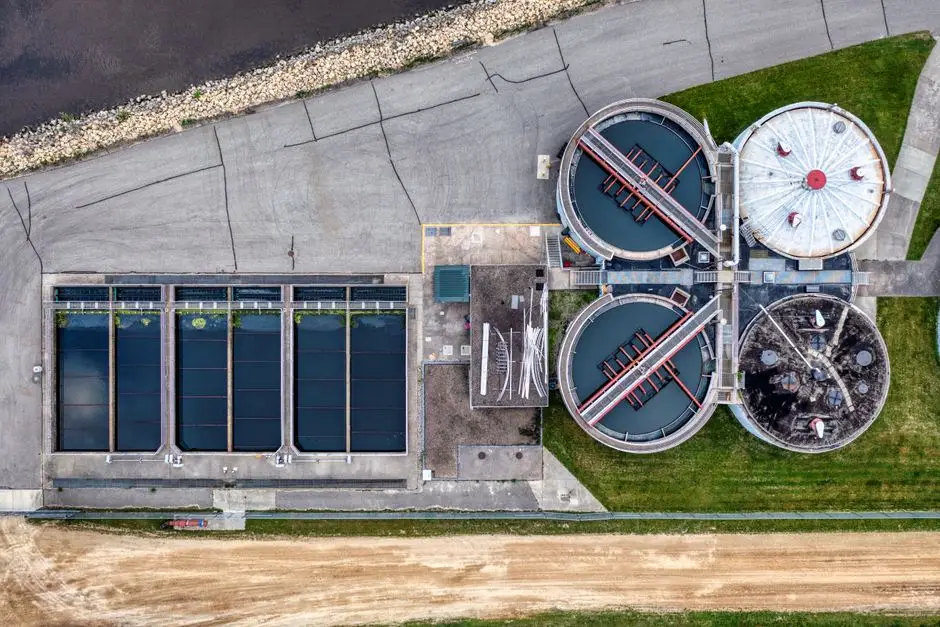
La filière de référence autour de laquelle sont conçues les usines alignées Heineken est un UASB d'ancrage, suivi d'un polissage aérobie et d'un traitement des boues — non parce qu'elle est nouvelle, mais parce qu'elle a fait ses preuves à l'échelle qu'impose un agrandissement. À Sedibeng, la filière est : dégrillage de l'influent → bassin d'équilibrage → trois réacteurs UASB en parallèle → aération continue avec clarificateur → déshydratation des boues → filtration sur sable (S3). À l'installation de 400 m³/j de Carlsberg India, la filière équivalente est : bassin tampon → UASBR → séparateur à plaques primaire → bassin d'aération → réacteur SAFF → séparateur à plaques secondaire → filtre à sable → filtre à charbon actif (S4). L'ordre est le même ; les opérations unitaires sont interchangeables lorsque les conditions locales en favorisent une plutôt qu'une autre.
Les performances UASB sont cohérentes sur les deux références. Chez Carlsberg India, des charges volumiques de 4,77–6,93 kg DCO/m³·j, pour une plage recommandée de 2–6 kg DCO/m³·j, ont permis 92–95 % d'abattement de DCO, 90–94 % d'abattement de DBO et 77–84 % d'abattement de MES (S4). Fonctionner en haut de l'enveloppe de charge — comme le fera l'usine à l'échelle Sedibeng — impose un suivi des boues granulaires pour éviter le lessivage du réacteur, en particulier après les à-coups CIP.
C'est le volet énergétique qui fait de l'UASB l'ancrage plutôt qu'une option aval. Le remplacement du procédé boues activées d'origine chez Carlsberg India par un UASBR a réduit l'énergie d'aération d'environ 50 % (S4). À Sedibeng, le biogaz capté alimente des unités de cogénération qui produisent chaleur et électricité sur site (S3), transformant l'actif eaux usées en contributeur énergétique net. L'effluent final sur l'ensemble de la filière — UASB plus aérobie plus filtration tertiaire — respecte l'enveloppe de rejet de pH 5,5–9,0, DBO ≤ 30 mg/L et MES ≤ 100 mg/L (S4, tableau 3), avec des rendements globaux d'abattement de 96–98 % DCO, 99 % DBO et 88–98 % MES, et un pH final de 7,09–7,28 (S4).
| Opération unitaire | Sedibeng (3 millions d'hL, S3) | Carlsberg India (400 m³/j, S4) |
|---|---|---|
| Tête d'ouvrage | Dégrillage de l'influent | Bassin de collecte, dessablage |
| Homogénéisation | Bassin d'équilibrage | Bassin tampon, 380 m³, rétention 23 h |
| Anaérobie | 3 réacteurs UASB en parallèle | UASBR, 270 m³, rétention 17 h |
| Séparation primaire | Intégrée au réacteur | Séparateur à plaques primaire, 20 m³ |
| Aérobie | Aération continue + clarificateur | Bassin d'aération 380 m³ + réacteur SAFF |
| Séparation secondaire | Clarificateur | Séparateur à plaques secondaire, 20 m³ |
| Tertiaire | Filtration sur sable | Filtre à sable sous pression + filtre à charbon actif |
| Traitement des boues | Déshydratation des boues | Lits de séchage des boues, rétention 15 jours |
Pour la tête d'ouvrage d'un agrandissement, un dégrilleur mécanique rotatif pour tête d'ouvrage de brasserie protège le bassin tampon et les réacteurs aval des débris de ligne d'emballage et de l'entraînement de drêches. Les solides dégrillés descendent directement vers la filière filtre-presse à plaques et cadres pour boues UASB de brasserie pour une déshydratation à environ 22–25 % de siccité, seuil à partir duquel le gâteau devient gerbable et transportable.
Intégrer la réutilisation de l'eau à la STEP d'agrandissement
Une fois la STEP dimensionnée pour la conformité, la deuxième question pour un site aligné Heineken est d'ajouter ou non une boucle de réutilisation sur la même ligne hydraulique. Sedibeng l'a fait, et les chiffres font désormais partie du jeu de référence : la filière de récupération se situe après la filtration sur sable et enchaîne filtration → UF → OI → chloration (S3). Elle récupère 1 516 m³/j et réduit le prélèvement d'eau municipale de 30 %, l'équivalent volumétrique de 18 piscines olympiques d'eau de process chaque mois (S3).
C'est le partage massique que l'ingénieur doit voir clairement. Sedibeng traite 6 000 m³/j ; 4 500 m³/j de l'effluent traité sont rejetés vers le cours d'eau récepteur conformément à la réglementation locale, et le solde — 1 516 m³/j selon les données du cas, qui évolue avec l'enveloppe d'exploitation — est envoyé vers l'unité de réutilisation (S3). La réutilisation est un flux latéral de la STEP principale, et non un substitut au rejet de conformité. Dimensionner la filière biologique à 10 000 m³/j pour un agrandissement à 5 millions d'hL signifie que la filière de réutilisation peut raisonnablement être calée pour récupérer 2 500–3 000 m³/j, en conservant le même ratio de récupération de 25–30 % qui définit le référentiel Heineken 2026.
Le biogaz de l'UASB alimente la cogénération pour la chaleur et l'électricité (S3), et les tendances côté brasserie de la récupération de biogaz à partir des réacteurs UASB de brasserie indiquent un cas OPEX de plus en plus serré à mesure que les tarifs réseau progressent jusqu'en 2026. Les boucles de réutilisation de l'eau et de récupération d'énergie ne sont pas des projets séparés — elles partagent le même ancrage UASB, le même savoir-faire opérateur et le même bilan matière. Les deux références produits qui referment cette boucle dans un dimensionnement d'agrandissement sont un système d'osmose inverse industrielle pour la réutilisation d'eau de brasserie pour l'étage de polissage, et un système de bioréacteur MBR pour effluent de qualité réutilisation en brasserie comme ossature de polissage alternative lorsque l'emprise au sol ou la qualité de réutilisation est la contrainte liante.
Choisir la bonne ossature de modernisation : UASB, SBR ou MBR
L'ossature biologique retenue pour la STEP post-agrandissement dépend moins de la mode technologique que des contraintes de site : emprise disponible, coût de l'électricité réseau, qualité cible de réutilisation, et amplitude des à-coups d'influent entre lots. Le tableau ci-dessous place les trois options réalistes sur les mêmes axes.
| Critère | UASB + polissage aérobie | SBR | MBR |
|---|---|---|---|
| Emprise relative | Grande (réacteur + clarificateur) | Moyenne (bassin unique, partagé dans le temps) | Petite (cassettes membranaires remplaçant le clarificateur) |
| Intensité énergétique | La plus basse (crédit biogaz, aération ~50 % inférieure à un procédé boues activées, S4) | Modérée (aération discontinue ; le réglage de la recirculation d'air aide) | Plus élevée (aération membranaire + aspiration du perméat) |
| Aptitude à la réutilisation | Nécessite UF/OI aval pour la réutilisation | Nécessite une filtration tertiaire pour la réutilisation | Perméat prêt à réutiliser ; souvent couplé à l'OI |
| Abattement DCO (filière complète) | 96–98 % (S4) | 90–95 % typique | 95–99 % |
| Sensibilité aux à-coups de charge | Moyenne — bassin tampon et suivi des boues granulaires nécessaires | Élevée — la flexibilité des cycles temporels est l'atout | Faible — les membranes tamponnent la qualité de l'effluent |
| Productivité biogaz | Élevée — directement de l'UASB | Nulle dans le réacteur principal | Nulle sauf anaérobie en flux latéral |
L'UASB l'emporte sur l'énergie et le biogaz, mais exige une température mésophile stable et un contrôle des sables en tête d'ouvrage ; c'est la référence Heineken Sedibeng et Carlsberg India, et elle reste l'ossature au OPEX le plus bas pour un site neuf avec une électricité réseau raisonnablement bon marché. Le SBR offre de la flexibilité pour un effluent discontinu, au prix de bassins plus grands, et la pénalité OPEX peut être partiellement compensée par l'optimisation énergétique SBR pour eaux usées de brasserie via recirculation d'air et régulation de consigne d'OD — un levier réel, mais insuffisant pour faire du SBR le défaut d'un agrandissement à 10 000 m³/j. Le MBR (bioréacteur à membrane) livre un effluent prêt à réutiliser sur environ 60 % de l'emprise d'une filière boues activées conventionnelle, ce qui est l'argument liant sur un site urbain contraint ; coupler MBR et OI est le chemin le plus court vers une eau de qualité réutilisation dans un bassin hydrique sous tension. Un système de bioréacteur MBR pour effluent de qualité réutilisation en brasserie est l'ossature naturelle lorsque la réutilisation porte le cas d'affaires davantage que le biogaz. Pour une lecture plus complète des coûts et de la conformité dans les conditions de construction d'Europe du Sud auxquelles de nombreux brasseurs mondiaux sont confrontés, le référentiel régional sur les coûts et la conformité du traitement des eaux usées industrielles en 2026 fournit un contrepoint utile aux références sud-africaines et indiennes.
Dimensionner la STEP d'agrandissement : un exemple chiffré
Ancrons le cas d'agrandissement à une brasserie de 5 millions d'hL/an. Avec le ratio de 2,0 m³ d'eaux usées par m³ de bière (S4), l'effluent annuel est de 10 millions de m³, soit environ 10 000 m³/j sur 330 jours d'exploitation. En appliquant le ratio DCO/débit de Sedibeng de 4,17 kg DCO par m³ d'eaux usées traitées (25 000 kg DCO/j à 6 000 m³/j, S3), on obtient une charge organique d'environ 41 000–42 000 kg DCO/j au point de dimensionnement post-agrandissement.
Le volume de réacteur UASB suit l'enveloppe de charge volumique de 4–6 kg DCO/m³·j recommandée pour un fort abattement de MES et de DCO (S4). À 4 kg DCO/m³·j, le volume de réacteur est de 10 300 m³ ; à 6, il est de 6 850 m³. Répartissez sur 3–4 réacteurs en parallèle dans la configuration Sedibeng pour maintenir chaque unité dans une emprise gérable et pour assurer la continuité de traitement pendant le désenvasement. Le volume du bassin tampon reprend linéairement la rétention de 23 heures de Carlsberg India : 10 000 m³/j × 23/24 h ≈ 9 600 m³. Le polissage aérobie reprend le ratio de bassin d'aération de Carlsberg India de 380 m³ pour 400 m³/j (S4), soit environ 9 500 m³ pour le cas d'agrandissement.
La filière tertiaire/réutilisation suit la même logique. Récupérer 25–30 % du débit traité — le référentiel Heineken 2026 — donne 2 500–3 000 m³/j d'alimentation OI après prétraitement UF. La déshydratation des boues du flux combiné UASB et aérobie est calée sur une filière filtre-presse à plaques et cadres pour boues UASB de brasserie produisant un gâteau à 22–25 % de siccité. Le bilan matière est le même que celui de Sedibeng, multiplié par 1,65 : mêmes opérations unitaires, mêmes rendements d'abattement, ouvrages plus grands. Un ingénieur peut reporter les postes de volume directement dans une fiche technique et confronter le cas aux tarifs locaux de rejet.
Questions fréquentes
Quelle est la filière de traitement standard d'une STEP de brasserie de type Heineken ?
La filière de référence est dégrillage → homogénéisation → UASB → polissage aérobie → filtration sur sable, avec réutilisation UF/OI optionnelle et cogénération biogaz à partir de l'UASB. Sedibeng exploite trois réacteurs UASB en parallèle et récupère 1 516 m³/j sur 6 000 m³/j d'eaux usées traitées (S3).
Quelles limites de rejet une STEP de brasserie doit-elle respecter ?
La norme indienne de l'industrie de fermentation citée en S4 fixe pH 5,5–9,0, DBO ≤ 30 mg/L pour le rejet en eaux de surface intérieures (≤ 100 mg/L pour l'irrigation) et MES ≤ 100 mg/L. Une filière UASB + aérobie + tertiaire bien exploitée livre 96–98 % DCO, 99 % DBO et 88–98 % MES d'abattement (S4).
Quelle part des eaux usées de Heineken est actuellement traitée avant rejet ?
Heineken a indiqué que 97 % du volume de ses eaux usées était traité avant rejet fin 2020, avec 10 sites — 2,5 % de la production de boissons — encore dépourvus de station de traitement (S2, communication Water Action Hub). L'usine de Sedibeng en Afrique du Sud récupère 1 516 m³/j et réduit le prélèvement d'eau municipale de 30 % (S3).
Combien d'eaux usées une brasserie génère-t-elle par hectolitre de bière ?
Le référentiel de bilan matière est d'environ 2,0 m³ d'eaux usées par m³ de bière produite (S4, citant Drissen 2003 et Vereijken 2003). Une brasserie de 5 millions d'hL/an génère donc de l'ordre de 10 000 m³/j d'effluent, contre 6 000 m³/j pour un site de 3 millions d'hL tel que Sedibeng (S3).