Pourquoi les usines minières et métallurgiques de la région de Clay City ont besoin d'un programme formel de prétraitement
La station d'épuration de Clay City (Clay City Sewage Treatment Works) opère comme POTW réceptrice des rejets industriels provenant du traitement de l'argile, de la manutention du charbon et du finissage des métaux légers dans le comté de Clay, Illinois. En vertu de la 40 CFR Part 403, tout utilisateur industriel rejetant vers une POTW soumise à des restrictions catégorielles ou locales sur les polluants doit opérer dans le cadre d'un programme formel de prétraitement ; l'Illinois EPA délègue l'administration quotidienne du programme à l'autorité locale, qui fixe des limites locales spécifiques au site, plus strictes que le socle fédéral, lorsque la capacité hydraulique ou de traitement de la station réceptrice est contrainte (selon EPA 40 CFR 403.5). Les flux miniers et métallurgiques de ce bassin versant introduisent généralement un spectre de métaux toxiques — Pb, Hg, As, Cu, Ni, Cd, plus Ba et Zn — qui correspond directement à la plage de limites locales de 1–2 mg/L que la plupart des POTW de la région de Clay City appliquent pour chaque métal individuellement, en moyenne mensuelle (source : revue à comité de lecture sur les eaux usées minières, PMC10839889, 2024).
La conséquence opérationnelle est concrète : un seul flux d'eaux de lavage ou de purge de laveur de 50–200 m³/jour transportant 50 mg/L de plomb total peut, sans prétraitement, faire dépasser à la POTW son allocation journalière de charge massique en tête d'ouvrage et déclencher un avis de non-conformité dès le premier cycle d'échantillonnage. Trois polluants déclencheurs qui placent immédiatement une installation de la région de Clay City dans le champ du prétraitement :
- Le plomb (Pb) à toute concentration supérieure à la limite locale de 0,6 mg/L en moyenne mensuelle généralement appliquée aux rejets industriels
- Le mercure (Hg) au-dessus de 0,005–0,01 mg/L, en particulier à partir de tout flux hérité du traitement de l'or ou de l'amalgamation
- L'arsenic (As) au-dessus de 0,1–0,2 mg/L, fréquent dans les eaux de procédé liées au charbon et dans certains flux de lavage d'argile
Si votre usine atteint l'un de ces seuils, le reste de cet article vous concerne — de même que le banc de performance d'élimination documenté : 98,82 % de Pb, 97,11 % d'As et 97,02 % de Hg au stade de la sédimentation, avec un polissage par adsorption couramment supérieur à 90 % d'élimination du mercure (source : PMC10839889).
Sources de polluants et caractérisation des eaux usées des opérations minières et métallurgiques
La conception commence par le profil de l'influent, et non par la liste des équipements. Les quatre flux de procédé qui dominent les eaux usées minières et métallurgiques près de Clay City sont l'exhaure des fosses, les eaux de broyage et de flottation, les purges de laveurs des dispositifs de dépollution atmosphérique, et les eaux de lavage des équipements. Combinés, ces flux présentent des variations de pH de 2 (eaux acides de fosse) à 11 (résidus stabilisés à la chaux), des MES de 200 mg/L dans les eaux de procédé clarifiées jusqu'à 5 000 mg/L dans les purges brutes de laveurs, et des métaux dissous dont Pb 5–80 mg/L, As 0,5–15 mg/L, Hg 0,05–5 mg/L, Cu 2–60 mg/L, Zn 10–120 mg/L, Cd 0,1–5 mg/L, Ni 1–25 mg/L et Ba 1–10 mg/L (plages représentatives cohérentes avec la revue des eaux usées minières, PMC10839889). La variation saisonnière des débits — typiquement ±30–40 % entre le ruissellement de saison humide et les eaux de procédé de saison sèche — constitue un facteur de conception non négociable.
L'homogénéisation est l'étape de pré-prétraitement à plus fort levier. Un bassin d'homogénéisation correctement dimensionné pour 8–24 heures de débit de pointe atténue les excursions de pH, lisse la charge métallique et réduit directement les coûts de réactifs en aval de 15–25 %, car les réactifs de précipitation sont dosés par rapport à une cible stable plutôt qu'à un pic mobile (selon le cadrage standard des objectifs de prétraitement, S2). Sans homogénéisation, même une chaîne de précipitation chimique bien conçue sous-dosera en moyenne et surdosera aux pics, gaspillant la soude et produisant des boues instables.
Une campagne de caractérisation défendable avant tout gel de conception :
- Échantillons composites sur 24 heures prélevés avec un échantillonneur automatique, réfrigérés, sur au moins cinq jours d'exploitation consécutifs couvrant un cycle complet de postes de production.
- Prélèvements ponctuels effectués au même moment pour le pH, la température et le potentiel d'oxydoréduction (ORP) — ces paramètres dérivent à l'heure et ne doivent pas être inférés à partir d'un composite conservé.
- Un scan des polluants prioritaires (40 CFR 122 Appendix D ou la liste exigée par la POTW locale) sur au moins un composite afin de confirmer le panel métallique complet et de détecter tout composé organique manqué par le panel de routine.
C'est ce jeu de données, et non la brochure commerciale, qui pilote chaque choix d'équipement en aval.
La chaîne de prétraitement 2026 qui respecte de façon constante les limites locales
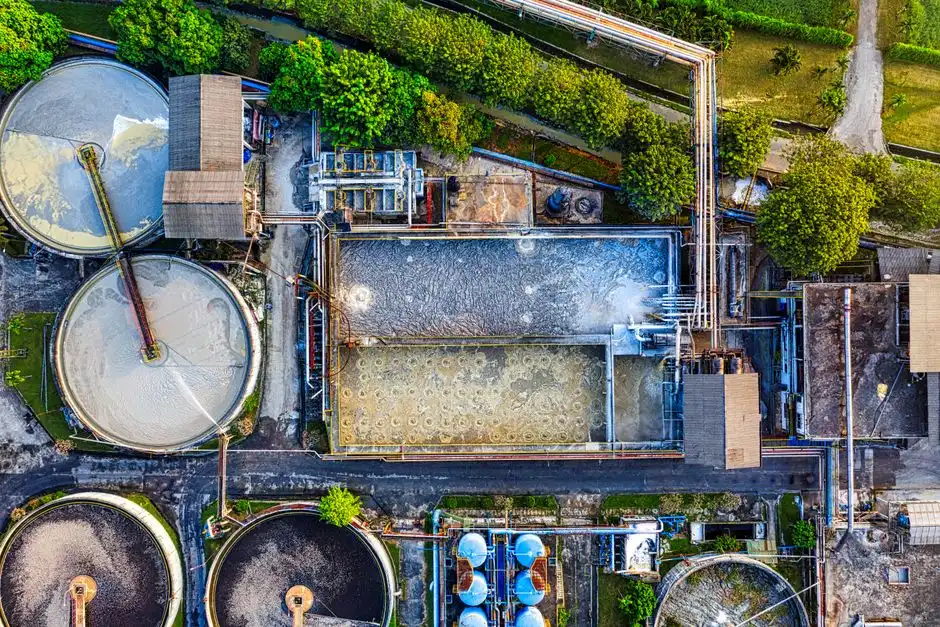
La chaîne de procédé qui tient les limites locales en régime permanent pour une installation de 50–500 m³/jour dans la région de Clay City est : homogénéisation → précipitation chimique/pH à pH 8,5–10 avec NaOH ou chaux → système de flottation à air dissous (DAF) série ZSQ ou clarificateur lamellaire haute efficacité → unité de filtration multimédia → polissage au charbon actif ou par échange d'ions → neutralisation finale du pH → comptage et échantillonnage de l'effluent. La chaîne est conçue selon les chiffres d'élimination documentés dans la littérature des eaux usées minières : 98,82 % de Pb, 97,11 % d'As, 97,02 % de Hg et 74,24 % de Cd au stade de la sédimentation, le polissage par adsorption ultérieur ramenant les résiduels de mercure et de plomb sous la plage de limites locales de 1–2 mg/L (source : PMC10839889).
Paramètres de conception qui maintiennent la chaîne dans son enveloppe de performance :
- Précipitation chimique : temps de rétention hydraulique de 30–60 minutes dans un réacteur agité ; pH régulé à 8,5–10 avec du NaOH pour un contrôle serré ou de la chaux pour un coût de réactif plus bas sur les flux à fort débit ; coagulant (chlorure ferrique ou sulfate d'aluminium) dosé à 50–150 mg/L en amont de la floculation.
- Clarification : les unités DAF (flottation à air dissous) dimensionnées à 4–300 m³/h couvrent la plupart des débits de Clay City avec des rapports air/solides de 0,005–0,015 ; les clarificateurs lamellaires fonctionnent à une charge superficielle de 20–40 m³/m²·h et récupèrent environ 70–85 % des MES sortant du réacteur de précipitation.
- Filtration : multimédia (sable + anthracite + grenat) à une vitesse de filtration de 10–15 m/h, polissant les MES résiduelles sous 5 mg/L avant l'étage charbon.
- Polissage par adsorption : le charbon actif en grains (CAG) à 20–30 minutes de temps de contact en lit vide ramène le mercure résiduel sous 0,01 mg/L, avec une élimination documentée supérieure à 90 % pour le Hg (source : PMC10839889) ; la résine échangeuse d'ions est préférée lorsque la cible est le Cd ou le Ni à des niveaux inférieurs au mg/L.
- Neutralisation finale du pH : plage de rejet 6,5–7,5 pour satisfaire à la fois les normes POTW et les normes de rejet en cours d'eau.
Lorsque l'espace est contraint et que la réutilisation de l'eau est un objectif, un étage MF 0,1 μm ou MBR (bioréacteur à membrane) peut se substituer à la combinaison multimédia plus charbon, assurant un polissage simultané des MES et des métaux avec une emprise plus réduite, au prix d'un OPEX plus élevé. L'enveloppe complète des paramètres est résumée ci-dessous.
| Étape | Paramètre de conception | Valeur typique | Effluent attendu |
|---|---|---|---|
| Homogénéisation | TRH | 8–24 h | variation de pH < 1,5 unité |
| Précipitation chimique | Consigne de pH | 8,5–10,0 | Métaux dissous < 5 mg/L |
| DAF / Lamellaire | Charge superficielle | 20–40 m³/m²·h (lamellaire) | MES 20–50 mg/L |
| Filtre multimédia | Vitesse de filtration | 10–15 m/h | MES < 5 mg/L |
| Polissage CAG | EBCT | 20–30 min | Hg < 0,01 mg/L, Pb < 0,1 mg/L |
| Ajustement final du pH | pH de rejet | 6,5–7,5 | Conforme POTW |
Comparaison des procédés unitaires pour l'élimination des métaux lourds
Aucun procédé unitaire ne porte à lui seul la chaîne. Une revue interne de conception défendable nécessite une comparaison côte à côte afin que les achats et l'exploitation voient pourquoi une séquence hybride est le choix par défaut plutôt qu'un pari sur une seule technologie. La comparaison ci-dessous s'appuie sur les chiffres d'élimination évalués par les pairs pour les eaux usées minières (source : PMC10839889) et sur les plages d'ingénierie standard de chaque opération unitaire.
| Procédé unitaire | Métaux cibles | Efficacité d'élimination | Emprise | Principal poste d'OPEX | Adéquation eaux argile/mine |
|---|---|---|---|---|---|
| Précipitation pH (sédimentation) | Pb, As, Hg, Cu, Zn, Ni | 74–99 % (Pb 98,82 %, As 97,11 %, Hg 97,02 %, Cd 74,24 %) | Moyenne | Soude (NaOH ou chaux) | Élevée — étage de base |
| DAF | Métaux en suspension, As, Pb | 80–95 % sur métaux liés aux MES | Petite | Polymère, air du saturateur | Élevée — gère des MES variables |
| Clarificateur lamellaire | Hydroxydes métalliques précipités | 70–85 % MES | Petite (forte charge) | Faible énergie | Élevée — préféré pour MES stables |
| Échange d'ions | Cd, Ni, Zn, Hg résiduel | 90–99 % pour les métaux cibles | Moyenne | Régénération des résines | Moyenne — sensible aux MES |
| Adsorption sur charbon actif | Hg, Pb résiduel, organiques | 81–90 % Hg (CA à 81 % ; optimisé >90 %) | Moyenne–grande | Remplacement du charbon | Élevée — service de polissage |
| Membrane (MF/UF/RO) | Métaux dissous + MES | 95–99 % sur métaux avec RO | Plus grande | Remplacement des membranes, énergie | Élevée lorsque la réutilisation est requise |
| ZLD (évaporation + cristallisation) | Tous les solides dissous | >99 % de récupération | Très grande | Énergie thermique | Uniquement lorsque le rejet à l'égout est refusé |
Pour la plupart des installations de la région de Clay City, l'hybride précipitation → clarification → multimédia → charbon délivre un effluent conforme à un OPEX que le ZLD ne peut égaler. Le ZLD ne devient économique que lorsque (a) la POTW refuse l'accès à l'égout, (b) le site dispose déjà d'une source d'énergie thermique au bilan, ou (c) le flux de rejet transporte des sels dissous à haute valeur dont la récupération est rentable.
Gestion des boues, surveillance et tenue des registres pour la conformité
Traiter le volet eau sans plan de gestion des boues crée un problème en aval. La précipitation chimique aux efficacités d'élimination des métaux citées génère 5–15 kg de matières sèches pour 1 000 L traités pour un influent minier de force modérée (plage dérivée de la stœchiométrie de la précipitation d'hydroxydes, cohérente avec les performances de précipitation documentées dans PMC10839889). Ces boues doivent être déshydratées avant élimination, et l'étape de déshydratation doit être dimensionnée pour que l'emprise de gestion des solides de l'usine reste réaliste. Un filtre-presse à plateaux déshydrate couramment les boues d'hydroxydes métalliques à 25–35 % de matières sèches, plage exigée par la plupart des centres d'enfouissement pour les boues industrielles non dangereuses et plage de départ de toute évaluation TCLP.
C'est la surveillance qui tient lors d'une inspection POTW. Le socle minimal :
- Quotidien : pH, débit, MES et métaux totaux de l'influent et de l'effluent (Pb, As, Hg au minimum).
- Hebdomadaire : panel métallique complet (Cu, Ni, Zn, Cd, Ba), plus huiles et graisses le cas échéant.
- Trimestriel : scan des polluants prioritaires selon la liste exigée par la POTW locale.
- Annuel : caractérisation TCLP des boues déshydratées pour confirmer la classification non dangereuse.
L'intention est d'aligner la filière de rejet et la filière boues afin qu'aucune ne crée de risque de conformité pour l'autre (cohérent avec le cadrage des objectifs de prétraitement dans S2, qui identifie la réduction des solides porteurs de substances toxiques comme un objectif premier du programme). Pour la tenue des registres, un seul modèle de formulaire couvre à la fois les journaux quotidiens et les passages d'inspecteurs : date, poste, paramètre, lecture, entrée du journal d'étalonnage et action corrective. Un système de dosage chimique commandé par API (PLC) alimente automatiquement le journal d'étalonnage, ce qui fait la différence entre un enregistrement défendable et un registre manuscrit qu'un régulateur peut contester.
Tranches de coûts 2026 et dimensionnement des équipements pour une usine de 50–500 m³/jour à Clay City
Traduire la chaîne de procédé en chiffres budgétaires, c'est adopter une vue système packagé 2026 qu'un responsable des achats ou un chef d'usine peut défendre en interne. Le CAPEX évolue à peu près linéairement avec le débit jusqu'au palier de 500 m³/jour, où les coûts de structure et d'automatisation ajoutent un saut. L'OPEX est dominé par la chimie et la gestion des boues, qui répondent autant à la discipline d'exploitation qu'au choix des équipements.
| Palier de débit | Plage de CAPEX (2026) | Tranche d'OPEX | Principaux postes de coût |
|---|---|---|---|
| 50 m³/jour | 120 000–220 000 $ | 0,45–0,80 $ par m³ | Soude, polymère, charbon |
| 200 m³/jour | 320 000–600 000 $ | 0,55–0,95 $ par m³ | Soude, floculant, évacuation des boues |
| 500 m³/jour | 700 000–1 400 000 $ | 0,70–1,10 $ par m³ | Choix chaux vs NaOH, efficacité de déshydratation |
Les deux plus grands leviers d'OPEX de cette chaîne sont le choix du réactif de régulation du pH et l'efficacité de déshydratation des boues. La chaux coûte environ un tiers du coût au kilogramme du NaOH mais produit 2–3× plus de masse de boues ; sur un influent minier de force modérée à 200 m³/jour, cette différence à elle seule fait varier l'OPEX annuel de 25 000–60 000 $. Passer de 20 % à 30 % de matières sèches réduit d'un tiers le volume à évacuer, ce qui, sur une usine productrice de boues, rentabilise souvent la modernisation du filtre-presse en 12–18 mois (données de terrain Zhongsheng, 2026). La chaîne packagée qui délivre ces économies — un système de flottation à air dissous (DAF) série ZSQ associé à un clarificateur lamellaire haute efficacité, un filtre-presse à plateaux pour les boues et un système de dosage chimique commandé par API (PLC) pour le contrôle des réactifs — maintient les effectifs réduits grâce à une supervision de niveau SCADA et permet à un seul opérateur de couvrir l'atelier de prétraitement en poste de jour, les alarmes gérant les nuits.
Questions fréquentes
Quelles limites de prétraitement s'appliquent aux rejets miniers et métallurgiques vers la POTW de Clay City ?
La station d'épuration de Clay City (Clay City Sewage Treatment Works) applique des limites locales dérivées de la 40 CFR Part 403 et de la délégation de l'Illinois EPA. Les plafonds typiques en moyenne mensuelle sont de 1–2 mg/L pour Pb, Cu, Ni, Zn et Cd, avec des limites plus strictes sur le Hg (souvent 0,005–0,01 mg/L) et l'As (0,1–0,2 mg/L). Les limites spécifiques au site figurent dans l'ordonnance de prétraitement de la POTW et dans votre permis de rejet.
Quelle efficacité d'élimination une chaîne précipitation plus adsorption peut-elle atteindre sur les métaux lourds ?
Les données évaluées par les pairs sur les eaux usées minières montrent que le seul stade de sédimentation élimine 98,82 % de Pb, 97,11 % d'As, 97,02 % de Hg et 74,24 % de Cd, le polissage par adsorption ultérieur portant l'élimination résiduelle du mercure au-dessus de 90 % (source : PMC10839889). Une chaîne bien exploitée délivre typiquement un effluent nettement sous 1 mg/L pour Pb, Cu, Ni, Zn et Cd.
Combien coûte une usine de prétraitement de 50–500 m³/jour en 2026 ?
Le CAPEX packagé va de 120 000–220 000 $ à 50 m³/jour à 700 000–1 400 000 $ à 500 m³/jour. L'OPEX se situe entre 0,45 et 1,10 $ par m³ traité, principalement tiré par la soude (chaux vs NaOH), le floculant et le remplacement du charbon, les plus grandes économies provenant du choix de la chimie de régulation du pH et de l'efficacité de déshydratation des boues.
Quand une usine de la région de Clay City doit-elle envisager le zéro rejet liquide plutôt que le prétraitement vers la POTW ?
Le ZLD devient la bonne réponse lorsque la POTW refuse l'accès à l'égout pour un flux spécifique, lorsque la charge en solides dissous est suffisamment élevée pour que, même après précipitation, la conductivité reste au-dessus de la limite locale, ou lorsqu'une source d'énergie thermique est déjà disponible sur site. Pour la plupart des opérations d'argile, de manutention du charbon et de métaux légers sous 500 m³/jour, une chaîne hybride précipitation–clarification–adsorption vers la POTW est plus économique que le ZLD.
Quelle plage de débit de flottation à air dissous convient à une usine minière ou métallurgique petite à moyenne de Clay City ?
Le système de flottation à air dissous série ZSQ couvre 4–300 m³/h, soit environ 100–7 200 m³/jour en fonctionnement 24 heures. Une usine de 200 m³/jour se situe typiquement dans le calibre DAF (flottation à air dissous) de 8–12 m³/h, associée à un système de flottation à air dissous (DAF) série ZSQ pour les débits courants des installations de taille moyenne de Clay City. Pour les programmes de prétraitement connexes des opérations de métaux façonnés et des usines chimiques, voir le guide de prétraitement 2026 des métaux façonnés et le guide de prétraitement 2026 des usines chimiques.