Pourquoi la conception du réacteur de struvite compte en 2026
Le phosphore figure sur la liste des matières premières critiques de l'UE et constitue une ressource limitée selon les synthèses de l'USGS sur les matières minérales, ce qui a inscrit la récupération depuis les flux d'eaux usées dans la conception courante des installations, et non plus comme une nouveauté de pilote. La conception de réacteur de récupération de struvite en 2026 s'articule autour de configurations à lit fluidisé, à cuve agitée ou électrochimiques, qui maintiennent les eaux usées à pH 8,5–9,5 avec un rapport molaire Mg:N:P proche de 1:1:1 afin de cristalliser le phosphate d'ammonium et de magnésium hexahydraté. Les études de terrain rapportent désormais une récupération du P de 95 % à 0,03 kWh/kg P — deux ordres de grandeur en dessous de la récupération chimique à l'échelle industrielle, qui se situe à 1,7–12,9 kWh/kg P (selon ACS ES T Eng, 2025-08). Cet écart constitue l'argument d'ingénierie pour construire un réacteur : les installations peuvent récupérer un nutriment critique pour une fraction de l'énergie nécessaire à la production d'engrais minéraux. La struvite non maîtrisée forme déjà un tartre dur dans les digesteurs, les centrifugeuses de déshydratation et les échangeurs de chaleur, ce qui coûte aux exploitants des millions en nettoyages non planifiés ; un réacteur de récupération conçu convertit cette même tendance à l'entartrage en un engrais commercialisable 5-28-0 plus ~10 % de Mg (selon Sci. Total Environ., 2021).
Chimie de la struvite et fenêtre de sursaturation
La struvite est le phosphate d'ammonium et de magnésium hexahydraté, de formule MgNH4PO4·6H2O, avec un grade d'engrais d'environ N-P2O5-K2O 5-28-0 et environ 10 % de Mg en masse (selon Sci. Total Environ., 2021). La stœchiométrie de la réaction exige des quantités équimolaires de Mg2+, NH4+ et PO4 3- en solution, mais la plupart des eaux usées sont limitées à la fois en P et en Mg par rapport à l'ammonium, si bien que les exploitants dosent du MgCl2 ou du MgO pour porter le rapport molaire à 1:1:1. La fenêtre d'exploitation utile se situe à pH 8,5–9,5 : la sursaturation est suffisante pour la nucléation et la croissance, mais la concentration en hydroxydes n'est pas encore assez élevée pour précipiter le Mg(OH)2 comme phase concurrente (selon Crit. Rev. Environ. Sci. Technol., 2008-09). En dessous de pH 8,0, la struvite reste soluble et la récupération s'effondre ; au-dessus de pH 9,5, le Mg(OH)2 encrasse les cristaux d'ensemencement et abaisse la pureté. L'énergie de mélange et la charge d'ensemencement contrôlent la taille finale des cristaux, les granulés de 1–3 mm constituant la fraction récupérable typique en lit fluidisé. Les ions concurrents comptent également : le Ca2+ au-dessus d'environ 50 mg/L se substitue dans le réseau cristallin et peut faire chuter la teneur en P2O5 de 10–15 %, tandis que le CO3 2- augmente la force ionique et décale l'indice de sursaturation. L'indice de sursaturation, défini comme log(IAP/Ksp), doit être maintenu entre 1,5 et 2,5 dans le corps du réacteur pour une croissance cristalline stable sans nucléation spontanée sur les parois.
Comparaison des types de réacteurs : lit fluidisé, cuve agitée, électrochimique et couplé DAF
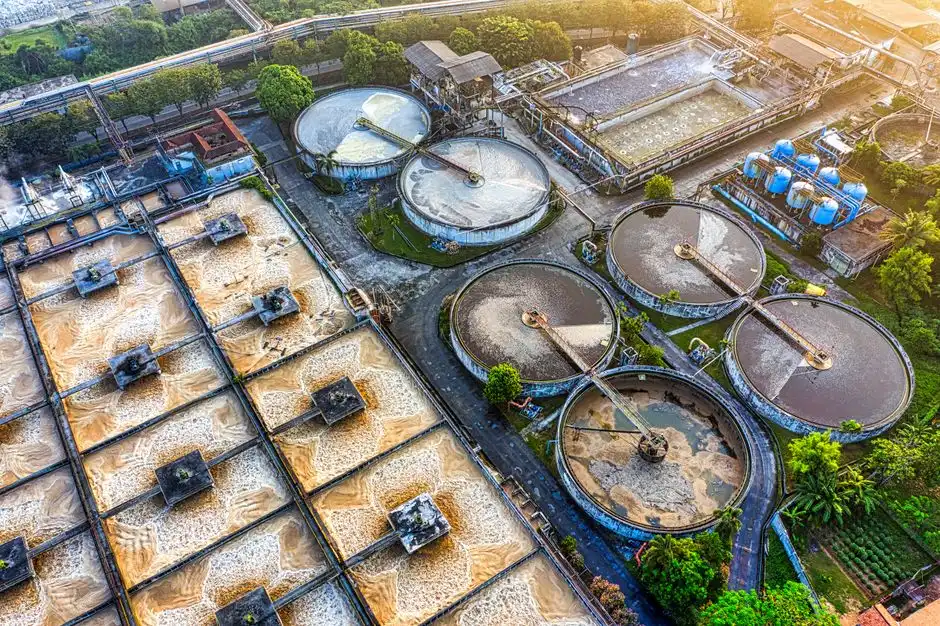
Le choix du réacteur conditionne tout l'aval, de la stratégie d'ensemencement à la sélection de la déshydratation. Les quatre configurations en usage commercial aujourd'hui sont résumées ci-dessous ; chacune arbitre entre consommation d'énergie, qualité des cristaux et flexibilité de la source de Mg.
| Critère | Réacteur à lit fluidisé (FBR) | Cristalliseur à cuve agitée (CSTR) | Cellule électrochimique | Réacteur couplé DAF |
|---|---|---|---|---|
| Influent optimal | Centrat de DA, NH4+PO4 élevé | Filière municipale principale après déphosphatation biologique | Flux secondaires à charge variable | Flux industriels avec graisses et huiles (FOG) |
| TRH | 1–3 h | 6–12 h | 30–120 min | 1–4 h |
| Paramètre hydraulique clé | Vitesse ascensionnelle 50–100 m/h | Valeur G 300–800 s⁻¹ | Densité de courant 5–20 mA/cm² | Taux de recirculation 20–50 % |
| Taille des cristaux | Granulés 1–3 mm | Fines 0,1–0,5 mm | 0,2–1,0 mm | Flottables 0,05–0,3 mm |
| Source de Mg | MgCl2 ou MgO externe | MgCl2 ou MgO externe | Anode sacrificielle de Mg | MgCl2 externe |
| Consommation d'énergie | 0,1–0,5 kWh/kg P | 0,2–0,8 kWh/kg P | 0,03 kWh/kg P (selon ACS ES T Eng, 2025-08) | 0,3–1,0 kWh/kg P |
| Échelle typique | 5–500 m³/j du pilote à l'échelle réelle | 50–2000 m³/j | Modules 1–100 m³/j | 20–500 m³/j |
Un FBR livre le produit le plus propre, car les granulés grossiers s'égouttent et sèchent à >90 % de siccité sans étage de déshydratation séparé, mais il exige un profil de réacteur élevé (typiquement 4–6 m) et un contrôle fiable de l'écoulement ascendant. Une cuve agitée est le rétrofit le plus simple dans un bassin existant et tolère la variabilité de l'influent, mais les cristaux fins nécessitent un système DAF série ZSQ ou un clarificateur lamellaire pour la récolte. Les cellules électrochimiques éliminent le dosage chimique massif de Mg, car l'anode sacrificielle de Mg libère du Mg2+ in situ ; les variables de conception clés sont la densité de courant, l'écartement des électrodes (typiquement 10–30 mm) et la fréquence d'impulsion (selon RSC Adv., 2025). Les réacteurs couplés DAF (flottation à air dissous) conviennent aux flux industriels à forte teneur en graisses et huiles lorsque l'infrastructure de flottation est déjà en place.
Paramètres de conception clés que tout ingénieur doit figer
Avant de dimensionner un réacteur, figez ces paramètres dans le P&ID. Ils déterminent si le système cristallise réellement la struvite au débit de conception ou sous-performe silencieusement.
| Paramètre | Cible / plage | Note d'ingénierie |
|---|---|---|
| Consigne de pH | 8,8–9,2 | La précision du dosage importe plus que le débit de dose ; utilisez un système de dosage chimique piloté par automate avec retour pH en ligne |
| Rapport molaire Mg:N:P | 1:1:1 ± 10 % | Le centrat municipal nécessite typiquement 0,5–1,5 mol de Mg par mol de P ajouté |
| TRH (FBR) | 1–3 h | Détermine le volume du réacteur ; à vérifier par rapport au débit de pointe journalier |
| TRH (CSTR) | 6–12 h | Bassin plus grand ; prévoir le stockage des boues en pied |
| TRH (électrochimique) | 30–120 min | Modulaire ; mise à l'échelle par ajout de cellules en parallèle |
| Vitesse ascensionnelle FBR | 50–100 m/h | En dessous de 50 m/h, le lit se tasse ; au-dessus de 100 m/h, les germes sont entraînés |
| Charge d'ensemencement | 5–20 g/L | Sable siliceux 0,2–0,6 mm ou fines de struvite recyclées |
| Température | 20–35 °C | En dessous de 15 °C, la cinétique de nucléation ralentit d'environ 3 fois par 10 °C |
| Indice de sursaturation | log(IAP/Ksp) 1,5–2,5 | Calculé à partir des analyses pH, Mg, NH4, PO4 |
La consigne de pH est la boucle de régulation la plus déterminante. Une variation de 0,3 unité de pH autour de 9,0 modifie l'indice de saturation de la struvite d'environ un ordre de grandeur, c'est pourquoi les sondes pH en ligne alimentant des boucles PID surpassent les systèmes à dosage temporisé en exploitation.
Prétraitement et post-traitement autour du réacteur de struvite
Un réacteur de struvite ne fonctionne pas seul ; c'est une unité d'une filière secondaire qui comprend le dégrillage, l'ajustement du pH, la récolte des cristaux et la déshydratation. En amont du réacteur, un dégrilleur rotatif série GX retire chiffons et plastiques qui ensemenceraient sinon l'encrassement des parois, et un bassin d'égalisation amortit les variations journalières de concentration en P et NH4. Le traitement biologique aval doit déjà éliminer la DBO afin que le flux de centrat transporte du NH4 et du PO4 concentrés — typiquement 50–200 mg/L de P et 500–1500 mg/L de NH4-N issus d'un digesteur anaérobie. L'erreur de conception la plus fréquente est d'omettre l'étape d'ajustement du pH : même avec du NaOH disponible, un centrat non conditionné se situera à pH 7,0–7,5 et la struvite ne se formera tout simplement pas. En aval du réacteur, un clarificateur lamellaire Zhongsheng ou une unité DAF fait flotter ou décanter les cristaux, et un filtre-presse à plateaux déshydrate la bouillie à >90 % de siccité pour ensachage ou manutention en vrac. L'eau de rejet de la presse doit être recyclée vers l'entrée du réacteur, ce qui porte généralement la récupération globale du P au-dessus de 90 % en captant le PO4 dissous qui n'a pas cristallisé au premier passage. Pour une analyse plus approfondie de l'intégration du DAF à la récolte de struvite par rapport aux flux huileux, consultez la comparaison DAF vs séparateur eau-huile.
Risques de mise à l'échelle et comment les éviter
La plupart des échecs du passage du pilote à l'échelle réelle en récupération de struvite viennent de la chimie de l'eau, pas de l'hydraulique. Le Ca2+ à l'état de traces dans le centrat réel (souvent 40–200 mg/L) peut se substituer dans le réseau cristallin et faire chuter la pureté en P2O5 de 95 % à 60 % par rapport à une alimentation synthétique, si bien que chaque pilote doit fonctionner sur l'eau du site pendant au moins quatre semaines avant de signer les engagements fournisseurs. L'entartrage des parois du réacteur, des tuyauteries et des centrifugeuses aval est le risque d'exploitation le plus courant ; concevez le réacteur pour un lavage acide CIP toutes les 4–8 semaines avec une solution d'acide citrique ou sulfamique à 2–5 %, et évitez les bras morts dans la tuyauterie. L'OPEX chimique du Mg domine généralement le budget d'exploitation au dosage 1:1 et à des prix de MgCl2 d'environ 400 $/t, c'est pourquoi les cellules électrochimiques ou les sources de Mg d'eau de mer deviennent attractives à plus grande échelle. Enfin, le P du centrat de digesteur varie de 50–200 mg/L d'un jour à l'autre ; prévoyez un bassin d'égalisation ou un analyseur PO4 en ligne qui ajuste en temps réel les consignes de pH et de dose de Mg. Pour les ingénieurs procédés qui modélisent la mise à l'échelle, le flux de travail du jumeau numérique pour station d'épuration en 2026 est le moyen le plus fiable de tester les boucles de régulation avant le terrain.
Énergie et économie : ce que coûte réellement l'exploitation du réacteur
L'argument énergétique de la récupération de struvite est désormais assez solide pour se suffire à lui-même. Les cellules électrochimiques délivrent 0,03 kWh/kg P (selon ACS ES T Eng, 2025-08), les FBR se situent à 0,1–0,5 kWh/kg P, et la précipitation chimique classique du P consomme 1,7–12,9 kWh/kg P. Pour une station municipale de 100 000 m³/j avec 8 mg/L de P dans le centrat, cela représente environ 24 kg de P récupérés par heure, soit environ 17 kWh/h au meilleur cas électrochimique — moins de 1 % de l'énergie que la même station consacre à l'aération. La valeur de marché de la struvite se situe à 150–400 $/t comme engrais à libération lente, ce qui compense généralement l'OPEX chimique et énergétique en 3–7 ans selon le type de réacteur et la source de Mg.
| Type de réacteur | Fourchette CAPEX (USD par kg P/j) | Poste d'OPEX | Retour sur investissement (années) |
|---|---|---|---|
| Lit fluidisé (FBR) | 8 000–15 000 $ | Chimie MgCl2 + pompage | 4–7 |
| Cuve agitée (CSTR) | 5 000–10 000 $ | Chimie MgCl2 + puissance de mélange | 5–8 |
| Électrochimique | 12 000–25 000 $ | Électricité + remplacement des électrodes | 3–5 |
| Couplé DAF | 6 000–12 000 $ | MgCl2 + alimentation en air | 5–7 |
Pour le chiffrage côté DAF, le guide de tarification des systèmes DAF 2026 donne les fourchettes d'investissement actuelles à associer au CAPEX du réacteur ci-dessus.
Questions fréquentes
Quel pH est requis pour la formation de struvite ?
La struvite cristallise efficacement entre pH 8,5 et 9,5, avec la plage optimale d'ingénierie à 8,8–9,2. En dessous de 8,0, l'indice de saturation s'effondre et le PO4 reste dissous ; au-dessus de 9,5, le Mg(OH)2 devient le précipité dominant et concurrence les germes de struvite.
Quel rapport molaire Mg:N:P est nécessaire ?
La cible stœchiométrique est 1:1:1 molaire, mais la plupart des eaux usées sont riches en NH4 et limitées à la fois en P et en Mg, si bien que les exploitants dosent 0,5–1,5 mol de Mg par mol de P pour atterrir à ±10 % du rapport 1:1:1 après réaction.
Les réacteurs de struvite fonctionnent-ils sur les eaux usées de filière principale ou uniquement sur les flux secondaires ?
Les réacteurs commerciaux fonctionnent presque exclusivement sur des flux secondaires — centrat de digesteur anaérobie, eau de rejet de déshydratation ou condensats industriels — où le P se situe à 50–200 mg/L. Les eaux usées municipales de filière principale à 5–10 mg/L de P sont trop diluées pour une cristallisation rentable sans concentration en amont.
Quelle énergie consomme une cellule électrochimique de struvite ?
La consommation d'énergie rapportée sur le terrain est de 0,03 kWh/kg P au meilleur point d'exploitation (selon ACS ES T Eng, 2025-08), soit environ 50 fois inférieure à la précipitation chimique à l'échelle (1,7–12,9 kWh/kg P) et compétitive vis-à-vis de la production d'engrais phosphaté minéral (1,1 kWh/kg P).
La struvite récupérée peut-elle être vendue comme engrais en toute sécurité ?
Oui, lorsqu'elle est produite à partir de flux secondaires municipaux ou agroalimentaires, la struvite satisfait généralement les spécifications nationales d'engrais à libération lente (N-P2O5-K2O ≈ 5-28-0 plus ~10 % de Mg), avec des teneurs en métaux lourds bien inférieures aux limites d'engrais de l'UE et des États-Unis dans la plupart des applications municipales.