Qu'est-ce qu'un réacteur UASB et pourquoi les paramètres de conception comptent
On dimensionne un réacteur UASB, lit de boues anaérobies à flux ascendant, par la vitesse ascensionnelle (Vup), le temps de séjour hydraulique (TSH) et la charge organique volumique (COV). S'y ajoutent le rapport hauteur/diamètre (H/D), la hauteur du lit de boues et la géométrie du séparateur gaz-solide-liquide (GSS). En régime industriel intensif, la Vup est de 0,5–1,0 m/h et le TSH de 4–12 h. La COV est de 10–20 kg DCO/m³·j, à pH 6,0–8,0 et à 20–38 °C. Dans un essai cité, l'abattement de la DCO tombe de 82 % à 28 °C à 48 % à 10 °C.
Un UASB est un réacteur à lit de boues anaérobies à flux ascendant : l'eau usée monte à travers la biomasse granulaire, pendant qu'un séparateur gaz-solide-liquide (GSS) sépare le biogaz, les boues et l'eau clarifiée. Il traite un effluent industriel de DCO moyenne à élevée, avec un TSH plus court que celui des digesteurs classiques (S4, revue MDPI Water, 2025-02). Six valeurs commandent les plans : vitesse ascensionnelle (Vup), temps de séjour hydraulique (TSH), charge organique volumique (COV), rapport hauteur/diamètre (H/D), hauteur du lit de boues et géométrie du GSS.
Le domaine de fonctionnement est plus étroit que pour la plupart des filières aérobies. Les méthanogènes exigent un pH de 6,0–8,0 (S4) et une température mésophile de 20–38 °C. Des données revues par les pairs indiquent un abattement de DCO de 82 % à 28 °C, de 72 % à 20 °C, de 70 % à 14 °C et de 48 % à 10 °C (S1, IWA Publishing, éditeur de l'Association internationale de l'eau, 2004). La plupart des installations que nous dimensionnons pour les effluents agroalimentaires et d'amidon travaillent dans le bas de la plage de Vup du régime intensif, afin de protéger les granules. Prenez cette page comme fiche de contrôle quand vous comparez les offres des fournisseurs à vos repères internes.
Paramètres de conception d'un réacteur UASB, vue d'ensemble
Avant toute revue de plans, le service industriel se juge sur huit plages. Les valeurs ci-dessous reprennent les fourchettes industrielles usuelles des sources citées. Là où la source ne fixe pas le chiffre, la plage suit la pratique des lits granulaires à forte charge.
| Paramètre | Plage usuelle | Critère de dimensionnement | Effet sur le fonctionnement |
|---|---|---|---|
| Vitesse ascensionnelle (Vup) | 0,5–1,0 m/h pour une eau usée industrielle soluble ; jusqu'à ~1,5 m/h avec recirculation | Vitesse de décantation des granules, charge hydraulique | Dépasser ~1,0 m/h expose au lessivage des granules de 1–2 mm |
| Temps de séjour hydraulique (TSH) | 4–12 h (industrie, régime intensif) ; 8–24 h (faible charge ou eaux domestiques) | DCO d'entrée, température, activité des granules | Le TSH est le principal réglage d'exploitation de la dégradation microbienne (S4) |
| Charge organique volumique (COV) | 10–20 kg DCO/m³·j (régime intensif) ; 2–6 kg DCO/m³·j (charge faible ou moyenne) | DCO d'entrée × débit / volume du réacteur | Dépasser la COV de conception entraîne l'accumulation d'acides gras volatils (AGV) et une chute du pH |
| Rapport H/D du réacteur | 2:1 à 6:1 | Temps de contact ascendant, volume de dégazage | Un réacteur plus haut améliore la séparation du biogaz, mais augmente le coût de génie civil |
| Hauteur du lit de boues | 1–4 m | Stock de granules, production de biomasse attendue | Fixe le volume biologique actif à la base du réacteur |
| Ouverture du séparateur GSS | Angle d'ouverture 45–60 ° ; rétention des granules de 1–2 mm | Flux maximal de biogaz, charge au déversoir | Un GSS mal dimensionné est la principale cause de perte de granules et de MES dans l'effluent |
| pH | 6,0–8,0 (S4) | Activité des méthanogènes, équilibre AGV/alcalinité | Sous 6,0 : inhibition des méthanogènes ; au-dessus de 8,0 : toxicité de l'ammoniac libre dans les effluents riches en protéines |
| Température | 20–38 °C, domaine mésophile ; abattement de DCO de 82 % à 28 °C, de 48 % à 10 °C (S1) | Besoin de chauffage du réacteur, climat | L'abattement de la DCO est à peu près linéaire avec la température entre 10 et 28 °C |
Note : toutes les plages varient selon la concentration de l'eau usée, la maturité de la granulation et le degré d'élimination des matières en suspension en amont.
Quelles sont les valeurs usuelles de conception d'un UASB ?
Pour une eau usée industrielle soluble, les valeurs usuelles sont une Vup de 0,5–1,0 m/h, un TSH de 4–12 h et une COV de 10–20 kg DCO/m³·j, à 20–38 °C et à pH 6,0–8,0. Les effluents peu chargés ou plus froids prennent plus souvent un TSH de 8–24 h et une COV de 2–6 kg DCO/m³·j. La recirculation peut amener la vitesse superficielle vers ~1,5 m/h, tout en maintenant la charge organique. Associez toujours la Vup et le TSH sur la même fiche technique : à volume fixe, réduire le TSH de moitié double la Vup.
Les équipes d'achat doivent exiger des stations de référence analogues, et non des courbes municipales extrapolées. Lorsque l'alimentation est une eau usée de procédé d'estérification, comparez l'enveloppe du fournisseur aux paramètres d'un réacteur à lit de boues anaérobies à flux ascendant (UASB) pour le traitement des eaux usées de procédé d'estérification publiés, avant de figer la hauteur de génie civil.
Vitesse ascensionnelle et temps de séjour hydraulique
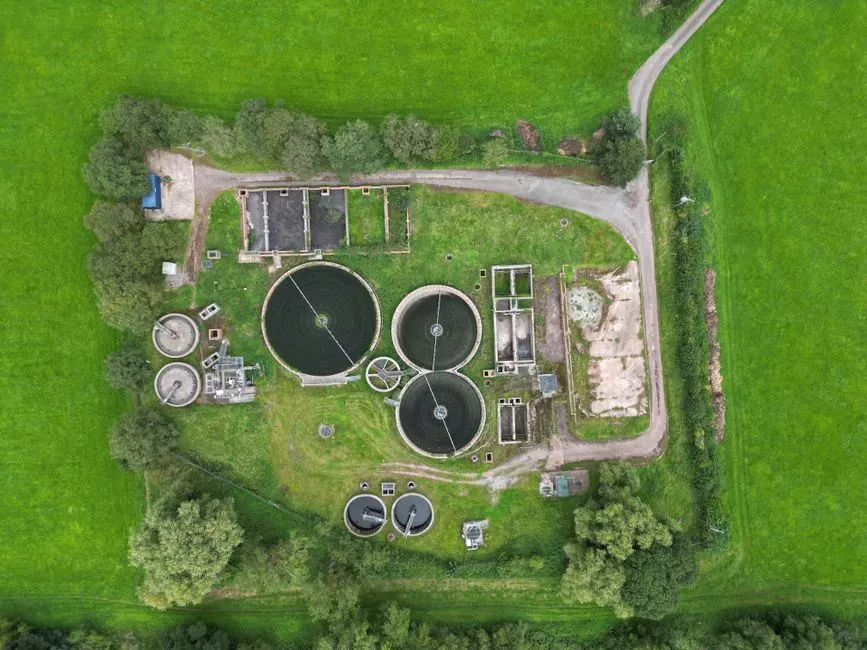
La Vup est la vitesse ascensionnelle superficielle, en m/h : débit d'entrée divisé par la section du réacteur. Le TSH est le volume de liquide divisé par le débit d'entrée, exprimé en heures. Il reste le réglage dominant de la dégradation microbienne dans un UASB unique (S4, MDPI Water, 2025-02). Les deux grandeurs sont liées. Indiquez-les ensemble lorsque vous évaluez les offres.
Une Vup plus élevée améliore le contact et réduit l'emprise au sol, mais augmente la traînée sur les granules. Près de la vitesse terminale de décantation des granules de 1–2 mm (en général ~1,0 m/h dans l'eau claire), le lessivage s'accélère et les MES de l'effluent augmentent. Baisser la Vup protège la couverture de boues, mais réduit la capacité par mètre cube. Le régime soluble industriel intensif se situe d'ordinaire à 0,5–1,0 m/h, avec un TSH de 4–12 h. Les effluents peu chargés ou plus froids demandent plutôt un TSH de 8–24 h.
La recirculation de l'effluent rend la Vup indépendante de la charge organique. Mélanger l'effluent clarifié à l'alimentation brute peut tenir la Vup près de 0,6 m/h à la COV visée, pratique courante dans les brasseries et les amidonneries, où la DCO est élevée et la rétention des granules déterminante. Les mises en service sur site qui omettent la recirculation, sur des effluents visqueux à forte DCO, perdent souvent le sommet du lit en quelques semaines.
Charge organique volumique et plages de concentration
On définit la COV comme la masse de DCO appliquée par mètre cube de réacteur et par jour. C'est le chiffre que les fournisseurs citent le plus souvent. L'équation COV = (DCO d'entrée × Q) / V_réacteur montre pourquoi la concentration compte : à débit et à volume fixes, doubler la DCO double la COV.
Les effluents industriels se répartissent en trois plages. Ceux de faible charge utilisent la COV basse et admettent un TSH plus long. Ceux de charge moyenne occupent le milieu de plage et constituent le cas d'emploi type de l'UASB. Ceux de forte charge exigent la COV du régime intensif, avec recirculation, ou un schéma anaérobie à deux étages. Les réacteurs industriels de vinasse de canne à sucre montrent des déplacements nets de la communauté microbienne dans le temps, à mesure que le substrat s'adapte (S4).
Dépasser la COV de conception est le mode de défaillance habituel. Les acides gras volatils vont plus vite que la méthanogenèse, l'alcalinité baisse, le pH descend sous 6,0 et les méthanogènes s'arrêtent. Demandez aux fournisseurs des références sur des eaux usées analogues, plutôt que des extrapolations municipales. Pour la description du procédé, au-delà des chiffres de dimensionnement, voir le fonctionnement d'un réacteur UASB.
Géométrie du réacteur : rapport H/D, hauteur du lit de boues et hauteur de liquide
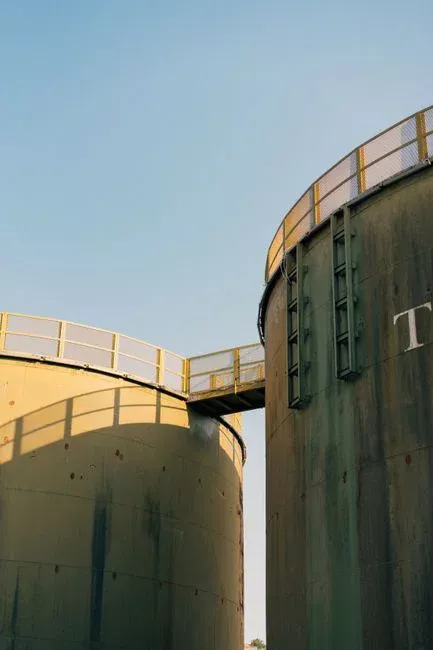
Les réacteurs UASB sont hauts par conception. Le rapport hauteur/diamètre usuel va de 2:1 à 6:1. Les profils les plus hauts sont retenus pour les effluents solubles en régime intensif, qui exigent un contact ascendant plus long et un plus grand volume de dégazage. Au-delà d'environ 1 000 m³ de volume utile, des réacteurs en parallèle sont la règle, afin que le soutirage des boues et la maintenance restent redondants.
Trois zones verticales se dimensionnent séparément. Le lit de boues rassemble, sur 1–4 m, les granules les plus denses, là où se fait l'essentiel de la conversion de DCO. La couverture, au-dessus, porte des boues moins denses, floculentes et partiellement granulées. La zone claire supérieure loge le GSS et sert de tampon à la séparation gaz-liquide. Le coût de génie civil augmente avec la hauteur libre, si bien que la géométrie suit en général les contraintes de la parcelle plutôt que le rapport H/D maximal.
La hauteur de liquide au-dessus du lit doit laisser la place à la jupe du GSS et à une couche de décantation calme. Tasser cette zone est une erreur de plan fréquente sur les parcelles compactes. Quand la hauteur libre est limitée, les concepteurs augmentent le diamètre, acceptent un H/D plus bas et vérifient que la Vup reste dans la plage de 0,5–1,0 m/h des effluents industriels solubles.
Inscrivez le stock de granules au journal d'exploitation : la hauteur de lit, la Vup et les MES de l'effluent évoluent ensemble lorsque le GSS approche de sa limite. Les exploitants qui ne suivent que la DCO voient souvent le lessivage trop tard, quand le lit est déjà aminci.
Conception du séparateur triphasique (GSS)
Le séparateur gaz-solide-liquide (GSS) permet le régime intensif de l'UASB. Il dévie le biogaz vers un dôme de collecte, renvoie les boues entraînées le long de la jupe et évacue l'effluent clarifié par un déversoir. La pratique usuelle retient une hotte de déviation à 45–60 °, un dôme dimensionné pour le flux maximal de biogaz, des jupes de retour et un déversoir chargé sous environ 1,5 m³/m·h, afin de retenir les granules de 1–2 mm.
La géométrie du GSS distingue un UASB intensif des anciens bassins de contact anaérobie. Un angle d'ouverture trop raide, ou un déversoir surchargé, arrache les granules vers l'effluent. Un dôme de gaz trop petit réentraîne les boues et fluidise le lit. Vérifiez les cotes sur la production de biogaz de conception, en général 0,3–0,4 m³ de biogaz par kg de DCO éliminée à conversion complète. La plupart des installations que nous mettons en service connaissent leur première défaillance au déversoir, et non à la hauteur du lit de boues.
Température, pH et régulation des nutriments
La température est le facteur de performance de l'UASB le plus mesurable. Le jeu de données IWA, classique contre hybride, à quatre températures, donne un abattement de DCO de 82 % à 28 °C, de 72 % à 20 °C, de 70 % à 14 °C et de 48 % à 10 °C (S1, IWA Publishing, 2004). Environ 30 points de pourcentage disparaissent sur une baisse de 18 °C, l'essentiel de la perte se situant sous 14 °C. Sous 20 °C, l'exploitation exige un chauffage, un tampon par recirculation ou un polissage en aval.
Pour les méthanogènes, la fenêtre de pH efficace est de 6,0–8,0 (S4). Sous 6,0, les acidogènes dominent et les AGV s'accumulent. Au-dessus de 8,0, la toxicité de l'ammoniac libre augmente dans les effluents d'abattoirs ou de laiteries riches en protéines. L'équilibre des nutriments compte encore : un rapport DCO:N:P voisin de 300:5:1 reste une règle empirique courante en anaérobie.
Prétraitement, gestion des boues et filière aval
Un réacteur UASB tolère mal les matières en suspension. Une exploitation industrielle documentée, sans prétraitement suffisant, a rapporté une production de boues atteignant 70 % de la DCO d'entrée sous forme de matières en suspension, avec un soutirage environ tous les 100 jours et un déséquilibre méthanogène mesurable après chaque extraction (S5, revue IJESD, 2010). Les unités industrielles bien dégrillées soutirent en général tous les 3 à 6 mois, selon la hauteur du lit. Tout dégrillage plus grossier qu'un dégrillage fin raccourcit l'intervalle de soutirage et dégrade la stabilité.
La filière amont habituelle commence par un dégrilleur mécanique rotatif pour les solides grossiers, puis le dessablage et un bassin tampon. L'effluent anaérobie respecte rarement, à lui seul, les limites résiduelles de DCO, de couleur et de nutriments. Un système de bioréacteur à membranes (BRM/MBR) constitue une paire de polissage courante, tandis qu'un système de flottation à air dissous (FAD/DAF) se place souvent en amont pour retirer les graisses émulsionnées et les solides. Les boues extraites de l'UASB exigent un épaississement et une déshydratation. Un filtre-presse à plateaux est l'étape classique de traitement de ces boues. Traitez l'UASB comme le cœur anaérobie d'une filière anaérobie-aérobie, et non comme une unité autonome de respect des limites de rejet.
Comment les ingénieurs doivent-ils adapter la conception d'un UASB au type d'eau usée ?
Les ingénieurs ajustent d'abord la conception de l'UASB à la plage de concentration, puis à la température et à la charge en solides. Servez-vous du cadre ci-dessous pour évaluer les offres des fournisseurs. Les plages de TSH et de COV sont relatives. Établissez les chiffres réels à partir d'essais pilotes ou de stations de référence analogues, pour l'eau usée concernée.
| Type d'eau usée | Plage de TSH recommandée | Plage de COV recommandée | Post-traitement recommandé |
|---|---|---|---|
| Eaux domestiques peu chargées ou industrie diluée | TSH long | COV basse | Filtre de polissage ou zone humide construite ; BRM/MBR rarement nécessaire |
| Agroalimentaire et boissons à charge moyenne, amidon, effluent primaire de pâte et papier | TSH moyen | COV moyenne | Polissage aérobie (BRM/MBR ou réacteur biologique séquentiel, SBR) pour la DCO résiduelle et l'ammoniac |
| Vinasse à forte charge, concentrés chimiques | TSH court avec un fort taux de recirculation | COV élevée | Anaérobie à deux étages en amont, ou polissage aérobie dimensionné pour une DCO résiduelle élevée |
Ce cadre de décision s'appuie sur la courbe de température et la fenêtre de pH déjà citées (S1, S4). Les effluents d'amidon et de l'industrie alimentaire se placent en général dans la plage moyenne, avec une FAD/DAF en amont du réacteur lorsque des huiles et graisses (FOG) sont présentes. Les purges concentrées de cuisson peuvent exiger une COV de régime intensif, avec recirculation. Pour une comparaison plus large entre technologies, la comparaison des technologies d'abattement de la DCO apporte un complément utile. Les ingénieurs qui dimensionnent les décanteurs en aval consulteront aussi le guide technique du décanteur secondaire.
Les facteurs de coût qui font varier le lot de génie civil et de mécanique sont la hauteur du réacteur, le choix entre internes en inox et internes en acier carbone revêtu, le chauffage sous 20 °C, le pompage de recirculation pour régler la Vup, et le polissage dimensionné pour la DCO résiduelle. Un plan de fournisseur qui n'indique que la COV, sans Vup, sans TSH et sans charge au déversoir du GSS, est incomplet pour la revue d'achat. Sur la plupart des installations de brasserie et d'amidonnerie que nous dimensionnons, nous figeons d'abord la Vup, nous recalculons le volume à partir du TSH visé, puis nous vérifions que la COV reste dans la plage de concentration.
Liste de contrôle du choix et étape suivante
Public visé : les ingénieurs d'usine et les équipes d'ingénierie, d'approvisionnement et de construction (EPC) qui dimensionnent ou vérifient des UASB à lit granulaire sur des effluents industriels de DCO. Public à orienter ailleurs : les sites qui n'ont besoin que d'un polissage aérobie, ou les alimentations dominées par des MES inertes, sans intérêt énergétique pour la voie anaérobie. Avant d'acheter, confirmez ces sept points sur des données de pilote ou de référence.
- DCO, température et pH d'entrée aux 10e et 90e centiles
- Vup cible et TSH cible, indiqués ensemble sur une seule fiche technique
- Plage de COV adaptée à la concentration de l'eau usée, avec le taux de recirculation si la DCO est élevée
- Hauteur du lit de boues de 1–4 m et rapport H/D compris entre 2:1 et 6:1
- Ouverture du GSS de 45–60 ° et charge au déversoir sous ~1,5 m³/m·h
- Dégrillage, dessablage et élimination des huiles et graisses (FOG) en amont, dimensionnés pour un fonctionnement continu
- Polissage aval à assurer pour la DCO résiduelle, les nutriments et la couleur
Si votre bulletin d'analyses et votre charge hydraulique sont prêts, passez par notre demande de revue de conception UASB afin de vérifier l'enveloppe sur les plages ci-dessus.
Questions fréquentes
Quel est le rendement épuratoire usuel en DCO d'un réacteur UASB ?
Dans l'essai comparatif cité, l'abattement de DCO d'un UASB mésophile atteint 82 % à 28 °C, puis tombe à 72 % à 20 °C, à 70 % à 14 °C et à 48 % à 10 °C (S1, IWA Publishing, 2004). Entre 10 et 28 °C, l'abattement suit de près la température. Sous 20 °C, l'installation a en général besoin d'un chauffage, d'un TSH plus long ou d'un polissage aérobie pour tenir la même DCO de sortie. Citez l'abattement avec la température et la classe d'eau usée, et non comme un argument de marque isolé.
Quelles sont les valeurs usuelles de vitesse ascensionnelle et de TSH d'un réacteur UASB ?
Pour une eau usée industrielle soluble, la vitesse ascensionnelle superficielle vaut en général 0,5–1,0 m/h. Elle peut approcher ~1,5 m/h avec recirculation de l'effluent. Le TSH est souvent de 4–12 h en régime industriel intensif, et de 8–24 h sur des alimentations peu chargées ou domestiques. Tenir la Vup près de la vitesse de décantation des granules protège le lit de 1–2 mm. Indiquez toujours la Vup et le TSH ensemble : à volume fixe, les deux valeurs sont couplées.
Comment la température agit-elle sur l'abattement de la DCO dans un réacteur UASB ?
La température commande la cinétique méthanogène. Le même jeu de données comparatif perd environ 30 points de pourcentage d'abattement de DCO entre 28 °C et 10 °C, la chute la plus forte se situant sous 14 °C (S1). La plage mésophile de 20–38 °C est la fenêtre pratique de conception. Sous 20 °C, les concepteurs ajoutent de la chaleur, allongent le TSH ou dimensionnent un polissage aval. Le régime psychrophile est possible, mais il demande plus de volume et plus de stock de boues pour la même charge.
À quoi sert le séparateur triphasique (GSS) dans un UASB ?
Le séparateur GSS capte le biogaz, renvoie les granules entraînés et libère l'effluent clarifié sur un déversoir, de sorte qu'un âge des boues élevé coexiste avec un TSH court. Des hottes de déviation à 45–60 ° et une charge de déversoir inférieure à environ 1,5 m³/m·h aident à retenir les granules de 1–2 mm. Un dôme trop petit réentraîne les boues. Un déversoir surchargé fait monter les MES de l'effluent. Un GSS mal dimensionné reste la première cause mécanique de perte du lit.
Quel prétraitement faut-il avant un réacteur UASB ?
Un dégrillage fin, un dessablage et une maîtrise des huiles et graisses (FOG) sont nécessaires avant un UASB, car les solides inertes déplacent les granules actifs et imposent des soutirages fréquents. Une installation documentée, sans prétraitement suffisant, a produit des boues égales à 70 % de la DCO d'entrée sous forme de matières en suspension, et a soutiré environ tous les 100 jours (S5, IJESD, 2010). Associez le dégrillage à un bassin tampon et, lorsque les graisses dominent, à une FAD/DAF en amont. Un pH maintenu entre 6,0 et 8,0 protège les méthanogènes pendant les à-coups de charge.