Pourquoi les eaux usées midstream constituent un défi de traitement distinct
Shell traite les eaux usées de ses installations midstream selon une filière à étapes : les dégrilleurs rotatifs et le bassin d'égalisation éliminent les solides grossiers ; la flottation à air dissous (DAF) élimine 90 à 95 % des huiles, graisses et matières en suspension ; le traitement biologique (MBR ou boues activées) réduit la DCO en dessous de 50 mg/L ; l'osmose inverse et le dessalement sélectif affinent le flux ; et les cristallisoirs à rejet liquide zéro (ZLD) traitent le concentrat de saumure. Le système vise une intensité de prélèvement d'eau douce inférieure à 50 m³/tonne d'hydrocarbure produit dans les régions en stress hydrique.
Les actifs midstream — réseaux de collecte, usines de traitement, terminaux et parcs de stockage — génèrent un profil d'eaux usées qui ne correspond ni à celui des raffineries ni à celui des flux upstream. Les principales sources sont l'eau de reflux (les 2 à 4 premières semaines de fluide remontant après une opération de fracturation hydraulique), l'eau de production en régime permanent (0,1 à 10 fois le volume d'hydrocarbure selon le bassin et l'âge du puits), l'eau d'essai hydrostatique, le lavage des équipements et les eaux de ruissellement pluviales issues du confinement des parcs de réservoirs. Dans une exploitation type du Permien ou de l'Eagle Ford, les matières dissoutes totales (TDS) se situent entre 50 000 et 250 000 mg/L, les huiles et graisses (O&G) atteignent 100 à plus de 1 000 mg/L, les matières en suspension totales (TSS) dépassent fréquemment 500 mg/L, et les ions incrustants (Ca²⁺, Ba²⁺, Sr²⁺) ainsi que les matières radioactives naturelles (NORM) introduisent un risque de manipulation. Un simple clarificateur gravitaire ne peut pas répondre à ces charges — les gouttelettes d'huile sont trop fines, les variations de TDS trop importantes, et la filière d'élimination trop réglementée.
Le cadre d'optimisation stochastique de Fadhil publié en 2019 (Sustainability 11(18), 4865) a formalisé ce que les exploitants faisaient déjà de manière empirique : concevoir les systèmes de traitement des eaux usées issues du gaz de schiste et du pétrole comme des filières à plusieurs étapes capables d'absorber des variations stochastiques de l'affluent et de basculer entre sources d'énergie renouvelable et fossile. Ce cadre constitue désormais la référence pour spécifier le traitement des eaux midstream. À cette base s'ajoute l'objectif d'intensité en eau douce fixé par Shell au niveau de l'exploitant — inférieur à 50 m³/tonne d'hydrocarbure dans les régions en stress hydrique (selon la Position Eau 2024 de Shell, citée dans les rapports ESG du secteur, mars 2025) — ce qui impose un taux de récupération supérieur à un minimum réglementaire. Le tamisage à l'entrée et l'égalisation constituent la première ligne de défense ; le dégrilleur mécanique rotatif en amont protège généralement la filière en tête d'installation.
Étape 1 — Prétraitement et régulation du débit à l'entrée
Des dégrilleurs mécaniques rotatifs fonctionnant en continu ouvrent la chaîne de traitement avec des ouvertures de maille de 3 à 10 mm, retenant les chiffons, plastiques, sables de fracturation entraînés et autres débris grossiers susceptibles de bloquer une pompe de recyclage DAF ou d'endommager les agitateurs d'un réacteur biologique. L'effluent entrant pénètre immédiatement en aval dans un bassin de régulation couvert ; un temps de séjour hydraulique (TSH) de 12 à 24 heures atténue les variations de débit typiques des transitions entre eaux de reflux et eaux de production, où la charge volumétrique journalière peut varier d'un facteur trois ou plus. La régulation lisse également la charge en hydrocarbures et en matières dissoutes totales (MDT) afin que le dosage du conditionnement chimique en amont du DAF reste conforme aux spécifications, et que le réacteur biologique en aval reçoive un ratio nourriture/micro-organismes quasi constant.
À la sortie du bassin de régulation, le flux traverse un séparateur API, CPI ou à plaques ondulées (CPI) pour l'élimination massive des huiles libres. La charge surfacique de conception est généralement maintenue à 0,5 m/h ou moins afin de permettre aux huiles libres de coalescer et de remonter sans réentraînement. Les huiles libres écrémées retournent vers un réservoir de boues huileuses pour valorisation ; la phase aqueuse est ensuite dirigée vers l'étage DAF. C'est la combinaison du dégrillage, de la régulation et de la séparation huile/eau primaire qui rend exploitables les unités DAF et biologiques en aval — sans elle, une unité DAF subit des charges par à-coups qu'aucun système de microbulles ne peut absorber.
Étape 2 — Flottation à air dissous pour l'élimination des huiles, graisses et MES
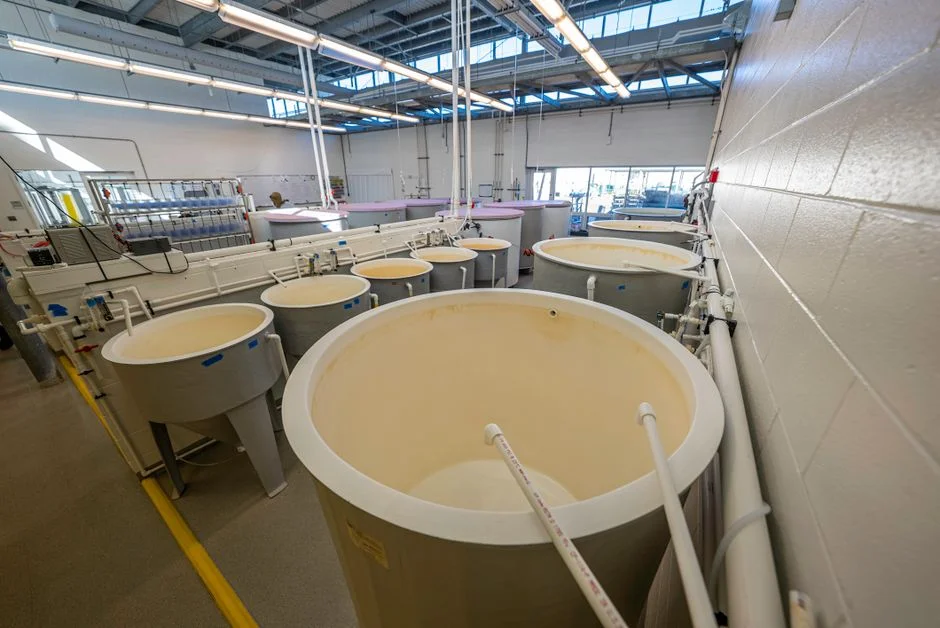
Une unité DAF (flottation à air dissous) est la pièce maîtresse de l'étage de prétraitement midstream, car elle élimine les huiles émulsionnées et les fines matières en suspension que la séparation gravitaire ne peut pas traiter. L'eau de recyclage saturée à 4–6 bar libère des microbulles (typiquement 10–80 µm) lors de la détente à travers le réseau de buses ; les bulles se fixent aux gouttelettes d'huile et aux particules floculées, les faisant remonter en surface sous forme d'une couche flottante raclée vers une trémie à boues. Les performances sont bien documentées : élimination des huiles et graisses de 90 à 95 %, élimination des MES de 80 à 90 %, ainsi qu'une réduction mesurable des matières colloïdales (données de terrain Zhongsheng, 2026). Les unités DAF midstream standard couvrent une plage de 4 à 300 m³/h, ce qui correspond à la capacité de traitement de pratiquement toutes les installations de collecte satellites et de la plupart des unités de traitement centralisées du Permian, du Bakken et de l'Eagle Ford.
Le conditionnement chimique est essentiel dans le secteur pétrolier et gazier. Un coagulant (généralement du chlorure ferrique, du chlorure de polyaluminium ou un agent de rupture d'émulsion cationique à 20–80 mg/L) neutralise la charge des gouttelettes d'huile émulsionnée, suivi d'un floculant anionique ou non ionique (0,5–3 mg/L) qui relie les gouttelettes déstabilisées en un floc solide et flottable. Le système de dosage chimique automatique en amont du DAF assure le dosage, la dilution et le contrôle proportionnel au débit qui maintiennent des performances stables malgré les variations de l'affluent. L'effluent du DAF transporte l'essentiel de la charge de DCO restante — généralement 200–600 mg/L — mais est désormais suffisamment propre pour alimenter soit un réacteur biologique, soit une unité à membrane sans colmatage rapide. Une unité DAF pour l'élimination des huiles et graisses typique dans ce secteur est dimensionnée pour traiter le débit total avec un taux de recirculation de 15–25 %, ce qui détermine la capacité de la pompe de recirculation d'eau saturée.
| Paramètre | Plage typique (secteur pétrolier et gazier) | Source |
|---|---|---|
| Élimination des huiles et graisses | 90–95 % | Données de terrain Zhongsheng, 2026 |
| Élimination des MES | 80–90 % | Données de terrain Zhongsheng, 2026 |
| Pression de recirculation saturée | 4–6 bar | Conception DAF standard |
| Taux de recirculation | 15–25 % | Conception DAF standard |
| Capacité hydraulique par unité | 4–300 m³/h | Catalogue Zhongsheng, 2026 |
| Dose de coagulant | 20–80 mg/L | Essais en jar-test spécifiques au site |
| Dose de floculant | 0,5–3 mg/L | Essais en jar-test spécifiques au site |
Étape 3 — Traitement biologique : boues activées conventionnelles vs. MBR
Le traitement biologique est l'étape où les matières organiques dissoutes et émulsionnées ayant survécu au DAF sont minéralisées. Deux configurations dominent le service intermédiaire (midstream) : les boues activées conventionnelles (CAS) en bassin d'aération prolongée, et l'intensification du même concept par bioréacteur à membrane (MBR). Le procédé CAS fonctionne avec un TRH de 18–36 heures et une MES de liqueur mixte de 3 000–5 000 mg/L, produisant un effluent clarifié avec une DCO typiquement de 80–150 mg/L et des MES de 20–50 mg/L — suffisant pour un rejet en surface lorsque celui-ci est autorisé, mais marginal pour une alimentation directe d'osmose inverse sans affinage supplémentaire des solides. L'emprise au sol du CAS constitue le facteur limitant sur les sites où le parc de réservoirs se trouve à l'intérieur d'une plateforme de location endiguée avec un espace d'extension limité.
Le MBR associe le bassin à boues activées à un module membranaire immergé qui retient physiquement la liqueur mixte avec une taille de pore <1 µm, ce qui élimine le clarificateur secondaire et fournit un effluent bien plus net. Les paramètres d'exploitation évoluent en conséquence : les MES montent à 8 000–12 000 mg/L, le TRH descend à 6–12 heures, et l'emprise au sol globale du réacteur diminue d'environ 60 % par rapport aux boues activées conventionnelles pour la même charge de traitement. La qualité de l'effluent atteint une DCO <50 mg/L, des MES <1 mg/L — directement adaptée à l'alimentation d'une unité d'osmose inverse. La contrepartie réside dans le coût des membranes, l'énergie d'aération et les cycles périodiques de nettoyage chimique en place. Les modules plans en PVDF fonctionnent à 0,1 µm avec une consommation d'énergie 10 à 20 fois inférieure aux configurations externes à fibres creuses en flux tangentiel (selon les références de conception de Fadhil 2019) ; le module MBR série DF est la géométrie plane standard utilisée pour cette application. Pour les sites satellites en zone vierge de 1 à 80 m³/h, une unité préfabriquée de station d'épuration souterraine intégrée WSZ réunit dégrillage, traitement biologique et désinfection dans un seul skid enterré, supprimant le béton en surface et accélérant la mise en service. Un système de traitement biologique MBR entièrement monté sur skid traite de 10 à 2 000 m³/jour et constitue la configuration la plus courante pour les installations centrales de traitement en midstream. Pour une analyse plus approfondie du dimensionnement côté membrane, consultez le guide technique 2026 sur How to Size MBR for Compressor Oily Condensate (2026 Specs).
| Paramètre | Boues activées conventionnelles (BAC) | Bioréacteur à membrane (MBR) |
|---|---|---|
| TRH | 18–36 h | 6–12 h |
| MES | 3 000–5 000 mg/L | 8 000–12 000 mg/L |
| DCO de l'effluent | 80–150 mg/L | <50 mg/L |
| MES de l'effluent | 20–50 mg/L | <1 mg/L |
| Emprise au sol (relative) | 1,0× | ~0,4× (≈60 % plus petite) |
| Taille des pores de la membrane | N/A | <1 µm (plane 0,1 µm) |
| Usage typique | Rejet en surface, faible demande de réutilisation | Alimentation RO, réutilisation pour fracturation ou refroidissement |
Étape 4 — Polissage membranaire, RO et ZLD pour la réutilisation ou la minimisation des saumures
Pour tout objectif de réutilisation — eau source pour fracturation hydraulique, appoint de tour de refroidissement ou alimentation de production de vapeur — l'effluent du MBR (bioréacteur à membrane) est passé dans un filtre multimédia afin de ramener l'indice de colmatage (SDI) sous 3 avant l'entrée en osmose inverse. Le filtre multimédia (sable calibré, anthracite, grenat et, en option, charbon actif) élimine les particules résiduelles qui, sinon, colmateraient les espaceurs de l'osmose inverse en quelques jours. Le système RO industriel en aval fonctionne ensuite jusqu'à 95 % de taux de récupération, rejetant les ions monovalents (Na⁺, Cl⁻) et les ions divalents entartrants (Ca²⁺, SO₄²⁻) dans un flux de concentrat environ 4 à 5 fois plus concentré que l'alimentation. Un fonctionnement piloté par automate (PLC) avec asservissements sur la conductivité, l'ORP et la pression différentielle permet une exploitation sans surveillance — une caractéristique essentielle pour les sites midstream non gardés.
Le ZLD prolonge la chaîne de traitement avec un concentrateur de saumure (recompression mécanique de vapeur ou procédé thermique) et un cristallisoir qui transforme le concentrat de l'osmose inverse en un gâteau solide destiné à la mise en décharge ou à la réutilisation en fondation routière, le condensat étant recyclé en amont. L'argument économique (CAPEX) en faveur du ZLD devient convaincant lorsque les permis d'injection en puits profond sont refusés, que les limites de TDS pour le rejet en surface se durcissent, ou que l'objectif d'intensité en eau douce de l'exploitant tombe sous 50 m³/tonne dans un bassin en stress hydrique — autant de conditions courantes en 2026. Fadhil (2019) note également que le mix énergétique alimentant l'osmose inverse et le cristallisoir modifie le calcul de l'OPEX, et les exploitants co-implantent de plus en plus des installations solaires ou éoliennes pour stabiliser l'OPEX des pompes haute pression et des étapes thermiques. Pour une vision de marché plus large sur les raisons pour lesquelles l'économie de la réutilisation favorise désormais l'osmose inverse et le ZLD dans le pétrole et le gaz, voir Water Reuse Growth Rate 2026: Industrial Market Data & Drivers.
Gestion des boues et désinfection : les deux volets que personne ne conçoit en premier
Les flux de résidus — flottant du DAF et boues activées en excès — sont généralement déshydratés au moyen d'un filtre-presse à plateaux en service intermédiaire. Les unités à plateaux, avec une surface de filtration de 1 à 500 m², produisent un gâteau à 20-30 % de matières sèches, adapté à la mise en décharge, à l'utilisation en fondation routière ou à la destruction thermique selon la teneur en radionucléides naturels (NORM). Le surnageant de déshydratation retourne en tête de station ; un clarificateur lamellaire à haut débit, avec une charge surfacique de 20 à 40 m/h, assure l'affinage final du surnageant et protège les étapes de DAF et de traitement biologique contre les pics de recirculation.
La désinfection referme la boucle aqueuse. La génération de dioxyde de chlore est la norme pour le secteur pétrolier et gazier, car le résiduel est maîtrisable, la formation de biofilm est inhibée, et le réactif ne produit pas de trihalométhanes aux niveaux élevés de bromure et de COT typiques des eaux du secteur intermédiaire. Le générateur de ClO₂ série ZS installé sur la ligne d'effluent traité fournit le dosage requis sans le risque de stockage en vrac lié à l'hypochlorite. L'ensemble de la ligne flottant DAF et déshydratation est généralement pris en charge par un filtre-presse à plateaux, avec un bassin de décantation à haute efficacité assurant l'affinage du surnageant avant son retour en tête de station.
Choisir la bonne filière pour un projet midstream 2026
Le cadre décisionnel pour une construction ou une rénovation midstream en 2026 repose sur trois variables : la composition de l'influent, l'objectif de réutilisation ou de rejet, et le régime réglementaire du bassin. Les sites dominés par le flowback, avec une demande d'eau source pour la fracturation hydraulique, justifient la filière complète DAF + MBR + RO, le ZLD n'étant ajouté que lorsque le coût d'élimination de la saumure dépasse l'OPEX du cristallisoir. Les eaux de production saumâtres, avec injection en puits profond autorisée, peuvent s'arrêter au DAF + MBR, ce qui respecte les limites de rejet de surface et permet de récupérer jusqu'à 80 % de l'eau pour la réutilisation en tour de refroidissement ou lavage d'équipement. Les régions en stress hydrique avec des objectifs ESG de rejet zéro — y compris tout site où l'objectif d'intensité en eau douce de Shell, inférieur à 50 m³/tonne, est contraignant — nécessitent la filière complète DAF + MBR + RO + cristallisoir.
La capacité et l'emprise au sol déterminent le choix des équipements dans chaque décision. Les unités biologiques A/O compactes (série WSZ) conviennent aux sites satellites de 1 à 80 m³/h où la construction hors sol est contrainte. Les MBR conteneurisés couvrent 10 à 2 000 m³/jour pour les installations de traitement centralisées, et constituent la solution de référence du développement médian de 2026. Le ZLD complet n'est justifié qu'au-delà d'environ 500 m³/jour, car les économies d'échelle de l'étage thermique exigent un débit de saumure minimal. Fadhil (2019) a démontré que le surcoût d'exploitation lié à l'électricité du réseau au niveau de la pompe haute pression et du cristallisoir peut être compensé par une production renouvelable colocalisée — une configuration désormais standard dans les nouveaux projets du Permien et d'Eagle Ford. La liste de contrôle préalable à la conception de l'exploitant doit suivre, dans l'ordre : caractérisation de l'influent → objectif de rejet → demande de réutilisation → régime réglementaire → budget énergétique → contrainte d'emprise au sol. La physique des microbulles et les taux de recyclage qui régissent le cœur DAF de chacune de ces filières sont détaillés dans Comment fonctionne un clarificateur DAF ? Flux de procédé industriel, physique des microbulles et élimination des MES à plus de 95 % expliqués.
| Scénario | Configuration de la filière | Débit typique | Condition déclenchante |
|---|---|---|---|
| Réutilisation du reflux pour la fracturation | DAF + MBR + RO | 10 – 2 000 m³/jour | Programme de fracturation actif avec demande de réutilisation |
| Eau de production saumâtre, injection autorisée | DAF + MBR | 1 – 80 m³/h (compact) ou plus | Permis d'injection en puits profond en règle |
| Stress hydrique, objectif zéro rejet | DAF + MBR + RO + cristallisoir | > 500 m³/jour | Objectif d'intensité en eau douce < 50 m³/tonne, mandat ZLD |
| Site satellite de collecte, rejet en surface uniquement | Dégrillage + DAF + biologique compact | 1 – 80 m³/h | Site isolé, emprise limitée, rejet en surface autorisé |
Questions fréquentes
Quelle est la première étape du traitement de l'eau de production dans une usine médiane de Shell ?
Le dégrillage rotatif élimine les débris grossiers, suivi d'une égalisation (HRT de 12 à 24 h) et d'une séparation huile/eau primaire dans une unité API ou CPI. Ce n'est qu'ensuite que le flux passe à la DAF (flottation à air dissous), puis au traitement biologique.
Pourquoi utilise-t-on la DAF avant le traitement biologique ?
La DAF élimine 90 à 95 % des huiles et graisses et 80 à 90 % des MES, réduisant suffisamment la charge sur le réacteur biologique pour prévenir le colmatage et protéger les membranes RO en aval contre un entartrage rapide.
Les eaux usées midstream peuvent-elles être réutilisées pour la fracturation hydraulique ?
Oui. L'association DAF + MBR (bioréacteur à membrane) + affinage RO permet généralement de ramener les TDS, la dureté et les huiles et graisses dans les spécifications requises pour les fluides de fracturation, avec un taux de récupération RO pouvant atteindre 95 %.
Quand une installation midstream a-t-elle besoin d'un ZLD ?
Lorsque l'injection en puits profond est limitée, que les seuils de TDS pour le rejet en surface se durcissent, ou que les exploitants visent une intensité en eau douce inférieure à 50 m³/tonne dans des régions en stress hydrique — autant de conditions courantes en 2026.
De combien un MBR est-il plus compact qu'une station d'épuration conventionnelle à boues activées ?
Environ 60 % d'emprise au sol en moins, avec une MLSS de 8 000 à 12 000 mg/L et une DCO de l'effluent inférieure à 50 mg/L.