Ce que signifie réellement la conformité au prétraitement pour les mines de Mossy Bottom en 2026
Le règlement général de prétraitement de l'EPA, 40 CFR Part 403, fait de la station d'épuration publique locale (POTW) l'organe légal chargé de faire respecter les limites de rejet industriel, et le 40 CFR Part 440 « Ore Mining and Dressing Point Source Category » fixe les limites d'effluents catégorielles BAT/BCT applicables à l'extraction métallique active et inactive (selon EPA 40 CFR 403 et 40 CFR 440). En clair, une mine située près de Mossy Bottom est tenue de traiter son eau de procédé, son eau de contact et certaines eaux pluviales de contact avant qu'elles n'atteignent le réseau d'égouts de la station d'épuration publique (POTW) — la règle est identique, que l'installation réceptrice soit une petite station municipale ou un site régional de prétraitement industriel.
Le « prétraitement », dans ce contexte, désigne tout traitement effectué par l'utilisateur industriel pour (a) protéger la POTW du passage de polluants, (b) protéger les agents de la POTW contre les gaz toxiques ou l'exposition, (c) prévenir toute perturbation du traitement biologique, et (d) préserver la qualité des boues biologiques de la POTW afin qu'elles restent épandables conformément au 40 CFR Part 503. Le prétraitement n'est pas facultatif. Il constitue le contrat contraignant entre un utilisateur industriel autorisé et l'autorité de contrôle.
Un inspecteur qui échantillonne une mine en 2026 effectuera généralement la suite analytique suivante : pH (instantané, sur site), MES et MDT, huiles et graisses (HEM, méthode 1664), métaux totaux et dissous par ICP-MS (As, Cd, Cr total, Cr(VI), Cu, Hg, Ni, Pb, Zn, Ag), cyanure total, sulfure, et ammoniac. Un seul dépassement de l'un de ces paramètres — même sur un seul prélèvement ponctuel — peut déclencher un SNUR, une mise en demeure ou une citation au titre de la Section 308 du Clean Water Act (article 308(a)).
Limites de rejet à l'égout typiques en 2026 pour les sites miniers et métallurgiques
Les limites universelles des POTW exigent un pH compris entre 6,0 et 9,0 pour tout rejet industriel, la plupart des autorités de contrôle fixant une plage maximale journalière plus proche de 6,5–8,5 afin de protéger le traitement biologique (selon EPA 40 CFR 403). Les installations minières et métallurgiques sont soumises à des plafonds catégoriels supplémentaires en vertu du 40 CFR Part 440, mais la POTW locale est libre d'imposer des limites numériques plus strictes lorsque le cours d'eau récepteur, la filière des boues ou la capacité de la filière de traitement le justifient. En 2026, le durcissement des limites locales sur le Cu, le Zn et le Ni est la raison la plus fréquente pour laquelle une mine doit ajouter une étape de finition à un flux pourtant déjà conforme aux plafonds catégoriels de l'EPA.
Le tableau ci-dessous reflète la fourchette d'objectifs de rejet qu'une exploitation minière de la zone de Mossy Bottom devrait viser en 2026. Vérifiez toujours les valeurs spécifiques par rapport au permis de rejet POTW en vigueur — les limites locales peuvent être inférieures de 30 à 50 % aux seuils catégoriels de l'EPA.
| Paramètre | Limite POTW / catégorielle typique 2026 | Notes de conception |
|---|---|---|
| pH | 6,0 – 9,0 (instantané) | Universel ; 6,5–8,5 est courant en version plus stricte |
| MES | ≤ 30 mg/L (maximum journalier) | De nombreux POTW imposent désormais ≤ 20 mg/L |
| Huiles et graisses | ≤ 10–15 mg/L | Écrémage + DAF généralement requis |
| Cuivre, total | ≤ 1,0 – 3,0 mg/L | Valeur inférieure à 1 mg/L requise pour la réutilisation |
| Plomb, total | ≤ 0,5 – 1,0 mg/L | Déterminé par le plafond de la Part 503 sur les biosolides |
| Zinc, total | ≤ 1,0 – 3,0 mg/L | Souvent le premier paramètre à déclencher une alarme |
| Nickel, total | ≤ 1,0 – 2,0 mg/L | Limites locales strictes courantes en 2026 |
| Cadmium, total | ≤ 0,1 – 0,5 mg/L | Strict ; pH de précipitation élevé requis |
| Chrome total | ≤ 1,0 – 2,0 mg/L | Le Cr(VI) est souvent limité séparément |
| Argent, total | ≤ 0,5 mg/L | À surveiller dans les opérations sur métaux précieux |
| Cyanure total | 0,1 – 1,0 mg/L (variable) | Impose souvent une étape de destruction |
| Sulfure total | ≤ 1,0 mg/L | Destruction contrôlée par ORP |
| Ammoniac | 10 – 30 mg/L | Peut déclencher une finition biologique |
Les limites locales des POTW sont généralement plus strictes que les limites catégorielles de l'EPA, car le POTW doit protéger la qualité des biosolides au titre de la Part 503 du 40 CFR ainsi que le milieu récepteur au titre du permis NPDES de l'autorité de contrôle — un fait qui surprend souvent les concepteurs qui dimensionnent uniquement selon le 40 CFR 440. Le cyanure, le sulfure et l'ammoniac sont les trois paramètres qui imposent le plus fréquemment une étape distincte de destruction ou de stripage, car aucune précipitation à l'hydroxyde ne permet de les éliminer.
Filière de traitement étape par étape pour respecter ces limites
L'égalisation des débits est la première décision d'ingénierie. Les bassins tampons, les bassins d'égalisation et les dégrilleurs rotatifs atténuent les variations hydrauliques et de charge afin que la chimie en aval reste dans sa plage de contrôle — une variation de débit de 2× à travers un réacteur de précipitation est la cause la plus fréquente d'une percée de métaux vers l'égout. L'égalisation permet généralement de gagner 8 à 24 heures de temps de séjour et un taux de réduction < 1,5:1 pour le système de dosage chimique en aval.
L'étape 2 est l'ajustement du pH avec de la chaux (Ca(OH)2) ou du NaOH jusqu'à 8,5–9,5. Le pH 9,0–9,5 est l'optimum de solubilité minimale pour les hydroxydes de Cu, Zn, Ni, Pb et Cd (selon les données standard de produit de solubilité). Le dosage de pH et de coagulant piloté par API, avec une boucle de pH redondante, est désormais la norme ; des pompes pneumatiques ou péristaltiques modulent selon un signal PID provenant de sondes en ligne.
L'étape 3 est la coagulation, la floculation et la précipitation des métaux. Le chlorure ferrique (30–80 mg/L) ou l'alun est dosé comme coagulant, un floculant anionique (0,5–2,0 mg/L) est ajouté dans une zone de floculation avec un gradient G d'environ 50–75 s-1, et les hydroxydes métalliques co-précipitent avec le floc. La réaction est rapide (2–5 minutes), mais le floc a besoin de 15 à 30 minutes de mélange doux pour atteindre une taille suffisante pour la séparation solide-liquide.
L'étape 4 est la séparation solide-liquide par un système DAF pour les eaux usées chargées en métaux ou un clarificateur lamellaire pour la précipitation des métaux. Un DAF bien conçu, ciblant un taux de recyclage de 25–40 %, permet d'obtenir moins de 30 mg/L de MES et moins de 10 NTU de turbidité à partir d'une alimentation correctement précipitée. L'étape 5 est un filtre multimédia comme prétraitement RO — anthracite sur sable sur grenat sur gravier — affinant à moins de 2 NTU et protégeant toute membrane en aval. L'étape 6 est un polissage par osmose inverse pour les limites strictes en métaux, facultatif ; le taux de récupération est généralement de 70 à 80 %, la saumure étant dirigée vers des bassins d'évaporation ou une cristallisation. L'étape 7 est la déshydratation des boues avec un filtre-presse à plateaux pour les boues d'hydroxydes métalliques, visant 25–35 % de matières sèches pour la mise en décharge.
| Étape | Influent typique | Effluent cible | Contrôle clé |
|---|---|---|---|
| Égalisation | pH variable 2–11, MES 200–5 000 mg/L | Stable, variation ± 1 unité de pH | Temps de séjour, mélange |
| Ajustement du pH | pH 2–11 | pH 8,5–9,5 | PID sur dose de chaux/NaOH |
| Coagulation/précipitation | Cu, Zn, Ni, Pb, Cd dissous à 5–100 mg/L chacun | Métaux dissous < 1 mg/L chacun | pH, dose de FeCl3, gradient de mélange G |
| DAF / Lamella | Floc précipité + MES 200–1 000 mg/L | MES < 30 mg/L, turbidité < 30 NTU | Taux de recyclage, vitesse du racleur |
| Filtre multimédia | MES 20–30 mg/L, NTU 5–20 | MES < 5 mg/L, NTU < 2 | Cadence de rétrolavage, ΔP |
| Finition RO (en option) | Métaux dissous 0,5–2 mg/L | Métaux dissous < 0,05 mg/L | Taux de récupération, NEP, intégrité de la membrane |
| Déshydratation des boues | 1–3 % MS hydroxyde métallique | Gâteau 25–35 % MS | Dosage de polymère, cycle de presse |
Choisir la bonne filière de prétraitement pour un site de Mossy Bottom
La bonne filière est celle dimensionnée en fonction de la matrice d'alimentation et des objectifs de rejet, et non la plus grande unité que le budget peut absorber. Trois configurations couvrent l'espace de conception pratique de 2026 pour une exploitation de métaux de base ou précieux près de Mossy Bottom.
Option A — Basique : ajustement du pH + précipitation par hydroxyde + clarificateur lamellaire. CAPEX le plus bas (150 000 à 400 000 USD pour un skid de 50 m3/h, données de terrain Zhongsheng, 2026), empreinte la plus réduite, compétence opérateur la plus faible, et pertinent uniquement lorsque les limites locales de la STEP municipale se situent à l'extrémité généreuse des plages ci-dessus et que les métaux dissous dans l'alimentation sont déjà < 20 mg/L chacun. Point de vigilance : l'absence de finition signifie que tout écart de pH se traduit directement par un écart à l'égout.
Option B — Intermédiaire : ajustement du pH + précipitation + DAF + filtre multimédia. C'est la configuration par défaut de 2026 pour la plupart des concentrateurs de métaux de base, avec un CAPEX de 400 000 à 1 200 000 USD pour un système de 50 m3/h et un OPEX dominé par la chaux, le chlorure ferrique, le polymère et l'énergie (données de terrain Zhongsheng, 2026). Robuste face aux variations d'alimentation, capable de respecter toutes les limites typiques de la STEP municipale ci-dessus, et exploitable par une équipe de 2 personnes par poste. Conception de référence : dimensionnement du DAF pour l'eau d'un concentrateur de cuivre.
Option C — Avancée : filière intermédiaire plus finition RO (et échange d'ions en option pour le Hg ou l'Ag). Justifiée lorsque les limites locales sont < 0,5 mg/L sur Cu/Zn/Ni, lorsqu'une réutilisation partielle est visée (eau de procédé de l'usine, presse-étoupe ou abattage des poussières), ou lorsque le cours d'eau récepteur est dégradé. Le taux de récupération du RO est de 70 à 80 %, la consommation d'énergie de 0,8 à 1,5 kWh/m3 d'alimentation, et la gestion de la saumure constitue le poste OPEX dominant. Consultez le guide dimensionnement du RO pour l'eau d'un concentrateur de cuivre pour la configuration de la filière membranaire.
| Facteur | Basique (pH + lamellaire) | Intermédiaire (pH + DAF + MMF) | Avancé (+ RO / IX) |
|---|---|---|---|
| Métaux dissous à l'entrée (chacun) | < 20 mg/L | 20–100 mg/L | Toute valeur, avec finition |
| Cible Cu/Zn/Ni | 1–3 mg/L | 0,5–1,5 mg/L | < 0,1 mg/L |
| Cible MES | ≤ 60 mg/L | ≤ 30 mg/L | ≤ 5 mg/L |
| Potentiel de réutilisation | Aucun | Limité | Oui, récupération de 70 à 80 % |
| Tranche CAPEX (50 m3/h) | 150 000 $–400 000 $ | 400 000 $–1,2 M$ | 1,2 M$–3,0 M$ |
| Compétence de l'opérateur | Basique | Intermédiaire | Avancée (membrane) |
| Emprise au sol (m2) | 40–80 | 100–200 | 250–450 |
Facteurs de décision à évaluer : effluents riches en sulfures ou contenant du cyanure (envisager la chloration alcaline ou la destruction biologique, voir la finition biologique pour le cyanure ou l'ammoniac), drainage acide (la chaux est moins coûteuse par kg d'OH ; la soude caustique (NaOH) est plus propre), rareté de l'eau (oriente vers l'option C), et coût d'élimination des boues (des frais de mise en décharge élevés justifient une cible de siccité plus élevée pour la déshydratation et réduisent le volume de gâteau de 60 à 70 %). Pour des matrices d'effluents inhabituelles, l'électrocoagulation comme alternative à la précipitation chimique est une option crédible qui mérite d'être évaluée dans une étude de faisabilité.
Exploitation fiable : surveillance, exploitation-maintenance et tendances réglementaires 2026
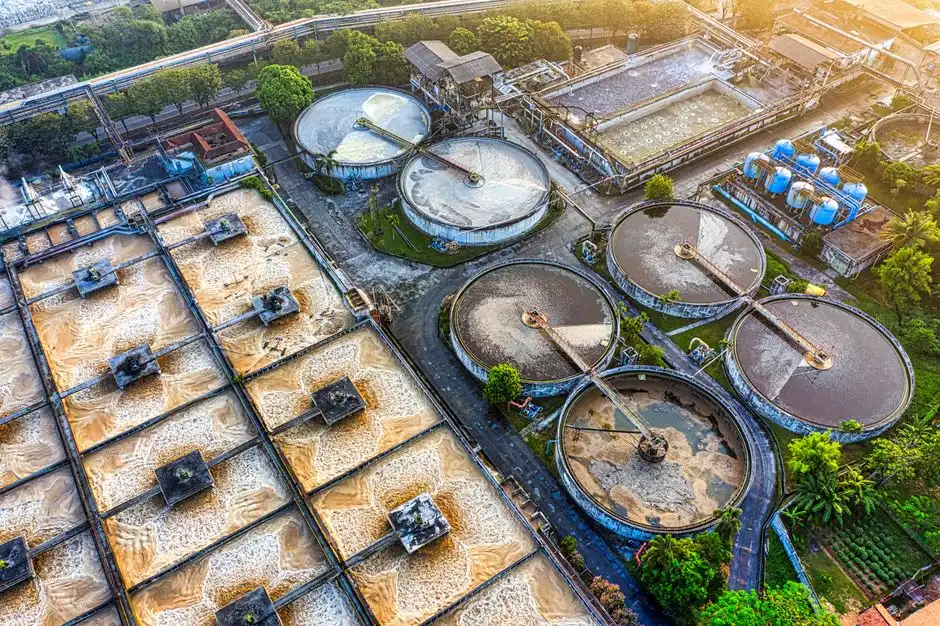
Une conformité fiable repose sur trois piliers de surveillance : une instrumentation en ligne sur la filière chimique, un échantillonneur composite 24 heures sur le rejet, et une confirmation par prélèvement ponctuel pour tout paramètre en échec au contrôle en ligne. Le pH, l'ORP, la conductivité et la turbidité en ligne sur le SCADA — avec un ORP > 350 mV indiquant une oxydation complète du cyanure et un ORP < -100 mV indiquant des conditions réductrices liées aux sulfures — constituent le socle instrumental minimal. Les verrouillages automates (PLC) doivent couper l'injection de produits chimiques en cas d'excursion de pH élevé ou d'ORP faible, avant même que l'échantillonneur composite de rejet ne commence la collecte.
La cadence d'échantillonnage de routine est fixée par le permis de rejet, mais les composites proportionnels au débit sur 24 heures constituent la norme par défaut. Les agents chargés de l'application de la réglementation des stations d'épuration (POTW) interprètent tout dépassement ponctuel au regard du maximum journalier et de la moyenne mensuelle, si bien qu'une infraction chronique de faible ampleur peut être aussi grave qu'un déversement important. La chaîne de traçabilité doit être irréprochable ; en 2026, les signatures électroniques et l'échantillonnage intégré au LIMS deviennent la norme d'audit.
Les défaillances de conformité les plus courantes en 2026 sur les sites miniers sont : (1) les dépassements de pH dus à des rejets discontinus non régulés, (2) les rejets accidentels résultant de dysfonctionnements de procédé ou de vidanges de cuves, et (3) le mélange d'eaux pluviales non surveillées avec les eaux usées de procédé. Chacun de ces problèmes peut être évité grâce à des contrôles techniques — volume de régulation, logique d'asservissement et systèmes séparés pour les eaux pluviales — mais l'écart se situe au niveau des procédures opérationnelles et du budget de formation des opérateurs, non des équipements.
L'orientation de la réglementation en 2026 dans les stations d'épuration américaines converge vers trois tendances : un resserrement des limites sur les métaux (notamment Cu, Zn, Ni) à mesure que les normes de qualité des boues se durcissent sous la Partie 503, un autocontrôle plus fréquent des stations d'épuration avec déclaration électronique, et un accent croissant sur le prétraitement permettant la réutilisation de l'eau plutôt que le simple rejet. Les mines qui conçoivent leurs installations pour la réutilisation dès 2026 ont déjà une longueur d'avance sur le prochain cycle de permis.
Questions fréquemment posées
Quelles sont les limites de rejet à l'égout habituelles pour une usine minière aux États-Unis ?
Les limites universelles des stations d'épuration (POTW) en 2026 exigent un pH compris entre 6,0 et 9,0, des MES ≤ 30 mg/L, et des huiles et graisses ≤ 10–15 mg/L. Les limites relatives aux métaux varient selon l'autorité de contrôle mais se situent généralement autour de Cu ≤ 1–3 mg/L, Pb ≤ 0,5–1 mg/L, Zn ≤ 1–3 mg/L, Ni ≤ 1–2 mg/L, Cd ≤ 0,1–0,5 mg/L, Cr total ≤ 1–2 mg/L, et Ag ≤ 0,5 mg/L. Vérifiez toujours ces valeurs par rapport au permis spécifique au site — les limites locales des stations d'épuration sont souvent 30 à 50 % plus strictes que les plafonds catégoriels de l'EPA prévus au 40 CFR Partie 440.
Tous les sites miniers ont-ils besoin d'une unité DAF, ou un clarificateur suffit-il ?
Un clarificateur lamellaire suffit lorsque les MES à l'entrée sont modérées et que les métaux sont déjà en grande partie sous forme précipitée, mais la DAF (flottation à air dissous) permet d'obtenir des MES résiduelles plus faibles (< 30 mg/L contre 50–80 mg/L), gère mieux l'entraînement d'huiles et de graisses, et se montre beaucoup plus tolérante aux écarts de pH ou de dosage. Pour les eaux à forte teneur en huile, aux solides fluctuants, ou en amont d'une osmose inverse, la DAF constitue le choix le plus sûr et représente en 2026 la solution par défaut pour la plupart des concentrateurs de métaux de base.
Comment les métaux lourds sont-ils éliminés avant le rejet à l'égout ?
Par précipitation sous forme d'hydroxydes à pH 8,5–9,5 avec de la chaux ou du NaOH, coagulation au chlorure ferrique ou à l'alun, floculation avec un polymère anionique, puis séparation solide-liquide dans une unité DAF ou un clarificateur lamellaire. Un filtre multimédia affine les fines résiduelles et protège toute osmose inverse en aval. La chimie du procédé est régie par la solubilité minimale de chaque hydroxyde métallique — Cu, Zn, Ni, Cd et Pb atteignent tous leur solubilité minimale entre pH 9 et 10, ce qui explique pourquoi la filière fonctionne dans cette plage.
Quand l'osmose inverse est-elle nécessaire pour les eaux usées minières ?
L'OI se justifie lorsque les limites locales de la station d'épuration municipale descendent sous 0,5 mg/L sur un métal clé (généralement Cu, Zn ou Ni), lorsqu'une réutilisation partielle est visée à un taux de récupération de 70 à 80 %, ou lorsque le cours d'eau récepteur est dégradé. L'OI ne remplace pas la précipitation — c'est une étape de finition, et l'alimentation doit déjà présenter une turbidité < 2 NTU et des MES < 5 mg/L, ce qui explique pourquoi l'OI est toujours associée à un DAF et à un filtre multimédia en amont.
Comment élimine-t-on les boues d'hydroxydes métalliques résultantes ?
Les boues sont épaissies dans un épaississeur gravitaire ou DAF, conditionnées au polymère, puis déshydratées sur un filtre-presse à plateaux ou une centrifugeuse décanteuse jusqu'à 25–35 % de matières sèches. Le gâteau est généralement éliminé dans une décharge de classe Subtitle D ; s'il échoue au test TCLP pour un métal quelconque, il est stabilisé (encapsulation au ciment ou pouzzolanique) avant élimination. La réduction du volume de gâteau par rapport à une alimentation en boue à 1–2 % est généralement de 80 à 90 %, ce qui explique pourquoi l'économie de la déshydratation détermine les coûts d'exploitation de toute la filière.