Pourquoi l'eau d'épreuve hydraulique est un effluent ZLD atypique
Le dimensionnement d'un ZLD pour l'eau d'épreuve hydraulique commence par quantifier le volume par lot (typiquement 50 à 5 000 m³ par essai), la fréquence des essais (1 à 12 essais/an) et la chimie de l'alimentation (TDS < 500 mg/L, traces de désoxygénant, inhibiteur léger). Associez une étape membranaire de préconcentration (rendement 90–95 % selon MDPI 2025) à un cristalliseur thermique dimensionné à environ 0,30 kg de vapeur par kg d'eau évaporée, plus une déshydratation des boues pour les oxydes métalliques. On obtient ainsi une chaîne fermée, zéro rejet, dimensionnée pour l'essai le plus contraignant du site.
L'eau d'épreuve hydraulique est l'effluent des essais d'étanchéité sous pression de réservoirs, tuyauteries et échangeurs. L'eau source est généralement potable, déminéralisée ou condensée, dopée avec un désoxygénant (hydrazine ou sulfite de sodium à 50–200 mg/L) et un inhibiteur de corrosion nitrite-borate ou film amine (typiquement 100–500 mg/L). Comme l'eau séjourne peu de temps dans un circuit acier propre, la charge dissoute est faible, mais la charge particulaire est significative : la rouille et le tartre d'usine libérés pendant la vidange produisent régulièrement 20–200 mg/L de MES sous forme d'oxydes de fer et de manganèse.
Le profil hydraulique sort des schémas classiques de STEP. Un essai isolé d'un grand réservoir ou d'une conduite peut libérer 50 à 5 000 m³ sur une fenêtre de vidange de 4 à 48 h, et un site type réalise 1 à 12 essais de ce type par an. On observe ainsi des pointes instantanées de 50 à 200 m³/h sur un effluent qui reste nul pendant des semaines. C'est le bassin tampon, et non la capacité de traitement, qui pilote le dimensionnement. La chimie repositionne aussi le problème : avec un TDS généralement inférieur à 500 mg/L, il ne s'agit pas d'un dossier de saumure concentrée, mais d'un problème de capture hydraulique en pointe avec un fort potentiel de réutilisation en boucle fermée, la même eau pouvant être régénérée comme appoint d'essai.
Fiche de caractérisation de l'effluent avant tout dimensionnement
Avant de spécifier le moindre équipement, verrouillez l'enveloppe de l'alimentation. Par essai, relevez le volume total rejeté, les débits de remplissage et de vidange en m³/h, la classe de pression d'essai (qui fixe la dose d'inhibiteur), l'analyse de l'eau source et la FDS de chaque réactif de dosage. Échantillonnez au collecteur de vidange pour MES, TDS, conductivité, pH, température, Fe, Mn, huiles et graisses, DCO et espèces liées aux inhibiteurs (nitrite, borate, hydrazine, amine). Documentez le calendrier des essais : regrouper quatre essais de réservoirs sur un même week-end fait basculer le CAPEX d'une capacité ZLD permanente vers un stockage tampon temporaire.
Même un effluent à faible TDS peut entartrer les évaporateurs une fois recyclé. Calculez l'indice de saturation de Langelier (LSI) ou l'indice de stabilité de Ryznar (RSI) sur le mélange d'eau source et de résidus d'inhibiteur ; un LSI supérieur à +0,5 à la température du concentrat membranaire est un signal d'alarme pour un dépôt de CaCO₃ sur les tubes de l'évaporateur. Pour référence, le tableau ci-dessous liste les paramètres qui pilotent les décisions de dimensionnement en aval.
| Paramètre | Gamme typique | Implication pour le dimensionnement |
|---|---|---|
| Volume par lot | 50–5 000 m³/essai | Taille du bassin tampon |
| Débit de vidange | 25–200 m³/h | Hydraulique pompes et prétraitement |
| TDS (alimentation) | < 500 mg/L | Plafond de récupération OI, masse de sels |
| MES (alimentation) | 20–200 mg/L | Dimensionnement décanteur/FAD, presse à boues |
| LSI au concentrat | -0,5 à +1,2 | Dose d'antitartre 2–5 mg/L |
| Huiles et graisses | < 10 mg/L (en général) | FAD en amont des membranes |
| Fréquence des essais | 1–12/an | Heures de fonctionnement, OPEX |
Pour le contexte sur les fondamentaux récupération et énergie de l'OI qui pilotent l'étape 2 ci-dessous, la revue MDPI 2025 de Panagopoulos et Michailidis est la référence la plus à jour.
Configuration du train ZLD 2026 pour l'eau d'épreuve hydraulique
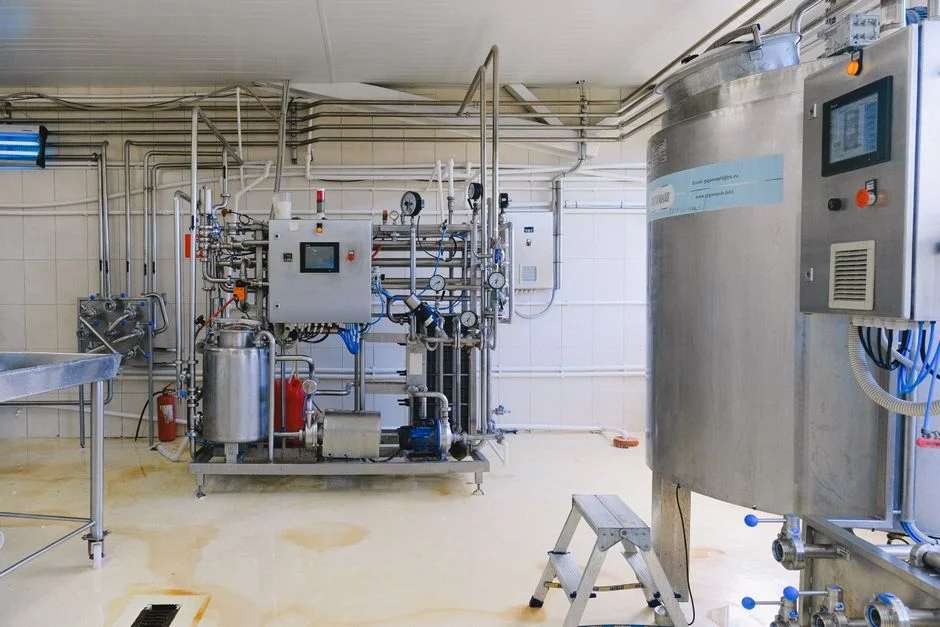
La séquence d'opérations unitaires pour ce service a atteint la maturité d'un train en six étages. Le bassin tampon vient en premier : bassin béton ou à géomembrane dimensionné pour le plus gros essai avec un coefficient de sécurité 1,25× (ainsi un essai de 1 000 m³ exige au minimum 1 250 m³ de stockage utile). À partir du bassin tampon, l'effluent alimente une unité de FAD pour l'élimination des huiles et oxydes ou un décanteur lamellaire, selon le profil MES et huiles, suivi d'un filtre multicouche qui polit à < 5 mg/L de MES avant les membranes. Panagopoulos et Michailidis (MDPI, 2025-02) soulignent que la fiabilité du prétraitement est le premier facteur de durée de vie des membranes en service ZLD.
L'étage membranaire est l'élément central. Une unité d'osmose inverse industrielle (ou nanofiltration dans les cas limites où la dureté divalente domine) préconcentre le rejet d'OI à 50 000–70 000 mg/L de TDS avec un rendement de 90–95 %, divisant la charge thermique par un ordre de grandeur. Le perméat d'OI satisfait déjà la plupart des conductivités cibles d'épreuve hydraulique, et un courant partiel de perméat peut donc revenir directement au circuit d'essai. Le rejet alimente ensuite un évaporateur à recompression mécanique des vapeurs (MVR) ou multi-effets suivi d'un cristalliseur agité pour la séparation finale eau/sel. Une presse à filtre à plateaux traite les boues d'oxydes métalliques issues du décanteur et le gâteau de sel du cristalliseur, produisant un gâteau à 8–12 % de siccité. Le polissage du condensat (échangeur à lits mélangés ou petite OI de polissage) renvoie une eau quasi déionisée au circuit d'essai, fermant la boucle selon le cadre réduire-réutiliser-recycler documenté par Mohan (STAI, 2024-07). Pour les sites disposant déjà d'une capacité de décantation, un décanteur à haute efficacité peut remplacer l'étage lamellaire.
Calculs de dimensionnement pas à pas
Basez-vous sur l'essai le plus contraignant. Les chiffres ci-dessous partent d'un essai sur réservoir de 800 m³ vidangé en 16 heures, soit un service réaliste pour un réservoir sous pression de taille moyenne ou un segment de pipeline de 20 km.
Étape 1 — Débit horaire de pointe Q. Q = 800 m³ ÷ 16 h = 50 m³/h. Bassin tampon, pompes de transfert et prétraitement se dimensionnent tous sur Q. Le coefficient 1,25× porte le bassin à 1 000 m³ de volume utile.
Étape 2 — Surface membranaire. Le flux d'OI pour des membranes de grade eau saumâtre sur cet effluent se situe entre 15 et 20 L/m²·h à 90–95 % de récupération. Débit de perméat = 50 m³/h × 0,92 ≈ 45 m³/h. Surface membranaire requise A = 45 000 L/h ÷ 17,5 L/m²·h (milieu de gamme) ≈ 2 570 m², soit environ 2 250 à 3 000 m² après corrections de pression et de température. Cela représente environ 8 à 10 membranes industrielles 8 pouces par m³/h de perméat.
Étape 3 — Puissance de l'évaporateur. Eau résiduelle après OI = Q × (1 − récupération) = 50 × 0,08 = 5 m³/h entrant dans le MVR. Une consommation spécifique de vapeur de 0,25 à 0,35 kg de vapeur par kg d'eau évaporée (données de terrain HydropureWater, 2026) donne 1 250 à 1 750 kg/h d'équivalent vapeur, soit environ 0,7 à 1,0 MWe de puissance compresseur pour une unité MVR.
Étape 4 — Capacité de sel du cristalliseur. En supposant un rejet de sel de 99 % en OI, avec une eau source à 200 mg/L équivalent NaCl et un facteur de concentration de 20× à travers la membrane, le rejet contient environ 4 000 mg/L. Sur un essai de 800 m³, cela produit 800 m³ × 0,08 × 4 000 mg/L ≈ 256 kg d'équivalent NaCl sous forme dissoute vers le cristalliseur, plus une faible fraction d'espèces azotées liées à l'inhibiteur. À titre de comparaison, un effluent à TDS bien plus élevé (2 000 mg/L × 20×) produirait environ 3,2 t de sel par essai, des ordres de grandeur au-dessus du référentiel d'épreuve hydraulique, ce qui explique pourquoi cet effluent se prête si bien à la réutilisation en boucle fermée.
Étape 5 — Déshydratation des boues. Les solides captés en amont présentent 1–2 % de siccité en sortie de sous-verse de FAD/décanteur. Une presse à filtre visant un gâteau à 8–12 % de siccité traite la charge en cycles de 2 à 4 heures ; le nombre de plateaux est piloté par la fréquence des essais, et non par la taille du lot, pour cet effluent.
| Étape | Calcul | Résultat |
|---|---|---|
| 1. Débit de pointe Q | 800 m³ ÷ 16 h | 50 m³/h |
| 2. Surface membranaire OI | 45 m³/h perméat ÷ 17,5 L/m²·h | ≈ 2 570 m² |
| 3. Charge évaporateur | 5 m³/h × 0,30 kg/kg | 1 250–1 750 kg/h de vapeur |
| 4. Masse de sel (alimentation 200 mg/L) | 800 × 0,08 × 4 000 mg/L | ≈ 0,26 t/essai |
| 5. Alimentation presse | 1–2 % siccité, cible 8–12 % | Cycle 2–4 h |
Comparaison CAPEX et OPEX : hybride membranaire-thermique vs thermique seul
Deux configurations dominent les évaluations d'achat pour ce service. L'hybride membranaire-thermique utilise l'OI pour réduire la charge thermique, avec un MVR/cristalliseur sur le rejet d'OI. Un train thermique seul envoie l'effluent égalisé directement vers un MVR suivi d'un cristalliseur, sans étage membranaire. L'hybride l'emporte sur l'énergie thermique et l'OPEX en régime établi ; le thermique seul l'emporte sur la simplicité, l'absence de membranes et la tolérance aux chimies d'inhibiteur qui encrasseraient les éléments polyamide.
CAPEX indicatif 2026 pour une base de dimensionnement de 50 m³/h : hybride membranaire-thermique 1,5 à 3,0 M USD, thermique seul 2,5 à 4,5 M USD. L'OPEX de l'hybride est inférieur de 60 à 70 % sur le poste vapeur, mais inclut un remplacement des membranes tous les 3 à 5 ans (durée de vie typique des éléments sur rejet ZLD) et une dose d'antitartre de 2 à 5 mg/L. L'écart se réduit quand la fréquence des essais dépasse 6 événements/an, car le coût énergétique par m³ plus bas de l'hybride se compose. La réutilisation du condensat en boucle fermée rentabilise généralement l'étage membranaire en 2 à 4 ans pour les sites menant plus de quatre essais par an. Le respect d'un protocole de maintenance des membranes d'OI structuré est ce qui protège cette rentabilité.
| Paramètre | Hybride membranaire-thermique | Thermique seul (MVR + cristalliseur) |
|---|---|---|
| CAPEX (50 m³/h, 2026) | 1,5–3,0 M USD | 2,5–4,5 M USD |
| Équivalent vapeur | 1 250–1 750 kg/h | 5 000+ kg/h |
| Charge électrique | Élevée (pompes HP OI + MVR) | Modérée (MVR seul) |
| Remplacement membranes | Tous les 3–5 ans | Aucun |
| Classement des postes OPEX | Thermique > membranes > antitartre > main-d'œuvre | Thermique > main-d'œuvre > énergie |
| Meilleur profil | ≥ 4 essais/an, faible TDS, taux de réutilisation > 95 % | < 4 essais/an, chimie à fort pouvoir encrassant |
Pièges de conception et notes de conformité
Quatre modes de défaillance reviennent sur ce service. Premier piège : bassin tampon sous-dimensionné. Dimensionnez toujours sur le plus gros essai plus 25 % de marge, car la vidange arrive rarement à débit constant : elle monte en pointe quand les réservoirs sont ouverts. Deuxième piège : incompatibilité des inhibiteurs. Certains inhibiteurs film amine moussent fortement dans les évaporateurs MVR, entraînés avec le condensat et encrassant le lit de polissage. Spécifiez des inhibiteurs peu moussants ou dosez un antimousse en amont du MVR. Troisième piège : routage du nettoyage chimique (CIP). Les produits de nettoyage des membranes d'OI sont à pH et TDS élevés et doivent aller vers l'évaporateur, et non vers le bassin tampon, sous peine de compromettre la boucle fermée. Quatrième piège : évolution réglementaire. De nombreuses juridictions restreignent désormais le TDS dans tout rejet indirect, ce qui pousse réellement ce type d'effluent vers le ZLD complet plutôt que vers une clarification conventionnelle. Pour les sites avec d'autres flux huileux en parallèle, les arbitrages techniques documentés dans cette référence sur le dimensionnement ZLD pour flux industriels huileux partagent plusieurs pièges de prétraitement et de moussage en évaporateur.
Questions fréquentes
Quel est le volume typique d'un lot de rejet d'épreuve hydraulique ?
Les essais individuels vont de 50 m³ pour un petit réservoir sous pression à 5 000 m³ pour un grand pipeline ou un essai hydrostatique de gros réacteur. Un essai de 800 m³ sur 16 heures (≈ 50 m³/h en pointe) constitue une base de dimensionnement réaliste en milieu de gamme pour une raffinerie ou une usine de GNL.
Pourquoi choisir le ZLD pour l'eau d'épreuve hydraulique plutôt qu'un traitement classique suivi d'un rejet ?
Un traitement biologique ou physico-chimique classique est surdimensionné pour un effluent batch à faible TDS et sous-dimensionné pour la charge hydraulique en pointe. Le ZLD en boucle fermée régénère l'eau comme appoint d'essai, supprime l'autorisation de rejet et, selon Mohan (STAI, 2024-07), s'inscrit dans la hiérarchie réduire-réutiliser-recycler qu'attendent désormais les régulateurs pour les flux industriels épisodiques.
Combien de vapeur un cristalliseur MVR consomme-t-il pour un train ZLD d'épreuve hydraulique de 50 m³/h ?
Avec une préconcentration par OI à 90–95 % de récupération, le MVR reçoit environ 5 m³/h d'alimentation. Une consommation spécifique de 0,25 à 0,35 kg de vapeur par kg d'eau évaporée correspond à 1 250 à 1 750 kg/h d'équivalent vapeur, soit 0,7 à 1,0 MWe de puissance compresseur pour une unité MVR (données de terrain HydropureWater, 2026).
L'OI peut-elle traiter les inhibiteurs de corrosion présents dans l'eau d'épreuve hydraulique ?
Les membranes d'OI polyamide standard tolèrent la plupart des résidus de nitrite-borate et de désoxygénant aux doses d'inhibiteur typiques de 100–500 mg/L, mais les inhibiteurs film amine peuvent encrasser les éléments et mousser dans le MVR aval. Réalisez systématiquement un pilote de 72 heures sur le paquet d'inhibiteurs réel avant de vous engager dans un hybride membranaire-thermique, et dirigez le rejet de CIP d'OI vers l'évaporateur plutôt que vers le bassin tampon.
Équipement associé
- filtre multicouche — spécifications, plage de capacité et données techniques