Pourquoi les rejets de bain de teinture réactive exigent une approche ZLD différente
Les eaux usées de teinture réactive représentent une perte mondiale majeure — plus de 20 % des quelque 700 000 tonnes de colorants synthétiques produites chaque année finissent dans le bain, faisant des bains réactifs le plus grand cas de ZLD textile (Nature, 2023). Les colorants réactifs ne sont pas simplement de l'eau salée colorée. Ils forment une liaison covalente avec la cellulose, raison pour laquelle la teinturerie force la réaction avec un alcali (Na₂CO₃ ou NaOH, pH 10-11) et un électrolyte élevé (NaCl ou Na₂SO₄, 30-100 g/L). Les colorants dispersés et de cuve se comportent différemment et ne présentent pas le même problème d'hydrolysat. Une fois que la réaction colorant-fibre s'arrête, le bain usé contient 10-30 % du colorant d'origine sous forme hydrolysée — une molécule d'environ 1,38 nm ayant perdu son groupe réactif et ne pouvant être réutilisée sans une étape de récupération distincte (Nature, 2023). Le facteur de dimensionnement d'un ZLD pour colorant réactif n'est donc pas la seule réutilisation de l'eau, mais l'élimination simultanée du colorant, la récupération du sel et la réutilisation de l'eau avec le cristallisateur le plus petit possible.
Étape 1 : Caractériser l'alimentation du bain de teinture réactive
Avant toute réunion avec un fournisseur, l'ingénieur a besoin d'une liste de contrôle des paramètres avec des chiffres réels, et non des plages issues de manuels. Une teinturerie de coton de taille moyenne rejette généralement 200-800 m³/j de bain réactif usé, plus 1,5 à 3 fois ce volume en eaux de lavage et de rinçage. Les deux flux doivent être séparés : le bain est bien plus concentré et est dirigé directement vers l'UF, tandis que l'eau de lavage peut être trop diluée pour un traitement thermique et devrait être réutilisée à contre-courant dans la teinturerie. Le bain sort à 60-90 °C, et cette chaleur constitue la première décision énergétique — soit un prérefroidissement avant l'UF pour protéger la membrane, soit une alimentation à chaud si les modules UF sont conçus pour un fonctionnement continu à 50-60 °C.
La chimie compte davantage que le débit. Le pH 10-11 dû à l'alcali doit être neutralisé à 6,5-7,5 avant l'osmose inverse, car les membranes composites à couche mince sont conçues pour un fonctionnement continu en dessous de pH 9 ; des excursions de pH au-delà de 9,5 hydrolysent la couche de polyamide et réduisent la durée de vie de la membrane de 5 ans à 18 mois. La salinité est de 50-100 g/L si la teinturerie utilise un électrolyte NaCl, ou de 30-80 g/L si elle utilise du Na₂SO₄ (sel de Glauber) — il convient de la rapporter en TDS, et non en conductivité, car le dimensionnement de l'osmose inverse utilise des courbes de rejet basées sur la composition ionique. La couleur atteint 5 000-50 000 unités Pt-Co, ce que l'UF doit éliminer avant l'osmose inverse. La DCO se situe entre 800 et 3 000 mg/L, provenant principalement de l'hydrolysat et des tensioactifs plutôt que de matières organiques facilement biodégradables.
| Paramètre | Bain réactif usé (typique) | Eau de rinçage/lavage (typique) | Limite d'alimentation RO |
|---|---|---|---|
| Débit, m³/j | 200–800 | 600–2 400 | — |
| Température, °C | 60–90 | 30–50 | <45 (majorité des RO TFC) |
| pH | 10–11 | 7–9 | 6,5–7,5 (post-neutralisation) |
| TDS, g/L | 30–100 (NaCl ou Na₂SO₄) | 2–15 | <5 vers RO de première passe |
| Couleur, Pt-Co | 5 000–50 000 | 500–5 000 | <50 (post-UF) |
| DCO, mg/L | 800–3 000 | 200–800 | — |
Étape 2 : Définir les objectifs de récupération et où se situe la valeur
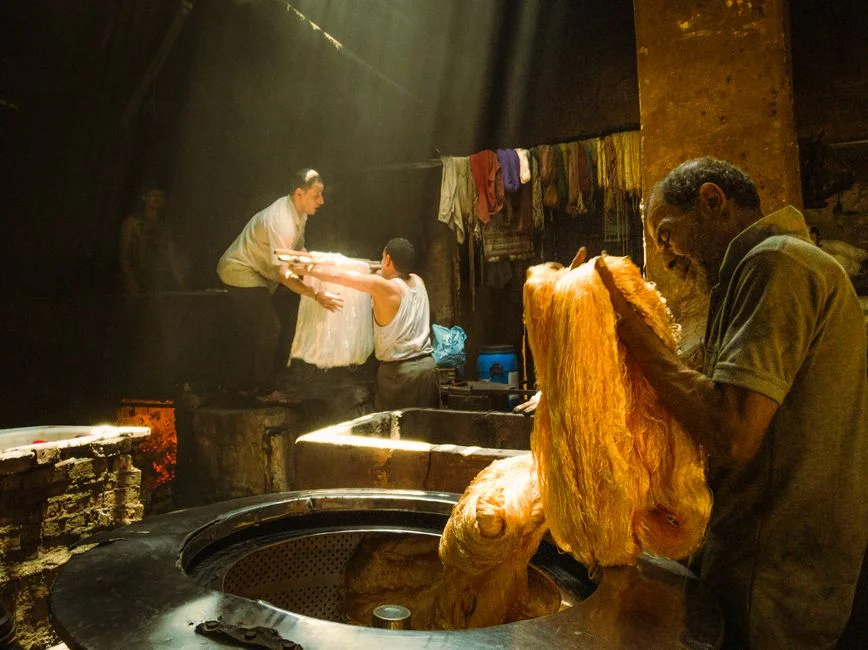
Le ZLD générique dit « récupérez l'eau ». Un ZLD de teinturerie réactive a trois objectifs de récupération concurrents — l'eau pour le prochain lot de teinture, le sel vers le bain de teinture, et l'énergie contenue dans l'alimentation chaude. L'ordre dans lequel l'ingénieur classe ces priorités transforme l'ensemble de la conception. Le colorant réactif lui-même vaut rarement la peine d'être récupéré chimiquement : l'hydrolysat a perdu son groupe réactif et ne peut être réutilisé que pour les teintes foncées après concentration, ce que la plupart des teintureries évitent pour des raisons de contrôle des teintes. La vraie valeur réside dans la décoloration du concentré afin que l'usine évite la taxe sur les colorants ou la pénalité de rejet de couleur que de nombreuses juridictions appliquent désormais.
Le sel est là où l'économie diverge. La réutilisation du NaCl est envisageable si le cristallisoir est dimensionné pour la phase NaCl ; la réutilisation du Na₂SO₄ est rarement rentable en dessous de 5 t/j car le sel de Glauber de qualité textile exige une pureté de 99,5 % et la liqueur mère du cristallisoir transporte tant d'hydrolysat que la pureté des cristaux chute. La répartition de la récupération doit être énoncée explicitement avant tout devis d'équipement — par exemple, 95 % de récupération d'eau, 85 % de récupération de NaCl vers le bain suivant, 100 % d'élimination des cendres inertes. L'étage membranaire assure l'essentiel de la récupération d'eau ; un système RO industriel (jusqu'à 95 % de récupération) traite le gros volume et permet de réduire considérablement la taille, plus économique, de l'étage thermique.
Étape 3 : Répartir la récupération sur la chaîne de traitement
La chaîne ZLD standard pour les colorants réactifs fait passer la récupération de 0 % à la vidange du bain à environ 99 % au rejet du cristallisoir. Chaque étape a une fonction précise et un chiffre précis.
Égalisation + refroidissement. Lisse les pics horaires et absorbe les pics de retour du NEP (nettoyage en place). Prévoir 1,5× le débit horaire moyen journalier, car les systèmes ZLD échouent sur les pics, pas sur les moyennes (nextradebase, 2025). La plupart des installations nécessitent également une période de stabilisation de 2 à 6 semaines après le démarrage avant d'atteindre une récupération normale — dimensionner le bassin d'égalisation pour au moins 14 jours d'alimentation afin que les membranes RO puissent être mises en service progressivement.
Filtre à sable/MMF + UF. Élimine les matières en suspension, les fibres et l'essentiel du colorant hydrolysé. Les molécules d'hydrolysat réactif mesurent environ 1,38 nm ; une membrane UF avec un seuil de coupure de 0,01 à 0,05 µm (10 à 50 nm) réduit la couleur de 90 à 98 % et protège l'osmose inverse de l'encrassement. Un prétraitement DAF en amont de l'UF gère les émulsions stabilisées par tensioactifs, tandis qu'un filtre multimédia protégeant l'osmose inverse en aval capte les fibres qui, autrement, colmateraient les modules UF.
Osmose inverse à deux passages. Le premier passage fonctionne avec une récupération de 70 à 75 %, faisant passer les MES de près de 10 g/L à environ 40 g/L. Le second passage fonctionne avec une récupération de 50 % sur le concentrat, portant les MES à 80–120 g/L — un niveau suffisamment élevé pour qu'une récupération supplémentaire par osmose inverse ne soit plus économique, car la pression osmotique dépasse la capacité des pompes. L'osmose inverse industrielle peut atteindre jusqu'à 95 % de récupération lorsqu'elle est correctement étagée sur deux passages (catalogue Zhongsheng, 2026).
Évaporateur MVR. La recompression mécanique de vapeur fait passer le concentrat d'osmose inverse de 80–120 g/L à saturation et produit un distillat d'eau à 70–85 %, recyclé vers l'atelier de teinture. Le distillat est chaud, déminéralisé et idéal pour le prochain bain réactif — il permet d'ailleurs à l'atelier de teinture d'économiser le coût d'adoucissement de l'eau fraîche.
Cristallisoir à circulation forcée. Produit des cristaux de NaCl ou de Na₂SO₄ destinés à la vente ou à la réutilisation ; les eaux mères constituent le flux final d'élimination ou de traitement complémentaire. Le choix du sel détermine si le cristallisoir est une unité de valorisation ou une unité de coût d'élimination.
| Étape | Objectif de récupération | MES / couleur en sortie | Équipement clé |
|---|---|---|---|
| Égalisation | Lissage du débit, pas de récupération | Inchangé | Bassin d'égalisation, volume de 24 à 48 h |
| DAF + MMF + UF | Élimination de la couleur de 90 à 98 % | < 200 Pt-Co | UF de 0,01 à 0,05 µm |
| RO de premier passage | Récupération d'eau de 70 à 75 % | Concentré ~40 g/L TDS | RO saumâtre, alimentation < 5 g/L |
| RO de second passage | Récupération de 50 % sur le concentré | 80–120 g/L TDS | RO haute pression |
| Évaporateur MVR | Distillat de 70 à 85 % | Distillat < 10 mg/L TDS | MVR, 60–90 kW par 100 m³/j |
| Cristallisoir | Vente ou réutilisation du sel | NaCl ou Na₂SO₄ solide | Circulation forcée + centrifugeuse |
Étape 4 : dimensionner la mise en tampon, les utilités et la décision de répartition du sel
Les utilités dominent le coût d'exploitation et l'enveloppe capex davantage que les étages membranaires. Le bassin d'égalisation doit contenir 24 à 48 h de débit de vidange de bain — et non 8 h, car les lots de teinture réactive sont planifiés par campagnes, et une vidange de teinture noire le vendredi inonderait un bassin plus petit. Le bassin tampon UF-vers-RO nécessite 4 h d'alimentation RO au flux de pointe, ce qui empêche la pompe haute pression de fonctionner en cycles courts lors des interruptions en amont. Un clarificateur lamellaire pour l'élimination des flocs d'hydrolysat peut être inséré avant l'UF lorsque l'hydrolysat se filtre mal.
Les utilités du MVR constituent le poste où le projet devient coûteux. Un évaporateur MVR de 100 m³/j nécessite généralement 60 à 90 kW de puissance électrique pour le compresseur de vapeur, ou 8 à 12 t/j de vapeur basse pression si l'usine dispose d'une chaudière. Ce seul poste éclipse toutes les autres utilités combinées. L'eau de refroidissement du condenseur MVR représente 1,2 à 1,5 fois le débit de distillat. La décision de répartition du sel est le levier capex : choisir la récupération du NaCl ajoute un cristallisoir et une centrifugeuse pour environ 300 000 à 600 000 $ pour un système de 50 t/j, tandis que choisir l'élimination du Na₂SO₄ supprime le cristallisoir mais ajoute un coût de bassin d'évaporation étanche ou de décharge sécurisée entièrement spécifique au site. Selon les pratiques du secteur, il convient de surdimensionner les ouvrages de génie civil, les fondations des bassins et les couloirs de tuyauterie pour la croissance future tout en n'installant que les modules de procédé de la phase 1 (nextradebase, 2025) — les teintureries réactives qui ajoutent une capacité de teintes sombres tous les 3 à 5 ans ne regretteront pas le béton supplémentaire.
Étape 5 : valider l'opérabilité et construire un exemple de dimensionnement appliqué
L'exemple appliqué relie le cadre méthodologique à des chiffres qu'un ingénieur peut présenter en réunion fournisseur. Prenons 500 m³/j d'eaux de bain et de lavage combinées, TDS 60 g/L en NaCl, couleur 15 000 Pt-Co, pH 10,5, température 70 °C. L'UF fonctionne à 95 % de récupération et produit un perméat de couleur inférieure à 200 Pt-Co — largement en dessous de la limite d'alimentation RO. La RO de premier passage traite 475 m³/j de perméat UF à 70 % de récupération, produisant 332 m³/j d'eau réutilisable et 143 m³/j de concentrat à environ 200 g/L de TDS. La RO de second passage fonctionne à 50 % de récupération sur ce concentrat, générant 71 m³/j de perméat supplémentaire et 72 m³/j de concentrat à 400 g/L de TDS. L'évaporateur MVR à 80 % de récupération d'eau produit 58 m³/j de distillat et 14 m³/j de saumure envoyée au cristallisoir, qui produit environ 12 t/j de cristaux de NaCl. La récupération totale d'eau sur l'ensemble de la chaîne dépasse 96 %, et le seul rejet continu est une petite purge issue des eaux mères du cristallisoir.
La validation nécessite un pilote de 30 jours sur une véritable vidange de bain, et non sur un effluent synthétique — la chimie de l'hydrolysat réactif n'est pas reproductible à partir de NaCl additionné d'un colorant frais, et les pilotes sur effluent synthétique surestiment systématiquement la récupération RO de 10 à 15 points de pourcentage. Les scénarios de dérive relèvent de la procédure d'exploitation, pas de la liste d'équipements : un retour de CIP avec un pic de pH à 12 nécessite une vanne de dérivation, un choc de couleur dû à un colorant noir nécessite un tampon UF plus grand, et l'arrêt du week-end nécessite un rinçage RO automatique pour éviter l'assèchement des membranes. Le bassin d'égalisation et l'alimentation RO doivent être instrumentés avec des capteurs en ligne de conductivité, de pH et d'ORP — le ZLD échoue face aux pics horaires, pas aux moyennes annuelles.
| Flux | Débit, m³/j | TDS, g/L | Couleur, Pt-Co |
|---|---|---|---|
| Bain brut + lavage | 500 | 60 | 15 000 |
| Perméat UF (95 % réc.) | 475 | 55 | <200 |
| Perméat RO 1er passage (70 % réc.) | 332 | <0,5 | <5 |
| Concentrat RO 1er passage | 143 | ~200 | — |
| Perméat RO 2e passage (50 % réc.) | 71 | <1 | — |
| Concentrat RO 2e passage | 72 | ~400 | — |
| Distillat MVR (80 % réc.) | 58 | <0,05 | 0 |
| Produit NaCl cristallisoir | ~12 t/j solide | — | — |
Tout au long de la chaîne, le dosage automatique d'acide/soude piloté par API assure la correction du pH avant l'osmose inverse, tandis qu'un générateur de dioxyde de chlore gère l'encrassement biologique côté perméat si l'eau recyclée est stockée plus de 24 h. Les ingénieurs qui dimensionnent des systèmes connexes peuvent comparer avec le dimensionnement du DAF pour les eaux blanches textiles ou consulter le coût OPEX du remplacement des membranes RO pour compléter l'analyse des coûts, tandis que ceux d'autres secteurs peuvent se référer au dimensionnement du ZLD pour les eaux huileuses industrielles à titre de comparaison sur la chimie de l'effluent.
Questions fréquentes
Quelle est la TDS d'alimentation typique pour une vidange de bain de teinture réactive ?
La TDS d'un bain réactif usé se situe entre 30 et 100 g/L, selon que la teinturerie utilise du NaCl (50–100 g/L) ou du Na₂SO₄ (30–80 g/L) comme électrolyte. Il convient de la mesurer en TDS, et non en conductivité, car la conception de l'osmose inverse repose sur la composition ionique (Nature, 2023).
Pourquoi les eaux usées de teinture réactive nécessitent-elles une UF avant l'osmose inverse ?
Les molécules d'hydrolysat réactif mesurent environ 1,38 nm, et une membrane UF de 0,01–0,05 µm élimine 90 à 98 % de la couleur tout en protégeant l'osmose inverse de l'encrassement organique. Sans UF, le flux de l'osmose inverse chute de 40 à 60 % en quelques semaines (Nature, 2023).
Quel taux de récupération une osmose inverse à deux passages peut-elle atteindre sur un concentrat de teinture réactive ?
La première passe d'osmose inverse, à un taux de récupération de 70–75 %, fait passer l'alimentation d'environ 10 g/L à un concentrat d'environ 40 g/L ; la seconde passe, à 50 % de récupération, porte ce concentrat à 80–120 g/L. Les systèmes RO industriels peuvent atteindre jusqu'à 95 % de récupération globale en configuration étagée (Zhongsheng, 2026).
La récupération du Na₂SO₄ issu d'un ZLD de teinture réactive est-elle rentable ?
En dessous d'environ 5 t/j, la récupération du Na₂SO₄ est rarement rentable, car le sel de Glauber de qualité textile exige une pureté de 99,5 % et la contamination par l'hydrolysat fait chuter la pureté des cristaux en dessous du seuil commercialisable. La plupart des teintureries envoient le Na₂SO₄ vers une filière d'élimination sécurisée et ne récupèrent que le NaCl.
Combien de temps un système ZLD de teinture réactive met-il à se stabiliser après le démarrage ?
La plupart des installations nécessitent 2 à 6 semaines de montée en charge avant que les étages membranaires n'atteignent leur taux de récupération normal. Il convient de dimensionner le bassin de régulation pour au moins 14 jours d'alimentation afin de pouvoir mettre l'osmose inverse en service progressivement (nextradebase, 2025).