Pourquoi la purge de déconcentration du laveur est l'alimentation la plus difficile du MBR en fonderie
Le prétraitement de la purge de déconcentration du laveur de fonderie avant bioréacteur à membranes (BRM/MBR) exige un refroidissement par trempe à ≤38 °C, une précipitation des métaux en deux étages et une filtration à ≤5 mg/L de MES. Une purge typique débite 5–40 m³/h à 45–65 °C, avec 2 000–20 000 mg/L de chlorures. Sans cette filière, les membranes en PVDF se colmatent ou se délaminent en quelques semaines.
L'alimentation est la surverse des décanteurs d'absorbeurs humides de désulfuration des fumées (FGD), le lavage acide des dévésiculeurs et la liqueur de refroidissement des gaz, avec des pointes 3 à 5 fois plus hautes pendant les coulées par lots (données de terrain HydropureWater, 2026). Selon l'US EPA (Agence de protection de l'environnement des États-Unis), dans les « Nonferrous Metals Manufacturing Effluent Guidelines », les flux de laveurs humides pour le contrôle de la pollution de l'air sont une source centrale d'eaux usées des fonderies primaires et secondaires (40 CFR Part 421). Sur le papier, le MBR est la voie la moins coûteuse vers un effluent de décanteur à faible MES. En pratique, quatre valeurs de fiche technique détruisent les membranes : 45–65 °C, des TDS (sels dissous totaux) de 5 000–45 000 mg/L, des chlorures de 2 000–20 000 mg/L, et des MES de 200–4 000 mg/L venues des fines de gypse et de l'entraînement de cendres volantes. Le mercure, l'arsenic, le sélénium, le plomb, le cadmium et le zinc se situent entre 0,1 et 50 mg/L. Le pH oscille entre 1 et 5 au cours d'un poste.
Ce courant, envoyé sur un module PVDF de 0,1 µm, provoque trois défaillances en même temps. La température dépasse le plafond de service du PVDF, soit 38–40 °C : le polymère ramollit et la membrane se délamine en quelques semaines. Les cristaux de gypse (CaSO₄·2H₂O) et les particules de cendres volantes de moins de 50 µm colmatent la surface en quelques heures, et la pression transmembranaire dépasse 0,4 bar. Au-dessus de 8 000–10 000 mg/L, les chlorures inhibent les bactéries nitrifiantes, tandis que les métaux lourds dissous s'accumulent dans la biomasse, la tuent, puis se redissolvent quand le pH dérive. Un système de traitement des eaux usées par bioréacteur à membranes (MBR) peut achever le traitement, mais seulement après qu'une filière de prétraitement dédiée a ramené chaque paramètre dans la plage admissible de la membrane.
Spécification des contaminants pour l'alimentation du MBR
La spécification des contaminants pour l'alimentation du MBR, ci-dessous, est la fiche que les achats épinglent au mur de la salle de contrôle. Elle relie chaque paramètre d'une fiche type de purge de fonderie au maximum toléré par un MBR à feuilles planes en PVDF, et à la raison de cette limite. Les cibles d'alimentation supposent un module immergé de 0,1 µm, exploité à un flux de 12–18 L/m²·h, comme les modules MBR à feuilles planes en PVDF de la série DF, qui consomment 10 à 20 fois moins d'énergie que la filtration tangentielle à cette charge en solides.
| Paramètre | Plage typique de la purge | Cible d'alimentation du MBR | Raison de la limite |
|---|---|---|---|
| Température | 45–65 °C | ≤38 °C | Plafond de service du PVDF (données fabricant, série DF) |
| MES | 200–4 000 mg/L | ≤5 mg/L | Colmatage de la membrane de 0,1 µm par le gypse et les cendres volantes |
| TDS (sels dissous totaux) | 5 000–45 000 mg/L | ≤30 000 mg/L de préférence | Contrainte osmotique sur la biomasse, mousse, encroûtement salin |
| Chlorures (Cl⁻) | 2 000–20 000 mg/L | <8 000 mg/L pour la nitrification | Inhibition des bactéries nitrifiantes ; corrosion des aciers annexes |
| Huiles et graisses (FOG) | 10–80 mg/L | <10 mg/L | Obstruction des pores et blocage gazeux du biofilm |
| Mercure (Hg) | 0,1–10 mg/L | ≤0,1 mg/L | Empoisonnement de la biomasse ; conformité aux BAT-AEL de l'UE (niveaux d'émission associés aux meilleures techniques disponibles) |
| Arsenic (As) | 0,5–30 mg/L | ≤0,5 mg/L | Autorisation de rejet et fixation par la biomasse |
| Sélénium (Se) | 0,2–20 mg/L | ≤0,5 mg/L | Le séléniate traverse l'étage biologique ; une précipitation est nécessaire |
| pH | 1–5 | 6,5–7,5 | Plage favorable à la biomasse et stabilité des hydroxydes métalliques |
Si un paramètre de la colonne de gauche n'atteint pas la cible par le prétraitement, reconcevez la filière. Le correctif habituel est une osmose inverse (OI) en dérivation, en amont du MBR, comme indiqué à l'étape 4 ci-dessous.
Prétraitement, étape 1 — Refroidissement par trempe et bassin tampon
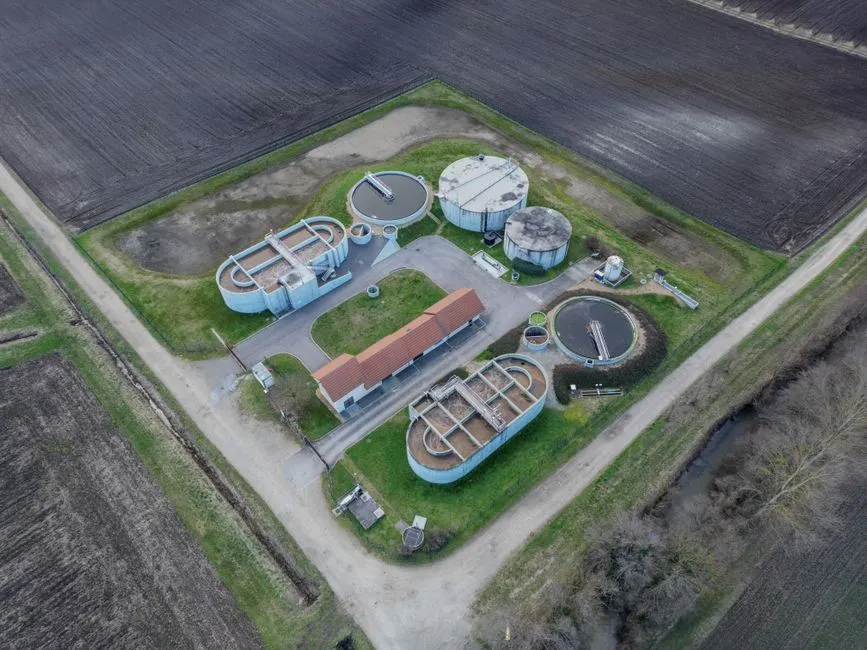
Le refroidissement par trempe et le bassin tampon abaissent la purge de 50–60 °C à ≤38 °C, et lissent les pointes hydrauliques et chimiques venues des marches discontinues des convertisseurs. Une tour de refroidissement à tirage forcé ou induit, dimensionnée pour 1,3 fois le débit de conception avec une approche de 20–25 °C au bulbe humide, couvre la plupart des fonderies. Les échangeurs à plaques conviennent quand l'usine veut récupérer la chaleur pour une eau de lavage à basse pression, ou quand l'eau d'appoint est limitée. Les plaques en titane sont obligatoires au-dessus de 8 000 mg/L de Cl⁻ : les piqûres du 316L commencent en quelques mois dans cette plage.
En aval du refroidissement, un bassin tampon dimensionné pour un temps de séjour hydraulique (TSH) de 12–24 h amortit les variations de débit de 3 à 5 fois, les excursions de pH (brut 1–5, après homogénéisation 4–6) et les pointes de température qui suivent les coulées de matte. Le bassin est en général aéré, en béton ou en PRV (plastique renforcé de verre), avec deux agitateurs immergés en service / en secours. L'aération désorbe aussi une partie du SO₂ et du CO₂ dissous, et relève le pH de 0,5 à 1,0 unité sans réactif ajouté. Le choix du matériau compte : le PRV ou l'acier au carbone revêtu de caoutchouc convient au service chloruré ; le 316L n'est acceptable que sur une purge de fonderie de cuivre à faible chlorure, sous 4 000 mg/L de Cl⁻. Depuis le bassin, l'effluent est pompé à débit stable vers l'étage chimique, de sorte que la dose de coagulant ne suit plus une cible qui bouge.
Prétraitement, étape 2 — Ajustement du pH et précipitation des métaux lourds
La précipitation des métaux lourds, sur une purge de laveur de fonderie, demande deux fenêtres de pH, car aucun point de consigne unique ne retire de façon fiable les six métaux réglementés. L'étape 2A est une montée à l'hydroxyde jusqu'à pH 8,5–9,0, avec de la chaux (Ca(OH)₂) ou de la soude (NaOH). Elle abaisse l'arsenic, le plomb, le cadmium, le zinc et le cuivre à des teneurs inférieures au mg/L, sous forme d'hydroxydes. La chaux coûte moins cher au kilogramme, mais elle ajoute un tartre de sulfate de calcium en aval. La soude est plus propre et plus simple à régler. Elle est injectée par un système automatique de dosage de réactifs piloté par automate, avec une sonde de pH redondante sur une dérivation.
L'étape 2B distingue la purge de fonderie des eaux usées génériques de traitement de surface. Le mercure et le sélénium ne précipitent pas correctement avec le seul hydroxyde. Au-dessus d'environ 8 000 mg/L de Cl⁻, le mercure reste en solution sous forme de HgCl₄²⁻, quel que soit le pH. Le correctif est un étage au sulfure ou à réducteur fort, à pH 9,5–10,5. Le TMT-15 (2,4,6-trimercaptotriazine), à 5–15 mg/L par mg de Hg, ou le Na₂S à 1,0–1,5 fois la dose stœchiométrique, convertit le mercure en une boue de sulfure stable. Le sélénium sous forme de séléniate (SeO₄²⁻) doit d'abord être réduit en sélénite par FeCl₃ à pH 7–8, puis coprécipité avec les hydroxydes métalliques. Le temps de réaction est de 20–30 min par étage, avec un mélange rapide à 50–100 tr/min. La dose de polymère est de 0,5–2 mg/L pour la floculation. La production de boues atteint 3–8 kg/m³ de purge. Ces boues partent en général vers un épaississeur dédié aux boues de métaux lourds, et non vers le tas de gypse. Au-dessus de 15 000 mg/L de Cl⁻, le dosage de sulfure n'est plus optionnel, il est obligatoire : les équilibres des chlorocomplexes maintiennent le mercure soluble en dessous de pH 10,5.
Prétraitement, étape 3 — Décantation et filtration multicouche
La décantation et la filtration multicouche doivent retirer les précipités avant que les membranes ne les voient. Un décanteur lamellaire (décanteur à haut rendement), à une charge superficielle de 20–40 m³/m²·h, retient l'essentiel des boues d'hydroxydes métalliques et de gypse. La recirculation des boues maintient un voile stable à 1–3 % de matières sèches. La turbidité de surverse est en général de 20–50 NTU, ce qui ne suffit pas pour une membrane de 0,1 µm. Les cristaux de gypse de moins de 20 µm traversent les paquets de lamelles et colmatent le module en un poste. La conception du décanteur lamellaire retenue ici doit prévoir des plaques inclinées à 60 ° et un cône épaississeur de boues de 50 mm, pour la densité élevée des boues chargées en gypse.
Le polissage jusqu'à la cible de ≤5 mg/L de MES à l'entrée du MBR se fait dans un filtre multicouche à courant descendant : anthracite (0,8–1,2 mm, 0,5 m), sable siliceux (0,45–0,55 mm, 0,3 m) et grenat (0,2–0,3 mm, 0,1 m), à une vitesse de filtration de 10–15 m/h. Le filtre multicouche suit un cycle de rétrolavage de 24 h, à l'eau filtrée et au décolmatage à l'air, avec un trempage périodique à l'HCl à 1 % pour dissoudre le tartre de sulfate de calcium. Avec cette filière en service, l'alimentation du MBR doit afficher moins de 5 mg/L de MES et moins de 2 NTU. Vérifiez la mesure en continu avec un turbidimètre laser, plutôt que par prélèvements ponctuels. La précipitation du gypse dans la conduite d'échantillon trompe l'opérateur.
Prétraitement, étape 4 — Conditionnement optionnel des courants à fort TDS
Ce conditionnement optionnel des forts TDS concerne les fonderies de grillage du zinc et les fonderies de cuivre qui prennent l'eau du laveur dans la mer. Quand les TDS dépassent 30 000 mg/L, ou les chlorures 15 000 mg/L, la pression osmotique à travers la membrane du MBR fait tomber le flux sous 8 L/m²·h. L'activité de la biomasse halophile baisse de moitié. La nitrification classique s'arrête dans les faits. Le retour de terrain confirme qu'un ensemencement halophile demande 4–6 semaines d'acclimatation et des bassins d'aération 50 % plus grands pour le même abattement de la DBO. La plupart des usines que nous dimensionnons pour des lignes de cuivre lavées à l'eau de mer travaillent dans le bas de la plage de flux dès que la salinité dépasse 30 000 mg/L de TDS.
La réponse d'ingénierie la plus nette est un traitement en dérivation. Envoyez l'effluent décanté, après précipitation des métaux, vers un système d'osmose inverse (OI) pour eau saumâtre à 70–80 % de conversion, et n'alimentez le MBR qu'avec le perméat d'OI (TDS en général de 200–500 mg/L). Le concentrat d'OI (TDS de 80 000–120 000 mg/L) rejoint le bassin d'évaporation ou le cristalliseur déjà en place sur la fonderie. Cette voie a un CAPEX (coûts d'investissement) plus élevé, mais elle transforme un problème biologique en problème de membrane, plus simple à exploiter et bien plus simple à autoriser. Pour une fonderie qui a déjà une file d'OI pour l'eau de chaudière, ce n'est presque jamais un poste neuf : c'est un piquage sur l'existant.
Prétraitement de la purge du laveur de fonderie avant MBR
Une fois le tableau des paramètres respecté, le prétraitement de la purge du laveur de fonderie avant MBR fixe l'enveloppe de dimensionnement. Comptez des matières en suspension dans la liqueur mixte (MLSS) de 8 000–12 000 mg/L, un TSH de 6–10 h et un flux durable de 12–18 L/m²·h, pour un module immergé de la série DF aspiré entre −0,1 et −0,3 bar. Tenir 15 L/m²·h avec un rétrolavage intermittent est un meilleur choix dans la durée que de viser 22 L/m²·h et de créer un problème de nettoyage chimique. Prévoyez un rétrolavage en mode relaxation toutes les 8–12 min (45 s en marche, 8 min à l'arrêt). Ajoutez un nettoyage chimique en ligne à 500–1 000 mg/L de NaOCl tous les 7–14 jours. Les purges de laveur portent toujours des traces de mercure, d'arsenic et de sélénium, qui pèsent sur la biomasse même après précipitation. La logique de dimensionnement est proche, dans son principe, du dimensionnement d'un MBR pour le rejet d'ultrafiltration (UF) de cataphorèse (e-coat), mais le plafond de salinité est ici la contrainte qui commande, et non la charge organique.
Liste de contrôle du choix et facteurs de coût
Les points de la liste de choix, pour une filière de purge de fonderie vers MBR, sont des faits concrets, et non des arguments de plaquette. Confirmez l'approche au bulbe humide et la charge de refroidissement pour des températures de coulée de pointe de 45–65 °C. Dimensionnez le bassin tampon pour un TSH de 12–24 h aux pointes hydrauliques de 3 à 5 fois. Choisissez d'abord l'hydroxyde, puis le sulfure ou le TMT, pour Hg et Se, quand le Cl⁻ dépasse environ 8 000 mg/L. Spécifiez un décanteur lamellaire plus une filtration multicouche jusqu'à ≤5 mg/L de MES et <2 NTU. Déclenchez l'OI en dérivation quand les TDS dépassent 30 000 mg/L ou quand le Cl⁻ dépasse 15 000 mg/L. Tenez le flux du MBR à 12–18 L/m²·h, avec un nettoyage en place (CIP) au NaOCl tous les 7–14 jours. Budgétez la gestion des boues à 3–8 kg/m³ de purge, comme un courant dangereux dédié.
La surface d'échange en titane au-dessus de 8 000 mg/L de Cl⁻, la consommation de sulfure ou de TMT quand le mercure est élevé, la déshydratation des boues chargées en gypse et la chaîne optionnelle OI/cristalliseur sur les laveurs à eau de mer dominent le coût. Le risque de remplacement des membranes suit les écarts de température et de MES plus que la charge en DCO, sur ces alimentations.
À qui s'adresse ce guide / qui doit chercher ailleurs / étape suivante
Ce guide vise les ingénieurs procédé et les équipes EPC (ingénierie, achats et construction) qui spécifient des filières de purge de laveur humide pour des fonderies de cuivre, de zinc, de plomb ou des fonderies secondaires de non-ferreux. Il leur faut un perméat de MBR stable, pour réutilisation ou pour rejet. D'autres installations doivent chercher ailleurs : celles qui n'ont que des cendres de laveur à sec, sans purge liquide, ou une eau de verse de gypse sans Hg ni Se dissous. Prochaine étape : envoyez une fiche technique récente de purge (température, Cl⁻, TDS, MES, Hg, As, Se, pH, pointes de débit) pour un schéma bloc prétraitement et MBR, via notre formulaire demander un devis.
Questions fréquentes
Quelle est la température maximale de la purge de laveur à l'alimentation du MBR ?
≤38 °C pour un module plan standard en PVDF ; 40 °C est le plafond absolu de courte durée, et tout fonctionnement prolongé au-dessus de 35 °C raccourcit nettement la durée de vie de la membrane (données fabricant de la série DF, 2026). La plupart des installations que nous dimensionnons maintiennent l'alimentation à 32–36 °C, afin de garder une marge quand le bulbe humide monte en été.
Quelle concentration en chlorures impose une OI en dérivation plutôt qu'une alimentation directe du MBR ?
Un Cl⁻ supérieur à 15 000 mg/L, ou des TDS supérieurs à 30 000 mg/L, doit déclencher une OI en dérivation dont le perméat alimente le MBR. La nitrification et le flux durable s'effondrent tous deux dans une biomasse standard à cette salinité. Les lignes de cuivre lavées à l'eau de mer atteignent ce seuil en premier.
Pourquoi la précipitation à l'hydroxyde, seule, ne retire-t-elle pas le mercure d'une purge de fonderie ?
Au-dessus d'environ 8 000 mg/L de Cl⁻, le mercure forme des chlorocomplexes solubles (HgCl₄²⁻) qui restent en solution jusqu'à pH 10,5 ; un étage au sulfure ou au TMT-15, à pH 9,5–10,5, est nécessaire pour abaisser Hg à ≤0,1 mg/L. L'hydroxyde seul ne suffit que sur une purge de cuivre à faible chlorure.
Quelle cible de MES protège un module MBR immergé de 0,1 µm contre le colmatage ?
≤5 mg/L de MES et moins de 2 NTU à l'alimentation du MBR protègent un module de 0,1 µm. On y arrive avec un décanteur lamellaire, suivi d'un filtre multicouche anthracite-sable-grenat. L'entraînement de gypse est la cause la plus fréquente de colmatage prématuré quand cette cible est manquée.
Comment régler le flux du MBR après le prétraitement de la purge ?
Un flux durable de 12–18 L/m²·h, sous une aspiration de −0,1 à −0,3 bar, est la plage de conception des modules PVDF immergés de la série DF sur purge de laveur prétraitée. Tenir près de 15 L/m²·h, avec des cycles de relaxation de 8–12 min, l'emporte en général sur la course à 22 L/m²·h et sur des nettoyages chimiques fréquents.