Pourquoi les eaux usées des usines de pâte et papier constituent un problème d'ingénierie distinct
L'influent des usines kraft et des usines de papier recyclé arrive à la station d'épuration avec une DCO de 1 000–25 000 mg/L, une DBO₅ de 400–8 000 mg/L, des MES de 500–4 000 mg/L, une couleur de 5 000–20 000 unités Pt-Co, des AOX de 5–40 mg/L, un pH de 5–10 et une température de 35–60 °C — fourchettes compilées à partir des documents de fond des directives de rejet EPA 40 CFR 430 et d'enquêtes sectorielles récentes (IFAS, 2025). C'est cette enveloppe qui fait du traitement des eaux usées des usines de pâte et papier un problème d'ingénierie distinct des applications municipales ou agroalimentaires. Trois grandeurs déterminent la conception de la filière : un rapport DBO:DCO typiquement de 0,3–0,5 (fraction biodégradable élevée), une température élevée énergétiquement positive plutôt qu'une charge de refroidissement, et une charge organique chlorée (AOX) que la biologie seule ne peut éliminer.
Le profil de température et de DCO explique l'attrait commercial du prétraitement anaérobie : un réacteur UASB ou IC mésophile fonctionnant à 35–40 °C convertit jusqu'à 85 % de la DCO de l'influent en biogaz, avec un rendement en méthane d'environ 0,35 Nm³ de CH₄ par kg de DCO éliminée (selon les données de conception des réacteurs anaérobies IWA 2024). Peu d'autres flux d'eaux usées industrielles permettent à une station d'épuration d'exporter de l'énergie tout en respectant les limites de rejet de DCO.
Il est tout aussi important de reconnaître les quatre sous-flux d'une usine type, car la filière doit être adaptée à chacun : la fabrication de pâte kraft produit de la liqueur noire, normalement récupérée dans la chaudière de récupération et envoyée à la station d'épuration uniquement sous forme de déversements ou de condensats ; le blanchiment génère les organiques chlorés, la couleur et la charge AOX ; la machine à papier rejette des eaux blanches riches en amidon, charges minérales et fines de fibres ; et l'effluent combiné de l'usine intégrée est ce que la plupart des stations d'épuration traitent réellement. Chaque sous-flux modifie suffisamment le profil de charge pour que l'homogénéisation et la ségrégation, et non la biologie, soient généralement les premiers points à corriger.
Filière de traitement des eaux usées pâte et papier : la chaîne standard 2026
La filière de référence 2026 pour un effluent combiné pâte et papier se déroule comme suit : dégrillage et dessablage → homogénéisation de débit et de qualité (TRH de 6–12 h avec mélange de 4–8 W/m³) → clarification primaire ou flottation à air dissous (DAF) → réacteur anaérobie (UASB ou IC, TRH de 6–24 h) → étage aérobie, soit boues activées conventionnelles (CAS), soit bioréacteur à membrane (système MBR pour le traitement biologique pâte et papier) → polissage tertiaire (Fenton, ozone, filtre à sable, charbon actif, et éventuellement OI) → épaississement et déshydratation des boues avec un filtre-presse à plateaux et cadres pour boues de papeterie. La filière est identique sur le papier de l'UE à l'Amérique du Nord jusqu'à la Chine ; les différences portent sur la ségrégation des sous-flux en amont et la boucle de réutilisation en aval.
Pour les flux riches en fibres, un système DAF pour le traitement primaire pâte et papier surpasse la sédimentation. La flottation à microbulles à 5–20 m/h de charge hydraulique élimine typiquement 80–95 % des MES, 60–80 % de la DBO en suspension, et la majeure partie des huiles libres et des résines — solides en suspension qui satureraient autrement l'étage anaérobie. Les bassins de sédimentation plafonnent près de 3 m/h de taux de débordement et perdent une fraction importante des fibres fines ; le DAF (flottation à air dissous) capture les fines et constitue l'étape primaire par défaut dans la plupart des rénovations 2026.
Positionner le MBR après l'étage anaérobie permet de regrouper le clarificateur secondaire et le filtre à sable en une seule étape, avec des MES d'effluent régulièrement inférieures à 1 mg/L et un seuil de coupure des particules <1 μm. Les boues activées conventionnelles (CAS) assurent toujours l'essentiel de l'élimination de la DCO soluble, mais le MBR (bioréacteur à membrane) est l'équipement de référence lorsque l'usine vise une eau de réutilisation ou une autorisation MES stricte. Pour l'étape de polissage, l'oxydation Fenton (H₂O₂ dosé à 0,5–2× la masse de DCO, Fe²⁺ à 50–200 mg/L, pH ajusté à 3–4 pendant 30–60 minutes, puis neutralisation) est la voie standard pour la réduction de la couleur et des AOX que la biologie ne peut éliminer. La gestion des boues clôture la filière : 8–15 kg de matières sèches par 1 000 L d'eaux usées traitées, déshydratées à 25–35 % de MS via un filtre-presse à plateaux et cadres pour élimination hors site ou coincinération.
Paramètres des opérations unitaires et choix d'équipements
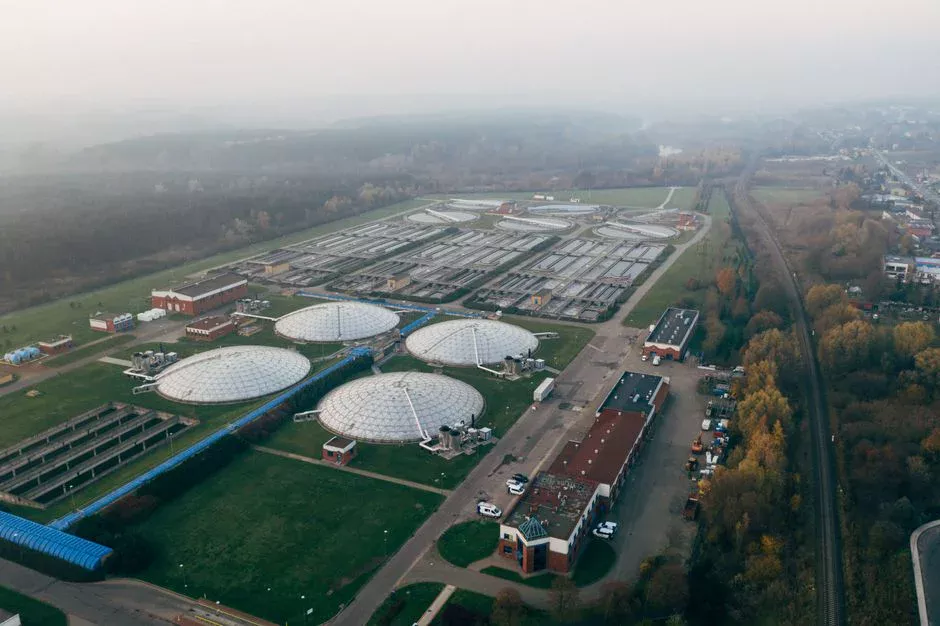
Le tableau ci-dessous consolide la base de conception 2026. Les ingénieurs peuvent le reprendre directement dans un document de base de conception ; les achats peuvent s'en servir pour spécifier les équipements. Les valeurs sont des plages de fonctionnement typiques rapportées sur les installations d'usines 2024–2026 (données de terrain Zhongsheng, 2026 ; recoupées avec les documents de fond EPA 40 CFR 430 et le BREF UE 2014).
| Opération unitaire | Paramètres clés | Équipement typique |
|---|---|---|
| Homogénéisation | TRH 6–12 h ; mélange 4–8 W/m³ ; air ou mécanique | Bassin d'homogénéisation avec agitateurs submersibles |
| Primaire (DAF) | Charge surfacique 5–20 m/h ; taux de recirculation 10–30 % ; air:solides 0,005–0,06 kg/kg | Système DAF pour le traitement primaire pâte et papier |
| Anaérobie UASB/IC | TRH 6–24 h ; flux ascendant 1–3 m/h ; OLR 5–15 kg DCO/m³/j ; abattement DCO 60–85 % | Réacteur UASB ou IC avec séparateur GSS |
| Aérobie CAS | MLSS 3 000–5 000 mg/L ; SRT 15–30 j ; F/M 0,1–0,3 kg DBO/kg MLSS/j | Bassin d'aération + clarificateur secondaire |
| Aérobie MBR | MLSS 8 000–12 000 mg/L ; SRT 30–60 j ; flux 10–20 LMH ; MES effluent <1 mg/L | Système MBR pour le traitement biologique pâte et papier avec module MBR à feuilles plates PVDF série DF |
| Polissage Fenton | pH 3–4 ; H₂O₂:Fe²⁺ molaire 5–10:1 ; réaction 30–60 min ; baisse DCO 40–70 % | Cuve de réaction + neutralisation + DAF ou filtre à sable |
| Déshydratation des boues | Cycle 60–180 min ; gâteau 25–35 % MS ; dose de polymère 3–8 kg/t MS | Filtre-presse à plateaux et cadres pour boues de papeterie |
CAS versus MBR est la décision de conception récurrente. Le CAS nécessite 3–4× l'emprise au sol d'un MBR équivalent, produit des boues à décantation plus médiocre (IVB 150–250 vs 80–120) et rejette 10–30 mg/L de MES — acceptable pour un rejet à l'égout, insuffisant pour la réutilisation. Le MBR fonctionne à 2–3× le MLSS, double le SRT et émet <1 mg/L de MES plus une faible turbidité qui rend le prétraitement OI opérationnel. Le compromis est énergétique : l'aération MBR et le décolmatage membranaire ajoutent 0,1–0,2 kWh/m³, que le biogaz de l'anaérobie amont compense typiquement à 30–60 %.
Pour l'étape primaire, la comparaison est plus simple. La sédimentation plafonne à un taux de débordement d'environ 3 m/h et perd 40–60 % des MES des flux riches en fibres. Le DAF (flottation à air dissous) traite 5–20 m/h, élimine 80–95 % des MES et récupère les fibres comme flux vendable ou recyclable. Un décanteur à haute efficacité conserve sa place comme étape de dessablage/pré-DAF, mais le DAF est désormais le clarificateur primaire par défaut sur toute rénovation pâte et papier construite ou modernisée en 2024–2026.
Papier recyclé vs usine kraft : comment la filière change
L'effluent d'usine de papier recyclé (désencrage) présente des AOX plus faibles (typiquement <5 mg/L) mais davantage d'amidon, de couleur de couchage, de résidus d'encre et d'écumes de flottation à air dissous. La filière complète reste justifiée, mais l'étape anaérobie devient optionnelle — DAF plus MBR plus Fenton est la configuration standard 2026, et des économies d'investissement sont possibles en sautant l'UASB/IC. Les AOX sont rarement le paramètre limitant pour les usines de recyclage ; la couleur et la DCO le sont.
Les usines kraft sont l'inverse. La cuisson et le blanchiment génèrent une DBO élevée, une couleur sombre (souvent 10 000+ Pt-Co) et l'essentiel des AOX (10–40 mg/L). La filière complète est obligatoire : DAF pour les fibres, UASB ou IC pour la DBO et le biogaz, MBR pour la DCO résiduelle, Fenton ou ozone pour la couleur et les AOX. L'homogénéisation de l'étage de blanchiment est non négociable — sans elle, les pics de l'atelier de blanchiment anéantissent les méthanogènes du réacteur anaérobie.
Les usines intégrées (pâte plus papier) se situent au milieu et nécessitent une homogénéisation combinée dimensionnée pour le sous-flux le plus défavorable, et non pour la moyenne. L'autre point non négociable est la ségrégation de la liqueur noire : la chaudière de récupération doit traiter >99 % des solides de liqueur noire, seuls les déversements et condensats étant dirigés vers la station d'épuration. Concevoir la filière biologique pour absorber de la liqueur noire brute est une voie rapide vers le dérèglement et une voie lente vers un manquement à l'autorisation de rejet.
Objectifs de conformité 2026 et opportunités de réutilisation
Trois ancrages réglementaires couvrent l'essentiel du parc mondial d'usines kraft et papetières. Aux États-Unis, l'EPA 40 CFR 430 fixe des limites de DBO₅ et de MES exprimées en kg par tonne métrique de produit, avec les sous-parties B (kraft), E (carton) et d'autres pour pâte mécanique, sulfite, désencrage et papier non intégré — confirmez la sous-catégorie avant de dimensionner la filière. Dans l'UE, la directive IED 2010/75/UE et le BREF 2014 définissent des NEA-MTD de DCO 70–200 mg/L, AOX 0,1–1,0 mg/L et COT 15–50 mg/L selon le type de procédé. En Chine, la GB 3544-2008 plus la trajectoire d'amendement 2024 fixent un pH de 6–9, une DCO ≤100 mg/L pour les usines existantes et ≤80 mg/L pour les usines plus récentes, une couleur ≤50 unités de dilution, et des AOX ≤12 mg/L. Satisfaire les trois est réalisable avec la filière de ce guide, mais uniquement si le MBR et le Fenton sont dimensionnés pour l'enveloppe la plus stricte dans laquelle l'usine rejette.
Les économies 2026 se jouent sur la réutilisation. Un MBR plus un système OI pour la réutilisation d'eau de papeterie peut atteindre 70–85 % de récupération, le perméat étant mélangé à l'eau de lavage ou à l'appoint des tours de refroidissement. Les usines intégrées des régions sous stress hydrique fonctionnent déjà à des taux de réutilisation de 50–70 % ; combiné à l'export de biogaz de l'étage anaérobie, le retour sur investissement d'une rénovation de filière complète se situe couramment entre 4 et 6 ans aux tarifs énergétiques et de redevances de rejet de 2026.
Fourchettes CAPEX et OPEX d'une station d'épuration pâte et papier 2026
Utilisez le tableau ci-dessous uniquement comme budget de cadrage ; les facteurs spécifiques au site — charge d'influent, enveloppe de rejet, zone sismique et périmètre d'automatisation — déplacent couramment ces fourchettes de ±30 %.
| Taille de l'installation (débit) | CAPEX (USD) | OPEX — biologique seul (USD/m³) | OPEX — biologique + Fenton (USD/m³) | OPEX — filière complète avec OI/réutilisation (USD/m³) |
|---|---|---|---|---|
| Petite 100–500 m³/j | $400K–$1.5M | $0.15–$0.30 | $0.30–$0.55 | $0.45–$0.80 |
| Moyenne 500–2 000 m³/j | $1.5M–$5M | $0.15–$0.35 | $0.30–$0.65 | $0.50–$1.00 |
| Grande 2 000–10 000 m³/j | $5M–$20M | $0.20–$0.45 | $0.35–$0.80 | $0.60–$1.20 |
L'énergie est dominée par l'aération : 0,4–0,8 kWh/m³ pour l'étage aérobie, plus 0,1–0,2 kWh/m³ pour le décolmatage MBR. Le biogaz anaérobie compense 30–60 % de la charge d'aération lorsque le méthane est capté et utilisé dans une unité de cogénération (CHP). Le coût des réactifs est la variable pivot de l'OPEX — dosage de nutriments (N et P) pour la biologie, H₂O₂ et Fe²⁺ pour le Fenton, antitartrant pour l'OI, et polymère à 3–8 kg par tonne de matières sèches pour la déshydratation des boues. Un dosage chimique automatique pour Fenton et apport de nutriments réduit les dépenses chimiques de 8–15 % en asservissant le dosage à la charge réelle, ce qui est généralement le gisement d'économie d'OPEX le plus accessible sur une installation existante.
Questions fréquentes
Quelle plage de DCO d'influent est typique pour une station d'épuration d'usine de pâte kraft ?
L'effluent combiné d'usine kraft arrive typiquement à la station d'épuration avec une DCO de 1 000–25 000 mg/L, une DBO₅ de 400–8 000 mg/L et une température de 35–60 °C (selon les données de fond EPA 40 CFR 430, 2024–2025). Ce profil haute température et haute DBO explique pourquoi le prétraitement anaérobie par UASB ou IC est standard sur les usines kraft modernes.
Quelle est l'efficacité du MBR pour le traitement des eaux usées des usines de pâte et papier ?
Un MBR (bioréacteur à membrane) fonctionnant à MLSS 8 000–12 000 mg/L, SRT 30–60 j et flux 10–20 LMH délivre typiquement >95 % d'abattement de DCO, des MES d'effluent <1 mg/L, et un flux à faible turbidité qui alimente directement l'OI pour la réutilisation d'eau (données de terrain Zhongsheng, 2026). Comparé au CAS, le MBR nécessite environ un tiers de l'emprise au sol et produit une eau réutilisable plutôt qu'un rejet de qualité égout.
Pourquoi le DAF est-il préféré à la sédimentation comme traitement primaire de l'effluent de papeterie ?
Le DAF (flottation à air dissous) fonctionne à 5–20 m/h de charge hydraulique contre la limite d'environ 3 m/h de la sédimentation, et élimine 80–95 % des MES des flux riches en fibres qui mettent en échec les clarificateurs. Un système DAF pour le traitement primaire pâte et papier récupère également les fibres comme sous-produit vendable.
Quelle est la dose Fenton standard pour l'élimination de la couleur et des AOX ?
L'oxydation Fenton pour le polissage pâte et papier s'effectue à pH 3–4, avec H₂O₂ dosé à 0,5–2× la masse de DCO et Fe²⁺ à 50–200 mg/L (H₂O₂:Fe²⁺ molaire 5–10:1), une réaction de 30–60 minutes et une post-neutralisation. Ceci est détaillé dans le guide du système d'oxydation Fenton pour usage industriel, 2026, et c'est la chimie que la biologie ne peut reproduire pour les AOX et les corps colorés de haut poids moléculaire.
Qu'est-ce qui provoque le dépassement des MES de l'effluent et comment le corriger en 2026 ?
Le dépassement des MES sur une station d'épuration de papeterie remonte généralement à l'une de trois causes : boues filamenteuses dans le clarificateur secondaire (IVB >200), lavage hydraulique dû à un pic de débit au-delà de la capacité d'homogénéisation, ou membrane MBR endommagée laissant fuir la biomasse. Les étapes de diagnostic et de correction sont cartographiées dans le guide d'ingénierie 2026 sur le dépassement des MES de l'effluent, le correctif pratique étant généralement un ajustement de dose de polymère, une augmentation du SRT, ou un test d'intégrité membranaire.