Pourquoi les boues d'amidonnerie se comportent autrement que les biosolides municipaux
Les boues d'eaux usées d'amidonnerie sont traitées selon une filière en quatre étapes : clarification primaire ou DAF (flottation à air dissous) pour récupérer les matières solides d'amidon résiduelles, épaississement gravitaire ou mécanique jusqu'à 3-5% MS, conditionnement polymère (typiquement 3-8 kg de polyacrylamide cationique par tonne de matières sèches), puis déshydratation mécanique — le plus souvent un décanteur centrifuge (gâteau à 22-28% MS) ou un filtre-presse à plateaux (gâteau à 28-35% MS). Les boues proviennent de l'affinage de l'effluent UASB et des eaux de lavage d'amidon, et sont particulièrement difficiles à déshydrater, car l'amidon regélatinisé colmate les médias filtrants.
Les amidonneries génèrent un flux de boues qui invalide les hypothèses génériques de déshydratation. La chimie déterminante est la regélatinisation : lorsque le jus chargé d'amidon est chauffé au-dessus de 62-72 °C pendant l'extraction ou maintenu à des températures mésophiles dans un réacteur UASB (typiquement 35-38 °C), les granules d'amidon résiduels gonflent, se rompent et reforment un gel colloïdal. Ce gel colmate la toile filtrante, augmente l'humidité du gâteau de 5 à 10 points de pourcentage par rapport aux biosolides municipaux, et oblige les exploitants à doser 2 à 4 fois plus de polymère pour casser le colloïde (données de terrain Zhongsheng, 2026).
Le rendement en boues varie aussi fortement selon la matière première. Les amidonneries de maïs produisent 0,15-0,40 kg MS par kg d'amidon traité ; les usines de manioc se situent plus haut (0,30-0,55 kg MS/kg d'amidon) car la matrice racinaire fibreuse entraîne davantage de fines dans les eaux de lavage ; l'amidon de pomme de terre se situe entre les deux, à 0,25-0,45 kg MS/kg d'amidon. À titre de comparaison, une station d'épuration municipale typique génère 0,05-0,08 kg MS par kg de DBO traité — un ordre de grandeur inférieur en intensité de matières solides par rapport à une amidonnerie à charge hydraulique égale.
Quatre flux de boues convergent dans une amidonnerie : (1) solides des eaux de lavage issus des tamis d'extraction, (2) jus de presse fibres de l'étape de séparation gluten/fibres, (3) boues granulaires en excès extraites du réacteur UASB, et (4) boues activées en excès de l'étape d'affinage aérobie (SBR ou MBBR). Les flux 1 et 2 sont riches en amidon et bénéficient d'une récupération primaire ; les flux 3 et 4 sont biologiques et nécessitent un conditionnement avant déshydratation. Les mélanger dans un seul épaississeur est l'erreur de conception la plus fréquente — les boues mixtes ainsi obtenues se déshydratent mal, car la fraction amidon domine la chimie colloïdale.
La filière complète de traitement des boues d'une amidonnerie
Une filière défendable de boues d'amidonnerie s'articule en six étapes, chacune avec un KPI défini. Sauter ou fusionner des étapes produit le problème chronique de gâteau trop humide que les guides municipaux et de fermentation Bt les mieux classés n'abordent jamais.
Étape 1 — Récupération primaire des solides. Un système de flottation à air dissous pour le prétraitement des eaux de lavage d'amidon ou un clarificateur à lamelles pour la récupération des fibres et protéines d'amidon capte 60-85% de l'amidon et des fibres en suspension avant l'étage biologique. Le flottat récupéré est pressé et vendu comme coproduit d'alimentation animale à 20-40 USD par tonne humide — souvent la ligne qui rend le projet bancable.
Étape 2 — Production de boues biologiques. Un réacteur UASB fonctionnant à 35-38 °C avec une charge organique de 8-12 kg DCO/m³·j produit 0,05-0,15 kg MVS par kg de DCO éliminée (données de terrain Zhongsheng, 2026). L'affinage aérobie (SBR ou MBBR) exploité à un F/M de 0,1-0,3 kg DBO/kg MLSS·j génère 0,20-0,35 kg MLSS par kg de DCO éliminée — trois fois le rendement de l'étape anaérobie, ce qui explique que l'étage d'affinage soit la source dominante de solides.
Étape 3 — Épaississement. Cible 3-5% MS avant conditionnement. Les épaississeurs gravitaires atteignent 2-3% MS ; les épaississeurs DAF atteignent 3-5% MS ; les épaississeurs à tambour rotatif atteignent 4-8% MS avec assistance polymère.
Étape 4 — Conditionnement. Polyacrylamide cationique (CPAM), densité de charge 50-80%, MM 8-12 MDa, dose 3-8 kg par tonne MS, mélangé à 200-400 tr/min dans un mélangeur statique en ligne en amont de la presse.
Étape 5 — Déshydratation mécanique. Un décanteur centrifuge à 2 000-3 500 G livre un gâteau à 22-28% MS ; un filtre-presse à plateaux pour la déshydratation des biosolides d'amidonnerie à 6-15 bar de pression d'alimentation livre un gâteau à 28-35% MS — ce dernier est préféré lorsque le gâteau part en coincinération.
Étape 6 — Gestion du gâteau. Cibles : 25%+ MS pour le transport vers enfouissement, 35%+ MS pour la coincinération, 40%+ MS pour le compostage. En dessous de ces seuils, l'eau transportée et les redevances de mise en décharge dominent l'OPEX.
| Étape | Opération unitaire | Performance typique |
|---|---|---|
| 1 | DAF / clarificateur à lamelles | Abattement MES 60-85% ; 1-5 g/t effluent de polymère |
| 2 | UASB + affinage aérobie | 0,05-0,15 + 0,20-0,35 kg boues/kg DCO |
| 3 | Épaississeur (gravitaire/DAF/tambour) | Sous-verse 2-8% MS |
| 4 | Conditionnement CPAM | 3-8 kg/t MS, MM 8-12 MDa |
| 5 | Centrifugeuse / filtre-presse | Gâteau 22-28% / 28-35% MS |
| 6 | Évacuation du gâteau | 25%+ MS enfouissement, 35%+ MS coincinération |
Prétraitement DAF et clarificateur à lamelles des eaux de lavage d'amidon
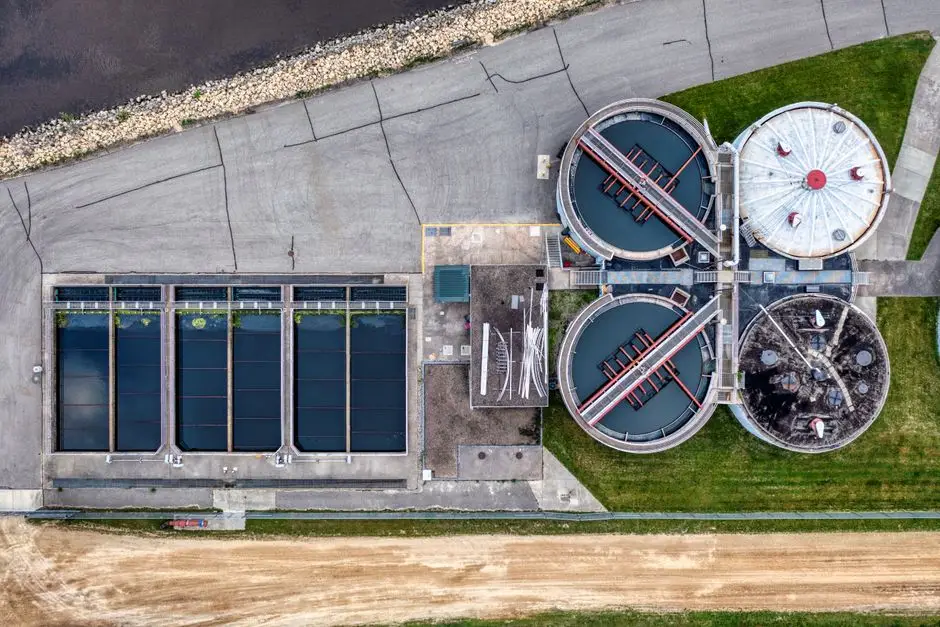
La récupération primaire est le point où les amidonneries captent une valeur qui deviendrait autrement un problème de déshydratation. Un système de flottation à air dissous pour le prétraitement des eaux de lavage d'amidon atteint typiquement 70-90% d'abattement MES pour un temps de rétention hydraulique de 20-40 min et une charge superficielle de 5-15 m/h, avec un rapport air/solides de 0,005-0,02 kg air/kg MES (selon les pratiques de conception DAF standard). Les solides du flottat se concentrent à 3-6% MS et peuvent être dirigés directement vers une presse à coproduit alimentaire, en contournant entièrement la filière de boues biologiques.
Un clarificateur à lamelles est le bon choix pour les projets de rétrofit à emprise contrainte. Charge superficielle 20-40 m/h, abattement MES 60-85%, et une emprise 5 à 10 fois plus petite qu'un décanteur conventionnel le rendent compétitif face au DAF lorsque les MES d'entrée sont inférieures à 2 000 mg/L. Au-dessus de ce seuil, la capture par bulles du DAF surpasse la décantation gravitaire, car la force de flottabilité attire les granules d'amidon vers le haut avant qu'ils ne puissent se déposer et se resuspendre.
La sélection du polymère à cette étape porte sur un polyacrylamide anionique ou non ionique à 1-5 g par tonne d'effluent — un adjuvant de floculation, et non un floculant. Le surdosage est une erreur fréquente : chaque 1 g/t de polymère en excès se traduit par environ 0,5-1,0 kg de matières sèches supplémentaires entrant dans l'étage biologique par 1 000 m³ d'effluent traité, qui réapparaissent ensuite comme charge polymère sur la presse de déshydratation. Un simple jar-test au démarrage évite ce transfert.
Schéma de procédé : égalisation de l'influent → tube de floculation (temps de séjour 1-3 min) → zone de contact microbulles (taux de recirculation 10-30%) → raclage des flottats → sous-verse clarifiée vers le réacteur UASB. Une pression de saturation de 5-7 bar à la pompe de recirculation est standard ; en dessous de 4 bar, la taille des bulles augmente et le rendement d'abattement chute de 15-20%.
| Paramètre | DAF | Clarificateur à lamelles |
|---|---|---|
| Abattement MES | 70-90% | 60-85% |
| HRT | 20-40 min | 30-60 min |
| Charge superficielle | 5-15 m/h | 20-40 m/h |
| Emprise | Moyenne | 5-10× plus petite qu'un décanteur |
| Dose de polymère | 1-5 g/t effluent | 1-5 g/t effluent |
Options d'épaississement et bilan matière des biosolides d'amidonnerie
L'épaississement réduit le volume de digesteur, l'alimentation de la presse et la consommation de polymère en éliminant l'eau en amont du conditionnement. Le bilan matière est direct : un effluent d'amidonnerie de 500 m³/j à 8 000 mg/L de DCO, avec 90% d'abattement DCO sur la filière biologique et un rendement observé de 0,25 kg de boues par kg de DCO éliminée, génère 900 kg MS/j à l'entrée de l'épaississeur. C'est le chiffre de dimensionnement de toutes les unités aval.
Épaississeur gravitaire : Charge massique 24-40 kg/m²·j, séjour hydraulique 8-24 h, sous-verse cible 2-3% MS. Peu coûteux à installer, mais le long temps de séjour laisse le colloïde d'amidon se réhydrater, ce qui dégrade ensuite la déshydratation aval. À n'utiliser que lorsque le flux de boues est dominé par les solides biologiques (rejets de l'étape 2) plutôt que par les solides primaires.
Épaississeur DAF : Charge massique 50-100 kg/m²·j, cible 3-5% MS, dose de polymère 2-4 kg/t MS, rapport air/solides 0,02-0,05. Le bon choix pour des boues primaires + biologiques combinées, car le balayage par bulles ascendantes traite efficacement la fraction amidon.
Épaississeur à tambour rotatif : Cible 4-8% MS, dose de polymère 4-6 kg/t MS, rotation du tambour 5-15 tr/min, consommation d'eau de lavage 50-100 L/m²·h. Concentration de sous-verse la plus élevée, mais aussi la plus forte demande en polymère. Fonctionne bien en amont d'une centrifugeuse lorsque les solides d'alimentation <2% provoquent un glissement de vis et une surconsommation de polymère.
Pour l'exemple de 900 kg MS/j, un épaississeur DAF à 75 kg/m²·j ne nécessite que 12 m² de surface, alors qu'un épaississeur gravitaire à 32 kg/m²·j nécessite 28 m² plus 18-24 h de volume de séjour — une pénalité d'emprise de 4 à 5 fois.
| Paramètre | Gravitaire | DAF | Tambour rotatif |
|---|---|---|---|
| MS sous-verse cible | 2-3% | 3-5% | 4-8% |
| Charge massique | 24-40 kg/m²·j | 50-100 kg/m²·j | 80-150 kg/m²·j |
| Dose de polymère | 0-1 kg/t MS | 2-4 kg/t MS | 4-6 kg/t MS |
| HRT / cycle | 8-24 h | 30-60 min | Continu |
Conditionnement polymère : chimie et optimisation de dose pour les boues d'amidonnerie
Le polyacrylamide cationique est le réactif de conditionnement de référence des biosolides d'amidonnerie, car sa charge positive neutralise le colloïde d'amidon chargé négativement. Le chlorure ferrique seul produit un gâteau cassant, à forte humidité, qui se démoule mal de la toile filtrante — un mode de défaillance fréquent dans les usines qui ont tenté d'appliquer un conditionnement de type municipal aux boues d'amidon.
Un protocole de jar-test standard dure 90 minutes et évite des semaines de surdosage :
- Remplir six béchers de 1 L avec des boues épaissies à la MS cible (3-5%).
- Doser le CPAM à 0, 2, 4, 6, 8, 10 kg/t MS.
- Mélange rapide à 200 tr/min pendant 30 s, puis mélange lent à 40 tr/min pendant 2 min.
- Laisser décanter 60 s ; mesurer la turbidité du surnageant (NTU) et le temps de succion capillaire (CST).
- Tracer dose vs CST et dose vs MES du surnageant ; l'optimum est la plus faible dose qui atteint CST < 20 s et MES du surnageant < 200 mg/L.
Pour la plupart des biosolides d'amidonnerie, l'optimum se situe à 3-8 kg/t MS (données de terrain Zhongsheng, 2026). En dessous de 3 kg/t, le colloïde n'est pas neutralisé et le gâteau colle à la toile. Au-dessus de 8 kg/t, le polymère restabilise la suspension et l'humidité du gâteau remonte — une réponse en U facile à manquer sans jar-test.
L'activation du polymère compte autant que la dose. Un skid de dosage automatique de polymère pour le conditionnement CPAM doit faire mûrir la solution mère 30-60 min à une concentration de 0,1-0,5% avant utilisation. Une solution fraîchement préparée donne les flocs les plus résistants ; un polymère trop vieilli perd 20-40% de son activité après 8 heures, ce que l'usine paie ensuite en surdosage sur le poste suivant.
Comparaison des équipements de déshydratation mécanique : centrifugeuse vs filtre-presse à plateaux vs filtre à bande
Le choix de l'unité de déshydratation conditionne à la fois le CAPEX et la filière d'évacuation. Les trois options viables pour les biosolides d'amidonnerie diffèrent par la siccité du gâteau, l'appétit en polymère et le coût d'exploitation, de manière à pouvoir être défendues en comité d'achat.
Décanteur centrifuge : Siccité du gâteau 22-28%, polymère 4-8 kg/t MS, débit 5-50 m³/h par unité, force G 2 000-3 500, CAPEX 80 k-350 k USD. Emprise la plus petite, entièrement fermé, faibles odeurs — préféré pour un gâteau destiné à l'enfouissement. Sensible aux solides d'alimentation inférieurs à 2% et aux sables qui usent la vis.
Filtre-presse à plateaux : Siccité du gâteau 28-35%, polymère 3-6 kg/t MS, cycle 30-90 min, débit 1-30 m³/h par unité, CAPEX 40 k-400 k USD pour 1-500 m² de surface de filtration. Gâteau le plus sec, polymère le plus bas par tonne MS, mais emprise la plus grande et coût de main-d'œuvre le plus élevé pour le lavage des toiles et le décalage des plateaux. L'équipement de référence pour la coincinération avec une chaudière à charbon.
Filtre à bande : Siccité du gâteau 18-24%, polymère 4-10 kg/t MS, fonctionnement continu, CAPEX le plus bas. Rarement spécifié pour l'amidon, car l'humidité du gâteau dépasse les cibles de coincinération et la conception à bande ouverte libère des odeurs. Utilisé uniquement lorsque l'évacuation se fait par épandage agricole et que l'humidité du gâteau n'est pas contrainte.
Règle de décision : gâteau destiné à l'enfouissement → centrifugeuse (CAPEX plus bas, OPEX plus élevé) ; coincinération ou compostage → filtre-presse à plateaux (CAPEX plus élevé, OPEX plus bas, gâteau le plus sec). Le point de bascule se situe autour de 15 t MS/j — en dessous, le CAPEX plus bas de la centrifugeuse l'emporte ; au-dessus, les coûts polymère et transport plus bas du filtre-presse dominent.
| Paramètre | Décanteur centrifuge | Filtre-presse à plateaux | Filtre à bande |
|---|---|---|---|
| MS du gâteau | 22-28% | 28-35% | 18-24% |
| Polymère | 4-8 kg/t MS | 3-6 kg/t MS | 4-10 kg/t MS |
| Débit par unité | 5-50 m³/h | 1-30 m³/h | 5-40 m³/h |
| Plage CAPEX | 80 k-350 k USD | 40 k-400 k USD | 50 k-200 k USD |
| Idéal pour | Gâteau d'enfouissement | Coincinération / compost | Épandage agricole |
Référentiels CAPEX, OPEX et conformité 2026 pour les amidonneries
Les référentiels 2026 sont issus d'un échantillon de projets d'amidonneries en Chine, dans l'UE et aux États-Unis mis en service en 2024-2025, normalisés sur une ligne de boues de 5-50 t MS/j (données de terrain Zhongsheng, 2026). Une ligne complète — épaississeur, skid polymère et presse de déshydratation — se situe entre 200 k et 1,2 M USD de CAPEX total, les configurations filtre-presse à plateaux se plaçant en haut de fourchette en raison de l'emprise plus grande et des équipements auxiliaires de décalage des plateaux.
L'OPEX se décompose par tonne de matières sèches traitées : polymère 40-120 USD, énergie 8-20 USD, main-d'œuvre 15-30 USD, transport du gâteau 20-60 USD par tonne humide à 30% MS. La ligne polymère est la variable la plus importante et la plus sensible à la performance d'épaississement amont — chaque point de pourcentage supplémentaire de MS en sous-verse d'épaississeur réduit la dose de polymère d'environ 0,3-0,5 kg/t MS.
Référentiels de conformité 2026 (selon les réglementations citées) :
- Chine GB 26131-2010 (effluent d'amidonnerie) : DCO ≤ 100 mg/L, DBO ≤ 20 mg/L, MES ≤ 30 mg/L, NH3-N ≤ 15 mg/L, PT ≤ 1 mg/L.
- Directive 91/271/CEE du Conseil référence : DCO ≤ 125 mg/L ; les VLE-MTD des amidonneries atteignent DCO ≤ 75 mg/L avec un affinage MBR (bioréacteur à membrane).
- États-Unis 40 CFR Part 413 (Grain Mills) : DBO et MES limitées à 28-45 mg/L en moyenne mensuelle pour les rejets directs. Le volume de boues d'amidonnerie est le levier opérationnel derrière ces limites — une usine qui mal gère le volume de boues en amont ne peut pas tenir le plafond de DBO en aval.
Pour un dimensionnement détaillé des centrifugeuses face à ces débits, le guide de conception des décanteurs centrifuges pour boues d'amidonnerie couvre le choix de la force G et la géométrie de vis. Les usines qui poussent le gâteau au-dessus de 60% MS pour une évacuation hors site doivent aussi consulter l'étude de référentiel rétrofit de sécheur de boues pour pousser le gâteau au-dessus de 60% MS. Pour l'économie de réutilisation des eaux de procédé, le référentiel de réutilisation des eaux usées de procédés amidon et sucre couvre le volet eau amont de la même usine.
| Poste | Référentiel (USD par t MS ou t humide) |
|---|---|
| Polymère | 40-120 USD par t MS |
| Énergie | 8-20 USD par t MS |
| Main-d'œuvre | 15-30 USD par t MS |
| Transport du gâteau | 20-60 USD par t humide @ 30% MS |
| CAPEX total (5-50 t MS/j) | 200 k-1,2 M USD |
Questions fréquentes
Quelle dose de polymère est typique pour la déshydratation des biosolides d'amidonnerie ? Polyacrylamide cationique à 3-8 kg par tonne MS, densité de charge 50-80% et masse moléculaire 8-12 MDa. En dessous de 3 kg/t, le colloïde n'est pas neutralisé ; au-dessus de 8 kg/t, le polymère restabilise la suspension (données de terrain Zhongsheng, 2026).
Quelle siccité de gâteau une amidonnerie doit-elle spécifier pour la coincinération ? 35% MS minimum, de préférence 38-42% MS pour assurer la stabilité de flamme de la chaudière et éviter le combustible d'appoint. Un filtre-presse à plateaux à 6-15 bar de pression d'alimentation est l'équipement standard pour atteindre cette cible.
Quelle quantité de boues une amidonnerie de maïs génère-t-elle par tonne de produit ? 0,15-0,40 kg MS par kg d'amidon traité, dominé par les solides des eaux de lavage et les boues activées en excès de l'étape d'affinage aérobie. Les usines de manioc se situent 30-40% plus haut, et les amidonneries de pomme de terre 20-30% plus haut que le maïs.
Un filtre à bande convient-il aux boues d'amidonnerie ? En général, non. Les filtres à bande n'atteignent que 18-24% MS sur les biosolides d'amidonnerie, ce qui dépasse les limites d'humidité de coincinération et gonfle le coût de transport. Spécifiez plutôt un décanteur centrifuge (22-28% MS) ou un filtre-presse à plateaux (28-35% MS).
Quelle est la limite de rejet Chine GB 26131-2010 pour une amidonnerie ? DCO ≤ 100 mg/L, DBO ≤ 20 mg/L, MES ≤ 30 mg/L, NH3-N ≤ 15 mg/L et PT ≤ 1 mg/L. La gestion des boues est régie séparément par GB/T 23486 et le registre général des déchets solides industriels.