Un fournisseur de station de traitement des eaux usées d'usine d'éthanol fournit une filière biologique et membranaire étagée pour vinasses à 25 000–80 000 mg/L de DCO
Un fournisseur de station de traitement des eaux usées d'usine d'éthanol fournit une filière biologique et membranaire étagée — égalisation, prétraitement par DAF (flottation à air dissous), digestion anaérobie (UASB/EGSB), polissage anoxie/aérobie, et OI ou ZLD — conçue pour les vinasses d'éthanol à 25 000–80 000 mg/L de DCO. Les fournisseurs établis proposent des skids préfabriqués, une mise en service sur site et des garanties de rendement biogaz ; prévoyez un CAPEX de 1,2–6,5 millions USD pour des installations de 50–500 m³/j en 2026. Un mauvais fournisseur sur ce type d'eaux usées ne se contente pas de gaspiller de l'argent — il immobilise toute une usine d'éthanol lorsque les bassins d'aération s'acidifient, que les bactéries sulfato-réductrices supplantent les méthanogènes, et que la DCO de l'effluent dépasse le seuil d'autorisation.
Pourquoi les eaux usées d'usine d'éthanol font échouer les conceptions génériques
Les vinasses légères en sortie de centrifugeuse présentent 25 000–45 000 mg/L de DCO à 50–70 °C ; les vinasses entières, avant centrifugation, atteignent 50 000–80 000 mg/L de DCO avec 8 000–20 000 mg/L de matières en suspension totales et un pH compris entre 3,5 et 5,0 (données de terrain Zhongsheng, 2026). Un rapport DBO/DCO de 0,50–0,65 place clairement ce flux dans la plage biodégradable — mais il est environ 50 à 200 fois plus concentré que les 250–500 mg/L de DCO pour lesquels les stations municipales et les installations industrielles génériques de traitement des eaux usées sont dimensionnées. Les bassins à boues activées conçus autour d'effluents agroalimentaires ou brassicoles perdront leur biomasse dès le premier jour.
Trois paramètres font échouer la conception standard. Premièrement, la température : les vinasses à 50–90 °C dénaturent la biomasse mésophile et déforment les cuves en polymère, sauf si des échangeurs à plaques les ramènent sous 38 °C avant l'étage anaérobie. Deuxièmement, les sulfates à 2 000–6 000 mg/L (données de terrain Zhongsheng, 2026) nourrissent les bactéries sulfato-réductrices, qui concurrencent les méthanogènes pour l'acétate et peuvent réduire le rendement biogaz de 20–40 % si le réacteur n'est pas tolérant aux sulfates. Troisièmement, l'azote Kjeldahl total à 800–2 500 mg/L (données de terrain Zhongsheng, 2026) implique que le rejet ne peut pas s'appuyer sur une nitrification incidente ; il faut un véritable étage anoxie/aérobie ou A²/O dimensionné pour une élimination de l'ammoniac de 95 %+. Tout fournisseur qui chiffre une « station de traitement agroalimentaire standard » sans demander ces valeurs n'est pas qualifié pour l'appel d'offres.
La filière type de traitement des eaux usées d'éthanol en 2026
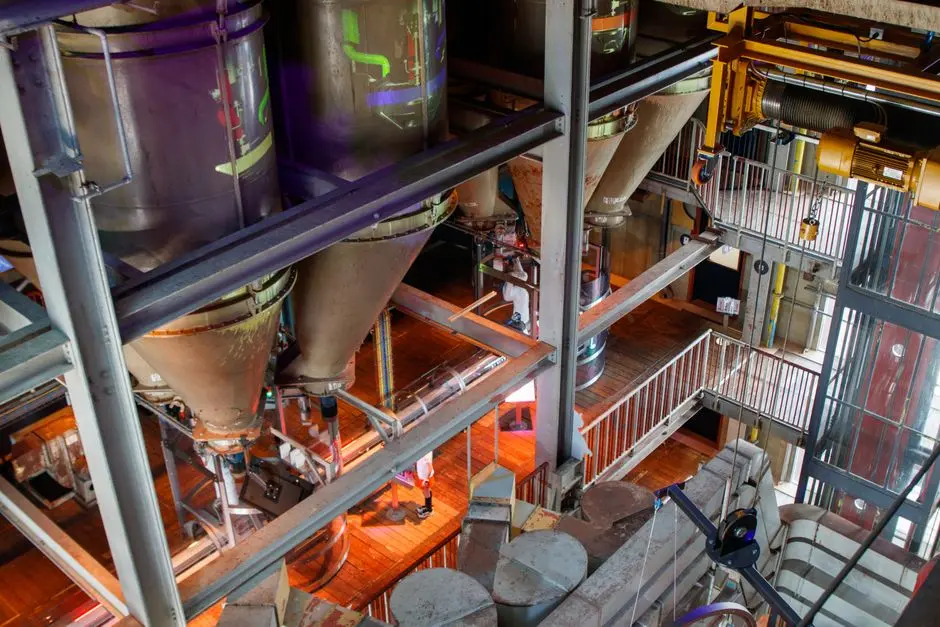
La plupart des usines en fonctionnement, en voie sèche (dry mill) comme en voie humide (wet mill), exploitent en 2026 une filière à six étages. Les fournisseurs établis la spécifient de la même manière ; les fournisseurs faibles omettent des étages pour remporter le marché.
- Égalisation et refroidissement. Une cuve de rétention de 12–24 heures avec échangeur à plaques ramène le flux à une température stable de 35–38 °C et atténue les chocs de DCO liés aux vidanges de fermenteurs en discontinu.
- Prétraitement DAF (flottation à air dissous). Un système de prétraitement DAF élimine 90–95 % des MES à partir d'une alimentation de 1 000–5 000 mg/L, extrait les huiles et graisses, et réduit le colmatage en aval du réacteur anaérobie.
- Digestion anaérobie (UASB ou EGSB). Les réacteurs à lit de boues anaérobies à flux ascendant ou à lit de boues granulaires expansé assurent 75–90 % d'élimination de la DCO à un temps de séjour hydraulique (HRT) de 2–6 jours, avec un rendement biogaz de 0,30–0,45 m³ de CH₄ par kg de DCO éliminée (données de terrain Zhongsheng, 2026).
- Polissage anoxie/aérobie (A/O ou A²/O). La nitrification-dénitrification abat la charge en NTK de 800–2 500 mg/L de 95 %+, les matières en suspension de la liqueur mixte étant généralement maintenues à 3 000–6 000 mg/L.
- Polissage MBR (bioréacteur à membrane). Un bioréacteur à membrane MBR préfabriqué utilisant des modules MBR à nappe plane en PVDF de 0,1 μm ramène l'effluent sous 50 mg/L de DCO et sous 5 mg/L de MES — des niveaux qui protègent l'osmose inverse en aval du colmatage organique.
- OI ou ZLD complet. L'osmose inverse récupère 95–98 % de l'eau pour réutilisation en eau d'alimentation de chaudière ; les sites sans option de rejet ajoutent un évaporateur MVR et un cristalliseur pour pousser le taux de récupération au-delà de 99 %.
| Étape | Équipement | Abattement / sortie typique | Risque de conception si omis |
|---|---|---|---|
| 1. Égalisation + refroidissement | Cuve d'égalisation, échangeur à plaques | Débit amorti, T < 38 °C | Choc de biomasse, mort du réacteur |
| 2. Prétraitement DAF | Unité DAF (série ZSQ) | 90–95 % d'élimination des MES | Lit de boues, colmatage |
| 3. Anaérobie | UASB / EGSB | 75–90 % DCO ; 0,30–0,45 m³ CH₄/kg DCO | Perte de recettes biogaz, surcharge de l'étage aérobie |
| 4. Anoxie/aérobie | Bassin A/O ou A²/O | 95 %+ d'élimination du NH₃-N | Dépassement de l'autorisation en azote total |
| 5. Polissage MBR | Skid MBR avec modules PVDF | DCO < 50 mg/L, MES < 5 mg/L | Colmatage des membranes d'OI |
| 6. OI / ZLD | OI industrielle + MVR + cristalliseur | 95–98 % de récupération ; > 99 % avec ZLD | Échec de l'autorisation de rejet, coût de l'eau |
Paramètres d'entrée et d'effluent qu'un fournisseur doit garantir
Un fournisseur sérieux s'engagera sur des chiffres étage par étage dans l'offre. Un langage vague du type « traitement efficace » ou « prêt pour la conformité » indique que la proposition n'a pas fait l'objet d'une ingénierie. Le tableau ci-dessous décrit l'enveloppe typique qu'un fournisseur expérimenté garantit pour une usine d'éthanol de maïs ou de canne à sucre.
| Paramètre | Vinasse légère brute | Post-anaérobie | Post-MBR | Post-OI |
|---|---|---|---|---|
| DCO (mg/L) | 25 000–45 000 | 2 500–7 000 | < 50 | < 10 |
| DBO (mg/L) | 15 000–28 000 | 1 000–2 800 | < 10 | < 5 |
| MES (mg/L) | 8 000–20 000 | 1 000–3 000 | < 5 | < 1 |
| Azote total (mg/L) | 800–2 500 | 600–2 000 | < 15 | < 5 |
| Azote ammoniacal (mg/L) | 200–800 | 200–800 | < 1 | < 0,5 |
| Sulfates (mg/L) | 2 000–6 000 | 800–2 000 | 800–2 000 | < 50 |
| pH | 3,5–5,0 | 6,8–7,4 | 6,8–7,4 | 6,5–7,5 |
| Température (°C) | 50–70 | 35–38 | 25–32 | 25–30 |
| Teneur en CH₄ du biogaz | — | 60–70 % | — | — |
Cibles de référence : EPA 40 CFR Part 437 pour la catégorie fabrication d'éthanol, et fourchettes BAT-AEL de l'UE pour les industries agroalimentaires, des boissons et du lait. Toute proposition fournisseur qui ne se calibre pas sur ces enveloppes n'est pas le fruit d'une ingénierie — c'est une estimation.
Fourchettes CAPEX et OPEX selon la capacité de l'installation (2026)
Les budgets des stations de traitement des eaux usées d'usines d'éthanol évoluent de façon approximativement linéaire avec le débit, avec un palier à 300 m³/j et une prime ZLD en sus. Les fourchettes ci-dessous reflètent les prix 2026 clés en main (skids et instrumentation) et excluent le génie civil, les taxes et les droits d'importation.
| Capacité de l'installation | CAPEX (USD, 2026) | OPEX (USD/m³ traité) | Prime ZLD | Principaux postes de coût |
|---|---|---|---|---|
| 50 m³/j | 1,2–1,8 M | 0,8–1,4 | +30–40 % | UASB, MBR, skid OI |
| 150 m³/j | 2,4–3,5 M | 0,9–1,6 | +35–45 % | EGSB, MBR, OI à 2 étages |
| 300 m³/j | 4,0–5,2 M | 1,0–1,8 | +40–55 % | EGSB, A²/O, MBR, OI |
| 500 m³/j | 5,5–6,5 M | 1,2–2,4 | +45–60 % | EGSB en parallèle, MBR, OI, MVR |
Le biogaz change le calcul. À 0,35 m³ de CH₄ par kg de DCO éliminée et environ 6 MWh pour 1 000 m³ de biogaz, une installation de 300 m³/j génère 1,5–2,5 MW d'équivalent thermique — de quoi compenser 30–60 % de la facture électrique de l'usine lorsqu'il est brûlé dans une unité de cogénération (CHP). La ligne système d'osmose inverse industrielle représente à elle seule typiquement 18–25 % du CAPEX total et constitue le premier poste que les achats doivent comparer. Les prix varient de ±25 % selon la région ; l'Asie (Chine, Inde) cote généralement 25–40 % en dessous des prix US/UE pour le même périmètre d'ingénierie.
Liste de contrôle en 10 points pour sélectionner un fournisseur
Apportez cette liste aux réunions fournisseurs et notez chaque soumissionnaire. Écartez tout fournisseur qui ne peut pas répondre « oui » à au moins 8 points sur 10.
- Références. Au moins trois usines d'éthanol ou de biocarburants de capacité comparable mises en service au cours des cinq dernières années — demandez des données d'exploitation, pas des brochures.
- Garantie d'élimination de la DCO. Une garantie écrite d'élimination de la DCO par étage (anaérobie ≥ 80 %, système total ≥ 99 %) assortie de dommages-intérêts forfaitaires.
- Conception anaérobie tolérante aux sulfates. Réacteur dimensionné sur le rapport DBO/sulfates réel de vos vinasses — pas un UASB générique recopié d'un projet de brasserie. Consultez le guide de dépannage EGSB pour les modes de défaillance typiques.
- Taux de récupération OI et durée de vie des membranes. Garantie de récupération de 95–98 % et intervalle de remplacement des membranes de 2–4 ans avec le prétraitement spécifié.
- Garantie ZLD (le cas échéant). Garantie du compresseur d'évaporateur ≥ 5 ans ; cristalliseur dimensionné pour le taux d'entartrage attendu en gypse et sulfate de sodium.
- Intégration des contrôles. Automate PLC/SCADA raccordé au DCS existant de l'usine d'éthanol, avec au moins 2 ans de service sur site inclus dans le prix de l'offre.
- Caution de performance biogaz. Une caution de rendement liée aux m³ de CH₄ par kg de DCO éliminée — fourchette crédible pour l'éthanol de céréales : 0,30–0,45 m³/kg.
- Documents d'ingénierie avant contrat. P&ID complets, bilan matière et profil hydraulique livrés avec la proposition — pas après le bon de commande.
- Antécédents réglementaires. Projets antérieurs ayant passé une inspection EPA (États-Unis), un audit BAT de l'UE, ou une inspection CPCB/SPCB (Inde) dans la même fourchette de capacité.
- Délai des pièces de rechange. Délai vérifié inférieur à 14 jours pour les soufflantes, modules membranaires MBR, pompes haute pression d'OI, et pièces de dosage telles que le système de dosage chimique automatique. Vérifiez au préalable la disponibilité du dégrilleur rotatif et du filtre-presse à plateaux et cadres auprès du même fournisseur.
Considérations d'approvisionnement régional en 2026
Les fournisseurs chinois et indiens cotent généralement 25–40 % en dessous des fournisseurs US/UE pour le même périmètre d'ingénierie, mais exigent un encadrement de mise en service plus strict — généralement une présence sur site de 6–10 semaines d'un ingénieur tiers. Les fournisseurs US/UE conservent des avantages clairs sur la documentation EPA et BAT-AEL de l'UE, la certification UL/CE et l'exécution des garanties. Pour les projets ZLD dans le Sud-Ouest américain, au Moyen-Orient ou en Inde — là où le coût de l'eau est un vrai poste budgétaire — privilégiez les fournisseurs disposant d'au moins deux évaporateurs MVR installés dans les industries de l'éthanol ou du sucre ; ce retour d'expérience est rare et justifie une prime.
Questions fréquentes
Quelle est la DCO typique des vinasses légères d'usine d'éthanol ? Les vinasses légères après centrifugation présentent 25 000–45 000 mg/L de DCO à 50–70 °C ; les vinasses entières avant centrifugation atteignent 50 000–80 000 mg/L de DCO (données de terrain Zhongsheng, 2026). Consultez le guide de recyclage des eaux usées de sucrerie pour des données de concentration connexes.
Quel réacteur anaérobie convient le mieux aux eaux usées d'éthanol ? L'UASB convient aux installations de moins de 150 m³/j ; l'EGSB est préféré au-delà de 300 m³/j en raison de sa vitesse ascensionnelle plus élevée et de sa meilleure tolérance aux matières en suspension. Les deux doivent être dimensionnés sur le rapport DBO/sulfates spécifique de l'alimentation.
Quelle quantité de biogaz une station de 300 m³/j pour éthanol peut-elle produire ? À 0,30–0,45 m³ de CH₄ par kg de DCO éliminée, une installation de 300 m³/j génère typiquement 1,5–2,5 MW d'équivalent thermique — de quoi compenser 30–60 % de l'électricité de l'usine (données de terrain Zhongsheng, 2026).
Quel taux de récupération d'OI faut-il attendre après MBR ? Avec un prétraitement MBR adéquat (DCO < 50 mg/L, MES < 5 mg/L), un système d'osmose inverse industrielle sur condensats d'éthanol atteint couramment 95–98 % de récupération. Le guide d'ingénierie MBR à fibres creuses pour l'agroalimentaire détaille la conception du prétraitement.
Quelles limites d'autorisation s'appliquent aux eaux usées d'éthanol aux États-Unis ? L'EPA 40 CFR Part 437 fixe les lignes directrices de rejet pour la catégorie fabrication d'éthanol, avec des limites sur la DBO, les MES et les huiles et graisses ; pour les sites ZLD, ces limites ne s'appliquent pas, mais le fournisseur doit tout de même documenter la clôture du bilan matière. Pour les secteurs connexes, consultez le guide de conformité au réemploi des eaux usées de brasserie.