Pourquoi les eaux usées de transformation des légumes nécessitent un DAF avant tout le reste
Une ligne typique de fruits ou de légumes génère quatre flux d'effluents qui, une fois combinés, saturent tout dispositif autre qu'une étape de flottation correctement dimensionnée. Les eaux de lavage transportent 500–3 500 mg/L de MES (terre de champ, granules d'amidon et fragments de pelure). L'épluchage et le blanchiment ajoutent 100–800 mg/L d'huiles et graisses (HEG) provenant des téguments, des peaux cireuses et de l'entraînement de condensats. Les débordements de tri et de canaux de flottaison apportent des sucres dissous et des matières colorantes (anthocyanes, caroténoïdes) qui résistent à la biodégradation. Les rejets de nettoyage en place (NEP/CIP) font varier le pH de 3,5 (lavage citrique) à 11 (éplucheuses caustiques) et portent la DBO dans la plage 800–4 000 mg/L. Le dégrillage et le dessablage n'éliminent que les matières >2 mm ; les sols colloïdaux de 1–100 µm, les huiles émulsionnées et les fragments de parois cellulaires en suspension traversent et deviennent le problème de conformité de l'ingénieur.
La référence Springer 2010 sur la transformation des produits de la mer et l'extrait « Fruit and Vegetable Processing Wastewater Treatment Systems » confirment tous deux que la flottation à air dissous se place, aux côtés du dégrillage, comme traitement primaire reconnu pour cette classe d'effluents, avec un appoint de coagulant (Al₂(SO₄)₃, FeSO₄ ou FeCl₃) pour améliorer la séparation. En 2026, la pression économique est plus vive : les stations d'épuration municipales aux États-Unis, dans l'UE et dans le cadre chinois GB 8978-1996 ont durci les limites en HEG et les surtaxes DBO/MES, et les bassins en stress hydrique (Californie, Andalousie, Shandong, Maharashtra) poussent des règles de zéro rejet liquide qui rendent le rejet non maîtrisé non rentable. Un DAF dimensionné pour extraire d'emblée 70–90 % des MES et 60–85 % des HEG constitue désormais l'assurance de conformité la moins chère qu'une usine puisse acheter.
Fonctionnement réel d'une unité DAF en usine de transformation des légumes
Une unité de flottation à air dissous sépare les matières en suspension en accrochant des microbulles de 40–80 µm à des flocs conditionnés chimiquement et en faisant flotter l'agglomérat en surface, où un racleur l'évacue. L'unité comporte quatre zones fonctionnelles, et chacune possède un chiffre de conception 2026 à retenir.
Le saturateur est un récipient sous pression alimenté en effluent clarifié et en air comprimé à 4–6 bar(g) ; à cette pression, le rendement de saturation en air dissous atteint 60–90 % selon la température et le temps de séjour. Le flux de recirculation pressurisé détend ensuite à la pression atmosphérique dans la zone de contact, libérant un nuage dense de microbulles dont le diamètre est contrôlé par la chute de pression et la conception des buses. La boucle de recirculation renvoie typiquement 30–50 % du débit clarifié — une recirculation plus élevée augmente l'apport d'air mais dilue aussi la DBO influente, d'où un compromis important sur les flux de blanchiment à forte charge. Dans la zone de contact, les microbulles heurtent le floc conditionné ; une population de bulles de 40–80 µm offre le meilleur taux d'accrochage pour le floc organique de faible densité typique des flux légumiers, car les bulles de plus de 100 µm remontent trop vite pour capturer les colloïdes et les bulles de moins de 20 µm exigent des volumes d'air non économiques. La zone de flottation retient le mélange pendant 3–5 minutes ; les agrégats bulle-floc remontent à 0,5–1,5 m/s et forment une couche de boues à 3–6 % de siccité qu'un racleur automatique évacue à 0,5–2 m/min.
Deux philosophies de pressurisation existent. La pressurisation en flux total (chaque goutte d'influent passe par le saturateur) est réservée aux flux à forte teneur en HEG où le cisaillement du floc est acceptable. La pressurisation en recirculation — le défaut 2026 pour les usines de légumes — ne pressurise que 30–50 % du débit clarifié, laissant l'agitateur à palettes doux du tube de floculation, à 20–40 tr/min, construire des flocs non perturbés que le flux de recirculation nucléera ensuite avec des bulles.
Paramètres de conception DAF 2026 pour les flux de transformation des légumes
Les ingénieurs qui dimensionnent un DAF en 2026 doivent partir de l'enveloppe de paramètres suivante, puis l'apparier à une unité packagée telle que le système de flottation à air dissous série ZSQ (4–300 m³/h sur 13 modèles standard). La charge hydraulique se situe entre 5 et 25 m³/m²·h sur la surface de flottation : retenez le bas de plage (5–10 m³/m²·h) pour les lavages de pois ou de maïs à MES élevées, où la couche de boues se forme vite, et le haut de plage (15–25 m³/m²·h) pour les eaux de rinçage diluées sous 500 mg/L de MES. Le taux de recirculation est de 30–50 % du débit aller — plus bas pour l'amidon colloïdal, où la dilution pénalise la biologie en aval, plus élevé pour l'huile émulsionnée qui exige davantage de surface de bulles. Le rapport air/solides s'établit à 0,02–0,05 kg d'air par kg de MES pour les flux légumiers, nettement sous la bande 0,05–0,10 des DAF industriels, car le floc organique est déjà flottable. Le temps de séjour du tube de floculation en amont du DAF est de 10–20 minutes à 20–40 tr/min pour faire croître des flocs denses et résistants au cisaillement.
| Paramètre | Plage de conception 2026 (flux légumiers) | Règle de choix |
|---|---|---|
| Charge hydraulique (m³/m²·h) | 5–25 | 5–10 pour lavage pois/maïs ; 15–25 pour rinçage dilué |
| Taux de recirculation (%) | 30–50 | Plus élevé pour l'huile émulsionnée, plus bas pour l'amidon colloïdal |
| Rapport air/solides (kg air/kg MES) | 0,02–0,05 | Sous la bande DAF industrielle car le floc est léger |
| Pression du saturateur (bar g) | 4–6 | Pression plus élevée → bulles plus petites, plus de dissolution |
| Rendement de saturation (%) | 60–90 | Chute à haute température ou temps de séjour court |
| Taille des microbulles (µm) | 40–80 | Hors de cette bande, le rendement de capture s'effondre |
| Temps de floculation (min) | 10–20 | Palettes douces 20–40 tr/min pour éviter la casse des flocs |
| Temps de séjour en zone de flottation (min) | 3–5 | Plus long pour HEG élevées ou eaux usées froides |
| Vitesse du racleur (m/min) | 0,5–2 | Adapter à l'épaisseur de la couche de boues |
| Siccité des boues flottées (%) | 3–6 | Sous 3 % : floc insuffisant ; au-dessus de 6 % : raclage insuffisant |
Chimie des coagulants et polymères : ce qui fonctionne réellement sur les flux légumiers
Un mauvais choix de coagulant est l'échec de mise en service DAF le plus fréquent. La matrice ci-dessous couvre les quatre réactifs qui fonctionnent réellement sur les flux légumiers ; le reste est académique. Le chlorure ferrique (FeCl₃) à 30–150 mg/L et pH 5,0–9,0 est le défaut 2026 pour les usines de légumes, car il tolère les à-coups de pH provoqués par les éplucheuses caustiques et le lavage acide des fruits, et il élimine mieux que l'alun les matières colorantes orange et violettes des effluents de carotte et de betterave. Le sulfate d'aluminium (alun) à 50–250 mg/L et pH 6,0–7,5 convient aux flux qui restent dans la bande quasi neutre, mais sa fenêtre de pH étroite en fait un mauvais choix pour les sites avec lignes d'épluchage caustique. Le sulfate ferreux (FeSO₄) à 50–200 mg/L et pH 7,0–9,0 exige une pré-oxydation (chlore ou H₂O₂) pour convertir Fe²⁺ en Fe³⁺, donc il n'est rentable que lorsqu'un oxydant est déjà présent dans la filière. Le polymère de finition dans les quatre cas est un polyacrylamide cationique (PAM) à 1–5 mg/L, qui relie le microfloc en agrégats de 0,5–2 mm que les microbulles peuvent soulever.
Deux précautions d'exploitation appartiennent au P&ID. Premièrement, un surdosage de FeCl₃ au-dessus de 300 mg/L ou d'alun au-dessus de 400 mg/L augmente les TDS, colmate les membranes MBR (bioréacteur à membrane) en aval en quelques jours et gonfle la masse de boues de 20–40 % — un impact direct sur le coût d'évacuation. Deuxièmement, le condensat de blanchiment peut faire chuter le pH à 3,5 ; ce flux nécessite un dosage de NaOH avant le DAF pour maintenir le coagulant dans sa fenêtre d'espèces actives, sinon le FeCl₃ revient à Fe(OH)²⁺ soluble et l'élimination s'effondre. La précision du dosage est le second maillon de la chaîne chimique, et un skid automatique de dosage de coagulant et de polymère avec régulation proportionnelle au débit se rentabilise typiquement en 4–7 mois en éliminant le surdosage chimique de 15–25 % des systèmes manuels.
| Coagulant | Dose (mg/L) | Fenêtre de pH actif | Flux légumier le mieux adapté | Point de vigilance |
|---|---|---|---|---|
| FeCl₃ | 30–150 | 5,0–9,0 | Carotte, betterave, mélange épluchage/blanchiment | Le chlorure résiduel peut corroder les tuyauteries en inox 304 |
| Al₂(SO₄)₃ (alun) | 50–250 | 6,0–7,5 | Eaux de rinçage à pH quasi neutre stable | Fenêtre de pH étroite ; sulfates dans l'effluent |
| FeSO₄ | 50–200 | 7,0–9,0 (avec oxydation) | Condensat de blanchiment à forte charge organique | Nécessite une pré-oxydation Cl₂ ou H₂O₂ |
| PAM cationique (finition) | 1–5 | 4,0–9,0 | Tous les flux légumiers | Un surdosage (>8 mg/L) restabilise les colloïdes |
DAF vs clarificateur lamellaire vs IAF : quel prétraitement l'emporte en 2026 ?
Les trois opérations unitaires en concurrence pour le créneau de clarificateur primaire en usine de légumes diffèrent de façons qui se superposent directement au profil de contaminants. La flottation à air dissous élimine 70–90 % des MES et 60–85 % des HEG, traite l'huile émulsionnée et la fraction colloïdale inférieure à 100 µm, et occupe 3–5 fois moins de surface au sol qu'un lamellaire gravitaire comparable — mais elle consomme 0,04–0,11 USD/m³ d'OPEX en coagulant, polymère et énergie d'air (voir la section coûts). Un clarificateur lamellaire, y compris l'alternative clarificateur lamellaire que nous proposons, a un OPEX chimique quasi nul et tolère les matières décantables à >100 mg/L de MES influentes, mais il ne peut physiquement pas soulever les huiles émulsionnées ni les colloïdes d'amidon, donc il échoue sur le condensat de blanchiment et l'effluent NEP/CIP. La flottation à air induit (IAF) se situe entre les deux : CAPEX plus bas que le DAF car elle utilise un éducteur d'induction plutôt qu'un récipient sous pression, mais sa population de bulles de 200–500 µm est trop grossière pour capturer la fraction colloïdale <50 µm qui génère les surtaxes des stations d'épuration.
La règle de décision est courte : si le flux contient >100 mg/L de HEG ou une DBO colloïdale liée à l'amidon, installez un DAF. Si le flux est décantable avec <100 mg/L de HEG et que l'usine peut tolérer une emprise plus grande, un lamellaire économise l'OPEX. L'IAF est une option économique pour les flux dilués où le risque de surtaxe de station d'épuration est faible. Pour un contexte plus approfondi sur l'économie du lamellaire en usine agroalimentaire, les données de terrain de notre article économie du clarificateur lamellaire en usines agroalimentaires confirment l'économie d'OPEX chimique de 60–75 % pour les flux décantables, mais la même limitation sur les HEG.
| Critère (usine de légumes 25 m³/h) | DAF | Clarificateur lamellaire | IAF (flottation à air induit) |
|---|---|---|---|
| Élimination des MES | 70–90 % | 50–70 % | 55–75 % |
| Élimination des HEG | 60–85 % | <20 % (flottables uniquement) | 30–50 % |
| Emprise au sol (m²) | 4–8 | 15–30 | 6–10 |
| Gestion des émulsions | Excellente | Médiocre | Limitée |
| CAPEX (USD) | 25–45 kUSD | 18–32 kUSD | 15–28 kUSD |
| OPEX (USD/m³) | 0,04–0,11 | 0,01–0,03 | 0,03–0,07 |
Ce que coûte réellement un DAF d'usine de légumes en 2026
Les équipes achats ont besoin d'un chiffre défendable, aussi la matrice ci-dessous est construite à partir des prix de skids packagés observés sur 2025 et le T1 2026. Un skid packagé de 5 m³/h se situe à 8 000–15 000 USD ; un skid de 25 m³/h à 25 000–45 000 USD ; un système de 50 m³/h à 40 000–70 000 USD ; une unité de 100 m³/h à 80 000–140 000 USD ; et 200 m³/h et plus est de conception sur mesure à 180 000–350 000 USD. La pile OPEX est dominée par l'évacuation des boues plutôt que par la chimie : coagulant 0,012–0,035 USD par m³, polymère 0,008–0,020 USD par m³, énergie 0,006–0,015 USD par m³, évacuation des boues 0,015–0,040 USD par m³, pour un total de 0,04–0,11 USD par m³ traité (données de terrain Zhongsheng, 2026).
Un exemple chiffré relie les nombres. Une usine de pois surgelés de 30 m³/h en trois postes traite 720 m³/jour, atteint 75 % d'élimination des MES et 65 % de réduction de DBO, paie 0,07 USD/m³ d'OPEX et amortit un CAPEX de 55 000 USD en environ 14 mois grâce aux seules surtaxes de station d'épuration évitées. La ligne cachée est l'évacuation des boues, qui dépasse souvent l'OPEX chimique. Un filtre-presse à plateaux et cadres pour boues flottées déshydratant le surnageant DAF à 22–28 % de siccité réduit la masse à évacuer de 60–75 % et récupère typiquement son propre CAPEX en 8–12 mois sur toute usine au-dessus de 20 m³/h. La couche PLC et instrumentation est le troisième poste où les budgets 2026 grimpent discrètement ; le guide architecture de commande PLC pour une filière DAF + biologie couvre le backbone Ethernet/IP moderne, mais prévoyez d'allouer pour l'instant 8–12 % du prix du skid DAF à l'instrumentation et aux contrôles.
| Plage de débit | CAPEX (USD, 2026) | OPEX (USD/m³) | Retour typique par surtaxes évitées |
|---|---|---|---|
| Skid packagé 5 m³/h | 8 000–15 000 USD | 0,05–0,11 | 10–18 mois |
| 25 m³/h | 25 000–45 000 USD | 0,04–0,09 | 12–20 mois |
| 50 m³/h | 40 000–70 000 USD | 0,04–0,08 | 14–22 mois |
| 100 m³/h | 80 000–140 000 USD | 0,04–0,07 | 15–24 mois |
| 200 m³/h+ sur mesure | 180 000–350 000 USD | 0,04–0,07 | 16–30 mois |
Intégrer le DAF dans le reste de la filière de traitement
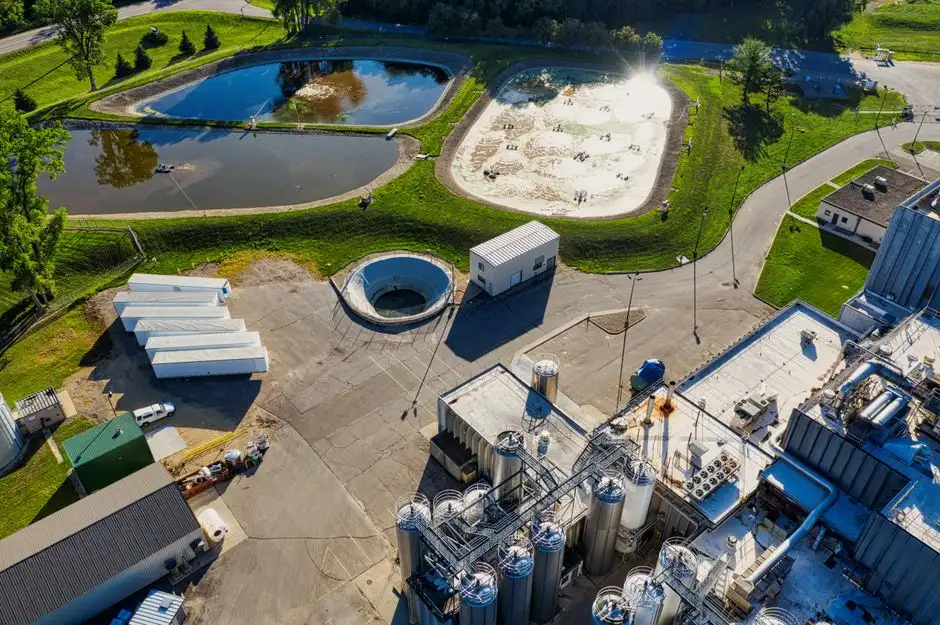
Un DAF est le premier maillon d'une filière en cinq étapes, et le sous-dimensionnement des équipements amont ou aval est la deuxième erreur la plus fréquente en usine de légumes (la première est une chimie de coagulant inadaptée). La filière standard 2026 s'enchaîne ainsi : un dégrilleur rotatif à barres en amont du DAF avec ouvertures de 2–5 mm → égalisation de débit dimensionnée à 1,0–1,5 fois le plus grand flux de batch unique (typiquement un rejet NEP/CIP) → DAF → étape biologique (MBR ou SBR) → désinfection → réutilisation ou rejet. Le rôle du DAF dans cette chaîne est de protéger la biologie en extrayant 60–85 % des HEG ; une percée de HEG dans un MBR colmate les membranes en 3–7 jours et constitue l'événement non planifié le plus coûteux de la salle des eaux d'une usine de légumes.
L'égalisation mérite une attention particulière, car un DAF fonctionne au mieux sur un débit stable de 20–50 m³/h, alors qu'une ligne de pois surgelés peut envoyer 100+ m³/h pendant 15 minutes lors d'une vidange de blanchisseur. Dimensionner le bassin d'égalisation à 1,0–1,5 fois le plus grand batch lisse ces pics et permet au saturateur DAF de tourner à 4–6 bar(g) stables, sans cycles de pression qui changeraient la taille des bulles. En aval, un polissage de l'effluent DAF par filtre multimédia ou MBR en dérivation permet de renvoyer 60–80 % de l'eau vers une réutilisation hors contact alimentaire (lavage de convoyeurs, alimentation chaudière, irrigation) — une voie qui transforme un coût de conformité en compensation d'eau douce, surtout dans les régions en stress hydrique où l'eau réutilisée vaut 1,50–3,00 USD par m³. Pour les usines qui exploitent déjà ou prévoient un traitement biologique, l'association MBR est détaillée dans la référence conception DAF pour les eaux usées de boulangerie, dont plus de 80 % de la logique process se transpose aux flux légumiers.
Questions fréquentes
Quels rendements d'élimination un DAF d'usine de légumes doit-il réellement atteindre en 2026 ? Un DAF correctement dimensionné et dosé atteint 70–90 % d'élimination des MES, 60–85 % d'élimination des HEG et 30–50 % de réduction de DBO sur les flux légumiers ; une élimination des HEG supérieure à 60 % est le meilleur indicateur unique que la chimie et l'hydraulique sont justes.
Quel coagulant est le défaut le plus sûr pour un flux à fort amidon comme le lavage de maïs ou de pois ? Le chlorure ferrique à 30–150 mg/L avec un polymère de finition polyacrylamide cationique à 1–5 mg/L, exploité dans la plage de pH 5,0–9,0 ; les colloïdes d'amidon se restabilisent au-dessus de 8 mg/L de polymère, donc les essais de jar-test sont non négociables.
Un DAF peut-il se placer en aval d'un MBR, ou doit-il toujours venir en premier ? Il doit venir en premier. Une percée de HEG dans un MBR colmate les membranes en quelques jours et constitue la première cause de remplacement non planifié de membranes en usines agroalimentaires ; un DAF en amont du MBR réduit la fréquence de nettoyage de 60–80 %.
Un DAF seul permet-il d'atteindre en 2026 une DBO de rejet direct <30 mg/L ? Non. L'effluent DAF satisfait typiquement les limites de prétraitement des stations d'épuration et une DBO de 100–250 mg/L, mais atteindre la bande de rejet direct <30 mg/L exige l'étape biologique aval (MBR ou SBR).
Quelle est la cadence de maintenance réaliste 2026 pour un DAF d'usine de légumes ? Contrôle quotidien du racleur et de la turbidité de l'effluent, inspection hebdomadaire de la pompe du saturateur et du manomètre, certification trimestrielle des buses et du récipient sous pression selon les règles PED/ASME locales, et un étalonnage annuel du système chimique ; la cellule de flottation elle-même fonctionne typiquement 5–8 ans entre révisions.