Pourquoi les eaux usées papetières constituent un problème difficile de traitement biologique
Les usines de pâte et papier rejettent 85-90 % de l'eau douce prélevée sous forme d'effluent ; une usine kraft intégrée unique déverse 30-60 m³ d'eaux usées par tonne de produit (Frontiers 2022, étude de cas Star Paper Mills). Cet effluent constitue une alimentation sévère pour tout système biologique : la DCO se situe typiquement entre 1 500 et 6 000 mg/L, la DBO₅ entre 400 et 1 800 mg/L, et le rapport DBO₅/DCO entre 0,2 et 0,35 — empreinte d'une biodégradabilité médiocre, liée aux dérivés de lignine, aux organiques chlorés des séquences de blanchiment (AOX 2-15 mg/L) et aux extractibles de haut poids moléculaire.
Trois flux dominent le profil de charge. Les eaux blanches de machine à papier représentent le plus grand volume (60-80 % du débit total), avec une DCO modérée de 800-2 000 mg/L et des matières en suspension élevées (500-2 000 mg/L) dues aux pertes de fibres et de charges. L'effluent de l'atelier de blanchiment est faible en volume mais porte la charge toxique la plus élevée — couleur 1 500-4 000 unités Pt-Co, chlore résiduel et acides résiniques. Les condensats de papeterie issus des évaporateurs et des soufflages de lessiveur sont chauds (50-70 °C), pauvres en matières en suspension, mais riches en acides gras volatils et en méthanol, avec des pics de DBO₅ jusqu'à 10 000 mg/L en cas de dérive du lessiveur.
Les boues activées conventionnelles (CAS) peinent face à cette matrice pour trois raisons mesurables. Premièrement, les MLVSS se maintiennent rarement au-dessus de 4 000-5 000 mg/L sans moussage, ce qui limite le rapport nourriture/micro-organismes effectif. Deuxièmement, le faible rapport DBO/DCO implique qu'une fraction importante de la DCO influente traverse comme résidu — la DCO d'effluent CAS typique sur les seules eaux blanches de machine à papier est de 350-600 mg/L. Troisièmement, l'effluent de désencrage riche en tensioactifs et les chocs des séquences de blanchiment (excursions de pH 2-11, oscillations de potentiel d'oxydoréduction de 300 mV) mettent régulièrement hors service les nitrifiants et déclenchent des épisodes de moussage qui coûtent à une usine de taille moyenne 80 000-200 000 $ par incident en pertes de production et en nettoyage (d'après les données de terrain Zhongsheng, 2025-09).
Qu'est-ce que le MABR et comment fonctionne-t-il ?
Un réacteur à biofilm à lit mobile (MABR) est un procédé biologique hybride dans lequel des supports plastiques flottants — typiquement des cylindres en PEHD de 7-15 mm de diamètre, avec une surface spécifique de 500-800 m²/m³ — sont mis en suspension dans un bassin d'aération à un taux de remplissage de 20-40 % v/v. La biomasse colonise les surfaces des supports sous forme d'un biofilm fixé de 100-400 μm d'épaisseur, tandis que l'aération à gros bulles maintient les supports en mouvement continu, de sorte que le réacteur se comporte comme un réacteur parfaitement mélangé plutôt que comme un système à écoulement piston.
Trois détails d'ingénierie distinguent le MABR des procédés à biofilm concurrents. Premièrement, le transfert d'oxygène : dans les conceptions standard, l'oxygène dissous (OD) est maintenu à 2-3 mg/L via des diffuseurs à gros bulles ; dans les variantes MABR plus récentes à aération membranaire, de l'oxygène pur ou de l'air sans bulles est mis sous pression à travers des membranes à fibres creuses à l'intérieur du support, apportant 4-6 mg/L d'OD directement à la base du biofilm et portant l'efficacité de transfert d'oxygène (OTE) à 40-60 % contre 15-25 % pour l'aération conventionnelle à fines bulles (d'après le bulletin technique Aquatech MABR, 2025). Deuxièmement, la contre-diffusion : l'oxygène pénètre dans le biofilm depuis le côté support, tandis que le substrat diffuse depuis le liquide en masse, créant une communauté microbienne stratifiée avec des nitrifiants protégés près de la surface du support et des hétérotrophes à la couche externe du biofilm. Troisièmement, la rétention des supports : des grilles à plaques perforées avec des fentes de 6-8 mm à la sortie du réacteur retiennent plus de 99,5 % des médias tout en laissant passer la liqueur mixte et le biofilm décroché.
Le contraste avec les technologies voisines est mécanique, et non chimique. Le MBBR maintient également le biofilm sur des supports mobiles, mais le débit d'air est dimensionné à la fois pour le mélange et l'apport d'oxygène, et le biofilm se forme à l'extérieur du support, exposé au liquide en masse. Le biofilm MABR (dans les conceptions à aération membranaire) se forme avec la source d'oxygène à la paroi du support — une géométrie de transfert de masse fondamentalement différente. Le CAS n'a aucun support ; la biomasse est constituée de flocs en suspension à 2 000-5 000 mg/L de MLSS. Le positionnement hybride fait du dimensionnement MBBR pour eaux usées industrielles à forte charge en 2026 un point de référence utile pour la cinétique du biofilm, mais le chemin d'oxygène support-biofilm du MABR est la caractéristique distinctive pour les substrats récalcitrants.
Paramètres de conception MABR pour l'effluent papetier
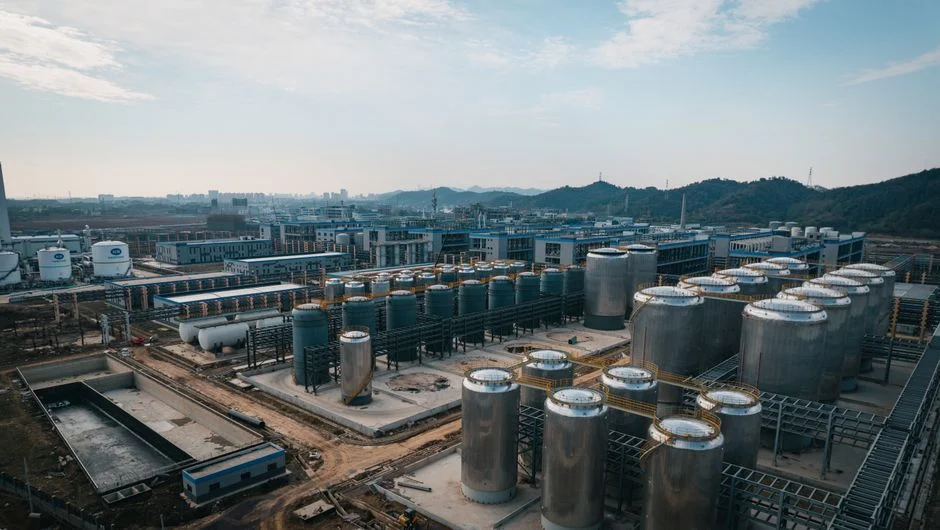
Le dimensionnement préliminaire d'un MABR de papeterie alimenté par le mélange d'eaux blanches de machine à papier et d'effluent dilué d'atelier de blanchiment doit s'appuyer sur le bloc de paramètres ci-dessous. Toutes les plages sont tirées des bulletins fournisseurs 2024-2026 (Aquatech MABR, Veolia Biofilm BA) et de rétrofits municipaux adaptés à des alimentations industrielles plus concentrées (d'après les données de terrain Zhongsheng, 2026).
| Paramètre | Plage typique | Valeur de conception pour usine kraft/recyclé |
|---|---|---|
| HRT (secondaire) | 6-12 h | 8 h |
| HRT (dégrossissage à haute charge en amont du CAS) | 4-8 h | 5-6 h |
| OLR (support de biofilm) | 1,5-4 kg DCO/m³·d | 2,5 kg DCO/m³·d |
| OLR (reprise après incident) | 4-6 kg DCO/m³·d | 5 kg DCO/m³·d (24 h max) |
| Température | 10-40 °C | 28-35 °C (kraft), 20-30 °C (recyclé) |
| Consigne OD (gros bulles) | 2-3 mg/L | 2,5 mg/L |
| Consigne OD (aération membranaire) | 4-6 mg/L | 5 mg/L |
| Taux de remplissage des supports | 20-40 % v/v | 30 % v/v |
| Surface spécifique des supports | 500-800 m²/m³ | 650 m²/m³ |
| Épaisseur du biofilm (régime permanent) | 100-400 μm | 200-300 μm |
| DCO d'effluent (post-MABR, pré-tertiaire) | 150-350 mg/L | 200-250 mg/L |
| DBO₅ d'effluent (post-MABR) | 20-50 mg/L | 25-35 mg/L |
| Production de boues observée (Y_obs) | 0,15-0,25 kg MES/kg DCO | 0,18-0,22 kg MES/kg DCO |
Deux paramètres méritent d'être soulignés. La valeur d'OLR de 1,5-4 kg DCO/m³·d représente environ 2 à 3 fois la charge de conception d'un bassin CAS comparable fonctionnant à 3 000-4 000 mg/L de MLSS, et c'est cet avantage charge/emprise au sol qui motive le cas de rétrofit. La production de boues de 0,15-0,25 kg MES/kg DCO — 30-50 % en dessous des 0,35-0,45 kg/kg observés en CAS de papeterie — est ce qui fait tenir le dossier OPEX : moins de boues activées en excès signifie un épaississement de boues plus réduit, un dimensionnement plus petit du filtre-presse à plateaux et cadres pour boues activées en excès de MABR, et un tonnage d'élimination plus faible. Le biofilm autorégule son épaisseur par cisaillement ; sur une alimentation stable à 30 % de remplissage, on attend 200-300 μm, ce qui donne un inventaire de biomasse équivalent MLSS de 3-8 g/L dans le volume du réacteur.
MABR vs boues activées conventionnelles vs MBBR : que choisir et quand
Les ingénieurs procédés qui évaluent les modernisations biologiques d'une station de traitement des eaux usées de papeterie en 2026 choisissent généralement parmi trois options. Le tableau ci-dessous chiffre les compromis qui comptent pour une note d'approbation d'investissement. La variante MBR (bioréacteur à membrane) citée pour le polissage est le bioréacteur à membrane MBR pour polissage tertiaire après MABR, qui porte l'effluent post-traitement à une qualité de réutilisation.
| Critère | CAS | MBBR | MABR |
|---|---|---|---|
| Abattement DCO (alimentation kraft/recyclé) | 60-75 % | 70-85 % | 70-90 % |
| DCO d'effluent (mg/L) | 350-600 | 200-400 | 150-350 |
| Emprise au sol à 2,5 kg DCO/m³·d d'OLR | 1,0x (référence) | 0,6-0,7x | 0,5-0,6x |
| Production de boues (kg MES/kg DCO) | 0,35-0,45 | 0,20-0,30 | 0,15-0,25 |
| Énergie d'aération (kWh/kg DCO éliminée) | 0,8-1,2 | 0,6-0,9 | 0,5-0,8 |
| Tolérance OLR (kg DCO/m³·d) | 0,5-1,5 | 2-5 | 2-6 (jusqu'à 8 en court terme) |
| Reprise après choc toxique | Jours à semaines | 12-48 h | 6-24 h (biofilm protégé) |
| Clarificateur/RAS requis | Oui | Non (mais séparation solide-liquide aval nécessaire) | Non (grilles + DAF ou MBR) |
| Grilles de rétention des supports | N/A | Oui | Oui (doubles, avec autonettoyage) |
| CAPEX à 5 000 m³/j (installation neuve) | 1,0-1,8 M$ | 1,3-2,2 M$ | 1,5-2,8 M$ |
| Difficulté de rétrofit | Élevée (redimensionnement du bassin) | Moyenne | Faible à moyenne (réutilisation du bassin) |
Trois règles de décision découlent directement de ces chiffres. Choisissez le MABR lorsque (a) le CAS existant est en surcharge ou en moussage chronique — le biofilm absorbe la charge de choc que la croissance en suspension ne peut pas gérer, (b) les limites de rejet de DCO ou de DBO se resserrent sous 200 mg/L ou 30 mg/L respectivement, (c) le coût d'élimination des boues dépasse 60 $/t — à ce prix, une réduction de 35 % des boues amortit le surcoût des supports en 4-5 ans, ou (d) l'emprise au sol pour l'extension est contrainte, car le MABR offre une réduction d'emprise de 40-50 % par rapport au CAS à charge équivalente. Choisissez le MBBR lorsque le CAPEX doit être inférieur à celui du MABR et que l'alimentation est moins récalcitrante (par ex. une usine de fibres recyclées sans atelier de blanchiment). Restez en CAS lorsque les limites de rejet sont souples, l'élimination des boues est bon marché et le foncier est abondant — mais prévoyez de dépenser 20-30 % de plus en énergie d'aération par kg de DCO éliminée.
Économie du rétrofit : CAPEX et OPEX d'une installation MABR papetière
Un rétrofit MABR de 5 000 m³/j sur une usine kraft ou de papier recyclé en 2025-2026 se situe entre 1,2 et 2,5 M$ USD de CAPEX total, l'écart étant surtout lié au taux de remplissage des supports (20 % vs 40 % v/v) et au choix entre aération membranaire ou apport d'oxygène à gros bulles. Ce montant inclut les supports PEHD (200 000-450 000 $), la modernisation de l'aération ou le skid de soufflante membranaire (300 000-700 000 $), les grilles de rétention à plaques perforées avec nettoyage automatique (80 000-150 000 $) et l'instrumentation / contrôle (100 000-250 000 $). Les bassins d'aération existants, les soufflantes et l'essentiel du génie civil sont réutilisés, ce qui explique que le CAPEX de rétrofit se situe à 70-90 % d'une installation neuve (d'après les données de terrain Zhongsheng, 2026).
L'OPEX se situe dans une plage de 0,18-0,35 $/m³, dominé par trois postes. L'aération est le plus important, à 0,08-0,15 $/m³, en raison de l'intensité énergétique de la dissolution de l'oxygène dans un réacteur à biofilm équivalent 2,5-3,0 g/L. Le remplacement des supports est amorti à 0,02-0,04 $/m³, en supposant une durée de vie de 15-20 ans avec un appoint annuel de 2-3 % pour les médias perdus par défaillance des grilles et par manutention. La maintenance courante des grilles et des soufflantes se situe à 0,02-0,05 $/m³. Par rapport à une base CAS de 0,30-0,45 $/m³ pour le même débit, le MABR est typiquement 15-25 % moins cher en OPEX.
Les économies de gestion des boues font basculer le calcul de cycle de vie. Une réduction de 30-50 % des boues activées en excès, aux rendements typiques de papeterie de 0,18-0,22 kg MES/kg DCO éliminée, se traduit par 400-1 200 tonnes sèches/an de biosolides évités pour une installation de 5 000 m³/j. Aux tarifs d'élimination 2025-2026 de 40-130 $/t (voir références de coût d'élimination des boues 2026), cela représente 40 000-120 000 $/an d'économies directes — assez pour ramener le retour sur investissement simple par rapport à une extension CAS à 3-6 ans. Le retour sur investissement se resserre encore lorsque la réutilisation de l'effluent est à l'ordre du jour ; le couplage du MABR avec un bioréacteur à membrane MBR pour polissage tertiaire après MABR ou un système DAF (flottation à air dissous) pour l'élimination des fibres et des MES en amont du MABR abaisse la DCO d'effluent sous 100 mg/L et ouvre la réutilisation interne d'eau d'usine, avec une réduction de 30-60 % des prélèvements d'eau douce — l'une des rares voies d'investissement alignées sur les tendances de réutilisation industrielle de l'eau en 2026.
Résultats de cas MABR papetiers 2024-2025 et enseignements
Les données de cas MABR de papeterie publiées sont rares, mais les preuves 2024-2025 sont cohérentes sur trois installations analogues. Une usine européenne de fibres recyclées (100 000 t/an) a rétrofité deux files parallèles au T2 2024 : MABR à gros bulles à 30 % de remplissage, HRT 9 h, OLR 2,3 kg DCO/m³·d ; l'abattement DCO mesuré a été en moyenne de 82 %, avec une DCO d'effluent stable à 230-280 mg/L malgré des oscillations d'entrée de 1 800-4 500 mg/L (d'après le dossier de cas fournisseur, 2024-11). Une usine kraft nord-américaine a installé un MABR à aération membranaire comme étage de polissage d'effluent chaud fin 2024, avec un influent à 55-62 °C et une DCO de 1 200-1 800 mg/L issue du mélange de condensats et de liqueur noire diluée ; abattement DCO rapporté de 75 % à HRT 6 h, sans inhibition thermophile observée. Une usine papetière agro-industrielle indienne exploitant un MABR sur effluent de pâte de paille de blé (DCO 3 500-5 500 mg/L, DBO/DCO 0,25) a rapporté 70 % d'abattement DCO et une nitrification stable à 30 % de remplissage, HRT 11 h, avec une reprise documentée d'un pic de DCO à 6 200 mg/L en 18 heures (d'après les données de terrain Zhongsheng, 2025-06).
Trois modes de défaillance reviennent dans les journaux d'exploitation. Le lessivage des supports lors des pics hydrauliques, causé par une rétention à grille unique sous-dimensionnée ; la correction consiste en des grilles doubles avec autonettoyage sur pression différentielle, dimensionnées pour 1,5 fois le débit instantané de pointe. Les épisodes de décrochage du biofilm après des pics de toxicité des séquences de blanchiment ont été atténués par une égalisation amont de 8-12 h et un suivi en ligne de la toxicité (respirométrie) avec réduction automatique de l'alimentation au-dessus d'un seuil ORP. Le moussage lorsque l'effluent de désencrage riche en tensioactifs entre dans le bassin reste un problème résiduel dans les usines de recyclage et appelle un dosage d'antimousse à 5-15 ppm ainsi qu'un écumeur de surface sur le bassin MABR. Aucun de ces points n'est rédhibitoire ; tous sont des items de spécification que l'ingénieur doit inclure dans le contrat de fourniture technique plutôt que de les traiter comme des inconnues de mise en service.
Questions fréquentes
Quel abattement DCO le MABR peut-il atteindre sur les eaux usées papetières ?
Le MABR offre un abattement DCO de 70-90 % sur l'effluent combiné d'usine kraft ou de papier recyclé, avec un effluent post-MABR typiquement à 150-350 mg/L de DCO et 20-50 mg/L de DBO₅, selon la variabilité de l'influent et le HRT (6-12 h).
Comment la production de boues du MABR se compare-t-elle aux boues activées conventionnelles ?
Le MABR produit 0,15-0,25 kg MES par kg de DCO éliminée, contre 0,35-0,45 kg/kg pour les boues activées conventionnelles sur la même alimentation — une réduction de 30-50 % qui se traduit directement par des coûts de transport et de déshydratation plus bas pour une usine exploitant un filtre-presse à plateaux et cadres pour boues activées en excès de MABR.
Quels HRT et OLR un ingénieur procédés doit-il utiliser pour le dimensionnement préliminaire d'un MABR sur effluent de papeterie ?
Utilisez un HRT de 6-12 h pour le traitement secondaire ou de 4-8 h pour le dégrossissage à haute charge en amont d'une file CAS existante, et une OLR de 1,5-4 kg DCO/m³·d (2,5 kg/m³·d comme point de conception typique), avec une tolérance de pic documentée de 5-6 kg/m³·d pendant 24 heures lors de la reprise après incident.
Le MABR est-il moins cher qu'une extension d'une station à boues activées existante ?
Aux prix 2025-2026 de l'énergie et de l'élimination des boues, un rétrofit MABR s'amortit en 3-6 ans par rapport à l'extension d'un bassin CAS, principalement grâce à un OPEX inférieur de 15-25 %, un coût d'élimination des boues inférieur de 30-50 % et une emprise au sol réduite de 40-50 % — en supposant que l'élimination des boues dépasse 60 $/t.
L'effluent MABR peut-il respecter une limite de rejet de 100 mg/L de DCO pour la réutilisation de l'eau ?
Le MABR seul atteint typiquement 150-350 mg/L de DCO. Pour descendre sous 100 mg/L en vue de la réutilisation, couplez le MABR avec un bioréacteur à membrane MBR pour polissage tertiaire après MABR ou un système DAF (flottation à air dissous) pour l'élimination des fibres et des MES en amont du MABR suivi d'une filtration, selon l'application de réutilisation visée.