Pourquoi les eaux usées de cimenterie poussent les conceptions OI standard à leurs limites
Les skids OI sur étagère dimensionnés pour un taux de conversion de 75–95 % tombent régulièrement en défaut en service cimenterie en moins de 12 mois, car les eaux usées de cimenterie ne constituent pas une alimentation industrielle générique — il s'agit d'un mélange de purge de tour de refroidissement du four, d'eau de pulvérisation du refroidisseur de clinker, de ruissellement de dépoussiérage et d'effluent de laveur FGD, chacun avec un profil de TDS et de température distinct (données de terrain Zhongsheng, 2026). Le TDS d'alimentation se situe généralement entre 3 000 et 8 000 mg/L, avec Ca²⁺ 800–2 000 mg/L, SO₄²⁻ 1 500–4 000 mg/L et silice 30–120 mg/L — soit environ 6 à 16 fois la charge ionique d'une alimentation OI municipale (TDS <500 mg/L). La température d'alimentation après contact avec le four atteint souvent 40–55 °C, ce qui accélère la polymérisation de la silice au-dessus de 45 °C et réduit la durée de vie des membranes polyamide de 20–30 % selon le bulletin technique DuPont FilmTec (2025-09). Le mode de défaillance qui plafonne la conversion est la précipitation de gypse (CaSO₄·2H₂O) : dès que le produit ionique Ca²⁺ × SO₄²⁻ dépasse environ 1 800 mg/L × 1 800 mg/L dans le concentrat, une OI standard ne peut pas dépasser 60–70 % de conversion sans antiscalant ni chaîne d'adoucissement en amont. Les conceptions OI génériques supposent une alimentation pauvre en sulfates et se surdimensionnent pour 80 % de conversion — c'est le mauvais point de départ pour ce service.
| Paramètre | Alimentation OI cimenterie (typique) | Alimentation OI municipale (typique) |
|---|---|---|
| Matières dissoutes totales (mg/L) | 3 000–8 000 | 200–500 |
| Dureté calcique en Ca²⁺ (mg/L) | 800–2 000 | 40–120 |
| Sulfates en SO₄²⁻ (mg/L) | 1 500–4 000 | 10–60 |
| Silice réactive (mg/L) | 30–120 | 2–15 |
| Température d'alimentation (°C) | 40–55 | 15–25 |
| Plafond réaliste de conversion (%) | 60–75 | 80–90 |
Caractérisation des flux d'alimentation et cibles de réutilisation par source
Traiter les eaux usées de cimenterie comme une alimentation unique est l'erreur de conception la plus fréquente. Les quatre flux principaux diffèrent suffisamment en calcium, sulfates et MES pour qu'ils soient caractérisés et, lorsque c'est possible, séparés avant le collecteur d'alimentation OI (par analogie avec EPA 40 CFR 433 sur le finissage des métaux, appliquée aux flux de laveurs de poussières de ciment). La purge de tour de refroidissement du four est le service le plus simple : TDS 2 000–4 000 mg/L, Ca²⁺ 600–1 200 mg/L, 35–45 °C — bien adapté à une BWRO directe et à une réutilisation en appoint de tour de refroidissement après polissage du perméat. L'eau du refroidisseur de clinker et le ruissellement de dépoussiérage portent 4 000–7 000 mg/L de TDS avec des charges de poussières en suspension de 200–800 mg/L ; ces flux nécessitent une unité de prétraitement DAF (flottation à air dissous) ou un clarificateur lamellaire pour ramener les MES sous 30 mg/L avant la garde sur cartouche. La purge FGD d'un laveur humide au calcaire est le flux le plus difficile : TDS 8 000–25 000 mg/L, Cl⁻ jusqu'à 6 000 mg/L, et un potentiel d'entartrage au gypse qui oriente le choix vers des éléments SWRO ou DTRO à haut rejet. Les cibles de réutilisation doivent correspondre à la demande du procédé : appoint de tour de refroidissement à TDS <500 mg/L, eau de pulvérisation du broyeur cru à TDS <1 000 mg/L, et alimentation de chaudière basse pression à TDS <50 mg/L après un polisseur à lits mélangés en aval. La réduction des MES à <30 mg/L en amont du préfiltre multimédia est l'étape non négociable avant toute cartouche 5 µm.
| Flux | TDS (mg/L) | Ca²⁺ (mg/L) | SO₄²⁻ (mg/L) | Silice (mg/L) | MES (mg/L) | Temp (°C) | Meilleure adéquation OI |
|---|---|---|---|---|---|---|---|
| Purge de refroidissement du four | 2 000–4 000 | 600–1 200 | 1 000–2 500 | 20–60 | 20–80 | 35–45 | BWRO spiralé |
| Eau de pulvérisation du refroidisseur de clinker | 4 000–7 000 | 800–1 500 | 1 500–3 500 | 40–90 | 200–800 | 30–40 | BWRO après DAF |
| Purge FGD (laveur humide au calcaire) | 8 000–25 000 | 1 500–3 000 | 3 000–8 000 | 50–120 | 50–300 | 40–55 | SWRO ou DTRO |
| Ruissellement de parc / dépoussiérage | 1 500–3 500 | 400–900 | 800–2 000 | 15–40 | 100–500 | 20–30 | BWRO après filtre multimédia |
Chaîne de prétraitement : comment préserver les membranes OI en service cimenterie
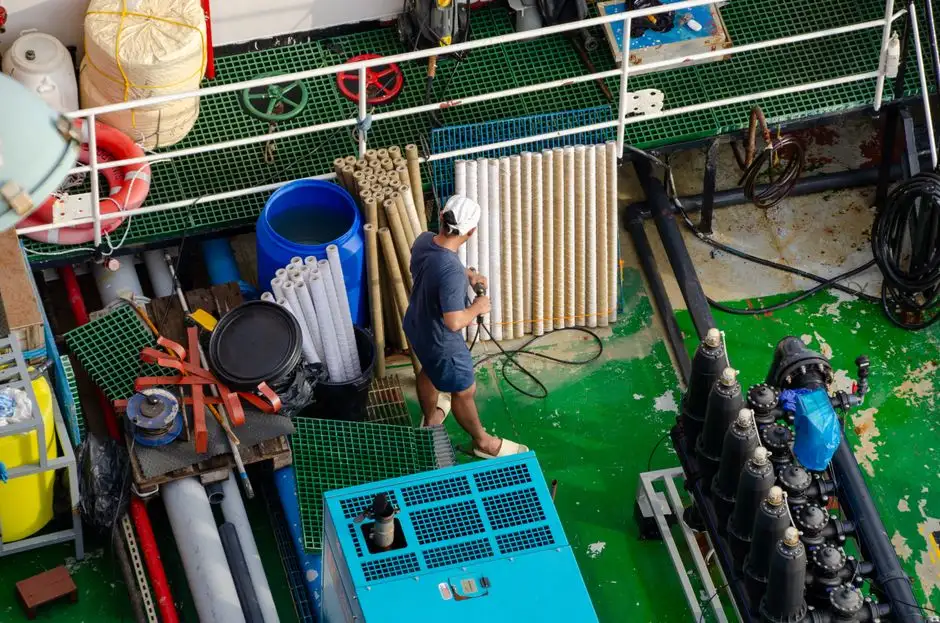
Le prétraitement est le point où les projets OI cimenterie réussissent ou échouent. L'omission d'une étape réduit généralement la durée de vie des membranes de 24–36 mois à moins de 12 mois (données de terrain Zhongsheng, 2025-11). La chaîne à cinq étages qui tient en ce service est la suivante :
- Bassin d'égalisation — TRH de 8–12 h pour amortir le débit et la charge, avec un échangeur à plaques ou une section de refroidissement à tirage induit pour ramener l'alimentation sous 35 °C ; les températures au-dessus de 45 °C provoquent une perte de flux irréversible sur les éléments polyamide standard.
- Adoucissement chaux-soude ou réacteur à pastilles — ramène le Ca²⁺ à <400 mg/L et la silice réactive à <20 mg/L par coprécipitation avec Mg(OH)₂. C'est l'étape la plus efficace pour maintenir le produit ionique Ca²⁺ × SO₄²⁻ sous le seuil du gypse (Ksp ≈ 2,4 × 10⁻⁵ à 25 °C) tout au long du concentrat OI.
- DAF (flottation à air dissous) ou clarificateur lamellaire — réduit les MES à <30 mg/L via une unité intégrée de purification d'eau par coagulation-floculation ; cela protège le filtre multimédia aval d'une charge trop rapide, et le décanteur haute efficacité traite le flux plus chargé du refroidisseur de clinker.
- Filtre multimédia (sable + anthracite + grenat) — vise un SDI <5, suivi d'une chaîne de garde sur cartouches 80 µm + 5 µm, que les données de cas industriels (référence Culligan Aqua-Cleer, TMP 15 bar) confirment comme le standard pour les alimentations à fort colmatage.
- Dosage d'antiscalant + déchloration au SMBS — inhibiteurs de seuil tels que HEDP ou acide polymaléique dosés à 2–5 mg/L ; métabisulfite de sodium (SMBS) à 3–5 mg/L par 1 mg/L de chlore résiduel pour protéger la couche polyamide de l'oxydation.
Les exploitants qui fusionnent les étapes 2 et 3 en une seule filtration multimédia observent invariablement des dépôts de tartre massifs sur les éléments de queue en 8 à 10 semaines, avec une baisse de flux supérieure à 30 % avant le premier CIP.
Sélection des membranes OI : BWRO, SWRO, DTRO ou FO pour le service cimenterie
La sélection des membranes est dictée par le TDS d'alimentation, le potentiel de colmatage et l'exposition au chlore, plutôt que par la préférence du fournisseur. La matrice de décision ci-dessous couvre les quatre géométries qu'un ingénieur de cimenterie rencontrera. Pour la plupart des services de refroidissement du four et de refroidisseur de clinker, les éléments BWRO spiralés 8 pouces (surface active ≈ 35 m²) fonctionnant à 12–25 bar couvrent 80 % des installations cimentières ; le point de référence TMP de 15 bar issu des données de cas de réutilisation OI industrielle est un point de conception raisonnable. La purge FGD au-dessus de 10 000 mg/L de TDS fait basculer le service en territoire SWRO à 55–80 bar, avec une consommation énergétique de 4–6 kWh/m³ de perméat contre 1–2 kWh/m³ pour la BWRO. Les éléments DTRO (disque-tube) à géométrie canal ouvert tolèrent jusqu'à 50 mg/L de MES, ce qui en fait la seule option réaliste lorsque les incidents de laveur FGD laissent passer du gypse en suspension au-delà du clarificateur. L'osmose directe (FO) en préconcentrateur en amont de l'OI est techniquement attractive pour réduire le risque d'entartrage, mais les données de référence commerciales en cimenterie restent minces jusqu'en 2026 ; les pilotes doivent être spécifiés pour 6–12 mois avant de s'engager sur une conception à l'échelle industrielle. Écartez le polyamide composite à film mince (TFC) dès que le chlore libre dépasse durablement 0,1 mg/L — spécifiez des éléments en triacétate de cellulose (CTA) ou une déchloration de post-traitement avec un skid de dosage automatique d'antiscalant monté en amont de la pompe haute pression. Un système industriel de traitement d'eau par osmose inverse standard configuré en BWRO à deux passes avec récupération d'énergie couvre la majorité des services de cimenterie.
| Type de membrane | Plage de TDS d'alimentation (mg/L) | Pression de service (bar) | Conversion (%) | Flux cimenterie le plus adapté |
|---|---|---|---|---|
| BWRO (polyamide spiralé) | 1 000–8 000 | 12–25 | 65–75 | Refroidissement du four, refroidisseur de clinker, ruissellement de parc |
| SWRO (polyamide spiralé) | 8 000–45 000 | 55–80 | 45–60 | Purge FGD, appoint saumâtre |
| DTRO (disque-tube) | 5 000–35 000 | 40–75 | 55–70 | Purge FGD à MES élevées, incidents de laveur |
| FO (osmose directe) + hybride OI | 2 000–15 000 (côté solution d'appel) | 1–3 (boucle d'appel) | 70–80 au global | Stade pilote en cimenterie ; service de préconcentration |
Enveloppe de fonctionnement : conversion, pression et énergie de l'OI cimenterie
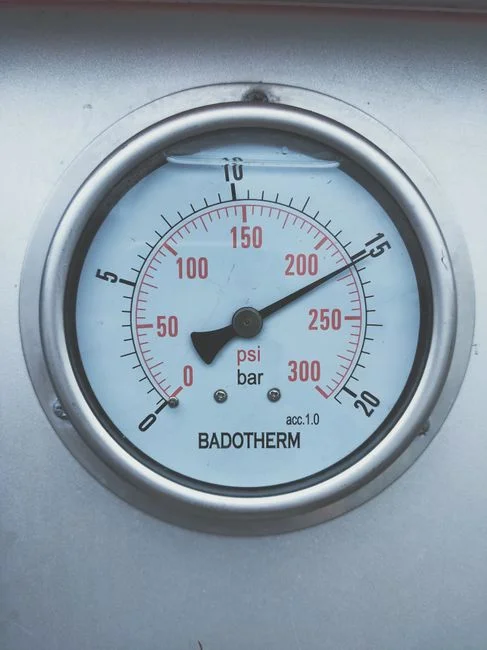
La conversion sur alimentation cimenterie est plafonnée à 60–75 %, bien en deçà des 75–95 % atteignables sur une alimentation industrielle ou pharmaceutique à faible TDS, car les limites d'entartrage au gypse et à la silice interviennent bien avant la pression osmotique (selon la méthodologie de projection d'entartrage DuPont FilmTec, 2025-08). Un flux de perméat de 15–25 LMH à 15–25 bar de pression d'alimentation est la norme de conception pour la BWRO en service cimenterie ; une baisse de flux de 10–15 % par an est attendue sans CIP. Le nettoyage en place (CIP) est généralement programmé toutes les 4–8 semaines avec des cycles appariés acide (acide citrique ou HCl à pH 2) et alcalin (NaOH + EDTA à pH 12) — chaque cycle récupère 85–92 % du flux de référence lorsqu'il est conduit à 30–35 °C. La consommation énergétique s'établit à 1,5–2,5 kWh/m³ de perméat pour la section BWRO plus 0,3–0,5 kWh/m³ pour la chaîne de prétraitement ; en service SWRO, les dispositifs de récupération d'énergie (ERD) tels que les échangeurs de pression isobares réduisent l'énergie spécifique de 30–40 %, faisant passer la consommation d'environ 6 kWh/m³ à 3,5–4 kWh/m³ de perméat.
Évacuation du concentrat OI : concentrateur de saumure, cristalliseur ou ZLD
Tout ingénieur de cimenterie évaluant l'OI finit par poser la même question : où va le concentrat de 25–40 % ? À 60–75 % de conversion, une alimentation OI de 1 000 m³/j produit 250–400 m³/j de concentrat à 12 000–25 000 mg/L de TDS. Trois filières d'évacuation sont courantes. (1) Les concentrateurs de saumure à recompression mécanique de vapeur (MVR) portent le TDS à 200 000–250 000 mg/L à 15–25 kWh/m³ de concentrat alimenté, produisant une saumure quasi saturée qui alimente la cristallisation. (2) Les cristalliseurs à circulation forcée récupèrent NaCl et CaSO₄ sous forme de sels solides ; la fraction CaSO₄ peut être co-alimentée au four à ciment comme matière première alternative, ce qui ferme la boucle du soufre et réduit la demande en calcaire de carrière de 1–2 % (selon les perspectives 2026 de réutilisation de l'eau industrielle). (3) Les bassins d'évaporation solaire sont l'option la moins énergivore, mais se limitent à <10 % des cimenteries dans le monde en raison de l'emprise au sol (environ 0,3–0,5 ha pour 100 m³/j de concentrat) et des contraintes climatiques. La conformité ZLD (zéro rejet liquide) est généralement imposée par les normes d'effluent CPCB (Inde), la norme GB 8978 (Chine) de rejet intégré des eaux usées, ou les zones de protection des aquifères de la directive IED de l'UE où le rejet en eaux de surface est restreint — dans ces cas, la chaîne MVR + cristalliseur devient obligatoire, et l'OI amont doit fonctionner de manière intensive pour maintenir le volume de saumure gérable. Un système industriel de traitement d'eau par osmose inverse bien dimensionné en amont du concentrateur réduit généralement le CAPEX du cristalliseur de 40–55 % par rapport à l'évaporation du trop-plein brut de clarificateur.
Questions fréquentes
Quel taux de conversion OI une cimenterie peut-elle raisonnablement attendre ?
60–75 % en service BWRO traitant l'alimentation de refroidissement du four ou du refroidisseur de clinker, et 50–60 % sur purge FGD au-dessus de 10 000 mg/L de TDS — l'un et l'autre bien en deçà des 75–95 % courants en service pharma ou agroalimentaire, en raison des seuils d'entartrage au gypse et à la silice.
L'OI peut-elle traiter directement une purge FGD ?
Oui, mais uniquement avec des éléments DTRO ou SWRO classés pour TDS élevé, associés à un programme d'antiscalant agressif (HEDP ou acide polymaléique à 3–5 mg/L) et à un adoucissement amont pour maintenir le produit ionique Ca²⁺ × SO₄²⁻ sous le Ksp du gypse tout au long du concentrat.
Quel est le CAPEX indicatif d'un système OI de 1 000 m³/j pour eaux usées de cimenterie en 2026 ?
450 000–900 000 USD pour le skid OI et la chaîne de prétraitement combinés, hors génie civil et concentrateur de saumure aval — le skid BWRO seul s'établit à 280 000–520 000 USD selon le taux de conversion et le nombre de membranes (références de projets Zhongsheng, 2025-12).
L'OI est-elle obligatoire pour la conformité ZLD d'une cimenterie ?
Non, mais l'OI est requise en amont de tout concentrateur de saumure pour maintenir la taille et la consommation énergétique du cristalliseur viables ; sans préconcentration OI, la demande énergétique MVR passe de 15–25 kWh/m³ à 60–80 kWh/m³ d'alimentation.
À quelle fréquence faut-il remplacer les membranes OI en service cimenterie ?
24–36 mois avec une chaîne de prétraitement à cinq étages correctement exploitée, contre 6–12 mois lorsque l'adoucissement ou le dosage d'antiscalant est omis — le taux de baisse de flux est l'indicateur principal, un rythme >15 % par an signalant des lacunes de prétraitement.