Pourquoi les effluents de sucrerie nécessitent une station de traitement dédiée
Les eaux usées d'une sucrerie saturent une station d'épuration de type municipal en quelques heures après le début de la campagne. L'influent brut issu du broyage, de la clarification et (le cas échéant) des opérations de distillerie de mélasse présente une DCO de 3 000–8 000 mg/L, une DBO de 1 500–3 000 mg/L, des matières en suspension totales (MES) de 500–3 000 mg/L, un pH de 4,0–6,5 et des températures de 40–60 °C — soit environ 10 fois la charge organique et 2 fois la température des eaux usées domestiques. Les trois sources principales alimentant l'ETP sont le trop-plein Imhoff de la sucrerie (clarification des jus, lavages des cuites sous vide), la purge d'eau de refroidissement des condenseurs avec sucre entraîné et fines de bagasse, et les vinasses de distillerie (si la sucrerie produit de l'éthanol en captif), qui peuvent arriver à une DCO de 80 000–150 000 mg/L. Les eaux de lavage de bagasse ajoutent fibres et moelle, tandis que les purges de chaudière contribuent à une teneur élevée en solides dissous totaux (TDS) et en sulfates.
La signature visible des effluents de sucrerie non traités — une couleur brun foncé et un moussage persistant — provient des composés mélanoïdines, de la mélasse résiduelle et de la bagasse finement divisée. Ces composés résistent à l'oxydation biologique conventionnelle et atténuent la désinfection UV au stade du polissage. Une station de traitement des eaux usées de sucrerie correctement conçue, à plusieurs étages, traite ces extrêmes par dégrillage échelonné, homogénéisation, prétraitement anaérobie, polissage aérobie et filtration tertiaire. Des évaluations à pleine échelle de stations en service ont démontré des abattements de DCO de 97 % et de DBO de 95 % sur un influent de 5 102 mg/L de DCO et 1 988 mg/L de DBO (Baraniya & Jodhi, 2018), confirmant que les systèmes industriels — et non les expériences algales à l'échelle du laboratoire — constituent la voie fiable vers la conformité.
Caractéristiques des effluents de sucrerie : paramètres d'influent 2026
Le choix du procédé commence par un bilan matière complet de chaque flux de déchets entrant dans l'ETP, et non pas seulement du débit combiné vers l'étage biologique. Une sucrerie qui ignore le flux de vinasses surdimensionnera son bassin d'homogénéisation et sous-dimensionnera son réacteur anaérobie ; une sucrerie qui ignore la purge d'eau de refroidissement diluera la charge organique au point de gaspiller la consommation de polymère du DAF (flottation à air dissous). Le tableau ci-dessous synthétise les plages d'influent typiques des cinq flux qu'une ETP de sucrerie 2026 doit traiter.
| Paramètre | Effluent Imhoff | Lavages de sols | Lavage de bagasse | Purge de chaudière | Vinasses de distillerie |
|---|---|---|---|---|---|
| DCO (mg/L) | 3,000–6,000 | 2,000–5,000 | 4,000–8,000 | 200–600 | 80,000–150,000 |
| DBO (mg/L) | 1,500–2,500 | 800–2,000 | 2,000–3,500 | 50–150 | 40,000–60,000 |
| MES (mg/L) | 500–2,500 | 1,000–3,000 | 2,000–5,000 | 100–400 | 8,000–15,000 |
| pH | 4,5–6,5 | 5,0–7,0 | 4,0–6,0 | 9,0–11,0 | 3,5–4,5 |
| Température (°C) | 45–60 | 30–45 | 40–55 | 50–70 | 80–100 |
| Azote total (mg/L) | 40–80 | 30–60 | 50–100 | 5–15 | 1,500–3,000 |
| Phosphore total (mg/L) | 10–30 | 5–20 | 10–25 | 2–5 | 300–600 |
| Sulfate (mg/L) | 50–200 | 30–100 | 40–150 | 200–800 | 3,000–8,000 |
Trois points structurent la conception à partir de ce tableau. Premièrement, les vinasses dominent la charge massique — à une DCO de 80 000–150 000 mg/L et un TDS de 60 000–120 000 mg/L, même un faible débit issu d'une distillerie captive submergera l'homogénéisation s'il est mélangé directement. La plupart des conceptions 2026 isolent les vinasses dans un réacteur anaérobie haute charge (UASB ou IC) dimensionné sur sa propre charge, et seul le trop-plein se mélange au flux général de la sucrerie. Deuxièmement, l'écart de température (30–100 °C selon les flux) impose un refroidissement avant le traitement biologique — les méthanogènes anaérobies perdent leur activité au-dessus de 40 °C, et la nitrification aérobie chute fortement au-dessus de 45 °C. Troisièmement, la saison de campagne (typiquement 4–7 mois) concentre le débit ; l'homogénéisation doit être dimensionnée pour tamponner les pointes diurnes de 1,5–2 fois la moyenne journalière sans envoyer de liqueur chaude vers l'étage biologique.
Conception du procédé étape par étape : du dégrillage au polissage
La filière de traitement ci-dessous est la configuration la plus couramment spécifiée pour une ETP de sucrerie 2026 traitant les flux combinés Imhoff, lavage de bagasse et condensats, avec intégration optionnelle de la distillerie. Les valeurs de dimensionnement proviennent de données d'exploitation à pleine échelle d'installations indiennes, brésiliennes et d'Asie du Sud-Est.
| Étape | Équipement | Paramètres de conception clés | Abattement / sortie typiques |
|---|---|---|---|
| 1. Dégrillage et dessablage | Dégrilleur à barreaux rotatif, dessableur | Ouvertures de 6–10 mm, vitesse d'approche de 0,3 m/s | Élimine bagasse, fibres et gros débris |
| 2. Homogénéisation | Bassin d'homogénéisation, tour de refroidissement, correction du pH | TRH 8–24 h, température ≤40°C, pH 6,5–7,5 | Tamponne le débit, la charge, le pH et la température |
| 3. Clarification primaire | Flottation à air dissous (DAF) avec dosage de polymère | Charge hydraulique de 4–6 m/h, taux de recycle de 25–35 % | 60–80 % MES, 20–30 % DCO éliminées |
| 4. Traitement anaérobie | Réacteur UASB ou IC (haute charge) | TRH 12–48 h, ascensionnel 0,7–1,0 m/h, mésophile 35–37°C | 70–85 % d'abattement de DCO, 0,30–0,45 m³ biogaz/kg DCO |
| 5. Biologique aérobie | ASP ou MBBR + clarificateur secondaire, ou MBR | TRH 8–24 h, MLSS 3,000–5,000 mg/L (ASP) ou 8,000–12,000 mg/L (MBR) | 80–95 % DCO, 90–95 % DBO |
| 6. Polissage tertiaire | Filtre à sable/multimédia, OI optionnelle, désinfection ClO₂ | MES ≤5 mg/L, turbidité ≤2 NTU après filtration | Conforme aux limites de réutilisation ou de rejet |
| 7. Gestion des boues | Filtre-presse à plateaux et cadres ou presse à vis | Siccité du gâteau 22–28 % MS, dose de polymère 3–6 kg/t MS | Mise en décharge ou matière première pour compost |
L'étape 1 protège le reste de la filière. Un dégrilleur à barreaux rotatif avec des ouvertures de 6–10 mm élimine la bagasse et les fibres de canne avant qu'elles n'atteignent les pompes. L'étape 3 DAF (flottation à air dissous) est celle où la majeure partie des matières en suspension et une fraction significative de DCO sont extraites — un système DAF (flottation à air dissous) industriel dimensionné à une charge hydraulique de 4–6 m/h avec 25–35 % de recycle et floculation polymère élimine typiquement 60–80 % des MES avant toute charge biologique. L'étape 4 est le centre de récupération d'énergie : un réacteur UASB ou IC fonctionnant à un TRH de 12–48 h délivre 70–85 % d'abattement de DCO et produit 0,30–0,45 m³ de biogaz par kg de DCO détruite, que la plupart des sucreries 2026 envoient directement vers une chaudière ou une unité de cogénération (CHP). L'étape 5 referme la charge organique — un système MBR (bioréacteur à membrane) utilisant des modules PVDF immergés de 0,1–0,4 μm ramène la DCO résiduelle sous 50 mg/L et les MES sous 5 mg/L en une seule étape, supprimant le besoin d'un clarificateur secondaire distinct. L'étape 7 referme le bilan matière : un filtre-presse à plateaux et cadres déshydrate les boues biologiques et de flottation jusqu'à 22–28 % de matière sèche pour évacuation hors site ou co-compostage avec les écumes de filtration.
Comparaison des schémas de procédé : ASP standard vs MBR hybride pour une ETP de sucrerie
La décision de procédé la plus importante dans une ETP de sucrerie 2026 est de savoir si l'étage aérobie se termine par un clarificateur conventionnel (ASP) ou un bioréacteur à membrane (MBR). Ce choix détermine l'emprise au sol, la qualité de l'effluent et le CAPEX de 30–50 %, et il doit être figé avant l'envoi des demandes de devis équipements. Le tableau ci-dessous compare les deux sur les cinq axes qu'une équipe achats devra défendre.
| Critère | ASP conventionnel + clarificateur | MBR (PVDF immergé) |
|---|---|---|
| DCO de l'effluent | 80–120 mg/L | <50 mg/L |
| MES de l'effluent | 10–30 mg/L | <5 mg/L |
| Emprise au sol | 100 % (référence) | 40–60 % de l'ASP |
| Tolérance MLSS | 3,000–5,000 mg/L (limites de décantation des boues) | 8,000–12,000 mg/L (la membrane découple la rétention) |
| Compétences d'exploitation requises | Modérées (clarificateur, extraction des boues, RAS) | Plus élevées (nettoyage membranaire, tests d'intégrité) |
| CAPEX indicatif (par m³/j de capacité) | 700–1,200 USD | 1,400–2,200 USD |
La règle de décision est simple. Spécifiez un MBR — plus précisément un module membranaire immergé avec des éléments PVDF à feuille plane ou fibres creuses de 0,1 μm — lorsque l'eau traitée alimente l'appoint des tours de refroidissement, le prétraitement d'alimentation chaudière ou le lavage de canne, car la boucle de réutilisation exige des MES inférieures à 5 mg/L et une turbidité inférieure à 2 NTU. Spécifiez un ASP conventionnel lorsque la sucrerie dispose de terrains bon marché, rejette vers un égout municipal ou un grand milieu récepteur, et n'a besoin que de respecter une DBO inférieure à 30 mg/L et une DCO inférieure à 250 mg/L. Un hybride 2026 est également courant : ASP suivi d'un petit étage de polissage MBR tertiaire sur une dérivation, captant l'essentiel du bénéfice de réutilisation avec une surface membranaire moindre. Pour un contexte plus large sur l'économie des membranes, le segment données de marché MBR 2026 confirme que les prix des MBR industriels ont baissé d'environ 8–12 % en glissement annuel, à mesure que les capacités de production de modules en Chine et en Inde ont augmenté.
Sélection et dimensionnement des équipements pour chaque étape de traitement
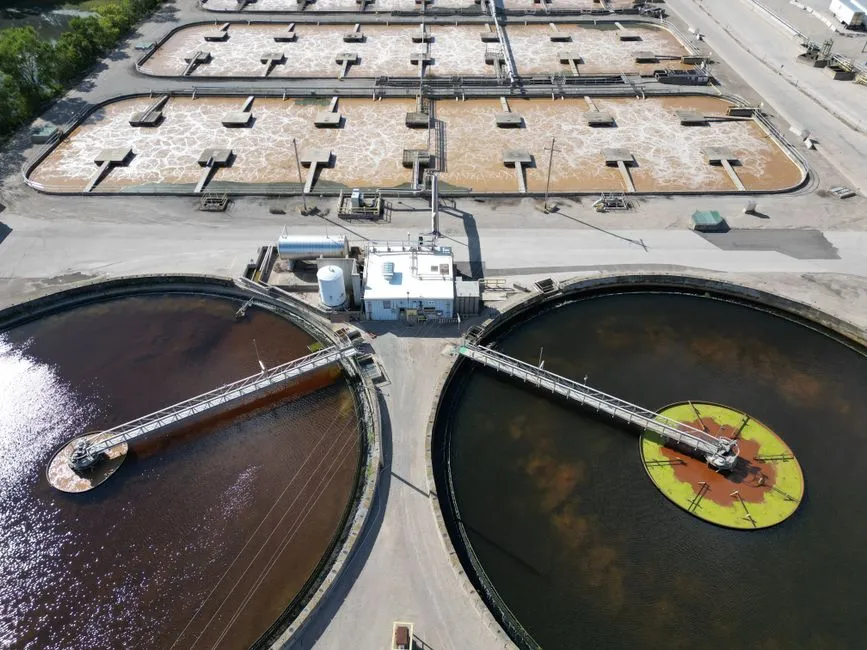
La traduction du schéma de procédé en bordereau des quantités est le point où la plupart des projets d'ETP glissent vers la sur-spécification ou le sous-dimensionnement. Cinq décisions d'équipement portent 80 % du poids.
Pour l'étage DAF (flottation à air dissous), dimensionnez sur une charge hydraulique de 4–6 m³/h par m² de surface utile, avec génération de microbulles à un taux de recycle de 25–35 %. Le DAF industriel de série ZSQ couvre 4–300 m³/h en 13 modèles standard, ce qui permet à une sucrerie de 500–2 000 m³/j de sélectionner une unité sans fabrication de bac sur mesure.
Pour le réacteur anaérobie, le temps de rétention hydraulique est la variable déterminante : 12–24 h pour une DCO modérée (flux combiné de 5 000–10 000 mg/L) et 36–48 h pour les flux à haute charge ou intégrés à une distillerie. La vitesse ascensionnelle doit rester dans la fenêtre 0,7–1,0 m/h pour retenir le lit de boues granulaires — dépasser 1,2 m/h risque l'entraînement, descendre sous 0,5 m/h risque le cheminement préférentiel et les zones mortes.
Pour le module MBR, utilisez une feuille plane ou des fibres creuses PVDF de 0,1 μm avec un flux de conception de 15–25 L/m²·h. Les configurations immergées consomment 10–20 fois moins d'énergie que les systèmes tubulaires à flux transversal. Prévoyez un cycle de rétrolavage de 8–15 minutes et un nettoyage chimique en place tous les 3–6 mois avec 1 000–2 000 mg/L de NaOCl. Pour les alternatives aérobies, le guide d'ingénierie MBBR couvre le dimensionnement des supports lorsque les systèmes à culture en suspension sont préférés aux membranes.
Pour la déshydratation des boues, un filtre-presse à plateaux et cadres visant 22–28 % de matière sèche est le choix par défaut pour les boues biologiques + flottation DAF. Une presse à vis devient économique lorsque les solides d'alimentation sont inférieurs à 2 % MS et le débit modéré (moins de 20 m³/h), mais elle plafonne autour de 20–22 % MS et peine avec les boues huileuses ou fibreuses.
Pour le dosage chimique, un skid de dosage chimique piloté par automate (PLC) gérant polymère, coagulant, NaOH pour la correction du pH et antimousse réduit le temps d'installation sur les sites de sucrerie isolés et donne à l'exploitant une seule IHM à gérer au lieu de quatre pompes de dosage séparées.
Référentiels de coûts 2026 et objectifs de conformité
Les plages de coûts d'investissement et d'exploitation d'une ETP de sucrerie 2026 sont larges, car la configuration biologique entraîne le plus grand écart. Une installation de 500–2 000 m³/j avec ASP conventionnel et sans prétraitement anaérobie se situe à 1,2–2,0 millions USD de CAPEX. L'ajout d'un anaérobie haute charge (UASB ou IC) porte le CAPEX à 2,0–3,0 millions USD, mais le gisement biogaz restitue typiquement 80 000–150 000 USD par an d'économies de combustible — un retour sur investissement en 4–5 ans. L'hybride MBR avec prétraitement anaérobie et polissage qualité réutilisation occupe le haut de la fourchette à 3,0–4,5 millions USD, justifié uniquement lorsque la sucrerie est sous contrainte hydrique ou confrontée à une autorisation de rejet stricte.
L'OPEX d'une ETP de sucrerie 2026 s'établit à 0,18–0,45 USD par m³ traité. L'énergie d'aération est le poste le plus important (40–55 % de l'OPEX), suivi du dosage de polymère (10–15 %), de l'évacuation des boues (8–12 %) et du remplacement des membranes (5–10 % pour les installations MBR). La récupération d'énergie du biogaz anaérobie compense typiquement 20–30 % du coût d'aération. Dans les principales juridictions productrices de sucre, les chiffres de conformité à ancrer dans un appel d'offres sont : le rejet CPCB Inde de 30 mg/L de DBO et 250 mg/L de DCO pour les eaux de surface intérieures (détail complet dans la référence limites de rejet CPCB Inde 2026) ; les BAT-AEL UE pour le secteur alimentaire à une DCO de 25–100 mg/L selon le milieu récepteur ; et le CONAMA 430 Brésil à 60 mg/L de DBO pour les milieux récepteurs. Les sucreries qui atteignent la qualité de réutilisation peuvent couvrir 30–50 % de la demande totale en eau de la sucrerie à partir de l'effluent traité — le plus grand levier d'évitement de coûts du dossier économique, souvent supérieur à l'amende de rejet évitée.
Questions fréquentes
Quelle est la DCO typique des eaux usées de sucrerie ? L'influent combiné de sucrerie se situe à 3 000–8 000 mg/L de DCO pendant la campagne. La plage s'élargit à 2 000–150 000 mg/L lorsque les flux individuels sont mesurés — les lavages de bagasse se situent dans le haut de la fourchette, tandis que les purges de chaudière et la purge de refroidissement restent sous 600 mg/L. Dimensionnez le bassin d'homogénéisation sur la valeur mélangée, et non sur le flux le plus chargé.
Les eaux usées de sucrerie peuvent-elles être traitées biologiquement ? Oui. Un anaérobie en deux étages (UASB ou IC) suivi d'un aérobie (ASP, MBBR ou MBR) atteint de manière fiable 95–97 % d'abattement de DCO et 90–95 % de DBO sur l'effluent de sucrerie à pleine échelle (Baraniya & Jodhi, 2018). L'étage anaérobie est indispensable pour les flux à haute charge — les systèmes uniquement aérobies ne peuvent pas traiter la charge de manière économique.
Quel est le meilleur traitement biologique pour les vinasses de distillerie ? L'anaérobie haute charge — réacteur UASB ou IC — est la configuration standard 2026. TRH de 36–48 h, température mésophile et récupération de biogaz compensent l'essentiel du coût d'exploitation. Le polissage post-anaérobie en ASP ou MBR ramène la DCO résiduelle sous les limites réglementaires.
Combien coûte une ETP de sucrerie en 2026 ? Le CAPEX d'une installation de 500–2 000 m³/j s'établit à 1,2–4,5 millions USD selon la configuration : ASP seul en bas de fourchette, anaérobie + MBR + polissage de réutilisation en haut de fourchette. L'OPEX se situe à 0,18–0,45 USD par m³ traité.
L'effluent de sucrerie traité peut-il être réutilisé ? Oui. Après MBR + filtration multimédia + désinfection, l'eau polie satisfait les spécifications d'appoint des tours de refroidissement et de lavage de canne. Avec ajout d'OI, elle peut alimenter des chaudières basse pression. La plupart des sucreries 2026 visent 30–50 % de réutilisation de la demande totale en eau à partir de l'ETP.