Pourquoi les eaux usées de snacks sont plus difficiles à traiter que les effluents agroalimentaires généraux
Les lignes de snacks génèrent quatre flux distincts qui convergent au collecteur de l'usine, et chacun pénalise différemment une filière de traitement agroalimentaire générique : les condensats de friteuse arrivent à 50–80 °C avec des concentrations de FOG de 1 000–3 000 mg/L, les eaux de lavage des tambours d'assaisonnement transportent 5 000–15 000 mg/L de TDS (sels dissous totaux) issus du sel et des extraits d'épices plus 2 000–4 000 mg/L de MES, les eaux de cuisson/ébullition contribuent une DCO d'origine amylacée dans la plage 8 000–20 000 mg/L, et l'effluent de nettoyage CIP fait osciller le pH de 2 à 12 au cours d'un même poste tout en ajoutant une charge de tensioactifs qui mousse dans les bassins d'aération conventionnels. La pratique agroalimentaire de Veolia note à juste titre que les flux alimentaires et de boissons sont généralement riches en DBO, DCO, nutriments et matières en suspension — mais le sous-secteur des snacks superpose un rejet de friteuse à 30–55 °C, de l'huile émulsionnée et un gel d'amidon à cette base, ce qui explique qu'un package de boues activées dimensionné pour brasserie échouera sur une ligne de chips cuites en marmite. Le cas publié Xylem/ADI chez Shearer's Foods (Massillon, Ohio) et l'installation documentée Golden Flake à Birmingham, Alabama ont tous deux nécessité des filières biologiques complètes précisément parce que les packages agroalimentaires sur étagère ne pouvaient pas gérer la charge combinée FOG plus amidon.
Paramètres d'entrée et d'effluent typiques 2026 pour les lignes de snacks
Les usines de snacks n'ont pas un chiffre d'entrée unique — elles ont une enveloppe mobile qui dépend du mix produits du jour. Le tableau ci-dessous agrège des plages documentées issues d'enquêtes sur lignes de snacks menées entre 2024 et 2026, normalisées à un échantillon composite unique au bassin d'égalisation.
| Paramètre | Plage d'entrée | Cible de rejet typique | Norme applicable |
|---|---|---|---|
| DCO | 5 000–25 000 mg/L | ≤ 250 mg/L | Chine GB 8978-1996 classe 1 ; rejet industriel général |
| DBO5 | 2 500–12 000 mg/L | ≤ 30 mg/L | UE IED 2010/75/UE BAT-AEL (aliments, boissons et lait) |
| FOG (huiles et graisses) | 500–3 000 mg/L | ≤ 10 mg/L | EPA États-Unis 40 CFR Part 405 catégorielle |
| MES | 1 000–4 000 mg/L | ≤ 100 mg/L | Inde CPCB annexe II, transformation de snacks |
| pH | 4–11 (oscillations CIP) | 6,5–8,5 | Commun aux quatre régimes |
| Température | 30–55 °C (rejet de friteuse) | < 35 °C vers l'étage biologique | Limite de procédé, non réglementaire |
| Azote total | 50–300 mg/L | ≤ 20 mg/L (réutilisation) / 50 mg/L (rejet) | UE IED BAT-AEL |
L'erreur de dimensionnement la plus fréquente que nous observons dans les appels d'offres consiste à moyenner les données d'amidon d'une ligne de pop-corn avec les données FOG de chips en marmite et à appeler cela « eaux usées de snacks ». Une usine de pop-corn fonctionne surtout avec une DCO d'origine amylacée et un FOG inférieur à 600 mg/L, tandis qu'une ligne de cuisson en marmite dépasse couramment 2 500 mg/L de FOG issus du suif et de l'huile de palme — le dimensionnement du bassin d'égalisation et du DAF (flottation à air dissous) change d'un facteur trois entre ces deux cas.
Les deux filières de procédé qui fonctionnent pour les eaux usées de snacks
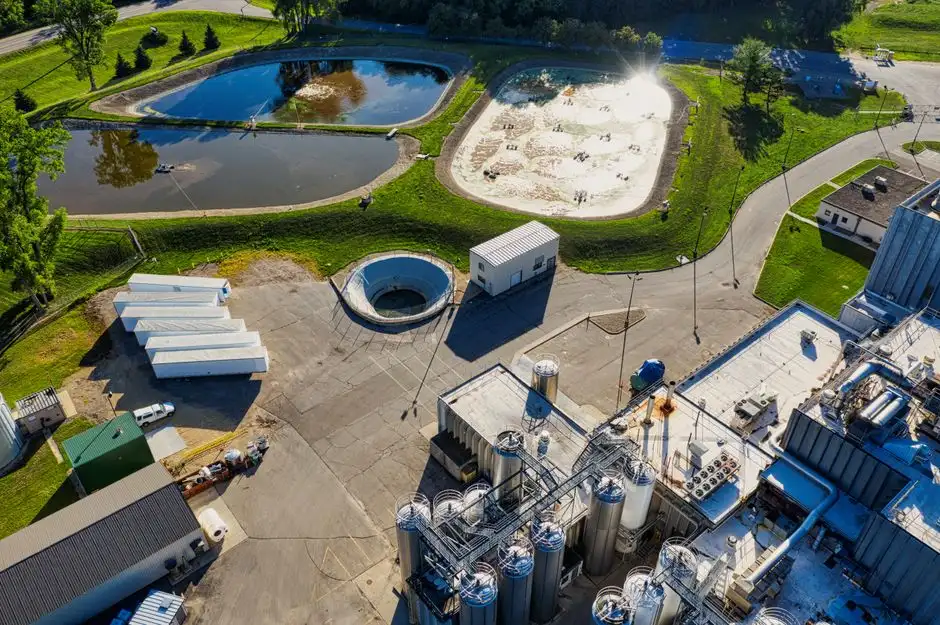
Il n'existe que deux schémas de procédé qui respectent de façon constante les limites de rejet sur l'effluent de snacks sans recourir à un prestataire d'évacuation des eaux usées : une filière strictement aérobie DAF (flottation à air dissous)→MBR (bioréacteur à membrane), et une filière DAF→UASB/IC→MBR avec tête anaérobie. Les deux sont techniquement éprouvées ; la décision est guidée par le débit, le coût de l'énergie et la possibilité pour l'usine d'utiliser le biogaz sur site.
| Étape | Filière A : DAF + MBR (aérobie) | Filière B : DAF + UASB/IC + MBR (anaérobie-aérobie) |
|---|---|---|
| Abattement FOG et MES | Système DAF pour l'abattement des FOG et des MES ciblant >90 % de FOG et >85 % de MES | Même DAF en amont ; protège la biomasse anaérobie du film d'huile |
| Réduction primaire de la DCO | MBR aérobie, abattement de 95 %+ mais sans crédit énergétique | L'UASB/IC atteint 70–85 % de réduction de DCO et produit du biogaz (0,30–0,45 m³ CH₄ par kg de DCO éliminée) |
| Finition | Bioréacteur à membrane MBR pour la finition de l'effluent de snacks — DCO de l'effluent <50 mg/L, MES <5 mg/L | Même MBR en aval ; emprise plus réduite car l'étage anaérobie a absorbé la charge |
| Désinfection | UV ou ClO₂ pour atteindre les limites FOG et coliformes | UV ou ClO₂ ; colmatage moindre car l'effluent MBR est déjà pauvre en organiques |
| Emprise | ~60 % plus petite que les boues activées conventionnelles pour la même charge | ~40 % plus petite que la filière A ; le réacteur anaérobie est haut, pas large |
| Débit minimum viable | Dès 20 m³/j | ~500 m³/j en dessous desquels le CAPEX de traçage thermique et de gestion du gaz de l'UASB/IC n'est pas rentabilisé |
| Installation de référence | Courant dans les usines de snacks asiatiques avec contraintes de rejet à l'égout | Système anaérobie Xylem/ADI chez Shearer's Foods (Ohio), documenté pour effluent de snacks à forte charge |
La filière A l'emporte sur la simplicité, une installation plus rapide (8–12 mois contre 14–18) et un CAPEX initial plus bas pour les petites ou moyennes usines. La filière B l'emporte sur le coût de cycle de vie une fois le débit franchi le seuil de 500 m³/j, car le biogaz capté se substitue à 25–40 % du gaz naturel de friteuse lorsqu'il est renvoyé à la chaudière.
Repères CAPEX et OPEX 2026 par m³/j
Les discussions budgétaires déraillent lorsque les fournisseurs cotent des montants clé en main sans la même définition de périmètre. Les repères ci-dessous couvrent un système complet conteneurisé ou monté sur skid, comprenant équipements, installation, mise en service et instrumentation — pas seulement la cuve du bioréacteur.
| Tranche de capacité | CAPEX filière A (USD par m³/j) | CAPEX filière B (USD par m³/j) | OPEX filière A (USD par m³ traité) | OPEX filière B (USD par m³ traité, net du crédit biogaz) |
|---|---|---|---|---|
| 50–200 m³/j | $700–$900 | Non économique | $0,28–$0,42 | — |
| 200–500 m³/j | $500–$750 | $650–$950 (prime filière B 25–40 %) | $0,22–$0,34 | $0,14–$0,24 |
| 500–1 000 m³/j | $400–$600 | $500–$780 | $0,18–$0,30 | $0,10–$0,20 |
| 1 000–2 000 m³/j | $280–$420 | $350–$650 | $0,18–$0,28 | $0,08–$0,16 |
L'OPEX se répartit typiquement ainsi : électricité 0,06–0,14 USD/m³, dosage polymère et coagulant 0,04–0,09 USD/m³, évacuation des boues 0,05–0,12 USD/m³, et main-d'œuvre directe 0,03–0,07 USD/m³. La ligne boues est la plus facile à sous-estimer : une usine de snacks de 500 m³/j à 1,5 % de matières sèches de boues activées en excès génère 18–25 m³/j de gâteau déshydraté, d'où le choix de déshydratation intégré à l'hypothèse d'OPEX. Un filtre-presse à plateaux et cadres pour les boues d'usine de snacks dans la plage 1–125 m² de surface de filtration porte les matières sèches du gâteau à 28–35 % MS, ce qui fait la différence entre payer un transporteur pour de l'eau et payer pour de véritables matières sèches. La filière anaérobie B à 1 000 m³/j avec valorisation du biogaz par la chaleur de friteuse atteint typiquement un retour simple de 3–5 ans par rapport à la filière A, mais seulement si le biogaz est compté et crédité au compte combustible chaudière dès le premier jour (données de terrain Zhongsheng, 2026).
Matrice de sélection fournisseur à 7 critères
Copiez le tableau ci-dessous dans votre appel d'offres. Notez chaque fournisseur de 1 à 5 par ligne, multipliez par le poids, et écartez tout fournisseur sous 60/100 avant le second tour.
| # | Critère | Poids | Ce qu'il faut demander au fournisseur | Signal d'alerte dur |
|---|---|---|---|---|
| 1 | Garantie d'abattement FOG (≥90 % à 2 500 mg/L) | 20 % | Données pilote ou d'exploitation sur FOG >1 500 mg/L | Aucune donnée pilote sur FOG >1 500 mg/L |
| 2 | Historique de conformité DCO | 15 % | Liste de références avec plus de 12 mois de données labo de conformité | Aucun certificat de laboratoire tiers |
| 3 | Emprise et modularité | 10 % | Monté sur skid vs conteneurisé, marge d'extension | Conception génie civil uniquement, sans option skid |
| 4 | Récupération d'énergie / modèle OPEX | 15 % | Puissance spécifique (kWh/m³) et rendement biogaz (m³ CH₄/kg DCO) | Allégation vague « économe en énergie » sans chiffres |
| 5 | Niveau d'automatisation (SCADA, télésurveillance) | 10 % | Séquences de nettoyage membranaire, escalade d'alarmes, export de données | PLC seulement, pas de HMI/SCADA coté séparément |
| 6 | Service régional et pièces de rechange | 15 % | Temps de réponse documenté dans un rayon de 150 km de l'usine | Engagement d'intervention sur site >72 heures |
| 7 | Installations de référence en usines de snacks / surgelés | 15 % | Au moins deux références en fonctionnement dans le même sous-segment | Pas de fourniture interne de membranes MBR (crée des trous de garantie tiers) |
La ligne « pas de fourniture interne de membranes MBR » mérite son propre paragraphe : lorsqu'un intégrateur s'approvisionne en modules MBR à fibres creuses ou à plaques auprès d'un tiers, les réclamations de garantie membranaire prennent couramment 6–10 semaines à résoudre parce que le fournisseur doit remonter jusqu'à l'OEM membranaire. Cet écart est la cause la plus fréquente de non-conformité des filières MBR durant les deux premières années.
Aperçu de conformité régionale : États-Unis, UE, Inde, Chine, Asie du Sud-Est
Les groupes multinationaux de snacks qui standardisent un fournisseur unique doivent savoir quel régime de conformité est le plus contraignant. Aux États-Unis, l'EPA 40 CFR Part 405 fixe les limites catégorielles agroalimentaires, et les grandes usines de snacks ont besoin de permis NPDES avec obligations d'autosurveillance — voir le guide des exigences de reporting d'autosurveillance des eaux usées pour le calendrier de reporting 2026. Dans l'Union européenne, la IED 2010/75/UE et les tableaux BAT-AEL imposent des DCO, DBO et tests de toxicité de l'effluent global (WET) plus stricts dès qu'une usine dépasse 4 t/j de charge DCO, ce que font la plupart des lignes de snacks de 200+ m³/j. L'Inde (CPCB et PCB d'État) applique des normes spécifiques agroalimentaires, tandis que la Chine GB 8978-1996 reste la base pour le rejet de classe 1 vers les égouts municipaux. Le PCD thaïlandais et le DOE malaisien ajoutent des annexes nationales qui exigent fréquemment une surveillance continue sur site pour les usines au-dessus de 1 000 m³/j. Dans les cinq régimes, les auxiliaires qui maintiennent une usine en conformité sont un dégrilleur rotatif (ouverture 1–5 mm) en amont du DAF et un générateur de ClO₂ au rejet — les deux sont disponibles en unités packagées dimensionnées aux débits de lignes de snacks, et les deux referment l'écart entre « conforme à la norme » et « passe l'audit ».
Questions fréquentes
Quelle plage de DCO faut-il retenir pour dimensionner une station de traitement des eaux usées de snacks ?
Dimensionnez pour 5 000–25 000 mg/L de DCO en entrée et vérifiez par une campagne d'échantillonnage composite de deux semaines ; les lignes de cuisson en marmite se situent typiquement dans la plage 15 000–25 000, tandis que les lignes de pop-corn et de tortillas tournent à 5 000–10 000.
Le DAF (flottation à air dissous) suffit-il à lui seul pour 2 000 mg/L de FOG ?
Non — une unité DAF élimine de façon constante 85–95 % du FOG émulsionné lorsqu'elle est optimisée, laissant 100–300 mg/L dans l'effluent ; une finition biologique en aval est requise pour atteindre la cible de rejet ≤10 mg/L selon l'EPA 40 CFR Part 405.
Quand l'anaérobie (UASB/IC) a-t-il du sens pour une usine de snacks ?
Débit supérieur à 500 m³/j et accès à une boucle de chaleur friteuse ou chaudière pour valoriser le biogaz — à ce stade, la filière B réduit l'OPEX de 30–50 % par rapport à une filière DAF+MBR seule et se rentabilise en 3–5 ans (données de terrain Zhongsheng, 2026).
Quelle emprise un MBR (bioréacteur à membrane) économise-t-il par rapport aux boues activées conventionnelles ?
Environ 60 % d'emprise en moins pour la même charge de DBO, car les matières en suspension de la liqueur mixte opèrent à 8 000–12 000 mg/L contre 2 000–4 000 mg/L dans un bassin d'aération conventionnel, ce qui réduit directement le volume de cuves.
Quelle norme de rejet s'applique à une usine de snacks dans l'Ohio vs le Guangdong ?
Les usines de l'Ohio rejetant vers une STEP municipale (POTW) suivent les limites catégorielles EPA États-Unis 40 CFR Part 405 et les règles de prétraitement POTW locales ; les usines du Guangdong suivent les limites Chine GB 8978-1996 classe 1 avec avenants provinciaux — les plafonds DCO et FOG diffèrent d'environ un facteur deux entre les deux régimes.