Pourquoi le POME met en échec les hypothèses classiques de conception d'un MBR
La conception d'un bioréacteur à membranes (BRM/MBR) pour l'effluent d'huilerie de palme (POME) suit une filière à deux étages. Le prétraitement anaérobie à forte charge enlève 80–90 % de la DCO sous forme de biogaz. Le polissage est confié à un MBR aérobie immergé en PVDF. Le flux de conception reste à 8–15 L/m²·h. La concentration de liqueur mixte (MLSS) est tenue entre 8 000 et 12 000 mg/L. Alimenté en POME brut, un MBR aérobie seul se colmate en 48–72 h. Il n'atteint toujours pas les objectifs de DBO.
Le POME brut sort du circuit de condensats de stérilisateur à 60–90 °C. La DCO se situe entre 25 000 et 80 000 mg/L. Le rapport DBO₅/DCO vaut 0,45–0,55 (chapitre Springer 2024 ; Hwang 1978, Planter 54:749–756 ; Ma 1999). Les huiles et graisses (FOG) atteignent 4 000–8 000 mg/L. Les MES varient de 15 000 à 50 000 mg/L. À ces teneurs, l'abaque de flux d'un MBR municipal s'effondre dès le contact. La saturation en oxygène dissous tombe sous 6 mg/L à 60 °C, ce qui augmente la puissance des surpresseurs aérobies. L'huile résiduelle colmate les surfaces en PVDF en quelques heures. Des MES élevées accroissent la viscosité de la liqueur mixte. Le plafond de flux critique descend alors au tiers des valeurs municipales. Chaipetch et al. (2022, BioResources 17(2):3398–3412) documentent une teneur de fond en phénols de 250 mg/L. Cette teneur est toxique pour les méthanogènes au-dessus du seuil de rapport d'hydrolyse de 13 %, observé dans leur pilote.
Dimensionné seul pour le POME, un MBR aérobie consomme environ trois fois l'énergie d'une unité municipale. Il se colmate en 48–72 h. Les objectifs de DBO restent hors d'atteinte, car l'écume d'huiles et graisses n'arrive jamais aux membranes. La configuration retenue dans les réalisations commerciales de 2024–2026 est une filière à deux étages. L'étage anaérobie à forte charge (UASB, CSTR ou lagune couverte) enlève 80–90 % de la charge en DCO sous forme de biogaz. Le polissage par MBR aérobie en PVDF immergé amène ensuite l'effluent vers 20 mg/L de DBO et 50 mg/L de DCO. Chaipetch et al. (2022) ont démontré le principe à une charge organique de 50–98 kg DCO/m³·j sur du POME de Surat Thani. L'abattement total de DCO atteint 70 %, dont une contribution membranaire de 23,9–34,7 %. La membrane n'est pas un digesteur primaire : c'est une barrière de polissage. La concevoir pour un autre rôle est la première erreur de la plupart des rénovations.
En quoi consiste le traitement du POME en huilerie de palme ?
Le traitement du POME en huilerie de palme est une filière ordonnée. Elle refroidit et déshuile l'effluent brut, digère l'essentiel de la DCO en anaérobie, puis polit l'effluent avec une barrière aérobie telle qu'un MBR. Les huileries qui sautent l'étage anaérobie envoient le condensat de stérilisateur directement sur les membranes. Elles gaspillent l'énergie et remplacent les cassettes trop tôt. Sur la plupart des installations que nous dimensionnons, l'étage anaérobie abat 80–90 % de la DCO avant que le MBR ne voie le flux.
Paramètres de conception MBR pour huilerie de palme : plages de la pratique
Les plages commerciales de conception des MBR sur POME s'appuient sur la pratique d'ingénierie 2024–2026 et sur l'enveloppe du pilote de Chaipetch et al. (2022). Le tableau ci-dessous sert de point de départ pour la revue des schémas P&ID et pour la réception en usine (FAT) chez le fournisseur. Commandez des essais en béchers propres au site, ainsi que des essais de bioréacteur à membranes anaérobie (AnMBR) à l'échelle paillasse, avant le dimensionnement final.
| Étage | TSH | Âge des boues | Charge organique (kg DCO/m³·j) | MLSS (mg/L) | O₂ dissous (mg/L) | Température (°C) | Flux / TMP |
|---|---|---|---|---|---|---|---|
| Prétraitement (déshuileur, tour de refroidissement, bassin tampon) | 2–4 h | — | — | — | — | Ramener à 35–40 | — |
| Anaérobie à forte charge (UASB / CSTR / lagune couverte) | 5–10 j | 30–60 j | 10–20 (50–98 prouvés en pilote, documenter le risque) | 10 000–25 000 | < 0,1 | 35–38 (mésophile) | — |
| Polissage aérobie par MBR | 6–10 h | 30–60 j | 1,5–4,0 | 8 000–12 000 | 1,5–2,5 | 30–38 | 8–15 L/m²·h ; TMP < 30 kPa en début de cycle |
| Post-polissage (ultrafiltration (UF) / osmose inverse (OI) si réutilisation, ou UV/chlore pour le rejet) | — | — | — | — | — | Ambiante | — |
Trois chiffres du tableau sont le plus souvent mal choisis. D'abord, le flux de conception de 8–15 L/m²·h représente 40–60 % de celui d'un MBR municipal (20–25 L/m²·h). Ne descendez sous 8 que si le bassin tampon est insuffisant et si des à-coups d'huiles et graisses atteignent les membranes. Ensuite, tenez la MLSS du MBR entre 8 000 et 12 000 mg/L. Au-dessus de 14 000 mg/L, le colmatage dû aux substances polymères extracellulaires (EPS) s'accélère plus vite que le supplément de biodégradation ne le justifie. Sous 6 000 mg/L, la liqueur mixte perd la réserve qui absorbe les variations de charge organique. Enfin, l'aération de décolmatage à 0,3–0,5 m³ d'air par m² de membrane et par minute est l'équivalent de flux tangentiel que les fournisseurs de panneaux intègrent au prix de la cassette. Sous-aérer pour économiser la puissance des surpresseurs mène le plus vite à un remplacement des membranes au bout de 90 jours.
Pour la surface membranaire, comptez 65–110 m² pour 1 000 m³/j de POME alimenté, sur un empilement de feuilles planes immergées. La valeur dépend de la qualité de l'effluent anaérobie en amont. La plupart des MBR d'huilerie que nous dimensionnons travaillent dans le bas de la bande 8–15 L/m²·h lorsque le bassin tampon est faible. Sur ce que la membrane fait, et sur ce qu'elle ne fait pas, les données de Chaipetch et al. (2022) donnent le repère le plus net. Dans la plage de contribution membranaire de 23,9–34,7 %, la biologie assure le reste. On retient le MBR pour polir et pour désinfecter par rétention physique, non pour porter la charge principale de DCO.
Choix de membrane pour le POME : feuille plane, fibre creuse ou flux tangentiel externe
La géométrie de la membrane fixe le CAPEX (coûts d'investissement), l'OPEX (coûts d'exploitation) et le comportement au colmatage sur les 10–15 ans de vie de l'installation. Comparez ces options sur les cinq axes qui régissent l'exploitation sur POME, avant d'en parler aux fournisseurs.
| Axe | Feuille plane PVDF immergée (par exemple cassettes série DF) | Fibre creuse PVDF immergée | Tubulaire à flux tangentiel externe / UF |
|---|---|---|---|
| Tolérance aux huiles et graisses | Élevée : cassettes relevées une à une et rincées hors ligne | Moyenne : fibres qui s'agglomèrent, risque de colmatage irréversible | Élevée : canal ouvert acceptant des MES jusqu'à 30 000 mg/L |
| Nettoyabilité (fréquence de nettoyage en place) | 30–90 j avec NaOCl + acide citrique | 20–60 j, souvent avec bac de trempage | 30–60 j, boucles isolables séparément |
| Énergie (kWh/m³ de perméat) | 0,2–0,5 (aération intégrée) | 0,2–0,5 | 2–5 (les pompes de recirculation dominent) |
| Emprise au sol | Moyenne (pas entre cassettes de 6–10 mm) | Faible (forte densité de garnissage) | Élevée (châssis externe + boucle) |
| Coût d'investissement par m² de membrane | Moyen | Faible à moyen | Élevé |
Le PVDF à feuilles planes, au seuil nominal de 0,1 μm, est le choix par défaut de 2024–2026 pour le polissage du POME. Quand l'huile résiduelle colmate un panneau, la cassette se relève et se rince au jet sur le platelage. Le reste de la filière reste en ligne. Une cassette PVDF à feuilles planes de la série DF, avec caisson d'aération intégré, fournit l'équivalent d'un flux tangentiel. L'énergie spécifique est 10 à 20 fois plus faible que celle d'un tubulaire en dérivation, car l'air de décolmatage remplace la pompe de recirculation. La fibre creuse réduit de 30–50 % l'emprise du bassin à membranes et abaisse le CAPEX par m². Une fois le faisceau colmaté par l'huile, la récupération exige un trempage chimique plutôt qu'un lavage physique, ce qui raccourcit la durée de vie en service sur POME. L'UF tubulaire à flux tangentiel externe (Ahmad, Ismail & Bhatia 2003, Desalination 157:87–95) accepte les charges en MES les plus élevées. Elle reste prescrite sur certaines lignes d'effluent anaérobie. Sa pénalité de 2–5 kWh/m³ l'a écartée des nouveaux modules de polissage du POME, au profit des géométries immergées.
Maîtrise du colmatage : la vraie cause d'échec des MBR sur POME
Quatre colmatants propres au POME dominent le calendrier de nettoyage. Les huiles et graisses résiduelles, même après le traitement anaérobie, entrent dans le MBR à 200–600 mg/L. Elles mouillent les surfaces hydrophobes en PVDF dans les heures qui suivent un incident. Les complexes de lignine et de tanins, issus du lixiviat des régimes de fruits, polymérisent sur la membrane et résistent au rétrolavage courant. Les EPS s'accumulent au-dessus de 12 000 mg/L de MLSS et forment la couche de gel qui provoque la seconde montée de TMP. La dureté calcique et magnésienne du courant de recyclage, surtout quand l'étage anaérobie tourne à forte alcalinité, entartre la membrane et avance le nettoyage en place. Le pilote de Chaipetch et al. (2022) conclut que « la concentration en matières en suspension, les protéines, les polysaccharides et les acides gras volatils étaient les paramètres qui influaient nettement sur le colmatage ». Cette seule phrase devrait figurer au tableau de chaque exploitant de MBR sur POME.
Classez les mesures d'exploitation selon leur effet. Maintenez la MLSS entre 8 000 et 12 000 mg/L. Les 2 000 mg/L ajoutés au-dessus de 12 000 n'apportent aucun abattement supplémentaire et doublent la charge en EPS. Travaillez en flux sous-critique, à 8–12 L/m²·h, jamais au plafond de 15 L/m²·h. La membrane reste ainsi sous le seuil de colmatage, même au pic de charge de la journée. Programmez un rétrolavage intermittent toutes les 15–30 min. Un dosage de NaOCl sur le filtrat, à raison d'un cycle sur six, est un schéma courant. Prévoyez un nettoyage chimique en place tous les 30–90 jours : trempage au NaOCl à 1 000–2 000 mg/L pour le colmatage organique, puis acide citrique à 1–2 % pour le tartre. Contrôlez la perméabilité avant de remettre la cassette en service. Suivez le rapport acide propionique / acide acétique dans l'étage anaérobie : c'est l'indicateur d'alerte précoce. Chaipetch et al. (2022) ont montré qu'un rapport supérieur à 0,7 précédait de façon fiable la défaillance de l'AnMBR. Un système de traitement des eaux usées par bioréacteur à membranes, avec TMP, perméabilité et acides gras volatils suivis en ligne sur SCADA, ramène le délai entre l'incident et l'action corrective de quelques jours à quelques heures.
Quelle huile faut-il pour un compresseur de MBR ?
L'huile des compresseurs de MBR qui alimentent les surpresseurs de décolmatage doit suivre le grade de viscosité du constructeur, indiqué sur la plaque signalétique. En salle d'huilerie tropicale chaude, il s'agit en général d'ISO VG 32 ou de VG 46. Beaucoup de filières de MBR immergé spécifient aujourd'hui des surpresseurs Roots ou des turbosurpresseurs sans huile, afin que le lubrifiant ne touche jamais le circuit d'aération. Si l'appareil est lubrifié à l'huile, vidangez selon l'intervalle en heures du constructeur. Ne remplacez jamais l'huile par un fluide hydraulique ni par de l'huile moteur usagée. Au-dessus de 35 °C, les salles de POME font chuter la viscosité. Vérifiez le grade sur l'abaque de déclassement ambiant du compresseur avant de remettre l'offre.
Économie des rénovations et objectifs de conformité 2026
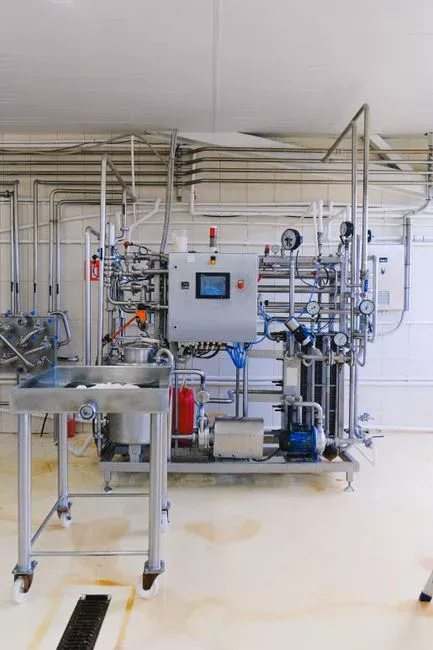
Un étage de polissage par MBR, ajouté à un système existant de bassins ou de lagunes, réduit d'environ 60 % l'emprise du bassin d'aération et du clarificateur. La comparaison se fait à débit égal, face à une filière classique à boues activées. Ce gain de place compte pour les huileries à terrain limité, au Sarawak, à Sumatra et dans le sud de la Thaïlande. Le CAPEX de la seule partie polissage MBR se situe en général dans la bande de 80–250 $ par m³/j (ordre de grandeur, marché d'Asie du Sud-Est 2025–2026, selon le site). L'écart vient de la variabilité de l'influent, des besoins de bassin tampon et de l'intégration de la captation du biogaz. Confirmez les derniers seuils de 2026 dans la gazette en vigueur du régulateur, avant l'offre. La norme B du Department of Environment (DOE) de Malaisie vise environ 20 mg/L de DBO et 50 mg/L de DCO pour le POME après polissage membranaire. Le PP No. 22/2021 indonésien fixe la qualité de l'effluent de la transformation de l'huile de palme. Les BAT-AEL de l'UE (niveaux d'émission associés aux meilleures techniques disponibles) s'appliquent dans un cas précis. L'huilerie rejette alors vers un cours d'eau qui alimente des filières d'huile végétale destinées à l'Union européenne.
L'avantage du biogaz fait souvent basculer le calcul de retour sur investissement. Le pilote de Chaipetch et al. (2022) a mesuré 0,23–0,38 m³ de CH₄ par kg de DCO éliminée. Sur une charge de 60 t/j de DCO, cela représente 1 400–2 300 m³ de CH₄/j. En remplaçant le gazole ou le gaz naturel dans la chaudière de l'huilerie, le biogaz rentabilise en général la rénovation du MBR en 3–5 ans, sur la seule énergie. Côté boues activées en excès, un filtre-presse à plateaux convient le mieux pour porter la siccité du gâteau au-delà de 22 % de matières sèches, en vue du compostage ou de la cocombustion en chaudière. Les huileries qui évaluent, dans la région, le coût du prétraitement du POME peuvent aussi consulter le guide Tarifs 2026 du traitement des eaux usées industrielles en Thaïlande pour les repères de marché actuels.
À qui s'adresse ce guide, liste de contrôle et étape suivante
Les ingénieurs procédé des huileries, les contractants EPC et les équipes achats utilisent ce guide pour dimensionner ou rénover un étage de polissage du POME. Cherchez ailleurs s'il vous faut un abaque de flux pour MBR d'eaux usées municipales, ou un châssis d'eau ultrapure alimentaire. Ces points de fonctionnement ne se transposent pas. Avant de figer le P&ID, parcourez cette liste :
- Refroidissez et homogénéisez le POME à 35–40 °C, avec un déshuileur en amont du traitement biologique.
- Confirmez un abattement anaérobie de 80–90 % de la DCO avant l'alimentation du MBR.
- Réglez le flux du MBR à 8–15 L/m²·h et la MLSS à 8 000–12 000 mg/L.
- Spécifiez l'air de décolmatage à 0,3–0,5 m³/m²·min et un nettoyage en place tous les 30–90 jours.
- Dimensionnez la surface membranaire à 65–110 m² pour 1 000 m³/j de POME alimenté.
- Vérifiez les limites de rejet en DBO et en DCO dans la gazette nationale en vigueur.
- Choisissez la feuille plane ou la fibre creuse selon le risque d'huiles et graisses résiduelles, et non selon la seule emprise.
Si votre huilerie compare des dispositions de cassettes ou des emprises de rénovation, demandez une fiche de service propre au site via notre formulaire de demande de conception MBR pour le POME, en joignant le débit, la DCO et les données d'huiles et graisses.
Questions fréquentes
Quel flux retenir pour un MBR traitant du POME ?
Le flux de conception d'un polissage par MBR aérobie sur POME est de 8–15 L/m²·h à 30–38 °C, avec une TMP inférieure à 30 kPa en début de cycle de filtration. Cette plage vaut 40–60 % du flux typique d'un MBR municipal (20–25 L/m²·h). La plupart des installations que nous dimensionnons tiennent 8–12 L/m²·h en service, afin que les pics journaliers d'huiles et graisses restent sous le seuil de colmatage. Ne descendez sous 8 L/m²·h que si le bassin tampon est faible et si de l'huile résiduelle atteint encore les cassettes.
Un MBR aérobie peut-il traiter seul le POME brut ?
Non. Un MBR aérobie seul sur POME brut consomme environ trois fois l'énergie d'une installation municipale. Il se colmate en 48–72 h. Il n'atteint toujours pas les objectifs de DBO lorsque les charges d'huiles et graisses et de phénols arrivent sans tampon. Les filières commerciales de 2024–2026 placent d'abord un étage anaérobie à forte charge, qui enlève 80–90 % de la DCO sous forme de biogaz, puis n'utilisent le MBR que comme barrière de polissage. Chaipetch et al. (2022) ont mesuré une contribution membranaire de seulement 23,9–34,7 % de l'abattement total de DCO sur du POME de Surat Thani.
Feuille plane ou fibre creuse pour le polissage du POME ?
La feuille plane en PVDF est le choix par défaut de 2024–2026 pour le polissage du POME, car les panneaux colmatés se relèvent pour un rinçage au jet sur le platelage pendant que la filière reste en ligne. La fibre creuse réduit l'emprise de 30–50 % et peut abaisser le CAPEX par m², mais les faisceaux colmatés par l'huile exigent un trempage chimique plutôt qu'un lavage physique. L'UF tubulaire externe accepte encore des MES jusqu'à 30 000 mg/L. Sa pénalité de 2–5 kWh/m³ l'écarte toutefois de la plupart des nouveaux modules de polissage.
Quelle est la fréquence du nettoyage en place sur un MBR traitant du POME ?
Prévoyez un nettoyage chimique en place tous les 30–90 jours en service POME sur feuilles planes : 1 000–2 000 mg/L de NaOCl pour les matières organiques, puis 1–2 % d'acide citrique pour le tartre, suivis d'un contrôle de perméabilité. Associez-y un rétrolavage intermittent toutes les 15–30 min et un cycle de NaOCl sur le filtrat de 1 sur 6. Tenez la MLSS entre 8 000 et 12 000 mg/L. Au-dessus de 14 000 mg/L, le colmatage par les EPS s'accélère plus vite que le supplément de biodégradation ne le justifie.
Quels objectifs de DBO et de DCO après le polissage MBR ?
La norme B du DOE malaisien vise environ 20 mg/L de DBO et 50 mg/L de DCO pour le POME après polissage membranaire. Confirmez la gazette en vigueur avant l'offre. Le PP No. 22/2021 indonésien fixe la qualité de l'effluent de la transformation de l'huile de palme, et les BAT-AEL de l'UE peuvent s'appliquer aux filières qui alimentent une huile végétale destinée à l'Union européenne. Le CAPEX de la partie polissage MBR se situe en général dans la bande de 80–250 $ par m³/j (Asie du Sud-Est, 2025–2026, selon le site).