Ce qui rend les eaux usées de levure difficiles à traiter
L'effluent d'une usine de levure est un flux à forte charge, à pH bas et chaud qu'un traitement en une seule étape ne peut pas stabiliser : les rejets bruts de levure de boulangerie et de levure de brasserie présentent typiquement une DCO de 8 000–25 000 mg/L, une DBO de 5 000–15 000 mg/L, des MES de 3 000–10 000 mg/L, un pH de 4,0–6,5 et une température de 30–45 °C, avec des sulfates de 200–1 500 mg/L (données de terrain Zhongsheng, 2025–2026 ; cohérent avec le précédent de coagulation-précipitation CN101734827A). La combinaison de sucres solubles, de moût de fermentation résiduel et de biomasse cellulaire usée alimente la DBO ; sans homogénéisation, les vidanges par lots des fermenteurs font varier l'alimentation de 2–4 unités de pH et de 3–5× la DCO au cours d'un même poste, ce qui fait s'effondrer la biologie aval (selon la norme d'homogénéisation citée dans le guide actuel sur l'élimination des matières en suspension des eaux usées industrielles).
Les cellules de levure usées constituent le second problème. Elles ont une valeur de revente comme protéine de qualité nutrition animale, mais si elles sont rejetées sans traitement, ces mêmes cellules libèrent des sucres et protéines intracellulaires qui élèvent la DBO de 1 500–3 000 mg/L par pour cent de lyse cellulaire. La récupération n'est donc pas seulement une ligne d'OPEX — c'est un prérequis du traitement. Le cadre réglementaire 2026 varie selon les juridictions : la norme chinoise GB 21904-2008 reste la référence pour les rejets de levure de boulangerie dans les contrôles 2026, la directive européenne sur les émissions industrielles 2010/75/UE BREF Food fixe les VLE d'effluent pour les producteurs européens de levure, et les États-Unis appliquent l'EPA 40 CFR Part 405 sous-partie D pour la levure de boulangerie. Les usines visées par la réutilisation ou le zéro rejet liquide superposent un étage RO/NF à ces limites.
| Paramètre | Effluent brut de levure (plage typique) | Objectif de conformité 2026 |
|---|---|---|
| DCO | 8 000–25 000 mg/L | <500 mg/L (réutilisation) / selon VLE locale |
| DBO | 5 000–15 000 mg/L | <300 mg/L (réutilisation) / selon VLE locale |
| MES | 3 000–10 000 mg/L | <30 mg/L après MBR |
| pH | 4,0–6,5 | 6,8–7,2 (avant biologie) |
| Température | 30–45 °C | 35–38 °C (mésophile) |
| Sulfates | 200–1 500 mg/L | Surveiller l'inhibition UASB |
Filière de traitement en quatre étages pour les eaux usées de levure
La filière 2026 défendable comporte quatre étages plus un polissage OI optionnel : homogénéisation et correction pH/température, prétraitement physico-chimique, digestion anaérobie et polissage aérobie par MBR (bioréacteur à membrane). Une filière bien conçue élimine 99 % de la DCO et 99,5 % des MES de bout en bout à 100 m³/j, le biogaz compensant 30–50 % de l'énergie d'aération.
Étape 1 — Homogénéisation et correction pH/température. Un bassin d'homogénéisation couvert dimensionné pour un TRH de 8–24 h absorbe les pics de lots ; le dosage de soude élève le pH à 6,8–7,2 et un échangeur à plaques ramène le flux à 35–38 °C pour la biologie mésophile. Des variations de pH supérieures à 2 unités réduisent d'environ moitié les taux d'élimination biologique de la DCO (selon les références de conception d'homogénéisation).
Étape 2 — Prétraitement physico-chimique. Un système de prétraitement DAF (flottation à air dissous) avec coagulant PAC 50–150 mg/L et floculant PAM 1–5 mg/L élimine 70–90 % des MES et 85–95 % des FOG avant les étages biologiques, conformément au schéma de coagulation-précipitation CN101734827A.
Étape 3 — Biologie anaérobie. L'UASB convient aux usines inférieures à ~20 m³/h (TRH 24–48 h, OLR 8–15 kg DCO/m³·j, élimination de DCO 75–85 %) ; les réacteurs IC traitent des charges plus élevées avec un TRH de 4–8 h, une OLR de 20–35 kg DCO/m³·j et 80–90 % d'élimination de DCO. Le rendement en biogaz est de 0,25–0,35 m³/kg de DCO éliminée (données de terrain Zhongsheng, 2026), valorisable en chaudière.
Étape 4 — Polissage aérobie/MBR. Un système de polissage MBR (bioréacteur à membrane) utilisant des modules DF à membranes planes fonctionne à un TRH de 8–16 h et une MLSS de 8 000–12 000 mg/L, produisant un effluent de <500 mg/L DCO, <30 mg/L MES et <100 mg/L NH3-N. Un polissage OI optionnel porte le taux de récupération à 85–95 % avec 99 % d'élimination de la couleur et des sels pour la réutilisation ou le service ZLD.
| Étape | Équipement | Paramètres clés | Objectif d'élimination |
|---|---|---|---|
| 1. Homogénéisation | Bassin d'EQ, dosage NaOH, refroidisseur PHE | TRH 8–24 h, pH 6,8–7,2, T 35–38 °C | Lisser les chocs de charge |
| 2. Prétraitement | DAF ZSQ + dosage de coagulant | PAC 50–150 mg/L, PAM 1–5 mg/L | MES 70–90 %, FOG 85–95 % |
| 3. Anaérobie | Réacteur UASB ou IC | OLR 8–35 kg DCO/m³·j | DCO 75–90 % |
| 4. Polissage MBR | MBR à membranes planes (série DF) | TRH 8–16 h, MLSS 8 000–12 000 mg/L | DCO <500, MES <30 mg/L |
| 5. OI (optionnel) | Unité d'OI industrielle | Récupération 85–95 % | Réutilisation / ZLD |
Procédure d'exploitation pas à pas
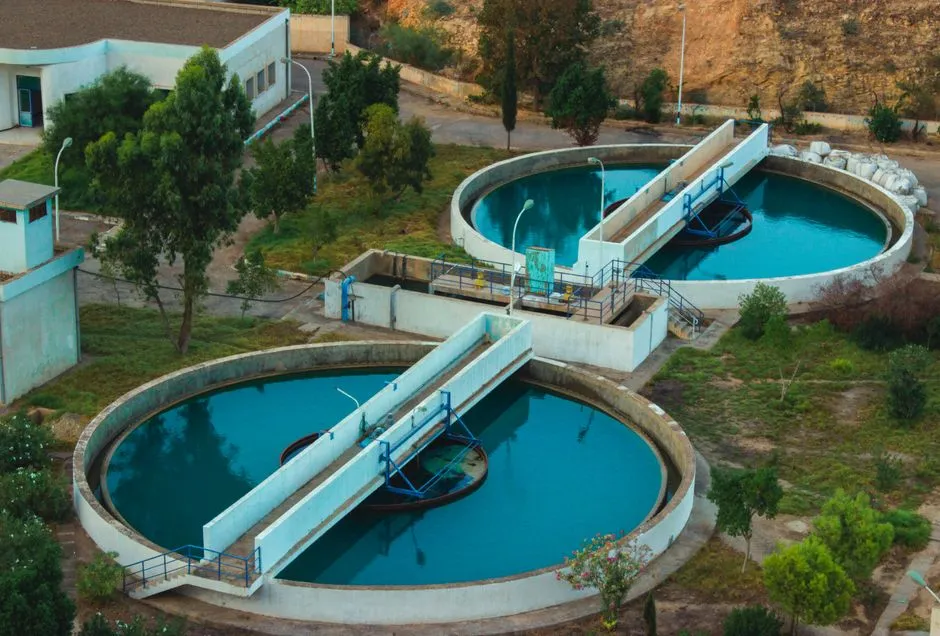
Cinq étapes de niveau opérateur font passer une usine de levure du rejet brut à un effluent conforme ou réutilisable.
Étape 1 — Dégrillage. Élever l'effluent brut à travers un dégrilleur rotatif (maille 2–5 mm) pour capter la levure usée et les grains entraînés. Les solides récupérés vont vers un bac de stockage pour revente ou déshydratation. Le dégrillage protège le DAF, les garnitures de pompes et la biologie aval des colmatages et agglomérats cellulaires qui consommeraient autrement du coagulant.
Étape 2 — Homogénéiser et conditionner. Pomper l'effluent dégrillé vers un bassin couvert instrumenté de sondes pH, température et conductivité. Les systèmes de dosage automatique de coagulant (ou boucles soude seule, selon la conception) élèvent le pH à 6,8–7,2 ; un échangeur à plaques ramène le flux à 35–38 °C. Viser un TRH d'homogénéisation de 8–24 h.
Étape 3 — Prétraitement DAF. Doser PAC 50–150 mg/L et PAM 1–5 mg/L en amont du DAF ; faire tourner le cycle d'écumage et vérifier une élimination des MES de 70–90 % avec une sonde MES en ligne. Le flottat (FOG + cellules) part vers le traitement des boues ; le sous-nageant alimente l'étage anaérobie.
Étape 4 — Digestion anaérobie. Alimenter le réacteur UASB ou IC à l'OLR de conception (8–15 ou 20–35 kg DCO/m³·j). Maintenir le pH à 6,8–7,4 et le rapport AGV/alcalinité sous 0,3 pour protéger les méthanogènes ; des sulfates au-dessus de 1 500 mg/L imposent une surveillance de la toxicité aux sulfures. Collecter le biogaz dans un gazomètre à double membrane pour réutilisation en chaudière — une usine de levure de 100 m³/j compense typiquement 30–50 % de l'énergie d'aération de cette manière (selon les références d'optimisation de l'énergie d'aération).
Étape 5 — Polissage MBR et OI optionnelle. Faire fonctionner le MBR à un OD de 2–4 mg/L et une MLSS de 8 000–12 000 mg/L. Déclencher le CIP lorsque la TMP dépasse −25 kPa. Si la réutilisation est visée, le perméat MBR alimente une unité d'OI exploitée à 85–95 % de récupération.
Comparaison des équipements : DAF vs réacteur IC vs MBR
Les décisions d'achat pour les usines de levure reposent sur la plage de débit, l'objectif d'élimination et le grade de réutilisation. Le tableau ci-dessous compare les trois opérations unitaires porteuses de charge pour une usine de levure typique de 100 m³/j en 2026.
| Équipement | Plage de débit | Emprise au sol | Consommation d'énergie | Fourchette CAPEX (2026) | Meilleure adéquation |
|---|---|---|---|---|---|
| DAF ZSQ | 4–300 m³/h | Compact (10–25 m²) | 0,05–0,1 kWh/m³ | $25k–$90k | Stripage MES/FOG, toute usine de levure |
| Réacteur IC | 5–50 m³/h par unité | Haut (8–12 m) mais faible emprise | 0,1–0,2 kWh/m³ (recirculation) | $80k–$220k | Levure à forte charge, DCO >8 000 mg/L |
| MBR DF (membranes planes) | 32–135 m³/j par module | 60 % plus petit que BA + clarificateur | 0,4–0,7 kWh/m³ (aération) | $60k–$180k | Polissage de grade réutilisation, sites à boues filamenteuses |
| OI (optionnel) | 50–500 m³/j par skid | Ajoute ~15–20 m² | 0,8–1,2 kWh/m³ de perméat | $40k–$150k | Service réutilisation ou ZLD |
Le DAF seul ne suffit que pour des flux de boulangerie très peu chargés, inférieurs à 200 mg/L de DCO après homogénéisation — atypique pour un fermenteur en production. Dès que la DCO brute dépasse 8 000 mg/L, la digestion anaérobie plus MBR est obligatoire ; le MBR réduit l'emprise de 60 % par rapport aux boues activées conventionnelles avec clarificateur secondaire et élimine les épisodes de boues filamenteuses. Le polissage OI se justifie lorsque le tarif de l'eau douce dépasse 1,50 $/m³ ou que le ZLD est imposé par le régulateur local (selon les références actuelles de coût d'exploitation UASB).
Gestion des boues et économie de la réutilisation
La production de boues sur la filière à quatre étages est de 0,05–0,15 kg MS par kg de DCO éliminée (données de terrain Zhongsheng, 2026). La déshydratation sur un filtre-presse à plateaux porte le gâteau à 25–35 % MS, transportable et adapté à l'enfouissement ou à la co-incinération. Le dégrillage et le flottat DAF captés en amont de la filière sont typiquement détournés comme levure de qualité nutrition animale, restituant 5–15 % de l'OPEX de traitement en compensation de recettes — un poste significatif dans tout dossier fournisseur 2026.
La valorisation du biogaz ferme la boucle énergétique : 0,25–0,35 m³/kg de DCO éliminée, à une teneur en méthane de 60–70 %, compense 30–50 % de l'énergie d'aération dans les modèles OPEX actuels. Le polissage OI coûte 0,8–1,2 kWh/m³ plus 0,05–0,15 $/m³ de remplacement de membranes — économiquement défendable lorsque le tarif de l'eau douce dépasse 1,50 $/m³ ou lorsque le service de réutilisation couvre le CIP, l'alimentation de chaudière et l'appoint des tours de refroidissement, comme détaillé dans le guide actuel de réutilisation des eaux usées de fermentation. La règle de décision 2026 est simple : les sites en rejet seul exploitent les étapes 1–4 ; les sites avec obligation de réutilisation ou exposition ZLD ajoutent l'étape 5.
Questions fréquentes
Quel est le meilleur traitement biologique pour les eaux usées de levure ? La digestion anaérobie (UASB ou IC) est l'étape porteuse de charge, éliminant 75–90 % de la DCO ; un MBR aérobie polit ensuite l'effluent à <500 mg/L de DCO.
Les eaux usées de levure peuvent-elles être réutilisées ? Oui. Un MBR suivi d'un polissage OI atteint 85–95 % de récupération, adapté au rinçage CIP, à l'alimentation de chaudière et à l'appoint des tours de refroidissement.
Quelle quantité de biogaz produit le traitement anaérobie des eaux usées de levure ? 0,25–0,35 m³ par kg de DCO éliminée, valorisable en chaudière et compensant 30–50 % de l'énergie d'aération dans les usines de levure typiques.
Quel est le CAPEX typique d'une station de 100 m³/j d'eaux usées de levure en 2026 ? 180 000–420 000 $ selon le grade de réutilisation ; l'OPEX s'établit à 0,25–0,55 $/m³, produits chimiques et énergie inclus.
Quelle norme de rejet 2026 s'applique ? Selon la juridiction : Chine GB 21904 pour les sites de levure de boulangerie, UE BREF Food au titre de la DEI 2010/75/UE pour les producteurs européens, et EPA 40 CFR Part 405 pour les usines américaines de levure de boulangerie — avec des limites plus strictes de réutilisation ou de ZLD superposées lorsque c'est obligatoire.