Pourquoi les boues d'eaux usées de pesticides sont un cas à part
Le traitement des boues d'eaux usées de pesticides est une chaîne à quatre étages : prétraitement (dégrillage, homogénéisation, ajustement de pH) → conditionnement (dosage de chaux, FeCl₃ ou polyélectrolyte) → stabilisation biologique (typiquement digestion anaérobie à 35–55 °C, SRT 20–40 jours) → déshydratation mécanique par filtre-presse à plateaux jusqu'à 60–75% de siccité du gâteau. Les bioréacteurs à membrane anaérobies peuvent éliminer >88% des pesticides ciblés (linuron, diazinon) à SRT 180 jours, mais l'EGSB conventionnel n'atteint que 33–44% d'abattement DCO en raison de l'inhibition méthanogène. La même récalcitrance qui frustre une usine municipale — aromatiques chlorés, organophosphorés, carbamates, pyréthroïdes et les solvants qui les portent — transforme la chaîne de boues d'une usine de pesticides en une opération multi-barrières plutôt qu'en un simple digesteur.
Trois paramètres rendent ces boues différentes des biosolides municipaux. Premièrement, l'influent brut se situe typiquement à DCO 5,000–25,000 mg/L avec un DBO₅/DCO souvent sous 0.3, ce qui signale une haute récalcitrance et une faible disponibilité biologique (selon les enquêtes agrochimiques typiques, 2024). Deuxièmement, des résidus de pesticides de 5–500 mg/L persistent dans la phase boues ; beaucoup se partitionnent sur la biomasse plutôt que de se minéraliser, donc la toxicité voyage avec le gâteau, pas seulement avec le centrat. Troisièmement, cette toxicité fait s'effondrer les méthanogènes : García-Mancha et al. (2017) ont mesuré un rendement méthane sous 0.005 g CH₄-COD/gVS·d dans un EGSB à 35 °C alimenté en eaux usées de pesticides — environ un ordre de grandeur sous un digesteur mésophile sain.
Les intermédiaires halogénés et les cycles aromatiques résistent au polissage aérobie standard, tandis que les supports tensioactifs s'émulsionnent à travers les clarificateurs primaires et aveuglent la toile filtrante. Les régulateurs classent le gâteau résultant comme dangereux au titre du code 07 04 04* de la directive-cadre déchets UE 2008/98/CE et de la liste des déchets dangereux chinoise GB 34330-2017, donc l'étape de fin de vie — pas seulement la déshydratation — détermine si une usine passe l'audit.
Caractérisation de l'influent et des boues : les chiffres qui pilotent la conception
La conception part du jour le plus défavorable, pas de la moyenne. Les rejets discontinus d'une campagne de synthèse peuvent faire varier la DCO d'influent de 3–5× en 24 heures, donc l'homogénéisation doit être dimensionnée pour au moins 24 h de TRH avant la biologie. Sans cela, un seul pic de charge peut faire chuter le pH du digesteur, supprimer les méthanogènes et déclencher un moussage qui met des semaines à se rétablir — un schéma documenté sur plusieurs sites agrochimiques de l'est de la Chine (données de terrain Zhongsheng, 2025-11).
Le tableau ci-dessous liste l'enveloppe de paramètres qu'un ingénieur devrait attendre d'eaux usées génériques de fabrication de pesticides. Utilisez-le comme base de dimensionnement ; des jar-tests spécifiques au site devraient toujours primer sur les chiffres génériques.
| Paramètre | Plage typique | Valeur de pointe / incident | Implication de conception |
|---|---|---|---|
| DCO | 5,000–25,000 mg/L | 40,000+ mg/L | Dimensionne l'homogénéisation, le digesteur et l'aération |
| DBO₅ | 1,500–7,500 mg/L | 12,000 mg/L | DBO₅/DCO souvent <0.3 = récalcitrant |
| MES | 2,000–8,000 mg/L | 15,000 mg/L | Pilote le dimensionnement du clarificateur et du DAF |
| MVS/MES | 0.55–0.75 | 0.80 | MVS plus élevée = potentiel méthane plus élevé |
| pH | 4.5–9.0 | 2–11 | Exige une correction en ligne à 6.8–7.4 |
| NH₃-N | 50–400 mg/L | 800 mg/L | Toxique pour les méthanogènes au-dessus de 1,500 mg/L de NH₃ libre |
| P total | 20–150 mg/L | 300 mg/L | Pilote le risque de struvite dans les digesteurs |
| Huiles et graisses | 200–1,500 mg/L | 3,000 mg/L | Exige un DAF (flottation à air dissous) ou un écrémage en amont de la biologie |
| Charge pesticides (somme) | 5–500 mg/L | 1,000+ mg/L | Fixe la cible SRT et la classification dangereuse |
Des innovations à l'échelle labo telles que la dégradation couplée à la biosorption (Chen et al. 2019) atteignent un abattement encourageant des pesticides sur supports de laccase immobilisée, mais elles n'ont pas été démontrées aux débits d'une usine en exploitation. Traitez-les comme un signal de recherche, pas comme une base de conception. La position défendable pour l'achat et le régulateur est : concevoir pour la pointe, vérifier par jar-tests, et vérifier encore par un pilote si la charge pesticides dépasse 200 mg/L.
Prétraitement : dégrillage, homogénéisation et correction de pH
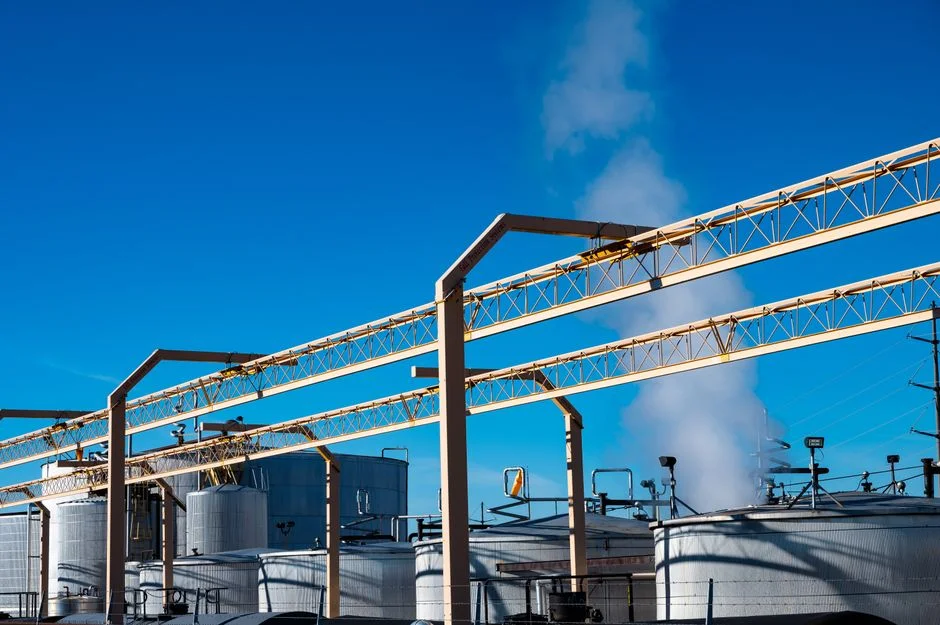
Le prétraitement existe pour garder le digesteur en vie. Un dégrilleur rotatif à barreaux d'ouverture 3–6 mm est la première ligne de défense — il extrait chiffons, débris d'emballage et organiques émulsionnés qui s'accumuleraient autrement en écume et colmateraient les collecteurs de gaz du digesteur. Sous le dégrilleur, un bassin d'homogénéisation dimensionné à 24–48 h de TRH avec agitation mécanique plus un léger barbotage d'air absorbe les à-coups de DCO et oxyde les sulfures qui corroderaient autrement le béton et affameraient les méthanogènes.
La correction de pH à 6.8–7.4 est non négociable avant le traitement biologique. Hors de cette fenêtre, l'hydrolyse des organophosphorés et carbamates bascule vers des intermédiaires plus toxiques, et l'activité méthanogène chute fortement sous pH 6.2. La soude (NaOH) ou la chaux est le choix standard ; HCl est évité car l'ajout de chlorure corrode les composants inox et stresse la biologie aval.
La ségrégation des flux est la montée en performance la moins chère que la plupart des usines sautent. Gardez les liqueurs-mères à haute charge des réacteurs de synthèse séparées des eaux de lavage d'équipement et des purges de tours de refroidissement. Les deux flux ont des DCO différentes, des profils pesticides différents et des biodégradabilités différentes — les combiner force le bassin d'homogénéisation à faire un travail qu'un traitement étagé pourrait faire à moindre coût.
Conditionnement et épaississement des boues avant stabilisation
Le conditionnement prépare les boues à l'épaississement et à la déshydratation ; l'épaississement réduit le volume de digesteur et la charge de déshydratation. Les deux opérations sont souvent menées par le même opérateur sur le même poste, mais ce sont des procédés unitaires distincts avec des points de dose différents et des polymères différents.
Le conditionnement se fait le plus souvent avec l'un de trois réactifs. La chaux à 10–20% du poids sec relève le pH, stabilise l'odeur et est bon marché, mais elle ajoute 15–25% à la masse du gâteau et complique la chimie de l'incinérateur. FeCl₃ à 5–10% du poids sec lie le phosphore et forme des flocs solides, mais il assombrit le gâteau et est corrosif pour l'acier carbone. Le polyélectrolyte cationique à 2–6 kg/t de matières sèches est le choix préféré pour l'alimentation du filtre-presse car il produit un gâteau plus sec à plus basse dose que les coagulants métalliques.
L'épaississement fait passer les boues de 0.5–1.5% MS (brutes) à une concentration alimentable. Les épaississeurs gravitaires atteignent 2–4% MS à bas OPEX mais sont sensibles aux à-coups de débit. Un épaississeur DAF atteint 3–6% MS et est le bon choix lorsque les huiles et graisses dépassent 300 mg/L — il soulève les supports pesticides émulsionnés hors de la colonne d'eau et les empêche d'aveugler la toile filtrante aval. Épaissir à 3–5% MS coupe le volume de digesteur de 60–80% face à l'alimentation en boues brutes, ce qui se traduit directement par des cuves plus petites, moins d'énergie de chauffage et un CAPEX plus bas.
Un système de dosage chimique automatique lie l'alimentation en polymère ou coagulant à une consigne cadencée au débit, de sorte que la dose suit la charge en solides plutôt que l'horloge. Les boues activées en excès du traitement biologique et les boues chimiques du prétraitement sont généralement gérées sur des lignes séparées car leurs distributions de taille de particules, comportements de déshydratation et charges pesticides diffèrent assez pour qu'un seul polyélectrolyte ne puisse pas optimiser les deux.
Stabilisation biologique : digestion anaérobie, digestion aérobie ou MBR
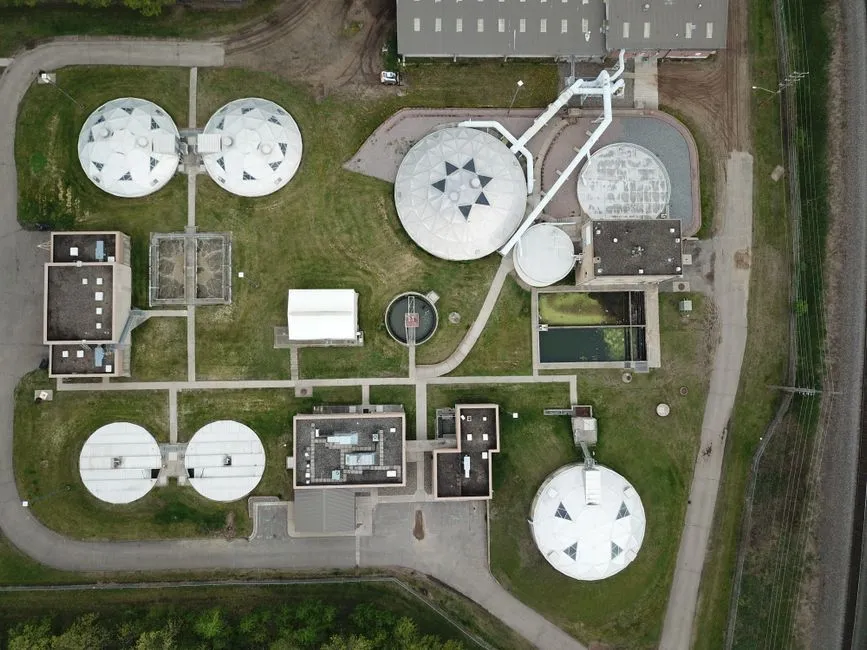
La stabilisation est le lieu où la toxicité pesticides est soit gérée, soit tue la biologie. Trois configurations couvrent la plupart des cas d'usine ; le bon choix dépend de si la récupération de biogaz est une priorité et si le site a l'emprise pour des réacteurs à long SRT.
La digestion anaérobie mésophile conventionnelle tourne à 35–55 °C avec un SRT de 20–40 jours. Sur les flux pesticides, la performance est modeste : García-Mancha et al. (2017) ont rapporté 33% d'abattement DCO à 35 °C et 44% à 55 °C dans un réacteur EGSB, avec un rendement méthane supprimé sous 0.005 g CH₄-COD/gVS·d par inhibition méthanogène. La DA à deux étages — un réacteur acidogène suivi d'un réacteur méthanogène — découple les deux populations microbiennes et donne aux méthanogènes une alimentation plus stable. La co-digestion avec des déchets alimentaires ou des FOG à 20–40% en volume tamponne la toxicité pesticides et relève le rendement gaz. Wijekoon et al. (2015) ont montré qu'étendre le SRT à 180 jours dans un bioréacteur à membrane anaérobie (AnMBR) relève l'abattement du linuron, du bisphénol A et du diazinon au-dessus de 88% — un gain de plus de 40 points face à la DA conventionnelle — à TRH 4 d. Le compromis est le CAPEX de cuve et le coût membranaire. La digestion aérobie à SRT 18–25 jours atteint 30–50% de destruction des MV sans biogaz et est l'option la plus simple pour les usines sans valorisation gaz ; elle tolère mieux les chocs pesticides que la DA mais produit plus de masse de biosolides.
Un étage de polissage MBR (bioréacteur à membrane) avec un module immergé PVDF à feuilles planes 0.1 μm retient les dégradeurs à croissance lente et produit un effluent assez bas en MES et DCO colloïdale pour alimenter un filtre-presse aval sans réintroduire de solides fins. Le module MBR à feuilles planes de série DF est conçu pour les débits industriels et tolère les pics de matières en suspension qui suivent un incident de digesteur. Le levier d'exploitation le plus important pour l'abattement des résidus pesticides dans toute configuration biologique est le SRT : un SRT long (≥60 d) favorise les populations à croissance lente qui cométabolisent les aromatiques halogénés et dégradent les organiques traces, raison pour laquelle l'AnMBR surpasse la DA conventionnelle d'une telle marge.
| Configuration | Température | SRT | Abattement DCO | Abattement pesticides | Meilleur usage |
|---|---|---|---|---|---|
| EGSB (mésophile) | 35 °C | 20–40 d | 33% | Bas–modéré | Flux à bas pesticides |
| EGSB (thermophile) | 55 °C | 20–40 d | 44% | Modéré | Co-digestion avec FOG |
| DA à deux étages | 35 °C | 20–40 d | 50–60% | Modéré | Liqueur-mère à haute charge |
| Digesteur aérobie | 20–35 °C | 18–25 d | 40–55% | Modéré | Sans valorisation biogaz |
| AnMBR | 35 °C | 60–180 d | >85% | >88% (linuron, diazinon) | Flux à haut pesticides |
Déshydratation mécanique : performance du filtre-presse et fenêtre d'exploitation
La déshydratation est le lieu où la masse de boues — et le coût d'élimination — se réduit réellement. Le choix d'opération unitaire détermine à la fois la siccité du gâteau et le temps de cycle qui pilote la capacité de presse. Un filtre-presse à plateaux fonctionnant à 0.6–1.0 MPa avec un cycle de 2–4 heures livre 60–75% de siccité du gâteau à 5–10 kg MS/m²·h — le plus haut débit de solides de tout dispositif de déshydratation courant. Un décanteur à haute efficacité en amont de la presse enlève les fines d'entraînement et protège la perméabilité de la toile filtrante sur 200+ cycles.
Les deux alternatives principales échangent la siccité du gâteau contre le débit. Un filtre-presse à bande n'atteint que 78–82% d'humidité du gâteau (18–22% MS) mais déplace 20–40 m³/h, ce qui convient aux flux à faibles solides. Une centrifugeuse décanteuse atteint 20–30% MS à un CAPEX plus élevé et une consommation de polymère plus élevée, avec un bruit et des vibrations qui exigent souvent une enceinte. Pour un gâteau pesticides destiné à l'enfouissement dangereux ou à l'incinération, le filtre-presse à plateaux est presque toujours le bon appel : chaque point supplémentaire de siccité coupe la masse transportée d'environ 2–3%, et passer de 80% d'humidité à 30% d'humidité coupe la masse transportée d'environ 75%.
Le choix de la toile filtrante est un petit détail aux grandes conséquences. Une toile monofilament polypropylène ou polyester d'ouverture 30–80 μm colle à la distribution de taille de particules de boues biologiques bien conditionnées ; une toile plus fine s'aveugle, une toile plus grossière perd des solides fins dans le centrat. Le déplacement automatique des plateaux et le lavage de toile en ligne avec une rampe de pulvérisation basse pression empêchent la perméabilité de dériver au fil d'une campagne. Sauter l'un ou l'autre transforme un gâteau à 75% en un gâteau à 65% en quelques semaines.
| Dispositif | Pression d'exploitation / G | Cycle ou séjour | Siccité du gâteau | Débit | Meilleur usage |
|---|---|---|---|---|---|
| Filtre-presse à plateaux | 0.6–1.0 MPa | 2–4 h/cycle | 25–40% MS (inverse 60–75% humidité) | 5–10 kg MS/m²·h | Gâteau dangereux, petite emprise |
| Filtre-presse à bande | 0.3–0.6 MPa (tension de bande) | 18–22% MS | 20–40 m³/h | Faibles solides, haut volume | |
| Centrifugeuse décanteuse | 2,000–4,000 G | Continu | 20–30% MS | 5–25 m³/h | Boues riches en huile, abrasives |
| Presse à vis | Basse pression | Continu | 15–25% MS | 1–10 m³/h | Pré-épaississement, pas gâteau final |
Fin de vie : enfouissement sécurisé, incinération et conformité 2026
La fin de vie est le lieu où l'audit se joue réellement. Un gâteau qui passe 60% de siccité et a une paperasse de traçabilité complète sera tout de même rejeté s'il est mal classé. La logique de décision part des essais de lixiviat face aux critères de danger de la juridiction réceptrice.
Au titre de la directive-cadre déchets UE 2008/98/CE, les boues de fabrication de pesticides tombent sous le code 07 04 04* (dangereux) lorsque le lixiviat dépasse les seuils de l'annexe III pour l'écotoxicité, les polluants organiques persistants ou les métaux lourds ; sinon elles sont dirigées vers 07 04 05 (non dangereux). L'essai de classification doit être mené sur le gâteau, pas sur le flux liquide. En Chine, GB 34330-2017 exige que les boues dangereuses soient stabilisées et réduites avant élimination, et l'incinération est la voie préférée pour un gâteau à haute charge pesticides car elle détruit les composés parents plutôt que de les relocaliser. Aux US, les déchets de fabrication de pesticides sont listés sous RCRA Subtitle C, avec des entrées K-list pour des procédés de production spécifiques et des déchets caractéristiques (inflammabilité, corrosivité, réactivité, toxicité) s'appliquant au reste.
Les manifests sont non négociables : producteur → transporteur agréé → traiteur agréé, avec des dossiers de traçabilité conservés au moins trois ans. Les alternatives émergentes — pyrolyse et désorption thermique — gagnent du terrain pour les gâteaux à haute teneur organique car elles récupèrent de l'énergie et réduisent la masse simultanément ; attendez-vous à les voir autorisées sur de plus grands sites chinois et indiens jusqu'en 2026.
Cadre de sélection de procédé : associer la chaîne à votre usine
La bonne chaîne dépend du débit, de la classe de pesticides et de la cible de rejet. Les règles ci-dessous couvrent environ 80% des cas d'usine ; tout ce qui sort de cette enveloppe mérite un pilote.
Petite usine (<500 m³/d) à basse charge pesticides : épaississement DAF → digesteur aérobie (SRT 18–25 d) → filtre-presse → enfouissement non dangereux. CAPEX le plus bas, pas de biogaz, exploitation la plus simple. Usine moyenne (500–5,000 m³/d) à charge pesticides mixte : DA à deux étages (acidogène + méthanogène, SRT 20–40 d) → polissage MBR → filtre-presse → enfouissement dangereux ou incinération. CAPEX de cuve plus élevé, mais le biogaz compense le chauffage et le MBR coupe les à-coups de charge aval. Grande usine (>5,000 m³/d) à haute charge pesticides : AnMBR à SRT 60–180 d → filtre-presse → incinération sur site. CAPEX le plus élevé, OPEX le plus bas par kg de pesticide éliminé, et la seule configuration avec un abattement documenté >88% des composés de classe linuron.
La logique de coût est cohérente : un SRT plus long signifie des cuves plus grandes et un CAPEX plus élevé, mais une masse de biosolides plus basse et un OPEX de transport/élimination plus bas. Pour un split CAPEX/OPEX défendable, passez les chiffres contre la décomposition TCO 2026 des stations d'épuration. Pour une comparaison avec une autre chaîne de boues porteuses de métaux, le guide du procédé de traitement des boues d'eaux usées de transformation de l'aluminium utilise une structure de schéma similaire. Si les eaux usées portent une charge tensioactive significative en plus des pesticides, le guide MBR pour eaux usées chargées en tensioactifs est la lecture adjacente adaptée.
Questions fréquentes
Quel SRT livre un abattement fiable des pesticides dans un système biologique ? Les digesteurs anaérobies plafonnent près de 40–50% d'abattement à SRT 20–40 jours ; les systèmes AnMBR atteignent plus de 88% d'abattement du linuron, du diazinon et du bisphénol A à SRT 60–180 jours (Wijekoon et al. 2015), ce qui fait du SRT long le levier d'exploitation le plus important pour les flux pesticides.
Quelle siccité de gâteau un filtre-presse à plateaux devrait-il livrer sur des boues pesticides ? Des boues bien conditionnées à 0.6–1.0 MPa et un cycle de 2–4 heures produisent un gâteau à 25–40% MS (60–75% d'humidité), ce qui coupe la masse transportée d'environ 75% face à un filtre-presse à bande à 78–82% d'humidité.
Sous quel code UE les boues de fabrication de pesticides sont-elles classées dangereuses ? Les boues de production, formulation et distribution de pesticides tombent sous CED 07 04 04* lorsque le lixiviat échoue les critères de danger de l'annexe III ; sinon elles sont dirigées vers 07 04 05 non dangereux, au titre de la directive-cadre déchets UE 2008/98/CE.
Les biosolides d'eaux usées de pesticides peuvent-ils être réutilisés en agriculture ? La réutilisation est restreinte dans la plupart des juridictions lorsque la charge pesticides dépasse les seuils de qualité des sols de la directive boues d'épuration UE 86/278/CEE ou des normes de contrôle GB 4284-2018 ; la classification dangereuse sous CED 07 04 04* écarte effectivement la réutilisation agricole.
Comment l'AnMBR se compare-t-il à la DA conventionnelle pour un effluent pesticides ? L'AnMBR livre plus de 88% d'abattement des organiques traces à SRT 180 d contre 33–44% d'abattement DCO dans un EGSB à 35–55 °C avec un rendement méthane sous 0.005 g CH₄-COD/gVS·d (García-Mancha et al. 2017), au prix d'un CAPEX de cuve plus élevé et du remplacement des membranes.